


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
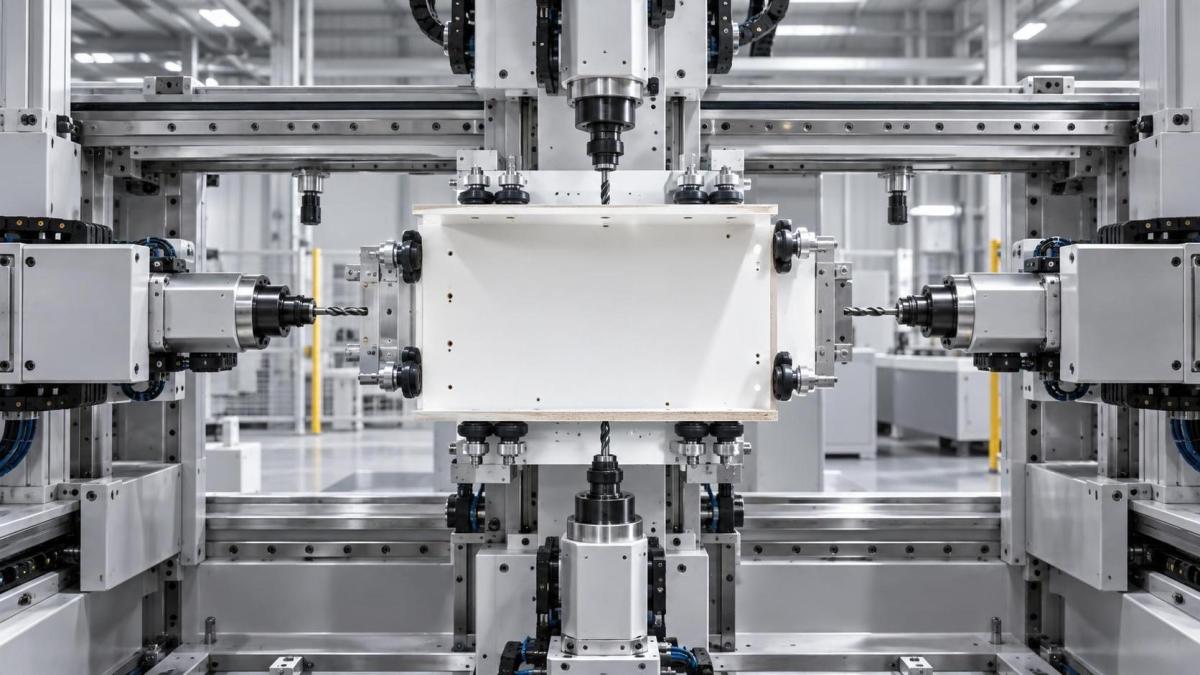
Máquina CNC de perforación de seis caras para paneles de gabinete: por qué el procesamiento simultáneo de 6 ejes elimina la necesidad de volver a sujetar las piezas en la producción de MDF sin marco
El procesamiento simultáneo de 6 ejes no solo es más rápido: cambia la forma de planificar la producción de paneles para armarios
Si está evaluando una máquina de perforación CNC de seis caras para paneles de armarios, su principal preocupación técnica no es si «tiene seis caras». Es si esas seis caras se procesan *en un solo ciclo de sujeción* y si esta capacidad se mantiene realmente en condiciones de producción de MDF sin marco. Muchas máquinas anuncian capacidad «de seis caras», pero solo algunas ofrecen un verdadero movimiento simultáneo de 6 ejes con trayectorias de herramienta coordinadas, una arquitectura cinemática rígida y tolerancia de cero reposicionamientos. Esta diferencia no es un matiz de marketing: es la diferencia entre eliminar pasos de manipulación y simplemente reorganizarlos.
Los armarios de MDF sin marco exigen precisión en todas las superficies: orificios para bisagras en los bordes frontales, cavidades para excéntricas y espigas en las caras traseras, orificios para soportes de estantes en los laterales interiores y preparación para el canteado en la parte superior e inferior. Los flujos de trabajo tradicionales requieren al menos tres configuraciones: perforación frontal/de bordes, perforación de la cara posterior y procesamiento lateral secundario; cada una introduce error acumulado, dependencia del operario y desgaste de los utillajes. La resujeción no solo es lenta; es donde la repetibilidad se deteriora. Una desalineación de 0,15 mm en una configuración se propaga a bisagras desalineadas, holguras en el ensamblaje del cuerpo del armario y costosas correcciones en obra.
Por qué «simultáneo» importa más que «seis caras»
La expresión «máquina de perforación CNC de seis caras para paneles de armarios» a menudo oculta una división crítica de ingeniería. Algunos sistemas utilizan indexación secuencial: el panel gira o se desplaza entre operaciones y se detiene para reposicionarse antes de perforar cada cara. Otros emplean un verdadero control simultáneo de 6 ejes, donde el cabezal del husillo, la mesa giratoria y los ejes lineales se mueven coordinadamente en tiempo real, manteniendo fija la pieza mientras las herramientas acceden a las seis superficies sin interrupción.
No se trata solo de velocidad. Se trata de eliminar restricciones. En los sistemas simultáneos:
- La integridad posicional permanece bloqueada: el panel nunca abandona su referencia de origen inicial. Sin reposicionamiento de referencia, sin alineación manual y sin recalibración de utillajes.
- La deriva térmica y mecánica se mantiene dentro de límites: el movimiento continuo evita retrasos de estabilización térmica y elimina los microdesplazamientos provocados por la aplicación repetida de fuerza de sujeción.
- La traducción de CAM a máquina se vuelve determinista: las instrucciones de trayectoria de herramienta se asignan directamente a los ejes físicos, sin brechas de interpolación introducidas por paradas indexadas.
Para los evaluadores técnicos, esto significa verificar no solo el número de ejes, sino también cómo se sincronizan, específicamente si el controlador admite una verdadera interpolación multieje —no solo secuenciación de código G—, si la estructura mecánica mantiene la rigidez durante el movimiento compuesto y si los cambiadores de herramientas funcionan sin interrumpir el ciclo.
El MDF sin marco plantea exigencias específicas; no todas las máquinas de seis caras las cumplen
El MDF se comporta de forma distinta a la madera maciza o el contrachapado. Su homogeneidad permite tolerancias estrechas, pero su baja densidad y ausencia de veta lo hacen propenso al desgarro, al reventado y a la deflexión bajo la fuerza lateral de perforación. Por lo tanto, una máquina de perforación CNC de seis caras para paneles de armarios debe equilibrar velocidades de avance agresivas con una evacuación de viruta controlada y una flexión mínima de la pieza.
Surgen requisitos técnicos clave:
- La sujeción debe distribuirse, no concentrarse en puntos: las ventosas de vacío o las zonas de sujeción segmentadas evitan la deformación localizada, especialmente crítica en paneles finos de MDF de 16–18 mm.
- El par del husillo y el rango de RPM deben corresponder a herramientas específicas para MDF: las brocas con punta de carburo y geometría de flautas optimizada necesitan una entrega de par constante a RPM medias (8.000–15.000 rpm), no solo potencia máxima.
- La estrategia de trayectoria de herramienta debe considerar la superposición de materiales: perforar paneles apilados (por ejemplo, MDF laminado de 4 capas) requiere control adaptativo de profundidad, no solo programación de profundidad Z fija.
Muchos sistemas de seis caras destacan con madera maciza, pero tienen dificultades con las exigencias de consistencia del MDF. Si su taller produce armarios sin marco de alto volumen, especialmente líneas de muebles desmontables o listos para ensamblar, verifique que las bibliotecas de herramientas predeterminadas de la máquina, los ajustes preestablecidos de avance/velocidad y el diseño de evacuación de viruta reflejen validación específica para MDF, no configuraciones genéricas de carpintería.
Lo que realmente requiere la «cero resujeción», más allá de la propia máquina
Un verdadero flujo de trabajo de una sola configuración depende de más que del hardware. Se basa en una disciplina de proceso integrada:
- Registro de piezas sin utillaje: una detección fiable de bordes o alineación basada en cámara elimina la dependencia de pasadores físicos de posicionamiento, que se desgastan, se desplazan o requieren verificación manual.
- Integración CAM robusta: la máquina debe aceptar formatos NC estándar de la industria (como .tap o .cnc) con compatibilidad total con datos de piezas anidadas, gestión de compensaciones de herramientas y prevención automática de colisiones en las seis caras.
- Monitorización de la vida útil de las herramientas vinculada a la retroalimentación del material: no solo sustitución basada en tiempo, sino seguimiento de la carga del husillo por tipo de broca, ajustado automáticamente cuando varía la densidad del lote de MDF.
Sin estos elementos, incluso la plataforma de seis ejes más avanzada se degrada a «una sola sujeción, pero múltiples ejecuciones de programa», anulando el beneficio principal. La evaluación técnica debe incluir pruebas en vivo con sus propios archivos de anidado de paneles para armarios y herramientas, no solo piezas de demostración.
Dónde el enfoque de Qingdao Zhongding se alinea con las necesidades reales de producción
Con más de dos décadas centradas exclusivamente en maquinaria para carpintería, Qingdao Zhongding ha diseñado sus soluciones de perforación CNC simultánea de 6 ejes para una producción repetible de MDF sin marco, no para recuentos teóricos de ejes. Sus sistemas integran:
- Una estructura de pórtico rígida diseñada para resistir la torsión durante el movimiento simultáneo X/Y/Z + A/B/C;
- Zonas de sujeción por vacío calibradas para el perfil de tensión superficial del MDF, minimizando el arqueamiento en paneles de gran formato;
- Ciclos de perforación para MDF preconfigurados e integrados en el controlador, incluida la perforación adaptativa por pasos para orificios profundos de espigas y la entrada con rampa para cantos;
- Interfaz CAM abierta compatible con los principales programas de anidado (p. ej., OptiNest, TopSolid Wood), con postprocesadores verificados para una transferencia fluida de trayectorias de herramienta.
No se trata de añadir funciones, sino de eliminar puntos de fallo. Su modelo de servicio a largo plazo refleja este enfoque: disponibilidad global de repuestos, actualizaciones de firmware del controlador vinculadas a mejoras en el procesamiento de materiales y asistencia técnica capacitada en la resolución de problemas específicos del MDF, no solo en teoría general de CNC.
Antes de especificar: tres comprobaciones innegociables
No evalúe basándose en afirmaciones de folletos. Solicite pruebas:
- Solicite una prueba de ciclo cronometrada utilizando su panel de armario estándar (p. ej., MDF de 600 × 450 × 18 mm) con perforación completa —frontal, trasera, ambos lados, superior e inferior—, medida desde la primera sujeción hasta la liberación final. Compárela con su tiempo actual de múltiples configuraciones, incluida la manipulación manual.
- Solicite un informe de repetibilidad: perfore 10 paneles idénticos consecutivamente y mida después la desviación posicional de orificios idénticos (p. ej., centros de cazoletas de bisagras) en las seis caras, no solo XY, sino también la consistencia de profundidad Z en las caras traseras.
- Verifique cómo gestiona el sistema la variación de paneles: realice una prueba con una variación de espesor de ±0,3 mm en cinco paneles; ¿la compensación de trayectoria de herramienta se activa automáticamente o requiere intervención manual?
Si alguna respuesta depende de «depende de la habilidad del operario» o «tendrá que ajustar manualmente», el sistema no está realmente diseñado para producción sin marco con cero resujeciones, independientemente de cuántas caras afirme perforar.
En última instancia, seleccionar una máquina de perforación CNC de seis caras para paneles de armarios no consiste en adquirir seis ejes. Consiste en confirmar que esos ejes funcionan como un único sistema coherente, que respeta las realidades físicas del MDF, los presupuestos de tolerancia de la construcción sin marco y el coste operativo de la intervención humana. Cuando estas condiciones se alinean, la resujeción no solo disminuye: desaparece por completo del mapa de procesos.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.