


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Explicación de la máquina de lijado de calibración de 1300 mm: cómo los sistemas de rodillos de doble referencia logran una planitud de ±0,03 mm en los cantos de MDF
Para los evaluadores técnicos que analizan la precisión del acabado de cantos en la producción de MDF, la calibradora lijadora de 1300 mm representa un referente en control dimensional, no porque lije más rápido o con mayor anchura, sino porque garantiza una tolerancia de planitud a nivel metrológico: ±0,03 mm en los cantos de los tableros, de forma constante, entre turnos y lotes de material. No se trata de una especificación de acabado superficial; es un resultado de control de espesor logrado mediante sincronización mecánica, no mediante corrección de mediciones posterior al proceso. Si sus líneas posteriores de nesting CNC o canteado rechazan tableros debido a ondulaciones en los cantos, separaciones de laminado inconsistentes o fallos de ajuste en el ensamblaje de marcos, la causa raíz puede estar aguas arriba: en cómo se estabiliza la geometría del canto *durante* el lijado, no solo en cómo se alisa.
Sistemas de rodillos de doble referencia: por qué dos puntos de contacto lo cambian todo
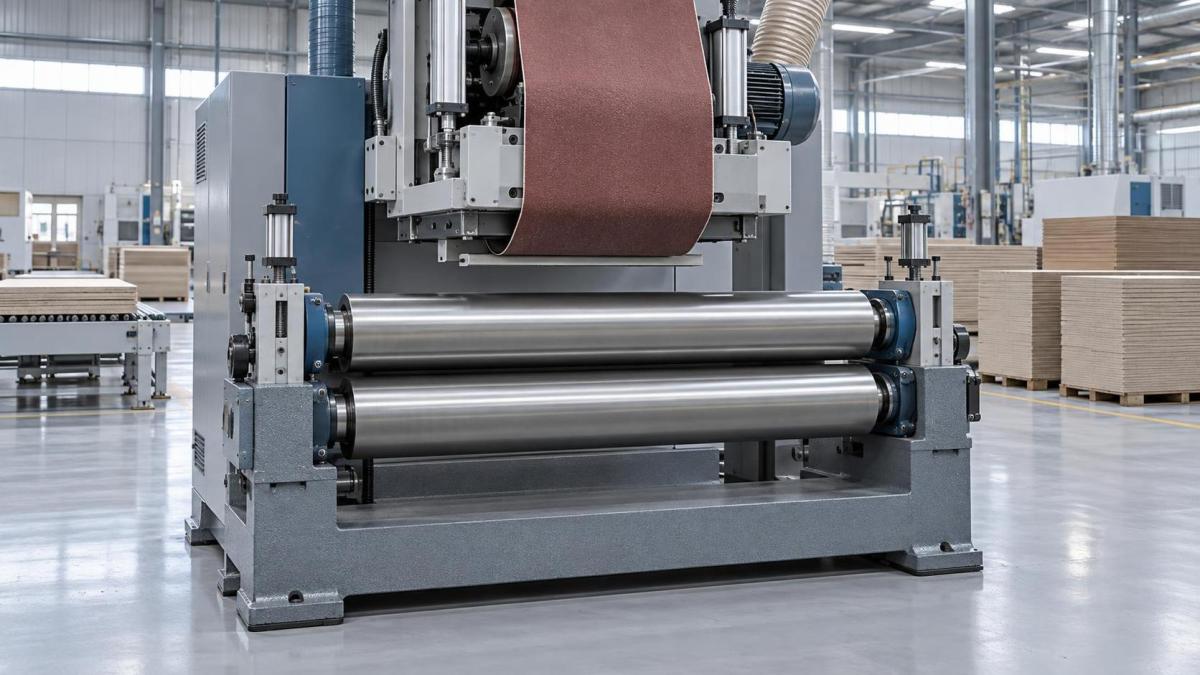
Las lijadoras de cantos estándar se basan en un único rodillo de referencia o en una zapata flotante para guiar el tablero. Este enfoque funciona para la nivelación estética, pero falla cuando la repetibilidad dimensional es importante. Una única referencia permite que una ligera flexión del bastidor, la desviación de la banda o el desgaste del rodillo se traduzcan directamente en desviaciones del perfil del canto, especialmente en MDF, donde la variación de densidad a lo ancho del tablero amplifica la sensibilidad al desequilibrio de fuerzas laterales. La calibradora lijadora de 1300 mm elimina esta dependencia al sujetar la pieza de trabajo entre dos rodillos de acero rectificado de alta precisión, accionados de forma independiente: uno aguas arriba (entrada) y otro aguas abajo (salida), ambos montados sobre soportes rígidos de hierro fundido térmicamente estables.
Estos rodillos no se limitan a soportar; restringen activamente. Cada uno gira a una velocidad periférica coincidente, sincronizada con la cinta transportadora dentro de ±0,05 % mediante motorreductores servoaccionados y retroalimentación de encoder en tiempo real. Más importante aún, ambos rodillos son ajustables verticalmente mediante diales a escala micrométrica (resolución de 0,01 mm) y se bloquean con sujeción hidráulica para evitar micromovimientos bajo carga. Esta restricción de dos puntos obliga al tablero a adaptarse al plano geométrico definido por los ejes de los dos rodillos, convirtiendo efectivamente toda la máquina en un plano de referencia dinámico y móvil. Cualquier desviación local de espesor del tablero induce una diferencia de par medible entre los rodillos, que el sistema de control detecta y utiliza para ajustar con precisión la velocidad de avance o la distribución de presión, no para “corregir” el tablero, sino para mantener una geometría de contacto constante.
Cómo la construcción rígida del bastidor permite estabilidad metrológica
El concepto de doble rodillo solo proporciona una planitud de ±0,03 mm si el bastidor que sostiene esos rodillos permanece dimensionalmente invariable durante el funcionamiento. La vibración, la expansión térmica o la deflexión estática bajo una carga de más de 120 kg/m degradarán los resultados independientemente de la precisión de los rodillos. El diseño de Qingdao Zhongding resuelve esto con una fundición de base monolítica de 650 mm de profundidad, liberada de tensiones durante 48 horas y mecanizada en una sola configuración en una mandrinadora horizontal. Los alojamientos críticos de los rodamientos de ambos rodillos se mandrinan y bruñen en la misma operación, lo que garantiza una alineación coaxial dentro de 0,008 mm a lo largo de una luz de 1300 mm. El conjunto del cabezal superior de lijado está suspendido de esta base mediante montajes cinemáticos de tres puntos, aislándolo de la resonancia del bastidor mientras mantiene la rigidez vertical.
No se trata de masa, sino de estabilidad modal. El análisis de elementos finitos confirma frecuencias de vibración del primer modo superiores a 180 Hz a plena velocidad de funcionamiento (24 m/min), muy fuera del rango de excitación de los armónicos de la banda o de la ondulación del par del motor. Como resultado, el descentramiento de los rodillos se mantiene por debajo de 0,005 mm incluso después de 10.000 horas de funcionamiento continuo, y la deriva térmica a lo ancho de 1300 mm permanece por debajo de 0,012 mm entre las condiciones ambientales (15°C) y operativas (32°C). Este nivel de estabilidad pasiva significa que la máquina no requiere recalibración diaria, sino únicamente una verificación periódica con un bloque patrón certificado.
Retroalimentación de rodillos en tiempo real: no solo supervisión, sino aplicación de restricciones
Cada rodillo de referencia incorpora células de carga de doble eje (radial y axial) con muestreo a 2 kHz. El sistema de control no utiliza estos datos únicamente para ajustar la presión de lijado. En su lugar, supervisa la *relación* de carga entre los rodillos de entrada y salida. En condiciones ideales de operación, esta relación se mantiene dentro de ±1,8 %, lo que indica un contacto uniforme del tablero. Las desviaciones que superan ese umbral activan una reducción automática de la velocidad de avance y una reevaluación de los ajustes de altura de los rodillos antes de continuar. Esto es aplicación de restricciones, no supervisión del proceso: si el tablero no está completamente asentado contra ambos rodillos, la máquina reduce la velocidad hasta que se restablece el cumplimiento geométrico.
Esto difiere fundamentalmente de los sistemas que solo supervisan la tensión de la banda o la corriente del motor. El desequilibrio de carga revela una desalineación real de la pieza de trabajo, a menudo causada por tableros deformados, premecanizado desigual de los cantos o acumulación de polvo en las ranuras de los rodillos. Los técnicos pueden acceder a gráficos en vivo de la relación de carga en la HMI, superpuestos con líneas de base históricas de ciclos con resultados correctos conocidos. No se necesita interpretación: un desequilibrio sostenido del 3,2 % durante cinco tableros consecutivos apunta directamente a contaminación en el rodillo de entrada, no al desgaste del abrasivo ni al guiado de la banda.
Comportamiento específico del material: por qué el MDF exige este nivel de control
La homogeneidad del MDF es un arma de doble filo. A diferencia de la madera maciza, carece de dirección de veta que oculte pequeñas desviaciones en los cantos, pero, a diferencia del tablero de partículas, su estructura de fibra fina permite una definición de canto nítida y limpia *si* la geometría del sustrato es estable. Sin embargo, la baja resistencia de unión interna del MDF lo hace propenso a la compresión localizada bajo presión desigual. La referencia de un solo punto de una lijadora estándar puede comprimir el canto delantero y dejar el canto trasero sin contacto, creando una conicidad sutil que ninguna inspección visual detecta, pero que provoca una acumulación de holgura de 0,12 mm a lo largo de un panel lateral de armario de 2,4 m.
El sistema de doble rodillo evita esto distribuyendo la carga uniformemente a lo largo de todo el canto *antes de* que comience el contacto abrasivo. La presión se aplica solo después de que el tablero esté completamente restringido, lo que significa que el cabezal abrasivo actúa sobre una pieza de trabajo geométricamente estable, no sobre una pieza a la que se obliga a adoptar una forma. Esto también reduce la acumulación de calor en la zona del canto, minimizando la migración de resina y el posterior empastamiento de la banda de lijado, una causa común de tasas de eliminación inconsistentes durante largas series de producción.
Validación operativa: qué medir, no solo qué observar
Verificar una planitud de ±0,03 mm requiere más que comprobar unas pocas muestras aleatorias con un comparador de carátula. Utilice una mesa de superficie de granito y una regla rectificada de 1300 mm con galgas de espesores de 0,01 mm. Coloque el canto lijado hacia abajo sobre la mesa y deslice la regla a lo largo de toda la longitud mientras inserta galgas a intervalos de 100 mm. Registre la holgura máxima en cada punto. Repita el procedimiento para tres tableros por turno, utilizando la misma orientación (por ejemplo, todos con el canto cortado en fábrica hacia arriba). Holguras constantes ≤0,03 mm en todas las posiciones confirman el rendimiento del sistema. Las holguras que superan la tolerancia solo en los extremos sugieren un desajuste de altura de los rodillos de entrada/salida; las desviaciones en la sección central indican un error de guiado de la banda o rodamientos desgastados del tambor abrasivo.
Ninguna compensación por software ni los “algoritmos inteligentes” sustituyen la restricción mecánica. Cuando su línea de canteado informa de falta de adhesivo en los últimos 150 mm de los paneles, o su router CNC muestra una desviación repetida de la trayectoria de herramienta en piezas anidadas, comience aquí, no en la canteadora ni en el router. El problema se resolvió, o se introdujo, mucho antes de que esas máquinas recibieran el tablero.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.