


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Dimensionamiento de un colector de polvo para carpintería para satisfacer las necesidades de flujo de aire y seguridad del taller
Comience con el aire que realmente requiere cada máquina
Un colector de polvo tiene el tamaño adecuado cuando captura el polvo en cada fuente de la máquina, transporta ese material a través de la red de conductos sin que se deposite, filtra adecuadamente el aire expulsado y sigue haciéndolo cuando el taller opera según lo previsto. Un colector seleccionado únicamente por su caudal de aire indicado en catálogo puede parecer adecuado sobre el papel y, aun así, dejar polvo en los suelos, neblina en el área de trabajo, una captación deficiente en las máquinas o un sistema de conductos que se obstruye en codos y ramales.
Para los responsables de calidad y seguridad, la primera decisión es determinar si el colector debe dar servicio a una máquina a la vez, a un grupo definido de máquinas o a un área de producción donde puedan funcionar varios procesos simultáneamente. La respuesta determina casi todos los cálculos posteriores. Sumar los caudales de aire indicados para todas las máquinas de un edificio suele ser excesivo; asumir que solo funcionará una máquina puede ser igualmente inseguro si cambian las prácticas de trabajo o los operarios anulan un enclavamiento.
El caudal de aire objetivo debe basarse en los equipos conectados durante la condición operativa creíble más exigente. Esta condición puede ser una sierra de panel y una lijadora de cantos funcionando juntas, varias estaciones CNC en producción programada o un sistema central que sirve a una línea con secuenciación automática. Debe reflejar el plan operativo real, no una suposición informal de que los usuarios recordarán cerrar las compuertas de cierre.
Elabore el cálculo de caudal a partir de la demanda de las máquinas
Cada máquina de carpintería necesita suficiente movimiento de aire en su campana de captación para extraer las virutas y el polvo fino de la zona de corte. El volumen requerido depende del diseño de la máquina, la abertura de la campana, la carga de virutas y el material procesado. Una lijadora de banda ancha, por ejemplo, produce un gran volumen de polvo fino y a menudo requiere una capacidad de extracción considerable. Una cepilladora o regruesadora puede generar virutas más pesadas que exigen una velocidad de transporte fiable además de un volumen adecuado. El fresado CNC puede presentar un desafío diferente: el polvo fino puede escapar alrededor de la herramienta si la zapata de aspiración está mal diseñada, incluso cuando el colector central es grande.
Los manuales de las máquinas y las especificaciones de las campanas deben ser el punto de partida siempre que estén disponibles. Registre el caudal de aire recomendado, el diámetro de los puertos, el número de puertos y si el requisito indicado se aplica a un puerto o a todos los puertos funcionando conjuntamente. Una máquina con dos puertos de extracción recibe con frecuencia un servicio insuficiente cuando ambos se unen a un ramal subdimensionado o cuando se tapa uno de ellos sin confirmar que la campana sigue captando eficazmente.
Para un sistema de uso simultáneo, calcule el caudal de diseño sumando el caudal requerido para cada máquina que se espera que funcione al mismo tiempo. Después, revise la secuencia operativa. Si un centro de mecanizado, una sierra y una estación de lijado pueden funcionar durante la producción normal, su demanda debe incluirse en el caso de diseño. Si los equipos están realmente enclavados de modo que solo pueda funcionar una de varias estaciones, el colector puede dimensionarse para esa combinación controlada en lugar de para la suma de todas las máquinas conectadas.
Las compuertas de cierre pueden reducir el caudal de aire innecesario solo cuando se mantienen cerradas de forma constante, se asignan claramente y son compatibles con la forma en que se realiza el trabajo. Las compuertas manuales suelen ser menos fiables en talleres con mucha actividad porque dependen del comportamiento del operario. Las compuertas automatizadas vinculadas a los controles de las máquinas ofrecen una base más defendible para las hipótesis de diversidad, siempre que se definan su secuencia de apertura, posición en caso de fallo y responsabilidades de mantenimiento.
- Enumere cada máquina, sus puertos de polvo y su requisito documentado de caudal de aire.
- Identifique qué máquinas pueden funcionar juntas durante la producción normal y máxima.
- Incluya fuentes secundarias, como mesas de aspiración descendente, conexiones de barrido de suelo, respiraderos de tolvas o cabinas de lijado, si están conectadas al mismo sistema.
- Separe la expansión futura de la demanda actual y, a continuación, decida si la capacidad se reservará ahora o se añadirá más adelante mediante una ampliación planificada del sistema.
Un error común es considerar que un conducto principal grande demuestra que hay suficiente caudal de aire disponible. El diámetro del conducto afecta a la resistencia y a la velocidad de transporte, pero no genera volumen de aire. El ventilador, el estado del filtro, las pérdidas en los conductos y los ramales abiertos determinan el caudal suministrado a la máquina.
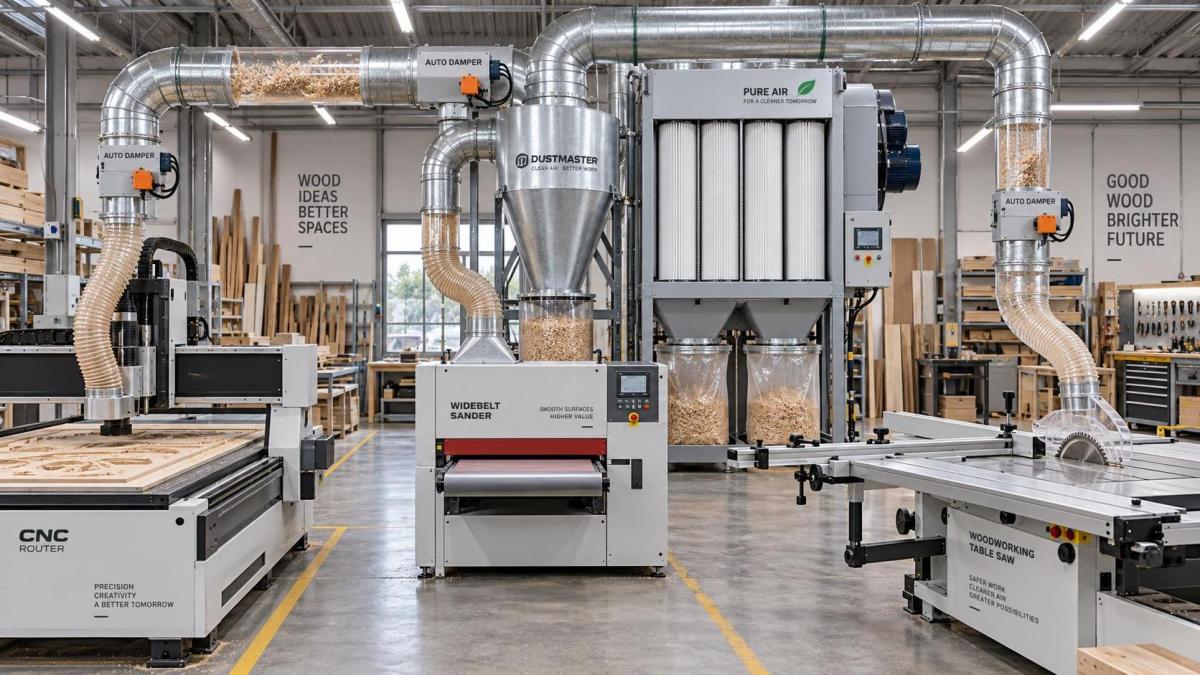
El caudal de aire por sí solo no dimensiona el colector
Una vez establecido el volumen requerido, el sistema debe evaluarse en cuanto a presión estática. La presión estática es la resistencia que el ventilador debe vencer para mover el aire requerido a través de campanas, ramales, accesorios, conducto principal, separador, medio filtrante y trayectoria de descarga. El rendimiento del ventilador cambia a medida que aumenta la resistencia. Un colector puede anunciarse con una cifra elevada de caudal de aire libre, pero suministrar mucho menos una vez conectado a una red de conductos real y a un filtro cargado.
El cálculo de diseño debe seguir la trayectoria de aire más exigente: generalmente, la ruta desde el colector hasta la máquina o grupo de máquinas que combina la mayor pérdida con el caudal requerido en ese punto. Esa trayectoria puede incluir una campana restrictiva, una manguera flexible subdimensionada, varios codos, un ramal largo, un separador y un filtro cuya resistencia aumenta durante el servicio. La trayectoria no siempre corresponde a la máquina físicamente más alejada. Una lijadora cercana con una disposición de captación restrictiva puede imponer más resistencia que una regruesadora más distante conectada a un conducto recto.
Cada componente es importante. Los tramos largos de manguera flexible corrugada, los codos de radio reducido, los reductores bruscos, las uniones en Y mal diseñadas y las compuertas de cierre parcialmente cerradas pueden consumir una parte desproporcionada de la presión disponible del ventilador. La manguera flexible es útil para el aislamiento de vibraciones y las conexiones cortas a las máquinas, pero no debe convertirse discretamente en el sistema principal de conductos. Cuando sea inevitable una conexión flexible larga, debe considerarse explícitamente en el cálculo de presión.
El estado del filtro también debe incluirse en el dimensionamiento. Un filtro limpio y un filtro con una carga normal de polvo no tienen la misma caída de presión. Los sistemas que resultan aceptables inmediatamente después de la limpieza pueden volverse insuficientes antes del siguiente intervalo de mantenimiento. Si la producción no puede tolerar una reducción de la captación, el diseño necesita una presión de ventilador adecuada para la resistencia prevista del filtro en funcionamiento, junto con un método de limpieza que mantenga el filtro dentro de su rango previsto.
Por lo tanto, la curva del ventilador es más útil que una única afirmación de caudal de aire. Confirme que el ventilador seleccionado puede suministrar el volumen de aire calculado a la presión estática total calculada. Esta verificación debe utilizar la configuración real del ventilador, la potencia del motor, la disposición del impulsor y la alimentación eléctrica prevista. Modificar los conductos, añadir un filtro fino o instalar un separador ciclónico después de la selección original puede desplazar el punto de funcionamiento lo suficiente como para reducir significativamente el rendimiento de captación.
Mantenga separadas la velocidad de transporte y la captación en la campana
Con frecuencia se mezclan dos cuestiones sobre el caudal de aire: si la campana captará el polvo y si el conducto lo transportará hasta el colector. Ambas deben cumplirse, pero no son el mismo cálculo.
En la máquina, el caudal de aire debe ser suficiente para atraer el polvo hacia la campana antes de que se disperse en el taller. La geometría de la campana, la calidad del cerramiento y la ubicación de la fuente afectan a este resultado. Una operación de lijado abierta puede requerir un enfoque de control diferente al de un puerto de una máquina bien cerrada. Aumentar el tamaño del ventilador no corregirá por completo una campana que deja expuesta la zona de generación de polvo.
Dentro del conducto, el aire debe desplazarse con la suficiente rapidez para mantener suspendidas las virutas y el polvo de madera. Si la velocidad disminuye demasiado, el material puede depositarse en tramos horizontales, acumularse en los codos y provocar obstrucciones recurrentes. Si se aumenta el diámetro del conducto sin revisar el caudal de aire, la velocidad disminuye. Si permanecen abiertos demasiados ramales, el aire disponible para cada máquina activa también puede caer por debajo de su nivel de captación requerido.
Por ello, afirmar que “un conducto más grande siempre es mejor” es un consejo incompleto. Un conducto principal más grande puede reducir la resistencia y admitir un mayor caudal total, pero debe adaptarse al volumen operativo del sistema. Del mismo modo, un conducto muy pequeño puede producir una velocidad alta mientras priva a la campana de la máquina del volumen de aire que necesita. El diámetro apropiado depende tanto del caudal previsto como de la necesidad de mantener un transporte fiable del material.
La filtración es una decisión de exposición en el lugar de trabajo y de control del proceso
La capacidad del colector no debe evaluarse únicamente por la cantidad de polvo visible que llega al depósito. El polvo fino de madera puede permanecer suspendido en el aire mucho después de que se hayan capturado las virutas, y un sistema que presenta fugas alrededor de los sellos, utiliza medios dañados o devuelve al área de trabajo aire filtrado de forma inadecuada puede socavar el propósito de la extracción.
La elección de la filtración depende de si el aire se recircula en interiores o se descarga al exterior, de las especies de madera y los recubrimientos procesados, de las condiciones de limpieza del taller y de los requisitos locales aplicables. La recirculación de aire normalmente exige mayor atención a la integridad del filtro, el rendimiento del medio, el sellado de las juntas, la eficacia de la limpieza y la disciplina de mantenimiento. La eficiencia indicada de un filtro no es suficiente por sí sola; las fugas por derivación, las bolsas o cartuchos rotos, el bajo rendimiento de la limpieza por pulsos y los medios sobrecargados pueden afectar las condiciones reales en el taller.
Para los equipos de seguridad y calidad, un indicador de presión diferencial suele ser uno de los controles más prácticos. Proporciona una señal repetible de que los filtros se están cargando o de que el rendimiento de limpieza ha cambiado. Debe utilizarse con una respuesta documentada: inspección, limpieza, sustitución o investigación de un cambio de presión inesperado. Una lectura muy baja también puede requerir atención si indica un filtro roto, una puerta de acceso abierta u otra pérdida de resistencia del sistema.
El control del polvo fino también afecta a la calidad del producto. El polvo depositado puede interferir con la preparación para el recubrimiento, contaminar las áreas de montaje, ocultar las protecciones de las máquinas y aumentar el tiempo de limpieza. Estos efectos pueden aparecer antes de que las mediciones de polvo en suspensión o las quejas de los empleados revelen que el rendimiento de extracción se ha deteriorado.
Diseñe para el riesgo de polvo combustible, no solo para la limpieza
El polvo de madera puede presentar un peligro de polvo combustible cuando las partículas finas se acumulan, quedan suspendidas y encuentran una fuente de ignición en las condiciones adecuadas. Por lo tanto, un sistema de captación de polvo debe revisarse como parte de la evaluación más amplia de riesgos de incendio y explosión de la instalación, en lugar de considerarse un accesorio de limpieza.
Los controles requeridos varían según el material, el proceso, la normativa local, la ubicación del equipo y si el colector está en interiores o exteriores. La evaluación puede requerir abordar el control de fuentes de ignición, la puesta a tierra y equipotencialidad, la detección o supresión de chispas cuando corresponda, la protección contra explosiones, el aislamiento entre equipos conectados, las disposiciones de descarga segura y la respuesta ante emergencias. Los requisitos legales y técnicos aplicables dependen de la jurisdicción, por lo que un diseño debe verificarse frente a las normas y requisitos de las autoridades que rigen el lugar de instalación.
Una idea errónea es que un colector instalado fuera del área principal de trabajo resuelve automáticamente el peligro. La ubicación exterior puede cambiar la exposición de las personas y los interiores del edificio, pero no elimina los riesgos en los conductos, depósitos, filtros, puntos de descarga o maquinaria conectada. Otra idea errónea es que un taller limpio no presenta riesgo de polvo. Las acumulaciones ocultas sobre los techos, en elementos estructurales, dentro de los conductos y alrededor de los colectores pueden ser más significativas que el polvo visible cerca de una máquina.
Un programa de inspección sólido va más allá de la tolva del colector. Revisa las uniones de los conductos, puertas de acceso, conectores flexibles, compuertas de cierre, carcasas de filtros, sellos de los depósitos de polvo, vibración del ventilador, ruidos inusuales y evidencia de depósito de material en los ramales. Los hallazgos de la inspección deben retroalimentar el plan de caudal de aire y mantenimiento. La acumulación repetida de virutas, por ejemplo, es una señal de rendimiento del sistema, no simplemente un problema de limpieza.
Prevea la expansión sin sobredimensionar a ciegas
La capacidad futura merece consideración, especialmente cuando un taller prevé añadir un router CNC, equipos de lijado u otra célula de producción. Sin embargo, seleccionar un colector sobredimensionado sin una estrategia de conductos y operación puede crear condiciones de baja velocidad cuando solo una parte del sistema está activa. El mejor enfoque consiste en identificar las incorporaciones probables, reservar espacio físico y puntos de conexión cuando sea útil, y determinar si el ventilador, los conductos principales, el área de filtración y la infraestructura eléctrica pueden soportar una fase de expansión definida.
El control de ventiladores de velocidad variable puede ayudar a un sistema central a responder a una demanda cambiante, pero debe ponerse en marcha considerando los límites mínimos y máximos de caudal de aire. Reducir la velocidad del ventilador para ahorrar energía solo es beneficioso cuando los ramales activos siguen recibiendo suficiente caudal de captación y las velocidades en los conductos se mantienen adecuadas para el material transportado. Los controles deben reflejar el comportamiento medido del sistema, no solo la carga del motor.
La puesta en marcha debe incluir la verificación del caudal de aire en máquinas representativas, la confirmación del funcionamiento de las compuertas de cierre y los enclavamientos, la inspección de fugas y un registro de la presión estática o presión diferencial de referencia. Estos valores proporcionan al personal de seguridad y calidad un punto de referencia para la resolución futura de problemas. Sin una referencia, una pérdida gradual de extracción puede pasar desapercibida hasta que el polvo escape en la máquina o las condiciones de producción ya se hayan deteriorado.
La decisión de dimensionamiento más defendible conecta cuatro elementos: las máquinas que funcionarán juntas, el caudal de aire que necesita cada fuente, las pérdidas de presión impuestas por el sistema real de conductos y filtración, y los controles de seguridad requeridos para el material y la ubicación. Cuando estos elementos se documentan antes de solicitar los equipos, un Colector de Polvo para Carpintería se convierte en una parte verificable del control del taller, en lugar de un gran ventilador del que se espera que resuelva todos los problemas de polvo.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.