


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo las máquinas de cepillado de veta de madera crean una textura uniforme en paneles de chapa de madera
Cómo las máquinas de cepillado de veta de madera crean una textura uniforme en los paneles de chapa
Un panel de chapa puede parecer plano incluso cuando la especie de madera tiene una veta atractiva. Esto es especialmente común después del lijado, prensado o la aplicación de una lámina de chapa densa sobre MDF, contrachapado o tablero de partículas. El patrón visual está presente, pero se ha reducido el contraste táctil entre la madera temprana y la madera tardía. Una máquina de cepillado de veta de madera restaura ese contraste eliminando selectivamente las fibras más blandas y dejando más pronunciada la estructura de veta más densa.
Para las fábricas de muebles y los talleres de procesamiento de paneles, el objetivo no es simplemente hacer la superficie más rugosa. El objetivo es producir una textura controlada y repetible que se vea natural después del teñido, pintado, aceitado o laminado. Un buen panel cepillado debe tener una profundidad de veta visible sin fibras desgarradas, vetas oscuras, zonas irregulares ni marcas de cepillo que se hagan evidentes con iluminación lateral.
Ese equilibrio es donde la configuración de la máquina resulta importante. La chapa es menos tolerante que la madera maciza. Su capa superficial puede ser fina, su densidad puede variar de una lámina a otra y las irregularidades del adhesivo o del lijado debajo de la chapa pueden afectar al aspecto final. Los operarios deben comprender la relación entre el tipo de cepillo, la presión de contacto, la velocidad de avance, el soporte del panel y el estado de la superficie de entrada. Si una de estas variables se desvía, la uniformidad de la textura normalmente se desvía con ella.
Qué hace realmente el proceso de cepillado
El cepillado de la veta de madera a veces se describe como “abrir la veta”, pero esta expresión puede resultar engañosa. La máquina no crea una veta de madera que no estuviera ya presente. Sigue la diferencia natural de densidad del material. La madera temprana más blanda se desgasta con mayor facilidad, mientras que la madera tardía más dura permanece relativamente elevada. En especies con una estructura abierta clara, esto crea una superficie texturizada que puede asemejarse a madera envejecida por la intemperie, roble cepillado con alambre, fresno envejecido o tableros decorativos de veta profunda.
El resultado depende en gran medida de la especie y del corte de la chapa. Las chapas de roble, fresno, olmo, castaño y algunas coníferas suelen mostrar efectos de cepillado más intensos porque su contraste de veta es más evidente. Las especies de veta fina, densa o cerrada pueden producir un resultado más sutil. No se trata de un problema de la máquina; es una característica del material. Un error común de producción es intentar forzar una textura intensa en una chapa que no responde naturalmente bien a un cepillado agresivo. El resultado puede ser el desgarro de fibras en lugar de un efecto de veta refinado.
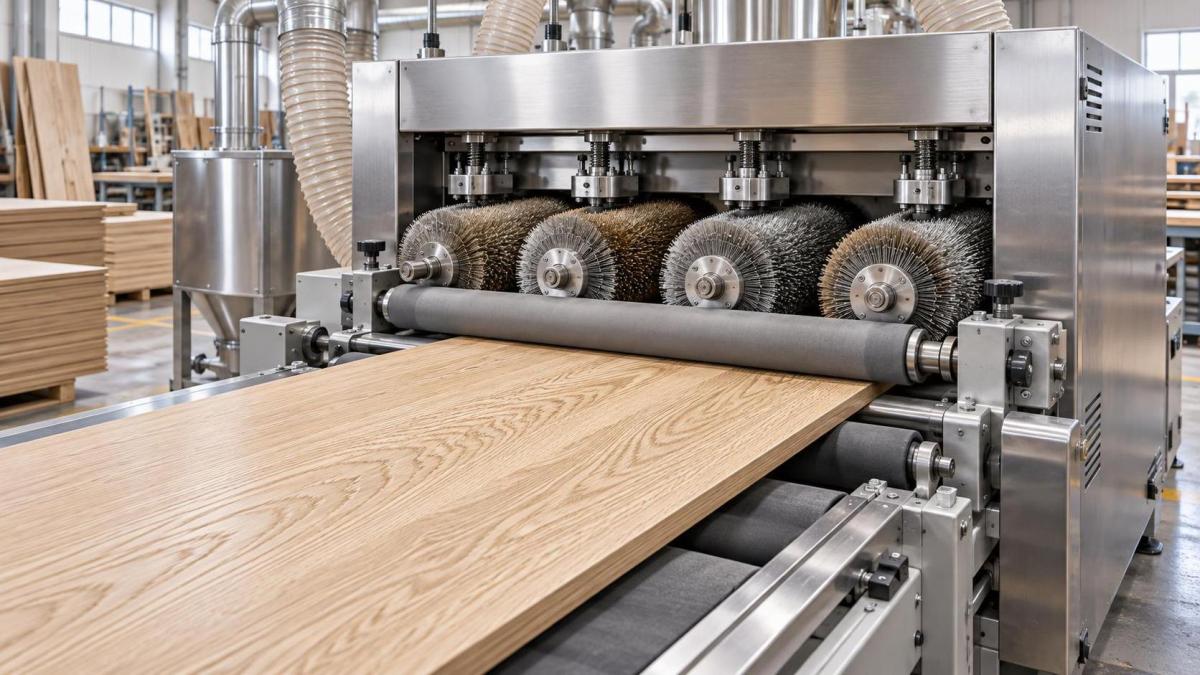
En una línea configurada correctamente, el panel pasa bajo uno o varios cabezales de cepillo giratorios. Según el acabado deseado, pueden ser cepillos de alambre de acero, cepillos de nailon abrasivo, cepillos de lijado o combinaciones de diferentes materiales de cepillo. La primera estación puede crear la textura, mientras que una estación posterior limpia las fibras sueltas, suaviza los bordes afilados de la veta o uniforma el aspecto visual antes del acabado.
Por qué los paneles de chapa requieren más control que la madera maciza
La madera maciza ofrece mayor margen de lijado. La chapa no. Una vez que un operario cepilla a través de la capa superficial, el panel puede quedar inutilizable o requerir una costosa reparación. Por ello, una máquina de cepillado de veta de madera para el procesamiento de chapa necesita un soporte estable de la pieza y un contacto predecible del cepillo, en lugar de una abrasión de fuerza bruta.
La planitud del panel es uno de los primeros aspectos que se deben comprobar. Un tablero ligeramente combado puede recibir demasiado cepillado en los puntos altos y demasiado poco en los bordes o el centro, según la disposición del transportador y del sistema de presión. Del mismo modo, un panel con chapa mal adherida puede mostrar levantamientos locales cuando el cepillo engancha fibras sueltas. El cepillado no corregirá una unión débil de la chapa; a menudo la deja en evidencia.
La preparación de la superficie es igual de importante. Si el panel de entrada todavía presenta rayas de lijado transversales a la veta, contaminación de adhesivo, masilla irregular o marcas de lijado inconsistentes, la etapa de cepillado puede hacer que estos defectos sean más visibles. El cepillado realza el carácter de la superficie, incluido el carácter no deseado. Por esta razón, los equipos de producción deben inspeccionar el panel después del prelijado en lugar de asumir que la máquina de cepillado ocultará las variaciones de las etapas anteriores.
Esto es particularmente importante para paneles decorativos destinados a acabados con tinte transparente o aceite oscuro. Un pigmento intenso puede ocultar cierta inconsistencia, mientras que un recubrimiento transparente o semitransparente tiende a revelar cada cambio en la profundidad de la veta. Por lo tanto, el departamento de acabado debe participar cuando se establecen los estándares de cepillado, no solo después de que ya se haya procesado el primer lote.
Los ajustes que determinan la uniformidad de la textura
No existe una receta universal para la chapa cepillada. Los mismos ajustes pueden producir resultados diferentes en dos lotes de chapa de roble porque el grosor de la chapa, el estado de humedad, la orientación de la veta y la densidad no son idénticos. Aun así, varias variables operativas merecen atención de forma constante.
El enfoque más fiable consiste en cambiar una variable a la vez durante el muestreo. Si la velocidad de avance, la altura del cepillo y la velocidad de rotación se ajustan todas a la vez, resulta difícil identificar por qué cambió el panel. Esto parece básico, pero es donde muchas pruebas de configuración pierden información útil. Mantenga una tabla de muestra junto a la máquina, etiquete los ajustes utilizados y evalúela después de aplicar el acabado previsto siempre que sea posible.
La selección del cepillo no se limita a la agresividad
Los cepillos de alambre de acero se utilizan habitualmente cuando se requiere una textura rústica más pronunciada. Pueden eliminar eficazmente la veta blanda, pero exigen una configuración cuidadosa en la chapa. El diámetro del alambre del cepillo, la configuración del alambre y la forma en que el cepillo contacta con la superficie afectan al resultado final. Una configuración adecuada para roble macizo puede ser demasiado severa para una cara de chapa de roble fina.
Los cepillos de nailon abrasivo ofrecen un tipo de control diferente. Pueden combinar el cepillado con una acción de lijado ligero, lo que los hace útiles para refinar la superficie después de una primera pasada más agresiva o para producir una textura más suave. En la producción práctica, el mejor resultado a menudo no se logra con un solo cepillo. Un cepillo principal establece el relieve; un cepillo secundario limpia, integra o reduce las fibras levantadas que de otro modo podrían absorber el tinte de forma desigual.
La dirección del cepillado también merece atención. La mayor parte del cepillado sigue la dirección de la veta, especialmente en componentes largos de muebles y paneles decorativos de pared. Trabajar a contraveta puede hacer que la superficie parezca vellosa y puede arrancar fibras de zonas vulnerables de la chapa. El cepillado transversal a la veta se utiliza a veces para efectos especiales, pero debe tratarse como una elección deliberada de acabado, no como una consecuencia accidental de la orientación del panel en el transportador.
La estabilidad del avance suele importar más que la máxima producción
Cuando una línea funciona bien, los operarios pueden verse tentados a aumentar la productividad elevando la velocidad del transportador o reduciendo el número de pasadas de cepillo. Esto puede funcionar para una textura relativamente tolerante, pero los paneles de chapa necesitan uniformidad visual desde el primer tablero hasta el último. Un sistema de avance que patina, se detiene o permite que los paneles se desplacen puede dejar bandas visibles o marcas de cepillado irregulares. Estos defectos pueden no ser evidentes hasta que se aplique el tinte.
Un avance estable depende de más factores que el motor del transportador. El estado de los rodillos, los ajustes de presión, la acumulación de polvo, las dimensiones del panel y el agarre de la superficie de transporte influyen en la suavidad con que se mueve el tablero. Los componentes muy ligeros o estrechos pueden ser más difíciles de controlar que los paneles de tamaño completo. En esas situaciones, pueden ser necesarios dispositivos de apoyo, sistemas de presión adecuados o métodos de producción ajustados.
El operario también debe observar la transición entre paneles. Si el cabezal de cepillo reacciona de forma diferente en los bordes de entrada y salida, la textura de los bordes puede no coincidir con la del centro. Esto no siempre es evitable, especialmente en piezas cortas, pero debe comprobarse durante la aprobación de muestras. Un panel que parece aceptable a simple vista puede seguir mostrando variaciones entre los bordes y el centro una vez que se monta en una puerta de armario o en un sistema de pared.
Una rutina práctica de inspección antes del acabado
La inspección visual no debe depender únicamente de la iluminación cenital de fábrica. Una luz de ángulo bajo es útil porque revela relieve, estrías y marcas direccionales que son difíciles de ver directamente desde arriba. Los operarios deben inspeccionar tanto el centro como los bordes del panel y, a continuación, comparar los paneles del inicio y del final de una producción. La uniformidad en un lote es más valiosa que hacer que un único panel de muestra parezca espectacular.
Una comprobación práctica incluye lo siguiente:
- La profundidad de la textura parece uniforme en toda la superficie útil de la cara.
- No se observan fibras sueltas, astillas, chapa desgarrada ni sustrato expuesto.
- Las marcas de cepillo siguen la dirección prevista de la veta.
- Los bordes del panel no presentan una textura notablemente mayor o menor que la zona central.
- La superficie está suficientemente limpia para la siguiente etapa de acabado, con el polvo correctamente extraído.
- Las muestras de referencia aprobadas permanecen disponibles junto a la máquina para su comparación.
La extracción de polvo no es un detalle opcional de limpieza. El polvo fino puede asentarse en la veta hundida, interferir con la absorción del tinte y dificultar la evaluación de la superficie real. También acelera el desgaste de los componentes móviles cuando se descuida la limpieza de la máquina. Una línea de cepillado debe mantenerse como parte del proceso de acabado, no tratarse como una estación independiente de procesamiento en bruto.
Dónde suelen perder uniformidad los operarios
Un problema frecuente es seguir utilizando un cepillo después de que haya cambiado su comportamiento de corte. Los cepillos no fallan únicamente cuando se rompen. Gradualmente pierden uniformidad, se cargan de residuos o se desgastan de manera desigual a lo ancho. La máquina puede seguir funcionando, pero la superficie ya no coincide con el estándar aprobado. Un plan rutinario de inspección y sustitución de cepillos resulta menos costoso que descubrir una falta de correspondencia en el acabado después del recubrimiento.
Otro problema es tratar cada lote de chapa como si fuera idéntico. Incluso cuando el nombre de la especie es el mismo, el patrón de veta y la densidad pueden variar. Un nuevo lote de chapa debe someterse a una prueba de cepillado antes de la producción completa. Puede requerir un pequeño ajuste en el contacto del cepillo o en la velocidad de avance, especialmente cuando el recubrimiento final es transparente. El ajuste debe documentarse para que los operarios no tengan que redescubrirlo durante la siguiente producción.
Los proveedores de maquinaria pueden ayudar a establecer esas condiciones de trabajo, pero el estándar final de textura pertenece al proceso de la fábrica. Qingdao Zhongding Machinery Co., Ltd., con más de dos décadas de experiencia en la fabricación y exportación de maquinaria para trabajar la madera, aborda este tipo de equipos como parte de una línea de procesamiento más amplia y no como una máquina aislada. Para los usuarios, esta perspectiva es importante: el rendimiento del cepillado está relacionado con el prelijado, la manipulación de paneles, la extracción de polvo, los requisitos de acabado, la disponibilidad de repuestos y la capacidad de obtener asistencia técnica cuando cambian las condiciones de producción.
La uniformidad proviene de un proceso controlado, no de un único ajuste
Una máquina de cepillado de veta de madera puede hacer que los paneles de chapa sean más táctiles, más distintivos visualmente y más fáciles de posicionar dentro de las gamas de muebles o paneles decorativos de alta gama. Pero la máquina por sí sola no garantiza un buen resultado. La calidad estable del panel, la selección adecuada del cepillo, los ajustes medidos, un avance limpio y la inspección bajo una iluminación realista contribuyen todos a la superficie final.
Para los operarios, el hábito más útil es proteger el estándar de textura aprobado. Conserve muestras físicas, registre los cambios, inspeccione el desgaste de los cepillos antes de que aparezcan reclamaciones de calidad y pruebe los nuevos lotes de chapa antes de comprometer un lote completo. En la chapa, la disciplina sutil del proceso suele ser lo que separa un efecto de veta natural convincente de una superficie que parece excesivamente trabajada.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.