


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué capacidad de prensa para madera resulta rentable en líneas de encolado de paneles de gran volumen?
La capacidad de una prensa para madera puede determinar el éxito o el fracaso del encolado de paneles de gran volumen. Descubra cómo dimensionar la superficie de las platinas, la presión y el tiempo de ciclo para reducir el costo por panel y evitar costosas repeticiones del trabajo.
En una línea de encolado de gran volumen, la prensa rara vez es la máquina más rápida de la planta, y ese es precisamente el problema. Las sierras, las moldureras y las encoladoras funcionan a su propio ritmo, pero cada panel tiene que detenerse, permanecer bajo presión durante un tiempo determinado y salir plano antes de que pueda pasar a la siguiente operación. Si la prensa no puede seguir el ritmo, el trabajo se acumula delante de ella y las líneas de cola permanecen abiertas más tiempo del debido. Si se sobredimensiona, el dinero queda inmovilizado en capacidad sin utilizar, en lugar de destinarse a herramientas, equipos de manipulación o un segundo turno.
Por tanto, la verdadera pregunta no es qué tamaño de prensa para madera puede permitirse. Es qué capacidad resulta rentable: cuánta superficie de platina, cuánta presión y qué duración de ciclo se necesitan para alcanzar la producción diaria de paneles con el menor costo por panel conforme. Estas tres cifras interactúan, y equivocarse en una puede anular silenciosamente las ventajas de las otras dos.
La capacidad se define con tres cifras, no con una
Los catálogos de prensas destacan el tonelaje porque es la cifra más fácil de imprimir. Pero el tonelaje por sí solo no dice casi nada sobre la producción. Una prensa resulta rentable gracias a la combinación de tres factores: la superficie útil de las platinas, que determina cuántos paneles caben en cada carga; la presión que aplica uniformemente sobre esa superficie, que determina si la línea de cola se adhiere correctamente; y el tiempo de ciclo, que determina cuántas cargas se completan por turno. Multiplique la superficie por las cargas por hora y obtendrá el rendimiento. Si la presión es insuficiente, parte de la producción se pierde en paneles deslaminados y trabajos de repetición.
Empiece por el panel, no por el catálogo
Todo cálculo de dimensionamiento debe partir de sus propias cifras de producción. Anote los tamaños de panel que representan la mayor parte de su volumen, no el panel más grande que haya fabricado alguna vez. Una línea que produce láminas estándar de 2440 × 1220 mm toda la semana y, ocasionalmente, piezas sobredimensionadas para puertas necesita una prensa distinta de la diseñada en torno a trabajos esporádicos. Anote también el rango de espesores: los paneles finos y gruesos se comportan de manera distinta bajo presión y requieren tiempos de ciclo diferentes. Después, establezca un objetivo realista: paneles por turno durante una semana de alta producción representativa.
Al dividir ese objetivo por las horas de trabajo, obtendrá la producción por hora que la prensa debe mantener, teniendo en cuenta retrasos en la carga, problemas con el adhesivo y descansos. Si el cálculo indica 40 paneles por hora y caben ocho en cada carga, necesita completar cinco ciclos sin contratiempos cada hora. Este cálculo acota las opciones más rápido que cualquier conversación de ventas, porque convierte la capacidad en una cifra que la máquina cumple o no cumple.
Tamaño de las platinas: la capacidad que realmente puede aprovechar
El tamaño nominal de las platinas es el tamaño de la placa. La capacidad útil es lo que queda una vez que se tiene en cuenta la carga real. Los paneles necesitan un margen respecto al borde de la platina para que la presión sea uniforme, espacios entre ellos para colocarlos y una disposición que el operario pueda repetir rápidamente. Una platina que parece amplia sobre el papel puede perder una quinta parte de su superficie por los márgenes y los espacios antes de que se prense un solo panel.
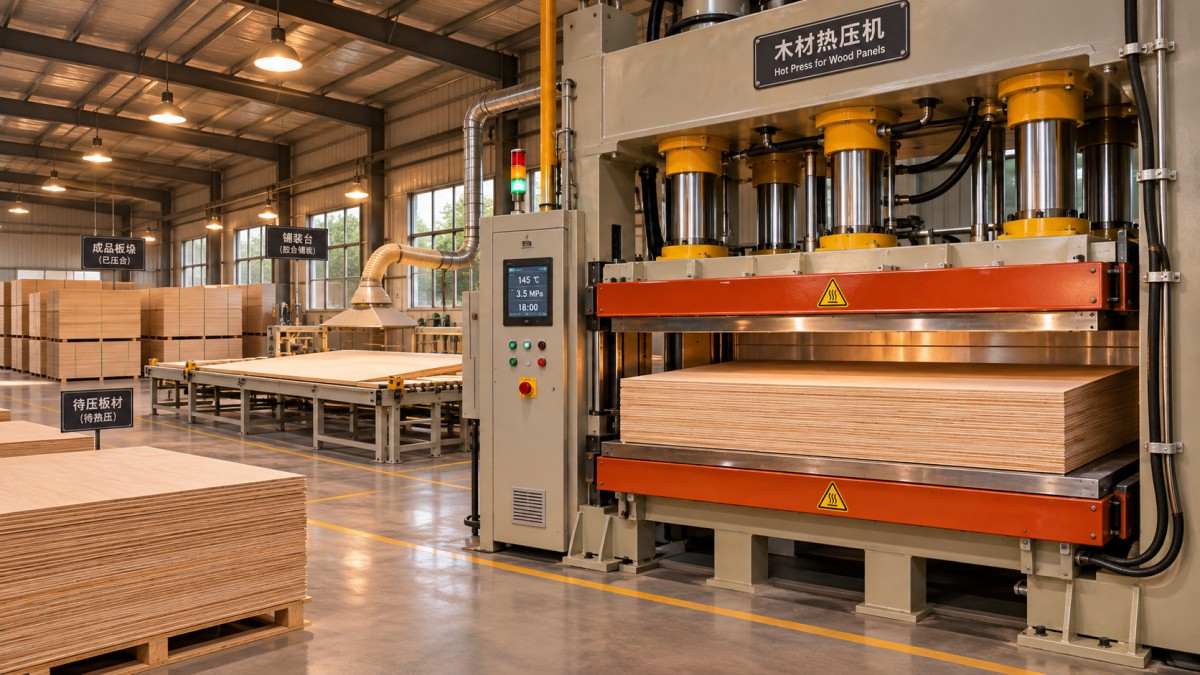
Superficie útil y disposición de los paneles
Antes de comparar máquinas, dibuje a escala real en papel la disposición estándar de sus paneles sobre las platinas de cada tamaño que esté considerando. Cuente cuántos paneles caben con márgenes razonables y compruebe los tamaños menos habituales de su gama, no solo el estándar. A veces, una platina algo más ancha permite pasar de una carga de seis paneles a una de ocho, y esa diferencia, repetida durante miles de ciclos, vale más que una cifra de tonelaje superior. Otras veces, no cambia nada porque, independientemente del corte de la platina, sus tamaños dejan la misma franja sin aprovechar.
Altura de apilado y abertura entre platinas
En el prensado en frío y el encolado de piezas apiladas, la abertura entre las platinas determina la altura de la pila que puede formar, y la altura de apilado también es capacidad. Una pila más alta permite prensar más paneles por ciclo, pero prolonga la carga, dificulta que la presión sea uniforme en toda la pila y agrava los daños cuando un panel queda desalineado. Las contraplacas, las tablas planas que se colocan entre las capas, también ocupan parte de la abertura, así que téngalas en cuenta: una vez incluidas las contraplacas, las láminas protectoras y los equipos de elevación, la pila real es más pequeña que la prevista sobre el papel.
Presión: la fuerza total no es lo que pega el panel
Lo que une un panel no es el tonelaje total de la prensa, sino la presión sobre la línea de cola: la fuerza dividida por la superficie sobre la que se distribuye. En este punto, una platina sobredimensionada puede jugar en su contra. Si la fuerza de una prensa de 100 toneladas se distribuye sobre una carga completa que cubre aproximadamente 6 metros cuadrados, la presión específica sobre cada panel será mucho menor que con la misma prensa a media carga. Si la ficha técnica de su proveedor de adhesivo exige un determinado rango de presión, la prensa debe alcanzarlo con el tamaño de carga que utiliza realmente, no solo con el que ofrece las condiciones más favorables.
Haga el cálculo en sentido inverso. Tome la superficie total de paneles más grande que prevé prensar en una carga, multiplíquela por la presión específica que necesitan el adhesivo y el material, y obtendrá la fuerza que la prensa debe ejercer realmente. Después, compruebe cómo se genera esa fuerza. Los cilindros concentrados en el centro pueden indicar un tonelaje total elevado mientras que las esquinas de una carga ancha reciben mucha menos presión, lo que más tarde se manifiesta en bordes despegados en los paneles exteriores. En las cargas anchas, la uniformidad de la presión importa más que una cifra destacada mayor. Un exceso de presión también causa daños: líneas de cola con falta de adhesivo, núcleos aplastados y defectos que se transparentan a través de caras finas.
Tiempo de ciclo: dónde se determina realmente el rendimiento
El tiempo de prensado, es decir, los minutos que un panel permanece bajo presión, depende del adhesivo, del material y, en una prensa caliente, de la temperatura y el espesor. No se puede negociar con la química del adhesivo. Lo que sí se puede controlar es todo lo que la rodea: el tiempo de carga, la rapidez con que se cierra la prensa y alcanza la presión, la velocidad de apertura y el tiempo de descarga. En muchas líneas reales, la manipulación tarda tanto como el prensado, por lo que pagar un precio elevado por acortar el ciclo puede aportar muy poca producción adicional.
La carga y la descarga también forman parte del ciclo
Cronometre un ciclo completo antes de comprar nada y observe en qué se van los minutos. Si los operarios transportan los paneles de uno en uno, los alinean a ojo y eliminan el exceso de adhesivo entre cargas, las ayudas de carga, la disposición de la entrada y la salida y los elevadores de tijera a la altura de trabajo suelen aportar más capacidad que una prensa más grande. Las platinas calefactadas y un cierre rápido y controlado ahorran minutos por ciclo, pero ninguno de estos elementos resuelve una línea en la que no hay dónde colocar los paneles terminados. El tiempo abierto del adhesivo lo conecta todo: los paneles que esperan demasiado entre la aplicación y el prensado generan uniones débiles, por lo que la velocidad de las operaciones anteriores debe ajustarse a la capacidad de la prensa, no superarla.
Los cálculos: paneles por turno y costo por panel
La tabla siguiente combina las tres cifras en un ejemplo ilustrativo: paneles estándar, ocho por carga y un turno productivo de siete horas. Las cifras se han simplificado para mostrar el método; aplique sus propios datos siguiendo los mismos pasos.
De los cálculos se desprenden dos conclusiones. Primero, el aumento de capacidad más económico se obtuvo con ayudas de carga, no con una máquina más grande: reducir tres minutos la manipulación aumentó la producción en más de una cuarta parte. Segundo, la platina más grande solo resultó rentable cuando la línea podía llenarla. Con cargas incompletas, apenas produjo más que la prensa pequeña, aunque costaba más comprarla, calentarla y mantenerla. El costo por panel es donde esto se refleja en dinero: divida el costo total del turno por el número de paneles conformes, no por el número de paneles prensados.
Cuándo deja de ser rentable aumentar el tamaño
En todas las líneas llega un punto en el que la capacidad adicional de la prensa deja de traducirse en ventas adicionales. Esto ocurre cuando la prensa deja de ser el cuello de botella: cuando las operaciones de recorte, lijado o inspección no pueden absorber más paneles, cuando se agota el espacio de almacenamiento para el curado o cuando los pedidos no permiten llenar las cargas adicionales. Una prensa comprada para un pico de producción que dura seis semanas al año pasa las otras cuarenta y seis semanas funcionando con cargas parciales, y es entonces cuando aumenta gradualmente el costo por panel. Calentar una platina grande cuesta aproximadamente lo mismo tanto si está llena como si está a media carga, de modo que la capacidad calefactada infrautilizada encarece cada panel.
Adhesivo, calor y límites que no se pueden superar comprando otra máquina
Algunos límites son completamente ajenos a la máquina. La tasa de aplicación del adhesivo, el tiempo abierto y el tiempo mínimo de prensado dependen de los datos del proveedor del adhesivo y de los materiales; ninguna especificación de la prensa puede alterarlos. Los paneles gruesos necesitan tiempo para que el calor llegue a la línea de cola más interna en una prensa caliente, y ese tiempo aumenta más rápido que el espesor. Las chapas y los laminados tienen sus propios límites de presión, y el contenido de humedad afecta tanto a la unión como a la planitud después del prensado. Un plan de capacidad que ignore estos datos promete una producción que la química del adhesivo no puede ofrecer.
También es aquí donde se originan las repeticiones del trabajo. Los paneles prensados con la presión correcta durante el tiempo adecuado y sobre una platina limpia y plana salen planos y se mantienen así. Los paneles sometidos a un ciclo demasiado corto o prensados sobre una platina desgastada pueden parecer aceptables, pero deformarse más adelante, en el almacén o en las instalaciones del cliente. El costo de estos trabajos repetidos, en reposiciones, abonos y reputación, debe incluirse en cualquier cálculo honesto de capacidad: una prensa que funciona un poco más despacio y produce paneles que siguen vendiéndose es la opción más económica.
Antes de hacer el pedido: las comprobaciones de dimensionamiento importantes
- Calcule cuántos paneles por hora necesita durante una semana de alta producción representativa y, con el tamaño de carga real, cuántos ciclos por hora implica.
- Dibuje sobre las platinas la disposición de los paneles estándar y de los menos habituales, incluidos los márgenes, y cuente cuántos paneles cabrán realmente en cada carga.
- Calcule la fuerza necesaria a partir de la superficie de la carga más grande y de la presión específica indicada por el proveedor del adhesivo; compruebe que la disposición de los cilindros proporcione una presión uniforme en los bordes.
- Cronometre un ciclo completo, incluida la carga y la descarga, y calcule por separado el costo de las mejoras de manipulación y el de la máquina.
- Compruebe que la abertura entre platinas se ajuste a la pila real más alta, incluidos las contraplacas y los equipos de elevación.
- Compruebe la alimentación eléctrica, la carga que soportará el suelo y la extracción en el lugar donde se instalará la prensa, y asegúrese de que haya espacio suficiente para el panel más grande.
- Pregunte por la tolerancia de planitud de las platinas, la sustitución de juntas y mangueras, las piezas de repuesto y quién realiza el mantenimiento de la máquina en su región.
Cómo mantener una capacidad realista después de la instalación
La capacidad que calculó sobre el papel corresponde a una prensa nueva, limpia y correctamente ajustada. Mantenerla requiere hábitos sencillos y regulares. Hay que limpiar las superficies de las platinas antes de que el exceso de adhesivo forme puntos elevados. El aceite hidráulico, las juntas y las mangueras necesitan atención antes de que una subida lenta de la presión vaya alargando los ciclos minuto a minuto. Compruebe la presión con un manómetro fiable y la planitud de las platinas cuando los paneles presenten un defecto repetido en la misma posición. Lleve un registro sencillo de los ciclos por turno y los rechazos por semana: permitirá saber si la producción disminuyó porque la máquina se ralentizó o porque cambió la combinación de productos.
Qingdao Zhongding Machinery Co., Ltd. suministra maquinaria para trabajar la madera a fabricantes de muebles, talleres de paneles y líneas de producción industrial desde hace más de 20 años. Las prensas que resultan rentables se dimensionan según los tamaños de panel y los objetivos por turno del cliente, no según una cifra destacada del catálogo. Un proveedor con el que vale la pena trabajar le preguntará por las dimensiones de los paneles, el adhesivo y el objetivo diario antes de recomendar un modelo, le mostrará los cálculos en que se basa la recomendación y seguirá suministrándole juntas, mangueras y asesoramiento años después.
La capacidad de una prensa para madera resulta rentable cuando se ajusta al trabajo: suficiente superficie de platina para llenar cada carga con los tamaños de panel que utiliza realmente, suficiente presión uniforme para satisfacer las necesidades del adhesivo y un ciclo que su sistema de manipulación pueda mantener. Tome la decisión final basándose en el costo por panel conforme, no en el tonelaje.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.