


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué causa marcas de quemaduras en una sierra de corte al hilo de una sola hoja para madera dura?
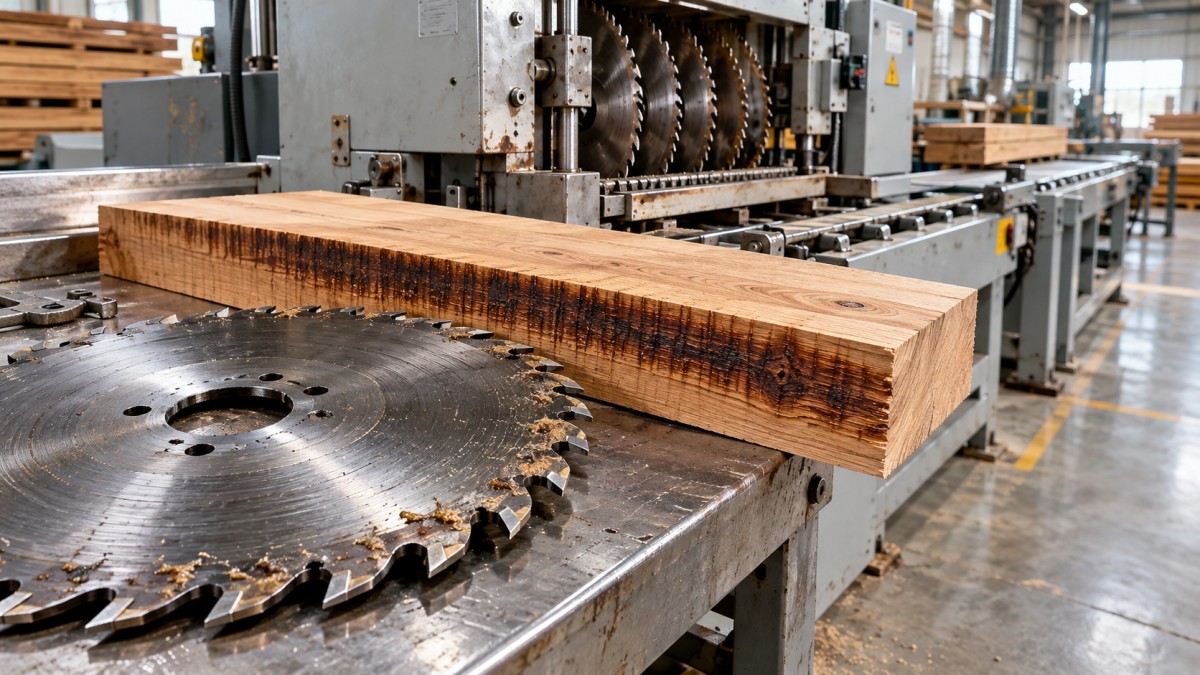
Las vetas oscuras en el canto recién aserrado de una pieza de madera dura suelen indicar que la hoja genera más calor del que puede disipar el corte. En una sierra de corte longitudinal con una sola hoja para madera dura, las causas principales son los dientes desafilados o recubiertos de resina, una hoja inadecuada, un avance demasiado lento o irregular y problemas de alineación que hacen que la hoja roce la superficie de corte. Las tensiones internas de la madera también pueden cerrar la línea de corte y atrapar la hoja.
El patrón ayuda a acotar la causa. Si casi todas las tablas presentan quemaduras, es probable que el problema esté en las herramientas o en el ajuste de la máquina; una zona oscura donde el avance se ralentiza sugiere un tiempo de contacto excesivo. Si las quemaduras aparecen solo en algunas tablas, puede deberse a tensiones, deformaciones o variaciones de humedad. Estas marcas requieren lijado o mecanizado, pero también pueden advertir de atascos, avance inestable o una avería incipiente del equipo.
Lea el patrón de quemado antes de cambiar los ajustes
Conserve una tabla rechazada y marque la dirección de avance, la cara de referencia y el canto quemado. Compárela con otras piezas del mismo lote. Anote si el problema empezó después de cambiar la hoja, el material o el ajuste de avance. Esta información resulta más útil que cambiar varios ajustes a la vez.
Estos patrones son indicios, no pruebas concluyentes. Una hoja desafilada puede agravar un problema de avance, mientras que una desalineación puede causar tanto quemaduras como acumulación de resina. Deje de cortar si la pieza se atasca, el avance se vuelve inestable, aparece humo o se producen vibraciones anormales. No siga generando piezas de desecho para confirmar una posible avería.
Asegure la máquina antes de tocar el sistema de corte
Siga el procedimiento de apagado y bloqueo de la máquina antes de acceder a la hoja, el mecanismo de avance, los dispositivos de presión o los conductos de extracción. Aísle la alimentación eléctrica y cualquier energía neumática o hidráulica, según corresponda, y compruebe que la máquina se encuentra en un estado seguro. Que la hoja se haya detenido no significa que la máquina no pueda volver a ponerse en marcha.
Durante el funcionamiento, mantenga instalados y operativos los resguardos y los dispositivos antirretroceso. Nunca introduzca la mano en la zona de corte para comprobar si está caliente, despejar un atasco o guiar una tabla difícil. Retire el material atrapado únicamente según el procedimiento del fabricante. Las mediciones y ajustes de alineación deben realizarlos técnicos cualificados, utilizando las referencias y tolerancias especificadas para la máquina.
Empiece por la hoja: acumulación de residuos, estado del filo y especificaciones
Los depósitos de resina pueden hacer que una hoja en buen estado corte como si estuviera desafilada
La resina y el polvo compactado se acumulan alrededor de las caras de los dientes, los huecos entre dientes y las superficies de la hoja. Los depósitos aumentan la fricción y dificultan la evacuación de virutas. El calor puede favorecer una mayor acumulación, por lo que una hoja que al principio corta correctamente puede empezar a dejar cantos más oscuros a medida que avanza la producción.
Una vez retirada la hoja de forma segura, inspecciónela con buena iluminación. Busque depósitos cerca de los filos y material compactado entre los dientes. Límpiela con un producto y un método aprobados para la hoja, teniendo en cuenta cualquier recubrimiento y la soldadura fuerte de los dientes de carburo. Evite rasparla de forma agresiva o usar productos químicos no aprobados que puedan dañar la herramienta.
La limpieza es un paso de diagnóstico útil, pero no restaura un filo redondeado. Si las quemaduras persisten después de una limpieza adecuada, compruebe el afilado y el ajuste en lugar de repetir el proceso de limpieza.
Los dientes desafilados o dañados aumentan el calor en el corte
Un filo desgastado comprime y roza la madera en lugar de cortarla limpiamente. Otros indicios son una mayor resistencia al corte, un aumento de la carga del motor, cantos deshilachados o un cambio en el sonido del corte. La falta de carburo o los dientes astillados pueden producir un corte irregular y requieren atención inmediata.
Envíe las herramientas dudosas a un profesional para su inspección y afilado. No evalúe su estado únicamente por si el diente parece puntiagudo: el desgaste del filo puede ser difícil de ver sin aumento. Las grietas, las soldaduras dañadas o una placa deformada exigen retirar la hoja del servicio y solicitar una evaluación especializada.
Aunque sea compatible con el eje, la hoja puede no ser adecuada para el trabajo
El corte longitudinal de madera dura requiere una geometría de dientes, una capacidad de los huecos entre dientes, un ancho de corte y una rigidez de placa adecuados para el grosor del material y la máquina. Una hoja de acabado con muchos dientes puede tener un espacio insuficiente para las virutas en un corte longitudinal exigente y generar calor incluso si está afilada.
Siga las recomendaciones de los fabricantes de la sierra y de las herramientas para elegir una hoja compatible con:
- La especie de madera dura y el intervalo de grosores.
- El diámetro, el diámetro del orificio, la velocidad nominal y el sentido de giro permitidos.
- El intervalo de avance, la potencia del husillo y el sistema de montaje de la máquina.
- Cualquier separador o cuchilla divisora instalado, cuyo grosor debe ser compatible con la placa y el ancho de corte de la hoja.
Un ancho de corte reducido no soluciona automáticamente las quemaduras. Una menor resistencia al corte puede ayudar en algunas aplicaciones, pero una rigidez insuficiente de la placa puede provocar desviaciones. Ajuste la proyección de la hoja según las instrucciones de la máquina y de la hoja, en lugar de aplicar una regla universal de altura.
Compruebe el avance real, no solo la velocidad de avance indicada
Un avance lento puede causar quemaduras porque los dientes entran en contacto repetidamente con cada sección de madera y eliminan muy poco material por diente. En el extremo opuesto, un avance excesivo puede sobrecargar el corte, llenar los huecos entre dientes, desviar la hoja o hacer que el sistema de accionamiento tenga dificultades. El intervalo de funcionamiento adecuado depende de la geometría de la hoja, la velocidad del husillo, el grosor de la pieza, la especie de madera y la capacidad de la máquina.
No responda simplemente aumentando el avance. Primero compruebe que la hoja esté limpia, afilada y sea adecuada. Después, trabaje dentro del intervalo de funcionamiento aprobado y realice ajustes controlados en material representativo, observando la calidad del canto, la estabilidad del avance y los indicadores de carga de la máquina.
En una sierra de corte longitudinal con avance motorizado, la velocidad seleccionada y el movimiento real de la tabla pueden diferir. Una cadena o unos rodillos de avance que patinan, las superficies de contacto contaminadas, los ajustes de presión incorrectos o un soporte deficiente de la pieza pueden causar pausas mientras el accionamiento sigue funcionando. Por tanto, las quemaduras localizadas pueden deberse al sistema de avance y no a la selección de velocidad.
Inspeccione los componentes de avance y los dispositivos de presión con la máquina aislada, siguiendo las instrucciones de mantenimiento. Una presión excesiva puede generar arrastre; una presión insuficiente puede provocar deslizamiento o movimiento lateral. No compense el desgaste de los componentes aumentando la presión por encima de las especificaciones. Las tablas largas o pesadas también necesitan soportes de entrada y salida aprobados para que su peso no altere su trayectoria.
Cuando la hoja roza después de que hayan pasado los dientes
Los dientes de corte crean espacio libre para la placa de la hoja. Si la trayectoria del material y el plano de corte no están correctamente relacionados, o si la hoja se desplaza lateralmente, la placa o los dientes traseros pueden rozar el canto recién cortado. Esto suele producir quemaduras persistentes que no desaparecen después de afilar la hoja.
Entre las comprobaciones pertinentes se encuentran la trayectoria de avance, la alineación de la guía o la regla cuando estén instaladas, el estado del husillo, el descentramiento de la hoja y la posición del separador o la cuchilla divisora. Utilice el método de alineación del fabricante del equipo; los consejos genéricos para sierras de mesa sobre modificar los ángulos de la guía pueden no ser adecuados para una máquina industrial con avance por cadena.
Conviene revisar el montaje de la hoja si el problema comienza inmediatamente después de cambiarla. Los residuos, la resina o los daños en las superficies de apoyo y las bridas del eje pueden impedir que quede bien asentada. Una sujeción incorrecta también puede afectar a la precisión de giro. Limpie y monte estas piezas únicamente según las instrucciones, utilizando el método de apriete especificado.
Si una hoja recién afilada sigue quemando de forma constante, hay que medir, no seguir aumentando el avance. El personal de mantenimiento cualificado debe determinar si el problema se debe al descentramiento de la hoja o a un fallo del husillo o de la brida. Las mediciones deben realizarse con la máquina aislada de forma segura; nunca acerque un comparador ni un indicador improvisado a una hoja en movimiento.
Algunas tablas cierran la línea de corte alrededor de la hoja
La madera dura puede contener tensiones de crecimiento o de secado que se liberan durante el corte longitudinal. Las dos secciones pueden desplazarse hacia dentro y atrapar la hoja, incluso cuando las herramientas y la alineación son correctas. Una pieza arqueada o retorcida puede provocar un síntoma similar al cambiar la forma en que entra en contacto con el sistema de avance.
Sospeche de una causa relacionada con el material si las quemaduras aparecen de forma intermitente, las tiras recién cortadas se doblan o algunas tablas se atascan mientras que otras rectas comparables se cortan con normalidad. Estos indicios no bastan por sí solos para determinar que el problema se debe a la humedad. Un medidor de humedad puede ayudar a detectar variaciones, pero hay que tener en cuenta los ajustes para cada especie, la profundidad de medición y las limitaciones del instrumento.
Separe el material sospechoso en lugar de forzarlo a pasar. Revise la preparación de las piezas, su estado de humedad, el soporte y la secuencia de corte longitudinal aprobada. Es posible que algunos materiales necesiten un margen de mecanizado revisado o un proceso por etapas definido por el responsable técnico del taller. Las piezas muy deformadas o inestables pueden no ser adecuadas para la configuración.
Si la máquina utiliza un separador o una cuchilla divisora, compruebe su estado, compatibilidad y alineación. Estos dispositivos ayudan a gestionar el cierre de la línea de corte, pero no eliminan las tensiones internas. Nunca retire un dispositivo de protección para hacer pasar una tabla difícil.
Verifique la corrección sin ocultar la avería original
Una vez abordada la causa probable, realice una prueba controlada en lugar de reiniciar un lote completo. Elija material recto y representativo de la producción, con una especie, un grosor y una preparación similares. Antes de poner la máquina en marcha, vuelva a instalar todos los resguardos y dispositivos de seguridad.
- Registre las condiciones iniciales. Anote las especificaciones y el estado de la hoja, el material, el ajuste de avance y la ubicación de las quemaduras.
- Cambie una sola variable pertinente. Limpiar la hoja o corregir un problema de avance confirmado permite obtener resultados más claros que cambiar varios ajustes no relacionados.
- Inspeccione la pieza con la máquina detenida y una vez descargada de forma segura. Compruebe si hay decoloración, rugosidad, marcas onduladas y variaciones a lo largo del canto. Observe la carga de la máquina y el comportamiento del avance desde la posición normal de operación.
- Confirme el resultado en varias piezas representativas. Una sola tabla sin defectos no demuestra que se haya corregido una avería que solo afecta a determinados materiales.
Como parte de este trabajo, compruebe el funcionamiento del sistema de extracción. Los conductos obstruidos o una evacuación deficiente de las virutas pueden empeorar el recorte y la generación de calor, aunque la extracción por sí sola no corregirá unos dientes desafilados ni una desalineación. Despeje las obstrucciones únicamente siguiendo el procedimiento de aislamiento requerido.
Solicite la intervención de mantenimiento o del proveedor de herramientas si las quemaduras persisten con herramientas afiladas y adecuadas y un avance estable, especialmente si van acompañadas de descentramiento, vibraciones, ruidos anormales del husillo o marcas recurrentes en un solo lado. Entregue las muestras marcadas y las notas de funcionamiento. Estos datos ayudan a distinguir un problema de herramientas de una avería en la trayectoria de avance o en el husillo, sin depender de ajustes repetidos por ensayo y error.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.