


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Puede una sierra de corte longitudinal de una sola hoja para muebles producir cantos listos para encolar?
Sí, una sierra de desgarre de una sola hoja para muebles puede producir cantos listos para encolar, siempre que la máquina, la hoja, el sistema de avance y la madera sean adecuados para la tarea. Sin embargo, en la producción de paneles, un canto que parece liso al tacto aún puede estar arqueado o fuera de escuadra. Estos defectos pueden producir líneas de cola visibles, hacer que los tableros se desalineen durante el prensado o exigir una operación de canteado adicional.
Por lo tanto, la decisión de compra debe basarse en la calidad repetible de las uniones, no solo en el aspecto de la superficie. Una evaluación útil comprueba si los tableros representativos salen de la sierra con cantos rectos, escuadrados y limpios que encajan entre sí, y si esos cantos siguen siendo aptos para el encolado durante la secuencia normal de producción.
Defina «listo para encolar» antes de comparar máquinas
Un canto listo para encolar es aquel que puede pasar al proceso de unión aprobado sin mecanizado adicional. No tiene que presentar un acabado pulido. Las marcas de diente finas y uniformes pueden ser aceptables, mientras que una superficie brillante y bruñida puede ocultar quemaduras o una geometría deficiente.
En los paneles para muebles, los requisitos prácticos son:
- Rectitud longitudinal: los cantos que se unirán deben hacer contacto a lo largo de toda su longitud útil, sin aplicar presión para ocultar holguras considerables.
- Escuadra respecto a la cara de referencia: un canto en ángulo puede cerrar por una cara y dejar una abertura por la otra.
- Superficie apta para la unión: los desgarros excesivos, las fibras aplastadas, las quemaduras o la contaminación no deben impedir el contacto del adhesivo.
- Estabilidad después del corte: el tablero debe conservar una geometría aceptable hasta la aplicación del adhesivo y el montaje.
Los límites de aceptación deben basarse en las especificaciones del panel, los requisitos del adhesivo, la especie de madera y los resultados de producción validados. No existe un valor universal de rugosidad superficial ni una holgura admisible que haga que todos los cantos aserrados sean adecuados para cualquier unión de muebles.
La máquina debe controlar el tablero, no solo hacer girar la hoja
La primera distinción es entre cortar un tablero para reducir su anchura y crear un canto recto de referencia. Una máquina que simplemente guía un canto existente contra una guía puede reproducir su curvatura. Una configuración de corte longitudinal en línea recta puede generar un corte recto si el sistema de avance y sujeción controla la pieza de trabajo según lo previsto. Confirme el principio de funcionamiento real en lugar de confiar en el nombre de la máquina.
Pregunte cómo procesa la sierra material sin un canto inicial recto. La respuesta debe especificar las superficies de referencia, la sujeción de la pieza de trabajo, las condiciones admisibles del tablero y cualquier preparación necesaria antes del corte longitudinal. Una afirmación de que se obtiene una línea de cola resulta menos útil si solo se aplica a material previamente canteado en otra máquina.
La alineación y la rigidez se reflejan en el corte
La alineación de la hoja con respecto a la trayectoria de avance influye en que los dientes corten limpiamente o rocen el canto acabado. El descentramiento del eje, las bridas de montaje dañadas o sucias y una tensión inadecuada de la hoja pueden contribuir al desplazamiento lateral. Una pista de avance desgastada, un apoyo irregular de la mesa o componentes de guiado flojos pueden generar defectos que una hoja nueva no corregirá.
Solicite al fabricante el procedimiento de inspección del estado del eje, el montaje de la hoja, la alineación del avance y el ajuste de las sujeciones. Estas comprobaciones deberían poder realizarse como tareas de mantenimiento rutinarias. Una máquina que solo funciona bien después de un ajuste especializado difícil puede no ser adecuada para un taller con recursos de mantenimiento limitados.
La estabilidad del avance importa en ambos extremos del tablero
Un avance irregular cambia la carga sobre los dientes y puede dejar zonas alternas ásperas y bruñidas. Una sujeción insuficiente permite que la pieza se mueva; una presión excesiva puede deformar material delgado o aplanar temporalmente un tablero que recupera su forma al soltarlo. Ninguna de estas condiciones favorece una geometría de canto fiable.
Inspeccione todo el corte, sobre todo las zonas de entrada y salida. Los defectos localizados cerca de los extremos pueden indicar una pérdida de apoyo o sujeción cuando el tablero entra en el mecanismo de avance o sale de él. Los tableros largos también necesitan un apoyo adecuado a la entrada y a la salida para que su peso no altere el corte.
Elija una combinación de hoja y avance adecuada para el material real
Que una hoja se describa como adecuada para cortes longitudinales para línea de cola es solo un punto de partida, no una prueba de rendimiento. La geometría y el número de dientes, el ancho de corte, la rigidez del disco, el diámetro de la hoja y la velocidad de funcionamiento deben funcionar conjuntamente dentro de los límites establecidos por los fabricantes de la sierra y de la hoja.
Un mayor número de dientes no produce automáticamente un mejor canto para encolar. La hoja necesita una capacidad de garganta suficiente para evacuar las virutas en todo el espesor de corte previsto. Una combinación inadecuada puede acumular virutas, generar más calor y dañar la superficie, aunque parezca ofrecer un acabado más fino.
Evalúe estas relaciones en lugar de comparar únicamente el número de dientes:
- Velocidad de avance y carga de los dientes: un avance demasiado lento puede favorecer el roce y la generación de calor; un avance demasiado rápido puede aumentar las fuerzas de corte, los desgarros o la desviación de la hoja.
- Ancho de corte y rigidez del disco: un corte más estrecho reduce la cantidad de material eliminado, pero debe seguir proporcionando estabilidad suficiente bajo la carga prevista.
- Espesor de la madera y evacuación de virutas: una hoja que funciona bien con material delgado puede comportarse de otra manera cerca del límite superior del rango de espesores previsto.
- Mantenimiento del canto: la calidad del afilado, la acumulación de resina y los daños en los dientes afectan tanto a la geometría como al estado de la superficie.
Pida al proveedor que indique una configuración inicial recomendada para sus especies y dimensiones, y luego valide un rango de avance utilizable. Un único corte satisfactorio a una velocidad de avance inusualmente lenta no demuestra la capacidad de producción.
Algunas maderas requieren una preparación que la sierra no puede sustituir
Ni siquiera una sierra correctamente ajustada puede garantizar cantos estables si el material es inestable. Los gradientes de humedad, las tensiones de crecimiento y secado, el arqueamiento y la torsión pueden cambiar el comportamiento del tablero durante el corte o después de este.
Un tablero puede salir recto de la hoja y curvarse después al liberarse las tensiones internas. Cambiar la hoja no resolverá el problema de fondo. Compare la rectitud inmediatamente después del corte y de nuevo tras un intervalo representativo del tiempo que transcurre antes del encolado. Registre si el movimiento se produce de manera sistemática en determinados grupos de material.
La cara de referencia también importa. El material torcido o irregular puede apoyarse de forma inconsistente en el sistema de avance y producir un canto que no quede a escuadra con la cara utilizada durante el montaje del panel. Según el proceso, puede ser necesario preparar la cara, realizar un corte longitudinal preliminar y acondicionar el material, o efectuar un pase final de dimensionado.
Asegúrese de que la evaluación cumpla los requisitos del adhesivo relativos a la humedad y la preparación de la superficie. Los extractivos, la resina, la suciedad y la contaminación por manipulación pueden afectar a la unión independientemente de la precisión de la sierra. Superar una inspección geométrica no elimina la necesidad de controlar correctamente el material.
Realice una prueba de aceptación que permita detectar puntos débiles
Utilice material representativo de la producción en lugar de limitarse a tableros de demostración rectos y sin defectos. Incluya las especies, los espesores, las longitudes y las variaciones razonables que la máquina procesará habitualmente. Separe el material con defectos graves para que la prueba distinga la capacidad de la máquina de los criterios de rechazo del material.
Acuerde el método de aceptación antes de la demostración. Así se evita que un canto visualmente atractivo sea el único criterio de aprobación.
- Registre la configuración. Anote la identificación y el estado de la hoja, el ajuste de avance, la disposición de las sujeciones, las dimensiones del material, su estado de humedad y cualquier mecanizado previo.
- Compruebe cada canto. Utilice una regla rectificada verificada y un método adecuado para medir las holguras a fin de evaluar la rectitud. Compruebe la escuadra en varios puntos respecto a la cara de referencia prevista.
- Presente en seco las piezas que se unirán. Coloque los tableros en la orientación prevista para el montaje. Inspeccione ambas caras y toda la longitud de la junta sin aplicar fuerza de apriete para ocultar holguras. A veces, los cantos emparejados pueden enmascarar errores complementarios; por ello, mantenga las comprobaciones individuales.
- Repita la prueba en toda la muestra. Observe los cambios según la longitud del tablero, el espesor, la fibra y la velocidad de avance. Incluya cortes repetidos en lugar de seleccionar únicamente las mejores piezas.
- Prepare muestras encoladas. Utilice el adhesivo, la cantidad aplicada, el tiempo de montaje, la presión y las condiciones de curado previstos. Inspeccione la línea de cola y realice una evaluación de resistencia adecuada.
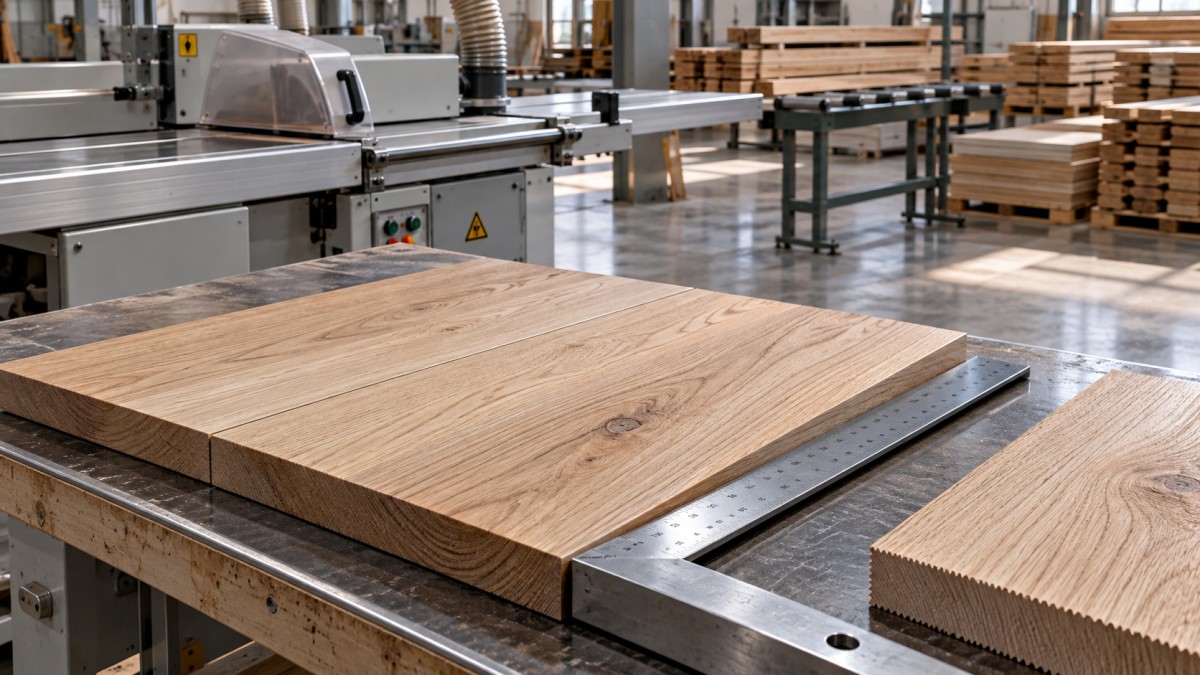
Las pruebas destructivas pueden revelar debilidades que no se detectan en un ajuste en seco, pero los resultados deben interpretarse en contexto. La rotura de la madera puede respaldar una evaluación favorable, pero no constituye por sí sola un criterio de aceptación universal para todas las especies, adhesivos o condiciones de servicio. Utilice un método de ensayo documentado y adecuado para el componente del mueble, e investigue las roturas inconsistentes.
Repita algunas comprobaciones después de una tirada de producción realista. La acumulación de calor, la acumulación de resina, el desgaste de la hoja y la contaminación del sistema de avance pueden no aparecer durante una demostración breve. El objetivo es establecer un rango de funcionamiento y un intervalo de mantenimiento repetibles, no demostrar únicamente que es posible obtener un canto excelente una vez.
Interprete el defecto antes de cambiar los ajustes
Cambie una sola variable cada vez y conserve las muestras correspondientes. Modificar simultáneamente el avance, la hoja y la presión puede mejorar el resultado sin revelar qué ajuste fue decisivo. Siga los procedimientos de aislamiento para las inspecciones y los ajustes; nunca anule los resguardos ni los dispositivos antirretroceso para observar un corte.
Decida si el encolado directo es una ruta de producción o una excepción
Un flujo de trabajo de sierra a encolado es una opción viable cuando el material representativo cumple repetidamente los requisitos geométricos y de unión con el volumen de producción requerido. Su valor reside en eliminar una operación innecesaria sin trasladar trabajo adicional a la clasificación, el prensado o el retrabajo.
Mantenga el canteado secundario u otra operación de acabado validada cuando la variabilidad del material supere habitualmente la capacidad de control de la sierra, cuando la liberación de tensiones altere los cantos antes del montaje o cuando no se pueda mantener la calidad de unión requerida en todo el rango de funcionamiento previsto. No considere el lijado agresivo del canto un sustituto automático: un lijado mal controlado puede redondear los cantos y alterar la escuadra.
Compare las rutas completas según la producción de paneles aceptables, el rendimiento del material, la manipulación, el mantenimiento de las herramientas, el esfuerzo de inspección y las uniones rechazadas, no solo según la velocidad de avance. Para una sierra de desgarre de una sola hoja para muebles, la evidencia decisiva es una prueba documentada que muestre qué materiales pueden pasar directamente al encolado, con qué ajustes y en qué casos sigue siendo necesaria una preparación adicional.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.