


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué limita el diámetro de torneado en una fresadora CNC ATC con eje rotativo?
El diámetro máximo de torneado en una fresadora CNC ATC con eje rotativo está limitado por la menor holgura útil alrededor de la pieza giratoria, no solo por el tamaño del plato. La altura del centro del eje rotativo, la holgura de la bancada y el pórtico, el recorrido del husillo, la geometría del portaherramientas y las interferencias con el plato o el contrapunto afectan al resultado. Aunque una pieza en bruto pueda girar libremente, quizá no sea posible mecanizarla en toda su longitud.
La capacidad útil también depende del peso, el equilibrio, la rigidez de los soportes y el rendimiento del accionamiento rotativo. Una máquina puede admitir una pieza cilíndrica grande y ligera, pero no ser adecuada para una pieza más pequeña, pesada y descentrada. Por tanto, la especificación decisiva es una envolvente de mecanizado definida para una pieza en bruto, una disposición de fijación, una configuración de herramientas y unas condiciones de funcionamiento determinadas.
«Diámetro de torneado» puede referirse a distintas capacidades
En una fresadora para trabajar la madera, «torneado» suele referirse al fresado con eje rotativo: el plato hace girar o indexa la pieza mientras un husillo motorizado realiza el corte. Esto difiere del torneado convencional en torno, en el que la rotación de la pieza proporciona el movimiento de corte principal. El diámetro de torneado anunciado para una fresadora no debe interpretarse como una capacidad de corte propia de un torno sin comprobar cómo se define.
Es necesario distinguir tres dimensiones:
- Diámetro máximo de giro: el diámetro máximo que puede barrer la pieza al girar sin entrar en contacto con partes fijas de la máquina en una configuración determinada.
- Tamaño máximo de la pieza en bruto: el material inicial que se puede montar y hacer girar, incluidas las esquinas, los desplazamientos de montaje y las irregularidades.
- Diámetro máximo mecanizable: el diámetro que el conjunto de herramientas especificado puede cortar realmente, manteniendo la holgura y un recorrido útil de los ejes.
Estas dimensiones no son intercambiables. Una capacidad indicada puede referirse a una pieza cilíndrica en bruto con el husillo apartado, en lugar de a una pieza mecanizada con el portaherramientas de producción y la campana de aspiración instalados. También puede aplicarse solo a una sección limitada entre el cabezal y el contrapunto.
La altura del centro establece un límite geométrico, pero solo respecto a los obstáculos reales
Para una unidad rotativa montada sobre una bancada plana y continua, la relación básica de holgura inferior es:
Dinferior = 2(H − C)
Aquí, H es la distancia desde la línea central del eje rotativo hasta el obstáculo más alto situado debajo de la pieza giratoria, y C es la holgura radial necesaria. Esto proporciona un límite geométrico, no una especificación completa de mecanizado.
Por ejemplo, si la línea central está a 200 mm del obstáculo pertinente y la holgura radial seleccionada es de 10 mm, el diámetro limitado por la holgura inferior es de 380 mm. Son dimensiones ilustrativas, no una holgura recomendada ni una especificación de máquina. La holgura adecuada depende de la precisión del montaje, las variaciones de la pieza, la deflexión y los requisitos del fabricante.
El obstáculo pertinente podría ser una placa de montaje, un riel, un perno de fijación o un soporte, en lugar de la superficie de la mesa. A la inversa, un eje rotativo instalado junto a la bancada o sobre un canal rebajado puede permitir que la pieza sobresalga por debajo del nivel de la mesa. En esa disposición, la altura de la mesa por sí sola no determina el límite de diámetro.
También hay que comprobar la holgura por encima y a los lados del eje. Un travesaño del pórtico, una estructura lateral, una carcasa, una cadena portacables o un componente de extracción pueden restringir la envolvente de giro. Como la posición de estos obstáculos puede variar a lo largo de la máquina, el diámetro disponible puede cambiar según la posición axial.
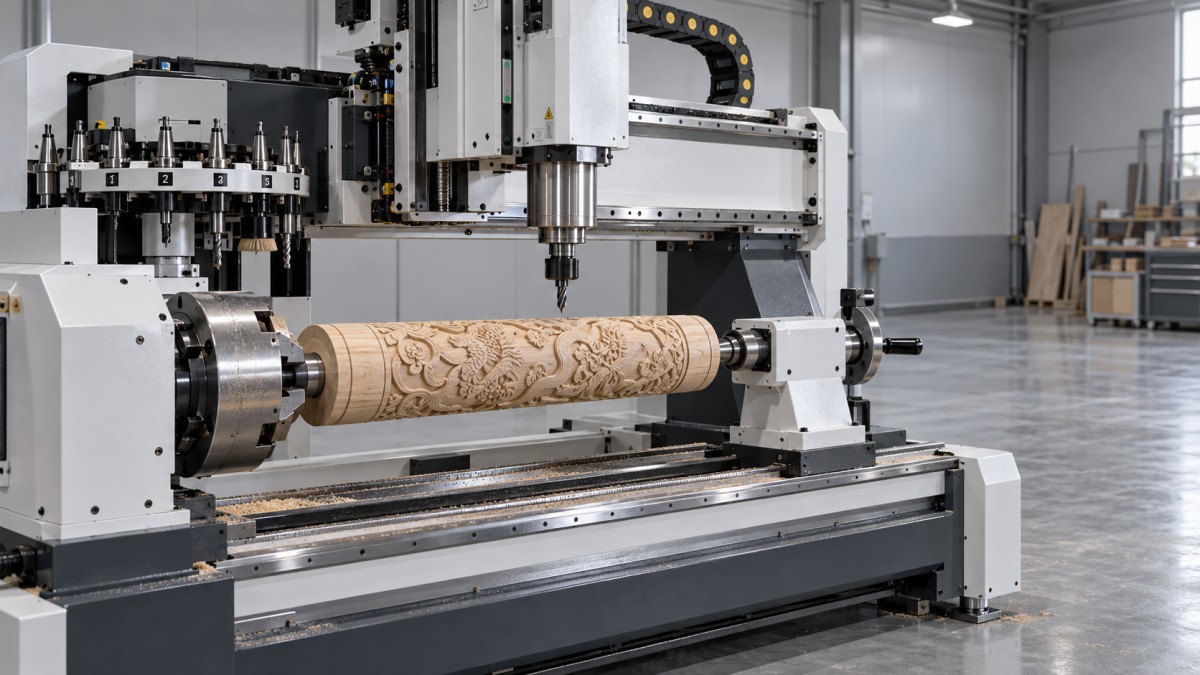
Un plano de holguras útil muestra una sección transversal perpendicular al eje rotativo, con el círculo barrido por la pieza y todos los obstáculos cercanos. También se necesita una vista longitudinal para identificar restricciones cerca del plato, el contrapunto y los extremos del recorrido de la máquina.
La pieza en bruto puede necesitar mucho más espacio que la pieza acabada
El diámetro de la pieza acabada no basta para determinar si cabe el material en bruto. Para una pieza en bruto cuadrada de lado a, centrada en su eje geométrico, el diámetro barrido de esquina a esquina es:
Dbarrido = a√2
Por tanto, una pieza en bruto cuadrada de 250 mm barre aproximadamente 354 mm antes de retirar material. Una máquina descrita con un diámetro de torneado de 300 mm no necesariamente puede admitir esa pieza, aunque el componente acabado tenga menos de 250 mm de diámetro.
Para una sección rectangular centrada de anchura b y altura h, el diámetro barrido correspondiente es √(b² + h²). En piezas en bruto irregulares, se debe medir el doble de la distancia máxima desde el eje de rotación real hasta cualquier punto exterior. La excentricidad del montaje aumenta aún más ese radio.
Esta distinción es importante para postes cuadrados de muebles, columnas laminadas y madera aserrada en bruto. El prerredondeado puede reducir la envolvente necesaria y las cargas iniciales de corte interrumpido, pero añade una operación aparte. Si la producción empieza con material cuadrado, la aceptación de la máquina debe basarse en ese material, no únicamente en el perfil acabado.
El alcance del husillo y la holgura del portaherramientas determinan qué se puede cortar realmente
La estructura de la máquina puede dejar espacio para la pieza en bruto, pero quizá no para mecanizarla. Con un husillo vertical situado sobre un eje rotativo horizontal, el filo debe alcanzar la superficie mientras la tuerca de la pinza, el portaherramientas, la nariz del husillo y las partes de la herramienta que no cortan mantienen la holgura necesaria.
Para cortar desde arriba una superficie cilíndrica, la superficie superior se encuentra a un radio de la línea central del eje rotativo. El husillo debe alcanzar una posición de corte válida allí y retraerse lo suficiente para volver a posicionarse con seguridad. Ambos requisitos deben caber dentro del recorrido instalado del eje Z.
El recorrido Z publicado no demuestra por sí solo esta capacidad. El recorrido describe el movimiento entre los límites del eje, pero no especifica la posición absoluta de la punta de la herramienta respecto a la línea central del eje rotativo. La altura de montaje del eje rotativo, la posición de instalación del husillo, la longitud de la herramienta y la proyección del portaherramientas determinan esa relación.
Los relieves profundos añaden otra limitación. Una fresa puede alcanzar el fondo de un rebaje, mientras el portaherramientas choca con un elemento elevado adyacente. Aumentar la proyección de la herramienta puede mejorar el acceso, pero reduce la rigidez y puede aumentar la deflexión, las vibraciones y el riesgo de rotura. Una herramienta más larga no es una solución ilimitada para una holgura insuficiente.
La geometría acabada también importa. Una fresadora con tres ejes lineales y un eje rotativo no ofrece la libertad de orientación de una máquina de cinco ejes. Al girar la pieza se pueden exponer distintas superficies, pero algunos rebajes o detalles en los extremos siguen siendo inaccesibles con la orientación disponible del husillo. La capacidad de diámetro no garantiza el acceso a todos los detalles.
El ATC añade condiciones de holgura más allá de la posición de corte
El cambio automático de herramientas no aumenta ni reduce por sí mismo el diámetro de giro de la unidad rotativa. Introduce estados adicionales de la máquina que también deben estar libres de colisiones.
Una secuencia de cambio de herramienta puede incluir la retracción completa del eje Z, el desplazamiento a un almacén fijo o el movimiento cerca de un carrusel. Una pieza en bruto grande puede dejar libre la fresa en uso, pero bloquear el recorrido del husillo hacia el almacén. La herramienta más larga del trabajo también puede generar una interferencia que no se presenta con la más corta.
Por tanto, la comprobación de capacidad debe incluir la lista real de herramientas, las envolventes de los portaherramientas, los movimientos de aproximación y retracción y el recorrido del cambio de herramienta. Si el control admite una posición de cambio de herramienta o una secuencia de holgura adecuada para trabajos rotativos, esa secuencia también debe validarse para la configuración instalada. Una declaración de capacidad que dependa de retirar la pieza en bruto para cambiar las herramientas no representa un ciclo de mecanizado ATC ininterrumpido.
El plato, el contrapunto y los soportes generan restricciones locales
El diámetro del plato describe principalmente el dispositivo de sujeción. No define directamente el diámetro máximo de la pieza. Según su diseño y la disposición de las garras, un plato puede sujetar un espigo más pequeño en una pieza en bruto mayor. Esto no determina si el plato, los rodamientos del husillo o el accionamiento pueden soportar la carga resultante de forma segura.
La proyección de las garras es un factor aparte. Si las garras se colocan hacia fuera, puede aumentar la envolvente giratoria del dispositivo; las garras y los elementos de montaje cerca de la pieza pueden, además, obstruir la herramienta. Es necesario verificar el rango de sujeción, el engrane de las garras, la extensión permitida y la retención bajo cargas de corte.
En el extremo opuesto, el cuerpo del contrapunto y la caña pueden impedir el mecanizado cerca del extremo apoyado. Por ello, la longitud mecanizable útil puede ser inferior a la distancia nominal entre centros. Cambiar la extensión de la caña puede modificar tanto la holgura como la rigidez del soporte.
Los componentes largos pueden necesitar un soporte intermedio o una luneta. Este dispositivo puede limitar el diámetro local y bloquear el acceso de la herramienta en la zona donde entra en contacto con la pieza. Por tanto, una columna decorativa con una sección central grande y extremos estrechos debe comprobarse como un perfil a lo largo de toda su longitud, no tratarse como un cilindro de diámetro constante.
El peso, la inercia y la rigidez pueden reducir el diámetro práctico
Aunque la geometría permita girar la pieza, la capacidad de carga puede impedir un mecanizado útil. El peso máximo de la pieza solo es significativo junto con la disposición de soporte, la posición del centro de gravedad, la velocidad y el voladizo especificados. Una pieza sujeta entre el plato y el contrapunto genera cargas distintas de las de la misma pieza montada en voladizo sobre una placa frontal.
El diámetro también modifica la inercia rotacional. Para un cilindro sólido ideal que gira sobre su línea central:
I = ½mr²
A igual masa, duplicar el radio cuadruplica la inercia. Por tanto, se necesita más par de accionamiento para obtener la misma aceleración angular. El indexado rápido, las inversiones frecuentes o la interpolación rotativa simultánea pueden convertirse en factores limitantes, aunque la rotación lenta siga siendo posible.
Las cargas de corte añaden una demanda de par independiente. Una fuerza de corte tangencial Ft aplicada a un radio r produce aproximadamente T = Ftr en el eje de la pieza. La selección del accionamiento debe tener en cuenta el par de corte, la aceleración, la eficiencia de la transmisión y el régimen de trabajo, no solo el par de retención del motor.
En el mecanizado indexado, una mordaza mecánica puede resistir el par de corte si la unidad rotativa está diseñada para funcionar de ese modo. Durante la rotación simultánea, por lo general esa mordaza no puede proporcionar el mismo soporte mientras se mueve el eje. La capacidad demostrada en una operación indexada no debe aplicarse automáticamente al corte rotativo continuo.
El equilibrio y la rigidez imponen límites adicionales. El material descentrado produce un par gravitatorio variable y fuerzas de desequilibrio que dependen de la velocidad. La madera larga y esbelta puede flexionarse bajo la presión de la herramienta, mientras que las piezas en bruto grandes e irregulares pueden provocar cortes interrumpidos. Reducir la velocidad o realizar cortes más ligeros puede ayudar dentro de los límites de funcionamiento aprobados, pero no corrige una sujeción o capacidad estructural insuficientes.
Defina la especificación de diámetro de forma condicional y verificable
Una especificación técnica útil vincula el diámetro máximo a una tarea de mecanizado definida. En lugar de solicitar una cifra mayor, solicite las dimensiones y capacidades necesarias para reconstruir la envolvente.
La verificación debe utilizar la pieza en bruto prevista de mayor tamaño, los detalles de perfil más restrictivos y las herramientas de producción reales. La simulación de colisiones solo es útil si incluye las estructuras pertinentes de la máquina, las garras, el contrapunto, los portaherramientas y los accesorios. Una simulación que incluya únicamente la fresa y la pieza acabada no permite establecer la holgura de la máquina.
Las comprobaciones físicas deben seguir los procedimientos de puesta en servicio y seguridad del fabricante, con una verificación controlada y con las protecciones instaladas antes de cortar. El simple hecho de que la pieza gire no es suficiente: los criterios de aceptación también deben contemplar el acceso de la herramienta, el acabado superficial, la precisión dimensional, la estabilidad de los soportes y el movimiento rotativo requerido.
Por tanto, una especificación de capacidad significativa no se limita a indicar «diámetro máximo: 400 mm». Define la envolvente de la pieza en bruto, la masa y longitud soportadas, la configuración de las herramientas y el ciclo de mecanizado. Esa es la diferencia entre una pieza que simplemente cabe y una que la máquina puede producir de forma fiable.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.