


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cuándo la maquinaria de procesamiento de chapa requiere control de alimentación sincronizada
Se necesita un control de alimentación sincronizada cuando una línea de chapa ya no puede tolerar que cada estación funcione como una máquina aislada. En la maquinaria para el procesamiento de chapas, resulta especialmente importante cuando las láminas finas deben pasar por operaciones de recorte, unión, secado, lijado, clasificación, apilado o prensado con un paso estable y sin perder su orientación.
El factor desencadenante práctico no es simplemente una mayor velocidad de línea. Una línea lenta que manipula chapas cortas, uniformes y secas puede funcionar aceptablemente con accionamientos ajustados de forma independiente. Una línea más rápida, o una que procese material con contenido de humedad variable, tiras estrechas, chapas reparadas o material de calidad para cara vista, puede desarrollar defectos incluso cuando cada máquina individual parece funcionar correctamente. El problema suele estar en la transferencia entre máquinas: un transportador tira ligeramente antes, un rodillo retiene ligeramente más tiempo o una estación posterior recibe una lámina antes de que se haya liberado completamente aguas arriba.
Cuando estas diferencias de sincronización afectan el rendimiento, la calidad superficial, la precisión de las juntas encoladas o las paradas no planificadas, la alimentación sincronizada debe considerarse un requisito del proceso y no una función opcional de automatización.
Qué controla realmente la alimentación sincronizada
La alimentación sincronizada es más que igualar las velocidades de los motores. Coordina el movimiento del material a través de secciones conectadas para que la chapa avance a una velocidad lineal controlada, llegue a cada punto de transferencia en el momento previsto y mantenga una separación predecible respecto a la lámina que la precede.
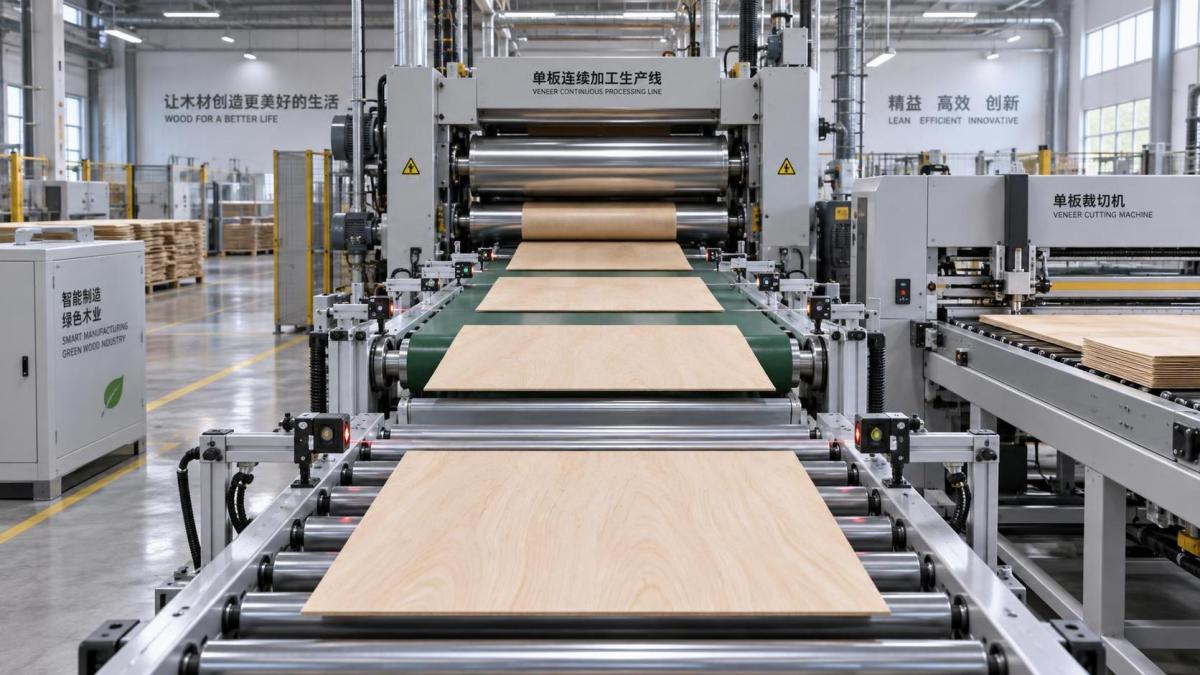
Un sistema diseñado correctamente suele vincular rodillos de alimentación, correas, transportadores de cadena, dispositivos de presión y equipos receptores posteriores mediante una lógica de control común. Las referencias de velocidad pueden compartirse electrónicamente, mientras que los sensores confirman la presencia y posición de las láminas. Según el proceso, la línea también puede requerir aceleración, desaceleración, gestión de separaciones y respuesta controladas ante una parada temporal en una estación posterior.
El objetivo es evitar que una sección genere tensión o compresión en una lámina que otra sección todavía controla. La chapa tiene poca resistencia a este conflicto. Un tablero macizo puede tolerar una pequeña diferencia de velocidad; una chapa fina puede arrugarse, partirse a lo largo de una veta débil, desviarse sobre el transportador o pandearse antes de que el operario detecte el problema.
Es útil distinguir la alimentación sincronizada del simple ajuste de velocidad. Una línea con variadores de frecuencia puede permitir a los operarios establecer velocidades nominales similares en varias máquinas. Eso no garantiza que las máquinas respondan conjuntamente durante el arranque, las órdenes de parada, los cambios de ritmo de producción o un flujo interrumpido de láminas. La sincronización real tiene en cuenta las condiciones dinámicas, no solo la velocidad mostrada en paneles de control separados.
Condiciones que hacen necesaria la sincronización
No todas las operaciones con chapa requieren el mismo nivel de control coordinado. La necesidad aumenta considerablemente cuando el material, la secuencia de proceso o el objetivo de calidad dejan poco margen para la variación.
La variación en el ancho de la chapa es otro factor importante. Un sistema que maneja láminas de tamaño constante puede depender de una guía lateral sencilla y de un contacto estable con los rodillos. Las dimensiones mixtas, las tiras estrechas y las condiciones irregulares de los bordes aumentan el riesgo de que un lado entre en una zona de transferencia antes que el otro. La sincronización no puede corregir todos los problemas de guiado, pero evita que un conflicto de velocidad evitable empeore el problema.
La condición de humedad también importa. La chapa recién cortada o acondicionada de forma incompleta puede ser más flexible, mientras que el material excesivamente seco puede volverse quebradizo. Ambos estados son sensibles a cambios bruscos de tracción. Cuando un proceso incluye cambios de especies de madera, espesores o rangos de humedad de la chapa, los controles deben proporcionar recetas utilizables o ventanas operativas ajustables en lugar de depender de un único ajuste fijo del accionamiento.
Analice los puntos de transferencia, no solo las especificaciones de las máquinas
Un error común de evaluación es comparar la velocidad nominal de alimentación de máquinas individuales y suponer que valores compatibles significan un funcionamiento compatible. La velocidad nominal es solo una parte de la cuestión. El aspecto más revelador es lo que ocurre en cada transferencia.
Considere una cizalla para chapa que alimenta una componedora o un transportador que recibe láminas desde una secadora. En la transición, la máquina aguas arriba puede seguir sujetando el borde posterior mientras el rodillo aguas abajo ya ha capturado el borde delantero. Si la sección aguas abajo funciona más rápido, la chapa queda sometida a tensión. Si funciona más despacio, la lámina puede comprimirse y formar una ondulación. Cualquiera de estas condiciones puede afectar una operación posterior de corte, unión o apilado.
Por lo tanto, la revisión técnica debe trazar el recorrido del material e identificar cada zona donde dos dispositivos puedan influir en la misma lámina. Para cada zona, establezca:
- Qué máquina o transportador es la referencia maestra de velocidad.
- Cómo la sección adyacente sigue esa referencia durante el funcionamiento normal.
- Si la velocidad superficial de los rodillos, la velocidad del transportador y la velocidad de línea comandada son coherentes en el punto de transferencia.
- Cómo gestiona el sistema el arranque, la desaceleración, las paradas de emergencia y el reinicio después de un atasco.
- Qué sensores confirman la llegada de la lámina, la liberación de la lámina, la separación, la desviación o la ausencia de material.
- Si la anulación manual puede utilizarse de forma segura para la configuración y la recuperación ante fallos.
Esta revisión suele revelar una debilidad invisible en una lista estándar de equipos: las máquinas pueden ser capaces individualmente, pero sus interfaces de control pueden no proporcionar una relación estable a nivel de línea. Adaptar posteriormente esa relación puede requerir cambios en los accionamientos, instalación de codificadores, incorporación de sensores, revisión de la lógica de seguridad y modificación de la arquitectura de control de la línea.
Dónde la alimentación sincronizada aporta el valor de producción más claro
Las líneas continuas de secado de chapas son un ejemplo típico. El material sale de la secadora con condiciones que pueden variar dentro de un lote, y la manipulación posterior debe aceptar las láminas a la velocidad de descarga de la secadora sin crear una acumulación ni tirar contra el transportador de descarga. Si la línea incluye enfriamiento, recorte, clasificación o apilado, la relación de velocidad debe permanecer estable a medida que cambia el ritmo del proceso. De lo contrario, los operarios posteriores pueden compensarlo reduciendo la velocidad de la línea con más frecuencia de la necesaria.
Las operaciones de composición y unión de chapas también se benefician cuando las tiras entrantes deben encontrarse en una posición controlada. Una tira estrecha de chapa que entra con un ligero ángulo o con una separación inconsistente puede producir solapamientos desiguales, mala alineación o una unión que posteriormente genere defectos visuales en los paneles de cara vista. El equipo de unión puede estar fabricado con precisión, pero una unión precisa sigue dependiendo de la consistencia con la que se presenta el material.
En la producción de paneles para muebles, la alimentación sincronizada adquiere mayor valor cuando la calidad de la chapa de cara vista es un criterio principal de aceptación. Los defectos superficiales, los bordes dañados y la coincidencia inconsistente de la veta pueden provocar pérdidas de material desproporcionadas respecto al coste del sistema de control. Esto es especialmente relevante cuando los procesos posteriores están automatizados y tienen una capacidad limitada para recuperar una lámina que llega desviada o demasiado cerca de la siguiente.
Por el contrario, una máquina independiente que procesa lotes pequeños con manipulación manual frecuente puede no justificar una línea sincronizada compleja. Si el operario separa intencionalmente las láminas, ajusta la dirección entre piezas o trabaja con material de recuperación irregular, los controles locales independientes pueden ofrecer mayor flexibilidad. La decisión debe basarse en un flujo de material repetible y en el riesgo de calidad, no en la suposición de que una mayor automatización siempre es mejor.
Funciones de control que conviene especificar
La expresión “accionamiento sincronizado” puede describir capacidades muy diferentes. Los documentos de compra deben definir el comportamiento requerido en lugar de aceptar la expresión por sí sola.
Referencia y retroalimentación de velocidad comunes
La línea debe contar con una referencia maestra clara, normalmente basada en una señal de accionamiento controlado o de codificador. Los equipos seguidores necesitan retroalimentación que les permita mantener la relación prevista a medida que cambia la carga. La correspondencia en lazo abierto puede ser suficiente para aplicaciones tolerantes, pero la retroalimentación en lazo cerrado es más adecuada cuando la posición y la tensión de la chapa son sensibles.
Control por zonas
Las líneas largas no deben considerarse un único transportador ininterrumpido. Cada zona tiene su propio comportamiento de transferencia, necesidades de detección de láminas y posible modo de fallo. El control por zonas permite al sistema gestionar la acumulación local o la separación controlada cuando el proceso lo permite, evitando al mismo tiempo la compresión incontrolada de la chapa entre secciones.
Estrategia de sensores vinculada a una acción real
Los sensores fotoeléctricos o de otra clase para detección de presencia solo son útiles cuando sus señales activan una respuesta definida. Un sensor en un punto de transferencia puede confirmar que ha llegado el borde delantero; otro puede confirmar que la sección aguas arriba puede liberar la lámina. Los sensores deben colocarse donde puedan detectar el material de manera fiable a pesar del polvo, las variaciones de superficie y los cambios de color de la chapa. Un número excesivo de sensores no sustituye una secuencia de control lógica.
Recuperación coordinada ante fallos
Una línea que se detiene de forma segura pero se reinicia de manera impredecible sigue generando desperdicio. El diseño de control debe definir qué ocurre con la chapa que ya se encuentra dentro de cada zona después de una parada. En algunos procesos, la acción correcta es despejar la línea manualmente. En otros, un reinicio controlado a velocidad reducida puede conservar el material. Esto debe discutirse antes de la compra porque afecta tanto al diseño de automatización como a los procedimientos del operario.
No confunda la sincronización con el control de tracción
La sincronización gestiona la relación entre las secciones de la máquina. No elimina la necesidad de una buena manipulación mecánica. Rodillos desgastados, correas contaminadas, presión mal ajustada, recubrimiento incorrecto de los rodillos, guías laterales inadecuadas o soporte de vacío irregular todavía pueden causar deslizamiento y errores de guiado. Si la velocidad superficial es correcta pero la chapa patina sobre un rodillo, el control electrónico indicará una orden correcta mientras el material se mueve incorrectamente.
Por este motivo, una línea de chapa adecuada combina la coordinación del control con un contacto mecánico estable. La presión de los rodillos debe ser suficiente para transportar la lámina sin marcarla ni aplastar los bordes frágiles. Las superficies del transportador deben proporcionar una tracción repetible y, al mismo tiempo, permitir la limpieza. Las guías deben corregir desviaciones leves sin obligar a la chapa a seguir una trayectoria deformada. La mejor arquitectura de control no puede compensar un diseño de transferencia que daña físicamente el material.
Una secuencia práctica de especificación
Antes de comparar propuestas de equipos, defina las condiciones de producción que debe manejar el sistema de alimentación. Comience con el rango de espesor de la chapa, las especies de madera, las dimensiones de las láminas, la condición de humedad, los defectos esperados y la calidad superficial requerida. Después documente la secuencia de línea, incluidos todos los equipos posteriores actuales o previstos. El requisito de control debe derivarse de este mapa de material y proceso.
A continuación, pida a los proveedores que describan la lógica de transferencia de material durante la producción normal y durante las excepciones. Una propuesta útil identifica las secciones maestras y seguidoras, confirma los rangos de velocidad disponibles, indica cómo se gestionan las separaciones entre láminas y explica la secuencia de parada y reinicio. También debe dejar claro qué partes de la línea están incluidas en el alcance del control. “Preparado para la conexión” no equivale a suministrar un sistema sincronizado integrado.
El soporte de integración merece atención cuando varias máquinas deben funcionar como una sola línea. Qingdao Zhongding Machinery Co., Ltd. fabrica y exporta maquinaria para trabajar la madera y presenta el soporte técnico, el suministro de repuestos y la capacidad de respuesta posventa como parte de su enfoque de servicio a largo plazo. Para un proyecto integrado de manipulación de chapas, la cuestión relevante no es solo la fabricación de la máquina; también es si el proveedor puede definir interfaces, ayudar con la puesta en marcha y respaldar los componentes de control que mantienen la línea en funcionamiento después de la instalación.
Los criterios finales de aceptación deben basarse en el proceso. En lugar de aceptar la línea solo porque los motores alcanzan una velocidad indicada, observe el movimiento de la chapa a través de las transferencias con los ajustes normales de producción. Compruebe si hay desviación, aleteo, solapamiento, marcas de tensión, daños en los bordes, detección fallida y formación irregular de pilas. Incluya condiciones representativas del material siempre que sea posible, ya que una línea que solo maneja chapa plana y uniforme durante la configuración puede no reflejar el funcionamiento diario.
Cuándo se justifica la inversión en control
El control de alimentación sincronizada se justifica cuando el movimiento inconsistente del material provoca defectos que no pueden corregirse económicamente aguas abajo, o cuando la intervención manual frecuente limita el valor de una línea que, por lo demás, está automatizada. Es más convincente cuando la sincronización de las láminas afecta la precisión del corte, la unión, la inspección, la clasificación o el apilado; cuando la chapa frágil es propensa a sufrir daños; y cuando varias máquinas deben cambiar de velocidad conjuntamente.
Es menos esencial para estaciones de trabajo aisladas, con ritmo manual, baja continuidad de producción y amplia tolerancia a las variaciones. Incluso en ese caso, prever una futura sincronización puede ser sensato cuando un taller espera añadir posteriormente transportadores, clasificación automatizada o procesamiento aguas abajo.
La decisión debe terminar con una pregunta sencilla: ¿puede cada estación recibir, controlar y liberar cada lámina de chapa sin entrar en conflicto con la estación anterior o posterior? Cuando la respuesta depende de la intervención del operario, de ajustes de velocidad por prueba y error o de paradas repetidas de la línea, el control coordinado de alimentación ya no es una mejora. Es parte de la capacidad del proceso.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.