

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué plásticos son adecuados para el termoprensado en caliente de residuos plásticos?
¿Qué plásticos son adecuados para el prensado en caliente de residuos plásticos?
El polietileno (PE) y el polipropileno (PP) suelen ser los materiales de partida más prácticos para elprensado en caliente de residuos plásticos. Pueden ablandarse, fluir bajo presión y solidificarse en paneles sin necesidad de un aglutinante independiente, siempre que la materia prima y las condiciones de procesamiento sean adecuadas. Sin embargo, el código de reciclaje por sí solo no permite determinar si un lote producirá un panel de calidad.
El grado del polímero, la contaminación, la humedad, la exposición térmica previa y el comportamiento durante el enfriamiento son factores importantes. Los recortes limpios de producción y los envases posconsumo degradados por la intemperie pueden tener la misma identificación de polímero y, aun así, comportarse de formas muy distintas dentro de una prensa. Por tanto, la pregunta útil no es solo «¿Se fundirá este plástico?», sino «¿Puede esta materia prima producir de forma repetida el panel requerido con el equipo disponible?».
Comience con una corriente controlada de PE o PP
Para el desarrollo inicial del proceso, una corriente de residuos de un solo polímero y con trazabilidad elimina muchas variables evitables. Los recortes limpios, las piezas moldeadas rechazadas o los residuos de envases separados suelen ser más fáciles de evaluar que los residuos domésticos mezclados. Aun así, separe los grados siempre que sea posible: un grado para película fina y otro para moldeo por inyección pueden tener comportamientos de flujo muy diferentes.
HDPE: una opción razonable para paneles relativamente rígidos
El polietileno de alta densidad suele considerarse para paneles utilitarios en los que son importantes la tenacidad y la resistencia a la humedad. Los residuos de envases clasificados o los recortes de producción pueden proporcionar una materia prima viable, siempre que se controlen los cierres, las etiquetas, los residuos y las capas incompatibles.
Su principal desafío de procesamiento no consiste simplemente en lograr la fusión. El HDPE se contrae al enfriarse y cristalizar. Un enfriamiento desigual, la extracción prematura o una distribución irregular de la carga pueden dejar el panel arqueado o con hundimientos localizados. Que una tabla esté plana justo después del desmoldeo no demuestra que sea dimensionalmente estable; vuelva a revisarla después del acondicionamiento.
LDPE y LLDPE: útiles, pero la alimentación puede ser el factor dominante
El polietileno de baja densidad y el polietileno lineal de baja densidad son opciones razonables para paneles más flexibles o mezclas de PE controladas. Sin embargo, los residuos de película tienen una baja densidad aparente y pueden atrapar aire entre las capas plegadas. Una carga que parece estar distribuida uniformemente puede presentar grandes diferencias en la masa real del material.
El triturado, la densificación o la precompactación pueden mejorar la uniformidad de la carga. El lavado por sí solo no es suficiente si queda agua atrapada en los pliegues. Compruebe también si una «película de PE» es en realidad una estructura de envase multicapa que contiene polímeros de barrera, adhesivos o capas metalizadas.
PP: útil por su rigidez, con limitaciones que dependen del grado
El polipropileno puede ser adecuado para paneles que requieren más rigidez o resistencia térmica que algunas alternativas de PE. Aun así, su idoneidad depende de si la materia prima es un homopolímero, un copolímero, un material con cargas o uno reforzado. Estas diferencias afectan al comportamiento frente al impacto, la contracción y el flujo.
El PP procesado repetidamente o muy degradado por la intemperie requiere especial atención, ya que la degradación puede reducir su tenacidad. Un panel puede parecer bien consolidado y, aun así, agrietarse alrededor de un orificio taladrado o de un elemento de fijación. Si estas operaciones forman parte de la aplicación prevista, inclúyalas en las pruebas.
Otros termoplásticos requieren una evaluación más exigente
Que un material sea termoplástico significa que potencialmente se puede reprocesar; no significa que todos los plásticos sean adecuados para una prensa de paneles de uso general. Las siguientes distinciones ayudan a evitar que una prueba de equipo se convierta en un experimento de materiales sin control.
Las carcasas eléctricas de composición desconocida, los residuos de cables y los componentes con retardantes de llama no deben incluirse en una prueba simplemente porque se puedan triturar. Sus aditivos y contaminantes pueden generar riesgos laborales, problemas de conformidad del producto o dificultades en la gestión de residuos que no pueden identificarse mediante una inspección visual.
Por qué los plásticos mezclados suelen dar resultados engañosos
Un panel de plásticos mezclados puede mantenerse unido y, aun así, presentar una unión interna deficiente. Por ejemplo, el PE y el PP son poliolefinas, pero eso no garantiza que formen una mezcla mecánicamente fiable. La separación de fases y las interfaces débiles pueden reducir la resistencia al impacto o hacer que las propiedades varíen entre lotes.
Considere una carga rica en PE que contenga escamas de PET. En condiciones adecuadas para consolidar el PE, el PET puede permanecer como inclusiones sólidas. El PE circundante puede unir la carga para formar una tabla, pero eso no equivale a obtener una mezcla de polímeros uniforme. Aumentar la temperatura para fundir el PET puede exponer los demás componentes a condiciones térmicas inadecuadas.
Los compatibilizantes pueden ayudar con determinadas mezclas, pero requieren una formulación definida y una distribución adecuada. Una prensa de platos suele proporcionar mucha menos mezcla distributiva que una extrusora. Añadir un compatibilizante a escamas sueltas no garantiza que llegue a las interfaces donde se necesita.
Los termoestables presentan una limitación diferente. El epoxi curado, la resina fenólica y el poliuretano termoestable no vuelven a fundirse para convertirse en un aglutinante fluido. Algunos pueden evaluarse como cargas dentro de una matriz termoplástica, pero no pueden sustituirla. Tampoco debe tratarse el polietileno reticulado como PE convencional procesable por fusión.
Adapte el ciclo térmico al material, no solo el ajuste de los platos
Como valores orientativos generales, muchos grados de HDPE se funden aproximadamente entre 125 y 135°C, mientras que muchos grados de PP lo hacen entre 160 y 170°C. Estos son intervalos aproximados de fusión del material,no temperaturas recomendadas para ajustar la prensa. La ventana real del proceso debe determinarse a partir de los datos del grado, el análisis térmico, el espesor, la transferencia de calor y el tiempo de permanencia.
Una carga gruesa puede tener la superficie ablandada y un centro relativamente frío. Aumentar la presión en esa etapa puede provocar que el material salga por los bordes sin consolidar adecuadamente el núcleo. Las pruebas instrumentadas con mediciones adecuadas de la temperatura interna aportan más información que basarse únicamente en los indicadores de los platos.
La presión también debe especificarse correctamente. La presión del circuito hidráulico no es la presión aplicada al panel. La presión nominal sobre el panel se calcula dividiendo la fuerza de prensado por el área cargada, con unidades coherentes. Por tanto, si se cambian las dimensiones del panel y se mantiene el mismo ajuste de la máquina, pueden cambiar las condiciones de consolidación.
El enfriamiento merece la misma atención. Mantener una sujeción adecuada durante la solidificación puede ayudar a controlar la deformación, especialmente en PE y PP semicristalinos. El momento de liberar el panel debe establecerse mediante pruebas, no tomarse de un material o espesor no relacionado.
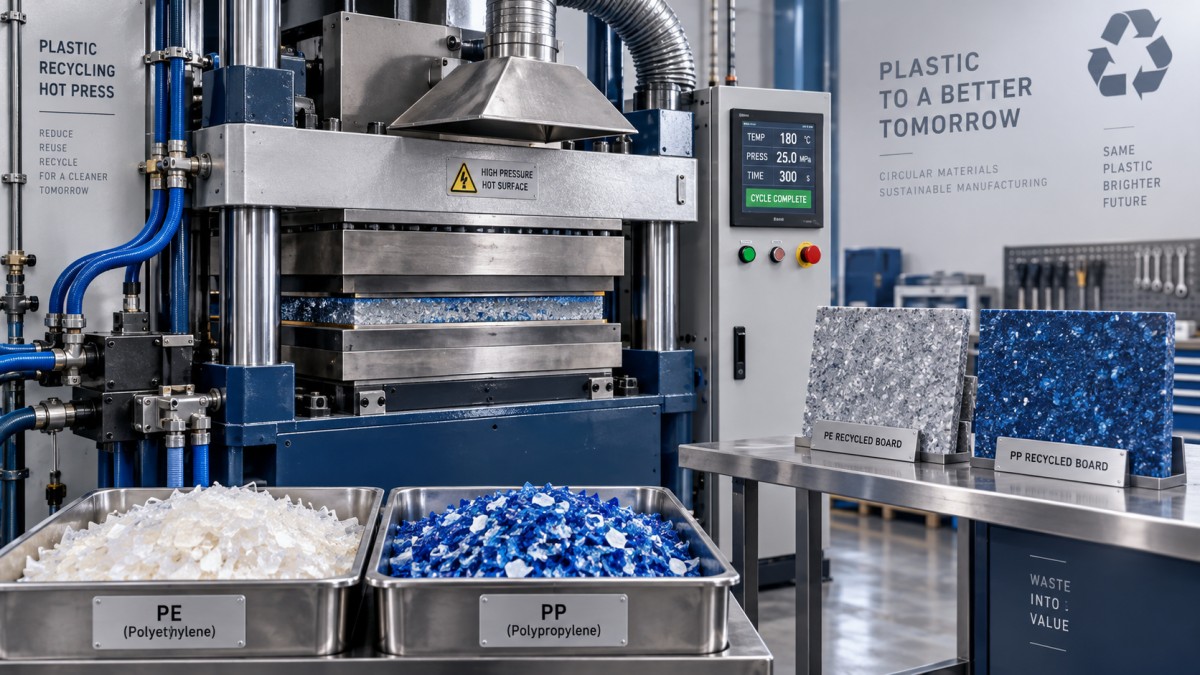
La ventilación es un requisito del equipo, no una respuesta opcional a los olores desagradables. Evalúe la extracción localizada durante la carga, el prensado y el desmoldeo, teniendo en cuenta la información de seguridad de la materia prima y los requisitos laborales aplicables. No utilice una prueba de combustión con llama abierta para identificar plásticos desconocidos.
Defina los controles de aceptación en función del panel terminado
Un plan de cualificación útil relaciona el material entrante con el rendimiento medible del panel. La identificación del polímero mediante FTIR, la caracterización térmica mediante DSC y las pruebas de índice de fluidez pueden ayudar a explicar las variaciones. ISO 11357-3 aborda la caracterización de la fusión y la cristalización; ISO 1133-1 cubre los ensayos de índice de fluidez másico e índice de fluidez volumétrico. Ninguna de estas normas establece una receta universal para el prensado en caliente.
- Defina la materia prima: registre el origen, el polímero y el grado cuando se conozcan, el intervalo de tamaño de partícula, los límites de contaminación y las condiciones de secado.
- Registre el ciclo completo: incluya la masa de la carga, el área cargada, el historial de temperatura, la fuerza, el tiempo de permanencia, las condiciones de enfriamiento y la temperatura de liberación.
- Inspeccione más allá de la superficie: corte secciones del panel para comprobar si hay huecos, zonas sin fundir y separación entre capas.
- Pruebe el uso previsto: evalúe, según corresponda, la variación del espesor, la deformación, el comportamiento a flexión, el impacto, la fluencia o el rendimiento de los elementos de fijación.
- Repita las pruebas en distintos lotes: un panel satisfactorio demuestra la viabilidad, no la uniformidad de la materia prima.
Los métodos de ensayo y los límites de aceptación deben corresponder a la aplicación. ISO 178 puede ser pertinente para medir las propiedades de flexión de probetas de plástico adecuadas, pero un resultado favorable no cualifica un panel para usos estructurales, sujetos a regulación contra incendios, en contacto con alimentos u otros usos regulados.
Delimite claramente el alcance de la maquinaria al planificar la línea de producción
Para las empresas de carpintería que estén considerando paneles de plástico reciclado, la terminología habitual de la maquinaria puede ocultar diferencias importantes. Una prensa de platos para paneles de madera no es automáticamente adecuada para consolidar termoplásticos. Es necesario confirmar su capacidad de temperatura, la posibilidad de enfriamiento, la uniformidad de los platos, las superficies de desmoldeo, las protecciones y la extracción de humos.
Qingdao Zhongding Machinery Co., Ltd. cuenta con más de 20 años de experiencia en maquinaria para trabajar la madera y suministra equipos a fabricantes de muebles, talleres y líneas industriales. Esta experiencia es pertinente para la planificación de líneas de producción, el soporte técnico y el suministro de repuestos, pero cada máquina debe evaluarse en función del proceso previsto.
Por ejemplo, suescuadradora de doble extremo CNC utiliza una estructura de mecanizado por ambos lados para procesar simultáneamente los dos extremos de componentes de madera maciza. Pertenece a la etapa de mecanizado de la madera, no a la consolidación de residuos plásticos. Su presión de trabajo especificada de 0.7 MPa no debe interpretarse como una especificación de prensado de paneles de plástico, ni debe suponerse que es adecuada para mecanizar plástico reciclado sin confirmación.
El punto de partida práctico sigue siendo una corriente limpia y bien caracterizada de PE o PP. Cualifíquela con el espesor de panel previsto, incluyendo el enfriamiento y las operaciones posteriores, antes de ampliar el proceso a materias primas mezcladas o desconocidas. Si no se puede identificar y controlar un lote, aumentar el calor o la presión rara vez es la respuesta adecuada como primer paso.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.