


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo afecta la humedad al curado durante la unión con adhesivo PUR
La humedad afecta al curado químico de los adhesivos PUR reactivos a la humedad, pero no controla todas las etapas de formación de la unión. Una junta puede alcanzar suficiente firmeza para el recorte a medida que el adhesivo se enfría y, aun así, requerir un curado químico considerable antes de desarrollar la resistencia térmica y la durabilidad previstas. Considerar esta resistencia inicial para la manipulación como prueba de un curado completo es un error importante de control del proceso.
En las aplicaciones de carpintería, la variable decisiva es la humedad disponible en la línea de unión, no solo la humedad relativa de la fábrica. La humedad del sustrato, el grosor de la capa adhesiva, la permeabilidad del material, la temperatura y el tiempo de exposición influyen en esa disponibilidad. Una disponibilidad baja de humedad puede retrasar el curado; una humedad excesiva puede favorecer la formación de gases y defectos en la unión. Por ello, un proceso fiable requiere un intervalo de humedad validado, no la humedad más alta que se pueda alcanzar.
El enfriamiento y el curado químico son procesos distintos
Los sistemas PUR que se describen aquí son adhesivos termofusibles de poliuretano monocomponentes y reactivos a la humedad, utilizados en aplicaciones como el canteado y el laminado de paneles. Su comportamiento no debe confundirse con el de los adhesivos de poliuretano bicomponentes, cuyo curado depende principalmente de la reacción entre componentes mezclados por separado.
Después de aplicar un termofusible reactivo, el enfriamiento aumenta su viscosidad y desarrolla una resistencia inicial. Este fraguado físico permite que el conjunto resista el movimiento y, si el proceso lo permite, se pueda recortar o manipular de inmediato. Esto no demuestra que haya finalizado la reacción impulsada por la humedad.
El curado químico implica la reacción de los grupos isocianato residuales con el agua. La reacción forma un intermediario que libera dióxido de carbono y produce una amina; esta puede reaccionar a continuación con otro grupo isocianato para formar un enlace de urea. Estas reacciones desarrollan la estructura molecular y, según la formulación, una red reticulada que contribuye al rendimiento final.
Esta distinción explica por qué piezas aparentemente idénticas pueden salir de una máquina con un aspecto similar en el canto y, sin embargo, comportarse de manera diferente ante una exposición térmica posterior o una carga mecánica. Su historial de enfriamiento puede ser similar, pero su estado de curado químico, distinto. Aumentar la capacidad de enfriamiento o cambiar la velocidad de avance no puede, por sí solo, corregir una disponibilidad insuficiente de humedad durante el curado posterior a la unión.
Por qué la humedad ambiental es solo una parte de la explicación
La humedad relativa describe cuán cerca está el aire de la saturación de vapor de agua a su temperatura actual. No mide directamente el agua presente en la madera ni en la interfaz adhesiva. Dos zonas de producción con la misma humedad relativa, pero a temperaturas diferentes, no contienen la misma concentración de vapor de agua, y la velocidad de reacción del adhesivo también puede variar.
La madera y los paneles derivados de la madera intercambian humedad con el entorno, pero ese intercambio lleva tiempo. Los paneles trasladados de un almacén seco a una sala de producción húmeda no alcanzan el equilibrio de inmediato. Además, las condiciones de humedad pueden variar entre la superficie y el interior. Por tanto, un sensor ambiental puede indicar condiciones aceptables aunque el material que llega a la estación de encolado siga estando inusualmente seco.
En un panel canteado, la humedad puede llegar al adhesivo a través del tablero, de un material de canto permeable o de los bordes expuestos de la línea de unión. La importancia de cada vía depende del conjunto. Una tira de canto de plástico relativamente impermeable limita el acceso por su cara exterior, por lo que el panel y los bordes expuestos se convierten en fuentes de humedad más importantes.
El laminado de grandes superficies presenta una geometría diferente. Cuando ambas caras unidas tienen baja permeabilidad a la humedad, la parte interior de la capa adhesiva puede curarse más lentamente que el perímetro. Aumentar la humedad ambiental puede tener un efecto limitado si el agua sigue sin disponer de una vía eficaz para llegar al centro de la unión.
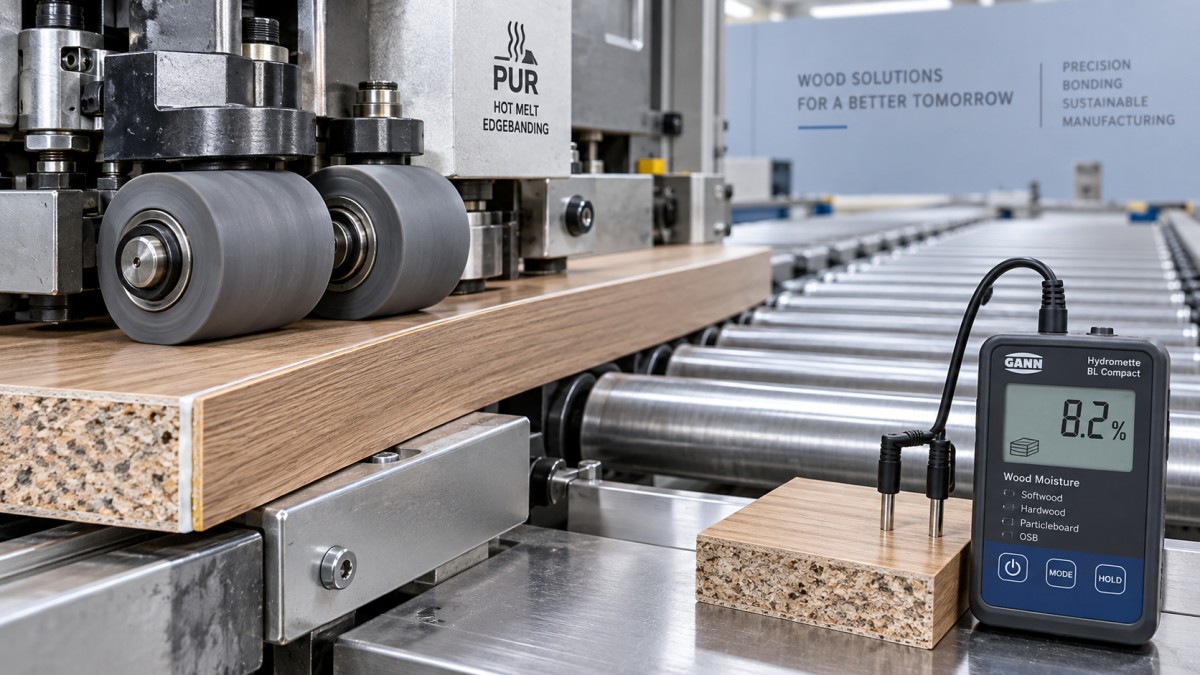
El grosor del adhesivo también es importante. Una capa más gruesa aumenta la distancia que debe recorrer la humedad y puede generar una mayor diferencia entre el curado de la superficie y el del interior. Por ello, no es fiable suponer que duplicar la humedad reduce a la mitad el tiempo de curado. La cinética de reacción, la difusión, la sorción del sustrato y la geometría de la unión interactúan entre sí.
¿Qué cambia cuando la disponibilidad de humedad es demasiado baja o demasiado alta?
Una humedad baja no produce automáticamente una unión acabada débil. En cambio, puede prolongar el tiempo necesario para alcanzar el rendimiento especificado. El riesgo de producción aparece cuando las piezas se empaquetan, cargan, mecanizan o se exponen a condiciones de servicio exigentes antes de alcanzar ese rendimiento.
El exceso de humedad plantea otro problema. El dióxido de carbono es un producto normal de la reacción entre isocianato y agua, pero la generación de gas resulta perjudicial cuando quedan burbujas atrapadas en la capa adhesiva. La formación de espuma visible depende de la formulación, la disponibilidad de agua, la viscosidad, la temperatura y la restricción de la junta. Una humedad relativa alta, por sí sola, no demuestra que vaya a formarse espuma.
La condensación requiere una consideración aparte, porque introduce agua líquida en lugar de vapor de agua. Un panel frío trasladado a un ambiente cálido y húmedo puede tener una temperatura superficial inferior al punto de rocío local. El encolado en esas condiciones puede provocar defectos que no se preverían basándose únicamente en la humedad ambiental. La temperatura de la superficie y la evaluación del punto de rocío son especialmente relevantes cuando los materiales proceden de un almacenamiento sin calefacción.
La temperatura puede ocultar o agravar un problema de humedad
La temperatura afecta a la velocidad de reacción química, la viscosidad del adhesivo, el tiempo abierto, la humectación del sustrato y el enfriamiento. Estos efectos deben separarse durante el diagnóstico. Un panel frío puede hacer que el adhesivo fundido pierda calor rápidamente y que el contacto sea insuficiente antes de que termine el prensado. Se trata de un problema de formación de la interfaz, aunque después también se produzca un curado lento por humedad.
A la inversa, una humectación satisfactoria en la estación de aplicación no demuestra que las condiciones posteriores de curado sean adecuadas. Las piezas trasladadas a una zona de almacenamiento fría y seca pueden desarrollar resistencia de forma distinta a las muestras que se dejan junto a la máquina. Si solo se supervisa la estación de encolado, no se detecta este cambio de exposición.
La temperatura de aplicación debe mantenerse dentro del intervalo especificado por el proveedor del adhesivo. Aumentarla para compensar un curado lento puede modificar el tiempo abierto y la exposición térmica sin resolver la limitación de humedad. Del mismo modo, pulverizar agua sobre los sustratos no es una solución general: una humectación sin control puede provocar reacciones localizadas, formación de gases y una adhesión variable. Toda adición deliberada de humedad requiere un proceso validado y específico para el adhesivo.
Las especificaciones de la máquina no determinan un intervalo de curado
La velocidad de avance, la presión y la capacidad de seguir el perfil determinan si una canteadora puede formar una unión uniforme. No determinan la rapidez con que dicha unión se curará químicamente. En los cantos perfilados, una distribución desigual del adhesivo o un contacto incompleto pueden provocar defectos localizados que se asemejan a un problema de curado.
Por ejemplo, laCanteadora de cantos perfilados ZD880S está especificada para el procesamiento de cantos perfilados de paneles a una velocidad de avance de 6–8 m/min. Esa velocidad ayuda a definir la secuencia de aplicación y prensado, pero no aporta pruebas de un tiempo de curado PUR concreto. La compatibilidad con PUR, la configuración del sistema adhesivo, los grados de adhesivo permitidos y los procedimientos operativos deben confirmarse por separado.
Cuando se utiliza PUR, la evaluación debe incluir la protección del adhesivo antes de la aplicación. La humedad que entre en un fusor, una manguera o un aplicador puede iniciar una reacción prematura y provocar depósitos, cambios de viscosidad o restricciones del flujo. Esto es lo contrario de lo que se requiere después de la unión: antes de la aplicación debe controlarse la exposición a la humedad y, después, esta debe estar disponible en cantidad suficiente. Por tanto, los procedimientos de parada, sellado y limpieza forman parte de la uniformidad del curado.
Cómo establecer una especificación de curado justificable
No existe un objetivo universal de humedad relativa ni un tiempo de curado completo válido para todos los procesos de encolado con adhesivos PUR. La ficha técnica del proveedor debe indicar la temperatura y la humedad de referencia, las condiciones de aplicación y el significado de cualquier tiempo de curado especificado. Un valor obtenido con una combinación de sustratos no puede aplicarse automáticamente a otro panel, material de canto o grosor de adhesivo.
Una validación útil relaciona los registros ambientales con el rendimiento real de la unión:
- Defina el conjunto. Registre el tipo de panel, el material del canto o del revestimiento, la preparación de la superficie, la imprimación cuando corresponda y el grado de adhesivo. Los cambios de permeabilidad o de tratamiento superficial pueden alterar los resultados aunque los ajustes de la máquina no varíen.
- Caracterice los materiales de entrada. Mida la humedad del sustrato con un método adecuado para el material. Los medidores eléctricos de humedad requieren una calibración o corrección apropiada; las lecturas obtenidas en madera maciza no deben trasladarse sin más al MDF o al tablero de partículas.
- Registre toda la exposición. Anote la temperatura del aire y la humedad relativa durante el encolado y el almacenamiento posterior. Incluya la temperatura del sustrato cuando exista riesgo de condensación o de enfriamiento rápido del adhesivo.
- Controle la formación de la unión. Registre la temperatura de aplicación, el gramaje o el grosor de la película, la velocidad de línea, la presión de contacto y el tiempo transcurrido entre la aplicación del adhesivo y el prensado.
- Mida el rendimiento en intervalos definidos. Utilice un método reproducible de medición de resistencia o de pelado, adecuado para la unión, y evalúe el modo de fallo, no solo la fuerza máxima.
El calendario de ensayos debe distinguir entre los requisitos de manipulación inmediata y los requisitos posteriores de mecanizado, embalaje, transporte y servicio. Los ensayos de resistencia térmica pueden revelar un curado incompleto que una comprobación de manipulación a temperatura ambiente no detectaría. Sin embargo, deben realizarse con geometría de probeta, carga y condiciones de exposición controladas para permitir una comparación significativa.
La ubicación del fallo aporta indicios adicionales. La separación en la interfaz entre el sustrato y el adhesivo puede indicar una humectación deficiente, contaminación o un tratamiento superficial incompatible. El fallo dentro del adhesivo puede indicar un desarrollo de resistencia insuficiente, pero no demuestra de forma concluyente que la humedad fuera baja. Las secciones porosas del adhesivo sugieren la retención de gas y justifican investigar conjuntamente la humedad, las condiciones de aplicación y la manipulación del adhesivo.
Interpretación correcta de las normas y las afirmaciones del proveedor
Una afirmación como «curado completo después de 24 horas» está incompleta si no se conocen las condiciones de ensayo y el criterio de aceptación. Puede referirse a un umbral de resistencia concreto bajo condiciones de laboratorio especificadas, y no a una conversión química completa en todas las geometrías de unión posibles.
Del mismo modo, una clasificación de resistencia al agua, un resultado de resistencia térmica o una homologación del adhesivo no establecen un tiempo de curado universal para la producción. Su relevancia depende del alcance de la norma, la preparación de las probetas, el acondicionamiento, el sustrato y el procedimiento de ensayo. Una clasificación para un tipo de unión de madera no debe considerarse una validación automática de un conjunto de canteado perfilado.
Por tanto, los criterios de aceptación deben vincular un método de ensayo identificado —o un método interno documentado— con el conjunto real y el rendimiento requerido. Los límites ambientales deben tratarse como límites operativos validados, con medidas definidas para cuando los materiales o las condiciones de almacenamiento queden fuera de ellos.
La especificación de humedad más fiable no es un único valor de HR de fábrica. Es una relación entre la humedad del material, la temperatura, la geometría de la línea de unión, el tiempo de exposición y el rendimiento demostrado de la unión. Una vez establecida esa relación, los registros de humedad pasan a ser pruebas de producción útiles, en lugar de una suposición indirecta de que toda unión que parece firme está completamente curada.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.