


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Pueden las máquinas encoladoras de cantos para paneles de nido de abeja de aluminio cumplir los requisitos de certificación de seguridad de la UE?
Sí: las máquinas canteadoras para paneles de nido de abeja de aluminio pueden cumplir los requisitos de certificación de seguridad de la UE, pero el cumplimiento no es automático. Depende de cómo esté diseñada la máquina, qué componentes se integren, cómo se implementen y verifiquen las funciones de seguridad, y de si la documentación se ajusta a los requisitos esenciales de salud y seguridad (EHSR) de la Directiva de Máquinas 2006/42/CE. A diferencia de las canteadoras convencionales para madera, las máquinas que procesan paneles de nido de abeja de aluminio presentan riesgos operativos específicos: mayores velocidades de avance para sustratos ligeros pero rígidos, mayor riesgo de flexión o deslizamiento del panel durante la aplicación de cola y el recorte, y posibilidad de fragmentos de bordes afilados durante el recorte de extremos o el acabado de esquinas. Todo ello exige una integración de seguridad específica, no simples protecciones añadidas.
Por qué la certificación de una canteadora estándar no es suficiente
Muchos fabricantes asumen que, si un modelo base cuenta con marcado CE para madera maciza o MDF, automáticamente cumple los requisitos para paneles de nido de abeja de aluminio. Esta suposición es técnicamente inválida. La Directiva de Máquinas exige que la evaluación de riesgos se realice para el uso previsto, y los paneles de nido de abeja de aluminio se comportan de forma fundamentalmente distinta bajo las fuerzas de procesamiento. Su baja relación masa-superficie implica que se aceleran más rápidamente bajo los rodillos de arrastre, lo que incrementa el riesgo de expulsión si falla la sujeción o el guiado. Su núcleo celular también genera patrones de fractura imprevisibles durante el fresado o el ranurado, produciendo residuos a alta velocidad que las protecciones estándar de policarbonato podrían no contener por completo. Una máquina certificada únicamente para MDF de 18 mm no cumple, por defecto, el EHSR 1.2.3 (protección contra peligros mecánicos) al alimentar paneles de nido de abeja de aluminio de 30 mm de grosor a 22 m/min.
Las tres capas innegociables del cumplimiento de la UE
El cumplimiento de los requisitos de la UE depende de tres capas interdependientes, y cada una debe validarse, no darse por supuesta:
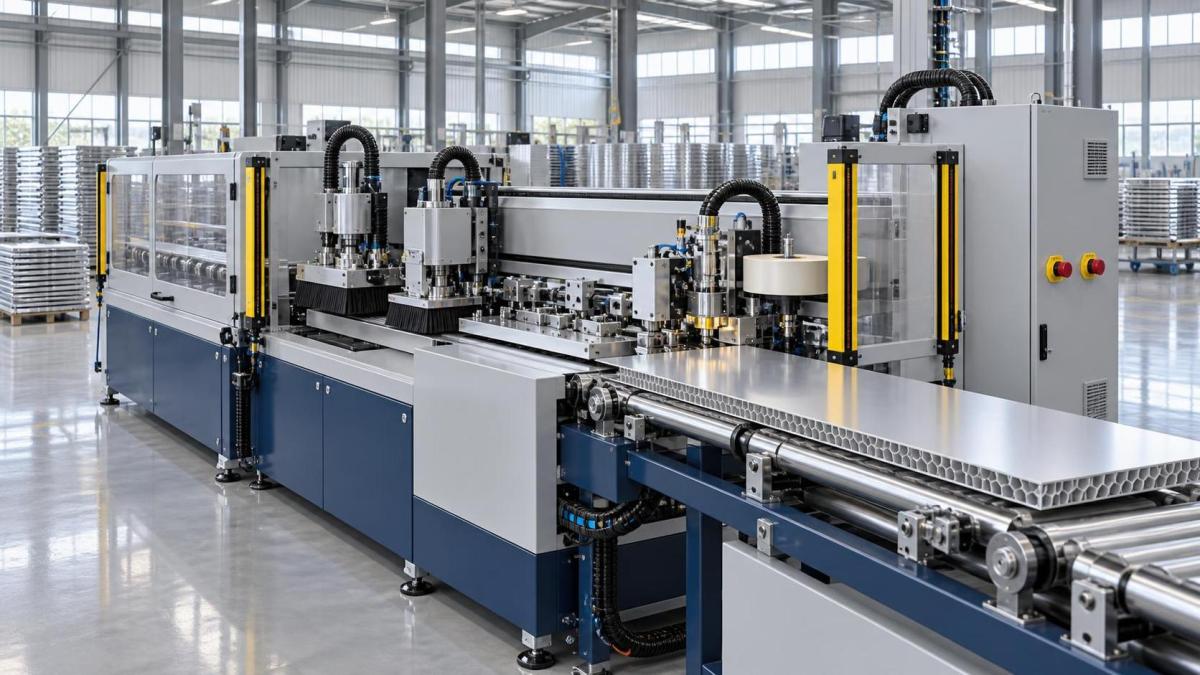
- Integración a nivel de diseño: La seguridad debe estar incorporada en la arquitectura de la máquina, no añadirse posteriormente. Esto incluye circuitos de parada de emergencia de doble canal monitorizados (EN ISO 13850), cortinas fotoeléctricas con una resolución mínima ≤ 30 mm (EN ISO 13855) que cubran todos los puntos de atrapamiento entre las correas de avance y las unidades de prefresado, y accionamientos de rodillos con limitación de par para evitar aceleraciones repentinas si un panel se atasca durante el proceso.
- Trazabilidad de componentes: Cada componente crítico para la seguridad, desde el módulo de seguridad del PLC (EN 62061 SIL2 o EN ISO 13849-1 PLd) hasta las válvulas de las mordazas neumáticas, debe contar con declaraciones CE de conformidad válidas. El uso de un servocontrolador no certificado para la unidad de recorte de extremos, incluso si el bastidor principal está certificado, invalida toda la declaración.
- Documentación específica para la aplicación: El expediente técnico debe incluir informes de ensayo para la configuración exacta utilizada con nido de abeja de aluminio: verificación de la estabilidad de la temperatura del depósito de cola durante 8 horas de funcionamiento continuo (para evitar la fuga térmica), medición de la emisión de ruido en la posición del operario (se aplican los límites de EN ISO 7010:2014) y validación del rendimiento de la interfaz de extracción de polvo al capturar partículas finas de aluminio (no solo polvo de madera).
Dónde suele producirse la falta de alineación
Tres deficiencias prácticas descarrilan con frecuencia los esfuerzos de certificación:
Primero, la dinámica de alimentación del material. Los paneles de nido de abeja de aluminio suelen requerir soporte inferior asistido por vacío para evitar vibraciones durante la aplicación de cola en los cantos. Si el sistema de vacío carece de sensores de presión monitorizados y de parada automática de la alimentación ante pérdida de vacío, infringe el EHSR 1.2.1 (estabilidad y resistencia al vuelco). Segundo, la geometría de recorte. Las unidades de recorte de extremos que utilizan cuchillas oscilantes generan perfiles de energía cinética distintos de los de las fresas rotativas. Actualmente, los organismos de certificación solicitan habitualmente cálculos de fuerza dinámica para el movimiento del carro de cuchillas, especialmente al recortar láminas frontales de aluminio de 3 mm sobre núcleos de nido de abeja. Tercero, la continuidad de la puesta a tierra eléctrica. Los paneles de aluminio conducen electricidad. Si el bastidor de la máquina no está conectado a tierra con una resistencia ≤ 0.1 Ω (verificada conforme a EN 60204-1 §8.2.3), las descargas estáticas o corrientes de fallo pueden formar arcos entre los carriles guía, creando riesgos de ignición en entornos con niebla de cola.
Protocolos de ensayo que importan, no solo documentación
La verificación por terceros solo tiene sentido si refleja el funcionamiento real. Una secuencia de ensayo conforme incluye:
- Ensayo de carga dinámica: Alimentación de 10 paneles consecutivos de nido de abeja de aluminio de 1200 × 2400 mm a la velocidad nominal máxima, mientras se monitoriza la variación del par de los rodillos (debe mantenerse dentro de ±7% del valor nominal).
- Validación de la integridad de las protecciones: Disparo de un proyectil de acero de 1.2 g a 12 m/s contra las protecciones de acceso lateral; la resistencia al impacto debe superar los requisitos del Anexo D de EN 1010-1 para maquinaria de “riesgo medio”.
- Medición de la latencia de parada de emergencia: Desde la pulsación del botón hasta el accionamiento completo del freno mecánico, medida tanto en las estaciones de entrada como de salida de recorte; debe ser ≤ 200 ms (EN ISO 13850).
- Mapeo térmico: Escaneos infrarrojos del depósito de cola, los motores de accionamiento y el armario de control bajo carga continua; ningún punto caliente debe superar en 65 °C la temperatura ambiente.
Estas pruebas no son complementos opcionales. Constituyen la base probatoria de la Declaración UE de Conformidad. Omitir cualquiera de ellas, o realizarlas únicamente en unidades prototipo sin volver a validarlas tras actualizaciones de software o revisiones de hardware, invalida la declaración CE.
Condiciones operativas que activan una reevaluación
La certificación no es un evento único. Los cambios en la forma de uso de la máquina pueden requerir una reevaluación parcial o completa. Por ejemplo:
- Cambiar de cola de poliuretano (PUR) a cola termofusible modifica la distribución de la carga térmica y requiere un análisis actualizado de peligros térmicos.
- Añadir un módulo automatizado de redondeado de esquinas introduce nuevas piezas móviles, lo que requiere una nueva evaluación de riesgos conforme a EN ISO 12100:2018, cláusula 6.
- Trasladar la máquina a una instalación con temperaturas ambiente inferiores a 5 °C afecta al tiempo de respuesta de las válvulas neumáticas y a la viscosidad del adhesivo; ambos aspectos están contemplados por el EHSR 1.1.5 (condiciones ambientales).
Los fabricantes suelen pasar por alto que el manual de usuario forma parte de la certificación. Debe especificar el grosor mínimo del panel (por ejemplo, “no apto para paneles < 12 mm debido a una fuerza de sujeción insuficiente”), enumerar los tipos de cola compatibles con datos de punto de inflamación y definir el caudal de extracción requerido (m³/h) en la estación de recorte, en lugar de limitarse a indicaciones genéricas como “conectar al sistema de extracción de polvo”.
Qué significa realmente un “diseño conforme” en la práctica
Significa que las decisiones de ingeniería tomadas desde la fase de diseño reflejan las expectativas de la UE, no que se realicen adaptaciones posteriores. Algunos ejemplos son: colocar la boquilla de aplicación de cola de modo que su elemento calefactor sea físicamente inaccesible sin retirar dos fijaciones independientes; diseñar la unidad de prefresado de modo que el ajuste de profundidad requiera una herramienta específica (evitando el sobrecorte accidental); y tender todo el cableado de control de 24 V DC por separado de los cables de motor de 400 V AC para evitar interferencias electromagnéticas que podrían desactivar los relés de seguridad. No son decisiones estéticas, sino respuestas directas a cláusulas de EN 60204-1 y EN ISO 13857.
En última instancia, la certificación de seguridad de la UE para máquinas canteadoras de paneles de nido de abeja de aluminio es alcanzable, pero solo cuando la seguridad se trata como un requisito funcional integrado en el diseño mecánico, la arquitectura eléctrica, la lógica de control y la documentación, y no como un trámite administrativo de la etapa final.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.