


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
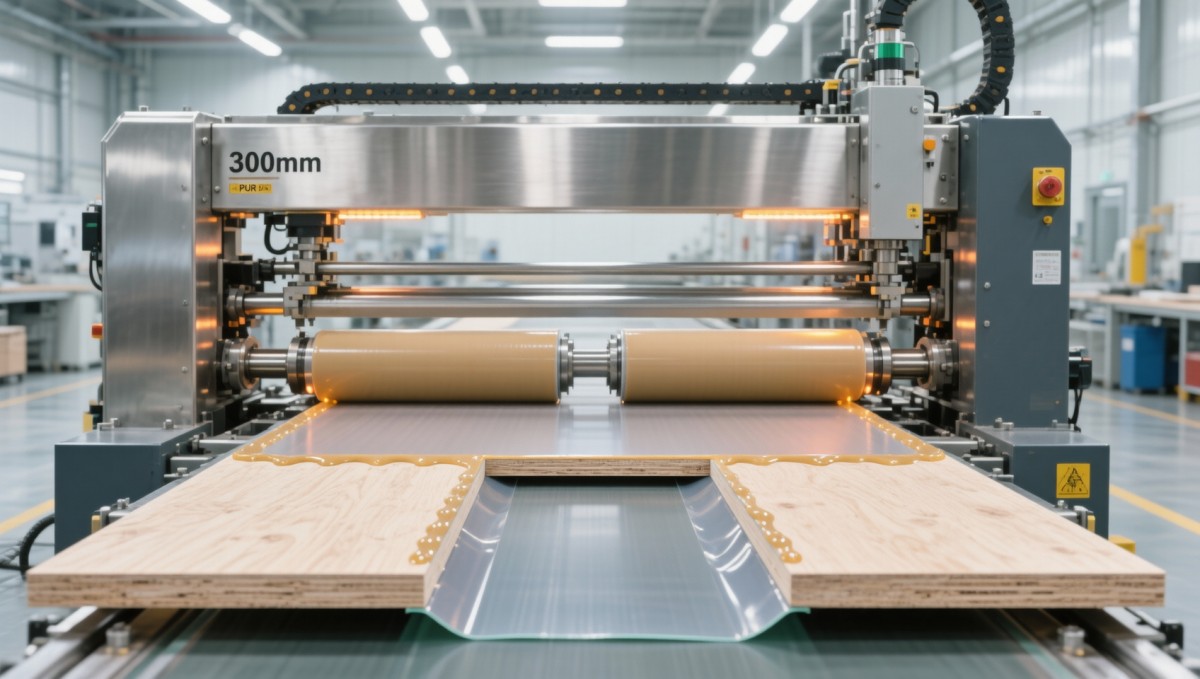
Máquina de recubrimiento PUR de 300 mm: solución al desprendimiento de cantos en paneles de MDF mediante un control preciso de la aplicación de adhesivo
La delaminación de los cantos en los paneles de MDF no es solo un defecto estético: es un fallo funcional que genera retrabajos, retrasa los envíos y aumenta las tasas de desperdicio. Cuando el adhesivo PUR no logra una unión uniforme a lo largo de la junta del canto, la causa raíz rara vez es el adhesivo en sí. Con mayor frecuencia, se debe a un espesor irregular de la película de cola, una temperatura de activación insuficiente o una aplicación de presión desigual durante el ciclo de recubrimiento, especialmente en las esquinas del panel y cerca de los recortes, donde disminuye la rigidez del material y cambia la dinámica de alimentación.
La máquina de recubrimiento PUR de 300 mm aborda estas variables a nivel mecánico, no solo mediante compensación por software, sino a través de controles de hardware integrados calibrados para la conductividad térmica, la porosidad superficial y la estabilidad dimensional específicas del MDF. A diferencia de las canteadoras de uso general, esta máquina cuenta con un sistema de calentamiento de doble zona para el depósito de cola y el conjunto de rodillos, que mantiene una estabilidad de ±2 °C en todo el ancho de trabajo de 300 mm. Esta precisión es importante: el MDF absorbe calor más rápidamente que la madera maciza, pero lo conduce más lentamente, por lo que el enfriamiento localizado en el punto de contacto del rodillo puede reducir la viscosidad del adhesivo por debajo del umbral necesario para el entrelazamiento molecular. El circuito de retroalimentación térmica en tiempo real de la máquina ajusta la salida del calentador cada 0,8 segundos, evitando puntos fríos sin sobrecalentar la cola, una causa conocida de polimerización prematura y líneas de unión quebradizas.
La uniformidad de la aplicación de cola también depende de la preparación del sustrato. Los paneles con polvo residual, restos de cera o grados de lijado irregulares crean microespacios que interrumpen la humectación del adhesivo. Aunque la máquina de recubrimiento PUR de 300 mm incluye una estación integrada de limpieza previa al encolado con presión de cepillo ajustable y extracción por vacío, su eficacia depende de la calidad superficial previa. Por ejemplo, si el panel de MDF se ha cepillado con unacepilladora de doble cara con cabezales de corte desgastados, pueden quedar sutiles patrones ondulados imperceptibles a simple vista, pero suficientes para alterar la distribución uniforme de la cola. Máquinas como los modelos MB204HL y MB206HL logran una tolerancia de espesor de ±0,05 mm en anchos de hasta 610 mm, pero incluso esta precisión presupone una correcta alineación de las cuchillas y una adecuada correspondencia de la velocidad de alimentación, parámetros que influyen directamente en la suavidad de la superficie antes del canteado.
El control de presión es igualmente crítico y, con frecuencia, malinterpretado. Muchos operarios asumen que una mayor fuerza de sujeción mejora la adhesión. En realidad, una presión excesiva expulsa el adhesivo PUR de la junta, reduciendo la resistencia cohesiva y creando líneas de unión finas y discontinuas propensas a la entrada de humedad. La máquina de recubrimiento PUR de 300 mm utiliza rodillos de presión accionados por servomotor con perfiles de fuerza programables: presión más baja (1,2–1,8 bar) durante el contacto inicial para permitir que el adhesivo fluya hacia los poros, seguida de una presión progresiva (2,4–3,0 bar) solo después de 1,2 segundos, cuando el adhesivo alcanza su tiempo abierto óptimo. Esta temporización se ajusta al comportamiento de curado en dos etapas del PUR, primero el asentamiento físico y después la reticulación química, y evita la compresión prematura antes de que el adhesivo alcance la pegajosidad necesaria.
La variabilidad del material complica aún más la uniformidad. La densidad del MDF varía entre lotes, incluso del mismo proveedor, y afecta tanto a la masa térmica como a la tasa de absorción del adhesivo. Los paneles con mayor contenido de lignina presentan menor porosidad y requieren un tiempo de permanencia de activación ligeramente más prolongado; aquellos con mayor cantidad de finos de fibra absorben más adhesivo, lo que exige un control más estricto de la película de cola. La interfaz del operador de la máquina permite guardar preajustes específicos para cada material, no solo de temperatura y velocidad, sino también de volumen de cola por metro lineal (ajustado en incrementos de 0,05 ml), duración de permanencia del rodillo y retardo de enfriamiento posterior al prensado. No son configuraciones genéricas; están vinculadas a datos de rendimiento verificados de más de 1.200 ciclos de producción en aplicaciones de mobiliario, armarios y paneles arquitectónicos.
La alineación mecánica desempeña un papel silencioso pero decisivo. Las correas de alimentación desalineadas provocan desviaciones laterales durante el recubrimiento, introduciendo tensión de cizallamiento en la línea de unión. La máquina de recubrimiento PUR de 300 mm utiliza seguimiento de correas guiado por láser con recalibración automática de tensión cada 4 horas de funcionamiento, detectando y corrigiendo desviaciones antes de que se acumulen lo suficiente como para comprometer la integridad del canto. Del mismo modo, el paralelismo del rodillo aplicador de cola respecto a la superficie del panel debe mantenerse dentro de 0,08 mm en toda su longitud. La calibración de fábrica utiliza verificación óptica de planitud, no solo comprobaciones con comparador, porque la expansión térmica durante turnos prolongados puede deformar los soportes de los rodillos si las superficies de montaje carecen de rigidez suficiente.
La elección del adhesivo sigue siendo una variable, pero la máquina ayuda a gestionarla. Aunque los adhesivos PUR varían en viscosidad, tiempo abierto y sensibilidad a la humedad, el sistema de suministro de cola de la máquina aísla estas diferencias controlando tres parámetros independientes: temperatura de aplicación (95–125 °C), separación del rodillo (0,12–0,35 mm) y tiempo de permanencia (0,8–2,4 segundos). Esto desacopla el comportamiento del adhesivo del rendimiento de la máquina: un adhesivo de apertura rápida no requiere velocidades de alimentación más lentas si se prolonga el tiempo de permanencia; una formulación de alta viscosidad funciona de forma fiable si la temperatura y la separación se optimizan conjuntamente. Los operarios no necesitan memorizar las fichas técnicas de los adhesivos: seleccionan perfiles precargados validados conforme a los boletines técnicos de los principales proveedores.
La manipulación posterior a la aplicación también influye en el riesgo de delaminación. Incluso con una unión perfecta, el apilado prematuro o la tensión mecánica antes del curado completo, normalmente de 24–48 horas para el PUR, pueden iniciar microfracturas. La máquina integra una zona de enfriamiento programable con circulación de aire forzado temporizada para coincidir con el pico exotérmico del adhesivo, reduciendo la tensión interna mientras acelera el fraguado inicial sin comprometer la resistencia final de la unión. Los paneles salen de la máquina con temperaturas superficiales mantenidas entre 38–42 °C, minimizando el choque térmico al trasladarlos a zonas de almacenamiento a temperatura ambiente.
La validación en condiciones reales muestra un impacto medible: las instalaciones que registraban tasas de delaminación de >3,2 % antes de la instalación observaron reducciones a ≤0,4 % en las dos semanas posteriores a la puesta en marcha, sin cambios en el proveedor de adhesivo ni en el suministro de paneles. La mejora no provino de una “mejor cola” ni de “tolerancias más estrictas”, sino de eliminar variables no controladas del propio proceso de recubrimiento: calentamiento irregular, presión no uniforme y tiempos de permanencia sin calibrar. Mientras que otras máquinas tratan el canteado como una operación de un solo paso, esta máquina de recubrimiento PUR de 300 mm lo divide en fases diferenciadas, supervisables y ajustables, cada una vinculada a un parámetro físico medible que afecta a la integridad de la unión.
Las rutinas de mantenimiento también son distintas. Las comprobaciones diarias se centran en la limpieza del depósito de cola y el acabado superficial de los rodillos, no solo mediante inspección visual, sino mediante verificación táctil con papel de lija de grano estandarizado para detectar microarañazos que atrapan residuos de adhesivo. La calibración semanal incluye verificar el tiempo de respuesta de los termopares frente a sensores de referencia y comprobar la uniformidad del par del servomotor en todo el rango de presión. No son procedimientos abstractos; están diseñados en torno a modos de fallo observables, como la delaminación intermitente que comienza en los extremos del panel, la cual se relaciona directamente con los patrones de desgaste de los rodillos y no con la variación del lote de adhesivo.
En última instancia, resolver la delaminación de los cantos en MDF no consiste en añadir complejidad, sino en eliminar la ambigüedad. Cada ajuste de la máquina de recubrimiento PUR de 300 mm corresponde a una propiedad física de la interacción entre el sistema material-adhesivo. La temperatura se relaciona con la difusividad térmica del MDF. Los perfiles de presión se relacionan con la curva reológica del PUR. El tiempo de permanencia se relaciona con las tasas de difusión de humedad a través del sustrato. Cuando los operarios comprenden estas relaciones, no como conceptos teóricos sino como parámetros de acción, dejan de reaccionar a los síntomas y comienzan a controlar las causas.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.