


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Máquinas encoladoras de cantos para la producción de puertas: creación de una línea estable de alto volumen
Una línea estable de producción de puertas no se crea comprando la máquina más rápida de un catálogo. Se crea cuando la preparación de paneles, la manipulación de materiales, la aplicación de cantos, el acabado, la inspección y el mantenimiento funcionan a velocidades compatibles. Para proyectos que implican una encoladora de cantos de alta producción para la fabricación de puertas, la primera pregunta no es, por tanto, «¿Cuántos paneles por hora puede procesar?». Es «¿Puede toda la línea alimentarla con precisión sin generar retrabajos ni retrasos posteriores?».
La producción de puertas hace que esta cuestión sea más exigente que el procesamiento estándar de piezas para muebles. Los paneles de puerta suelen ser más largos, pesados y visibles tras la instalación. Una pequeña separación en el canto, un recorte de esquinas inconsistente, una línea de cola o una marca de manipulación en el panel pueden convertirse en una reclamación del cliente. A mayor volumen, estos defectos son costosos porque se repiten en todo un lote antes de que alguien detecte la causa subyacente.
Comience por el programa de puertas, no por la configuración de la máquina
Una encoladora de cantos debe seleccionarse en función de la combinación real de puertas que producirá la línea. Esto incluye dimensiones de los paneles, materiales del núcleo, materiales de canto, espesor del canto, acabado superficial y número de cambios de producción por turno. Una línea que fabrica una gama limitada de puertas planas laminadas tiene necesidades muy diferentes de otra que produce puertas de MDF pintado, puertas recubiertas de PVC, puertas con marco de madera maciza o pedidos frecuentes de tamaños personalizados.
Antes de comparar equipos, elabore un perfil de producción práctico. Indique la puerta más corta y más larga, el panel más estrecho y más ancho, el rango de espesores y la superficie más exigente que probablemente entrará en la máquina. Incluya los materiales de canto previstos: cinta fina de melamina o PVC, ABS más grueso, chapa, tiras de madera maciza o cantos decorativos especiales. La máquina debe funcionar de forma uniforme con las combinaciones difíciles, no solo con el panel más habitual.
El estado del panel merece la misma atención. El canteado no puede corregir una mala escuadría, un espesor inestable del panel, cantos premecanizados astillados o movimientos relacionados con la humedad. Si los paneles en bruto varían antes de llegar a la canteadora, los operarios tienden a compensarlo modificando los ajustes de cola, presión o recorte. Esto puede reducir temporalmente los defectos visibles, pero hace que el proceso sea menos repetible.
La productividad está limitada por el proceso estable más lento
Los proyectos de alto volumen suelen sobreestimar el valor de una alta velocidad de avance y subestimar la carga, el espaciado, la transferencia y la descarga. Una máquina puede ser capaz de procesar paneles rápidamente, pero una línea pierde su ventaja cuando los operarios no pueden colocar puertas pesadas de forma uniforme, el corte previo no puede mantener el flujo requerido o las puertas terminadas se acumulan en la salida.
Un diseño de línea práctico considera cada etapa como un sistema conectado:
- La preparación de paneles en bruto debe entregar paneles escuadrados con cantos limpios y dimensiones previsibles.
- La manipulación de entrada debe soportar puertas largas o pesadas sin desviarlas, rayar las caras acabadas ni crear separaciones inconsistentes entre paneles.
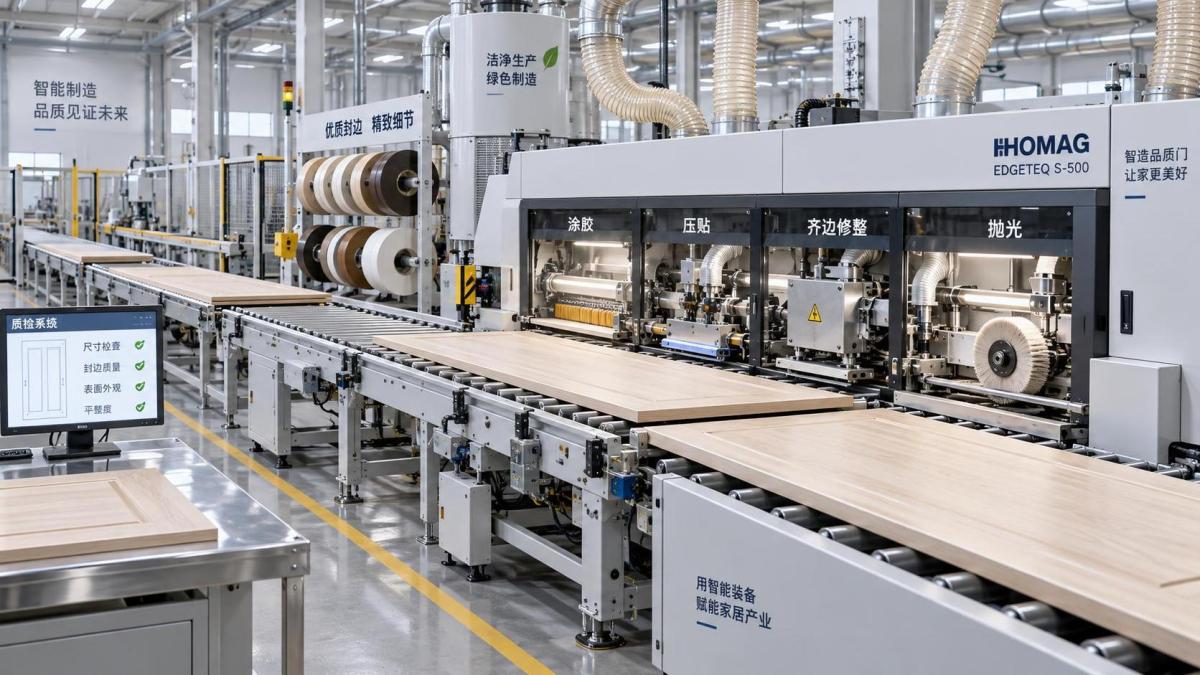
- La encoladora de cantos debe aplicar adhesivo, presionar el canto, recortar el material sobrante, raspar y pulir a una velocidad que preserve la calidad del acabado.
- La manipulación de salida debe proteger el canto acabado y proporcionar espacio suficiente para la inspección, el apilado o la transferencia a las operaciones de taladrado y herrajes.
En lugar de dimensionar la máquina según una tasa máxima optimista, planifique en torno a la tasa sostenida que permita la reposición normal de materiales, los cambios de herramientas, los controles de calidad y los ajustes menores. Esto genera una estimación de capacidad más útil y reduce la tendencia a operar la máquina más allá del punto en que la calidad del acabado se mantiene estable.
Lo que debe controlar el proceso de canteado
Para los paneles de puerta, el canto visible es una superficie acabada, no un detalle constructivo oculto. Una configuración adecuada debe controlar toda la secuencia: referencia del panel, preparación del canto, aplicación de adhesivo, presión, recorte de extremos, recorte superior e inferior, tratamiento de esquinas cuando sea necesario, raspado y pulido.
La estabilidad de referencia es lo primero. El panel debe desplazarse por la máquina sin desviarse. Las puertas largas hacen que los pequeños errores de alineación sean más evidentes, especialmente cuando el patrón, la dirección de la veta o el perfil del canto deben mantenerse visualmente uniformes. Los sistemas de presión fiables, el soporte del panel y las guías correctamente ajustadas son tan importantes como el número de estaciones de procesamiento.
El premecanizado suele estar justificado cuando la calidad del canto del panel varía. Esta operación elimina pequeñas marcas de sierra y crea una superficie nueva y recta antes de la aplicación de cola. Resulta especialmente útil para MDF, tableros de partículas y paneles laminados, donde un canto rugoso puede provocar una línea de cola visible o una adhesión deficiente. No sustituye una mala precisión de corte, pero proporciona una superficie de adhesión más uniforme cuando la variación aguas arriba se encuentra dentro de un rango manejable.
La selección del adhesivo debe corresponder al material de la puerta y al ritmo de producción. La decisión no consiste simplemente en elegir entre cola «fuerte» y «débil». Los responsables deben considerar el tiempo abierto, el comportamiento térmico, la exposición a la humedad, el material del canto, los requisitos de limpieza y si se producen cambios frecuentes de color. Los ajustes de adhesivo que funcionan en una construcción de panel pueden generar exceso de cola, juntas con falta de adhesivo o mala adhesión en otra. El objetivo es una película de cola controlada y una presión uniforme, no el máximo volumen de cola.
Las estaciones de acabado determinan si el canto se integra visualmente con la cara. El recorte de extremos, el recorte de perfil, el raspado y el pulido deben corresponder al espesor y al acabado del canto. Una puerta con caras decorativas de alto brillo u oscuras es menos tolerante: los arañazos leves, los residuos de adhesivo y las transiciones irregulares en las esquinas son inmediatamente visibles. La línea debe incluir un punto de inspección definido después de la encoladora de cantos, antes de que el taladrado de herrajes o el embalaje dificulten más la corrección.
Elija la automatización donde elimine una fuente real de variación
El ajuste automático, el almacenamiento de recetas, la configuración mediante código de barras y los transportadores de retorno pueden mejorar una línea de puertas, pero su valor depende de la combinación de productos. Para un programa de producción prolongada con pocos cambios de tamaño, los ajustes simples y robustos y un control disciplinado de la configuración pueden ser más valiosos que una automatización compleja. Para una fábrica que produce cada día muchos tamaños, colores y especificaciones de canto de puertas, el cambio automático reduce la dependencia de la configuración y disminuye la posibilidad de que un operario utilice los parámetros del pedido anterior.
El control por recetas resulta especialmente útil cuando almacena más que las dimensiones del panel. Una receta completa debe diferenciar el espesor del canto, los ajustes de adhesivo, las posiciones de las herramientas de recorte, la velocidad de avance, los ajustes de presión y los requisitos de acabado. Sin embargo, las recetas solo funcionan cuando se controlan el material real del panel y el material del canto. Un programa no puede compensar la sustitución por otro rollo de canto o el cambio de proveedor de tableros sin validar la nueva combinación.
La manipulación de retorno también requiere una decisión realista. Un transportador de retorno puede reducir la mano de obra cuando un operario debe procesar varios lados de un panel, pero añade requisitos de espacio e introduce otro punto de transferencia. Para puertas muy grandes o delicadas, la manipulación manual o los equipos de transferencia dedicados pueden ser más seguros y más fáciles de controlar que obligar a todos los productos a pasar por una trayectoria de retorno compacta.
No trate la construcción de puertas como una cuestión aislada aguas arriba
La encoladora de cantos funciona mejor cuando recibe un panel en bruto estable. En los programas de puertas de madera maciza, esa estabilidad puede depender de cómo se mecanizan los travesaños, montantes y componentes del marco antes del ensamblaje del panel. Cuando ambos extremos de los componentes de madera maciza necesitan espigas, ranuras, taladrados o uniones angulares precisas, un proceso de doble extremo puede favorecer una preparación repetible del marco. UnaMáquina CNC de espigado de doble extremo es relevante en esta parte del proceso porque mecaniza simultáneamente ambos extremos de un componente bajo control CNC.
Ese equipo no es una alternativa a una encoladora de cantos y no debe especificarse para el canteado de puertas lisas. Su función está aguas arriba, donde una geometría uniforme del marco afecta a la precisión del ensamblaje. La distinción es importante durante la planificación del proyecto: una encoladora de cantos bien especificada no puede resolver uniones de marco flojas, componentes deformados o longitudes inconsistentes de travesaños. Cada máquina debe abordar la variación que corresponde a su propia etapa del proceso.
Decisiones de distribución que evitan paradas evitables
La distribución de planta suele finalizarse demasiado tarde. La huella de la máquina instalada es solo una parte del área requerida. Las líneas de puertas también necesitan espacio para carga, almacenamiento intermedio de paneles, almacenamiento de rollos de canto, acceso para mantenimiento del adhesivo, sustitución de herramientas, inspección, retrabajo y movimiento seguro de piezas largas.
Mantenga despejado el acceso por el lado de mantenimiento. Si las unidades de adhesivo, las herramientas de recorte o los componentes eléctricos son difíciles de alcanzar, el mantenimiento rutinario tarda más y los operarios retrasan las comprobaciones necesarias. Ese retraso suele aparecer después como una disminución de la calidad del canto o tiempos de inactividad no planificados. La extracción de polvo debe diseñarse con la misma seriedad que el flujo de producción. El polvo fino alrededor de las estaciones de recorte y raspado puede afectar a la limpieza, la visibilidad y la fiabilidad de los componentes si la extracción es inadecuada.
La distribución también debe separar la producción aceptada de la producción sospechosa. Una ubicación clara de cuarentena cerca de la inspección evita que paneles con líneas de cola dudosas, astillas o marcas de acabado pasen por error al taladrado, la pintura o el embalaje. El retrabajo es inevitable en la producción real; el retrabajo no controlado es lo que perjudica el cumplimiento del programa.
La puesta en marcha debe demostrar repetibilidad, no solo funcionamiento
Un proceso de aceptación de la máquina debe utilizar los paneles, cantos y acabados reales previstos para la producción. Pruebe una gama representativa, incluidas puertas largas, piezas estrechas cuando corresponda, cantos más gruesos y los acabados más sensibles a la apariencia. Inspeccione las primeras piezas después del ajuste y, a continuación, inspeccione muestras después de un funcionamiento sostenido. La segunda comprobación es importante porque el calor, el comportamiento del adhesivo, el estado de las herramientas y la acumulación de polvo pueden cambiar mientras la máquina funciona.
Registre los ajustes aprobados como estándares de producción. Los operarios deben saber qué observaciones requieren ajuste, cuáles requieren una revisión de la herramienta o el adhesivo y cuáles indican un problema del panel aguas arriba. Sin esta distinción, la encoladora de cantos se convierte en el lugar predeterminado para diagnosticar todos los defectos de la línea.
La planificación del soporte también forma parte del alcance del proyecto. Qingdao Zhongding Machinery Co., Ltd. combina el suministro de maquinaria para trabajar la madera con soporte técnico y servicio de repuestos, un enfoque relevante para las líneas de puertas porque las piezas de desgaste, la orientación de configuración y la gestión ágil de averías afectan al tiempo de actividad mucho después de la instalación. Al comparar proveedores, evalúe la disponibilidad de consumibles y piezas de repuesto críticas junto con las especificaciones de la máquina.
Preguntas que deben resolverse antes de emitir la orden de compra
- ¿Qué tamaños, materiales, acabados y tipos de canto de puertas representarán la producción normal y la producción más exigente?
- ¿Pueden el corte y la manipulación aguas arriba suministrar paneles con la calidad requerida y a un ritmo sostenido?
- ¿Qué operaciones son esenciales para el acabado requerido: premecanizado, redondeo de esquinas, raspado, pulido, sistemas de cola especiales o procesamiento de ambos lados?
- ¿Cómo se cargarán, soportarán, devolverán y apilarán las puertas largas, pesadas o de alto brillo sin dañarlas?
- ¿Dónde se realizarán la inspección de calidad, el retrabajo, el mantenimiento del adhesivo, los cambios de herramientas y la extracción de polvo?
- ¿Qué piezas y recursos de soporte técnico se necesitan para mantener la línea operativa ante el desgaste normal y las averías ocasionales?
La especificación más sólida no es la que tiene más estaciones ni la mayor velocidad anunciada. Es la que se ajusta al programa real de puertas, acepta entradas estables, protege las superficies visibles y sigue siendo mantenible durante la producción diaria. Así es como una operación de canteado se convierte en una parte fiable de una línea de puertas de alto volumen, en lugar de su cuello de botella recurrente.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.