


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Configuración de máquinas encoladoras de cantos ABS: control de la velocidad de avance, el calor y el acabado del canto
Un canto de ABS limpio no se consigue aumentando todos los ajustes. Una velocidad de avance alta con activación insuficiente del adhesivo produce una unión débil; un calor excesivo puede oscurecer el adhesivo, aumentar el rebose y dejar una línea visible. Un recorte agresivo puede ocultar temporalmente un problema de unión, a la vez que crea esquinas astilladas o un borde ondulado. Los resultados fiables se obtienen ajustando la velocidad de avance, la temperatura del adhesivo, la presión y los parámetros de las herramientas de acabado al panel, la cinta, el adhesivo y las condiciones reales del taller.
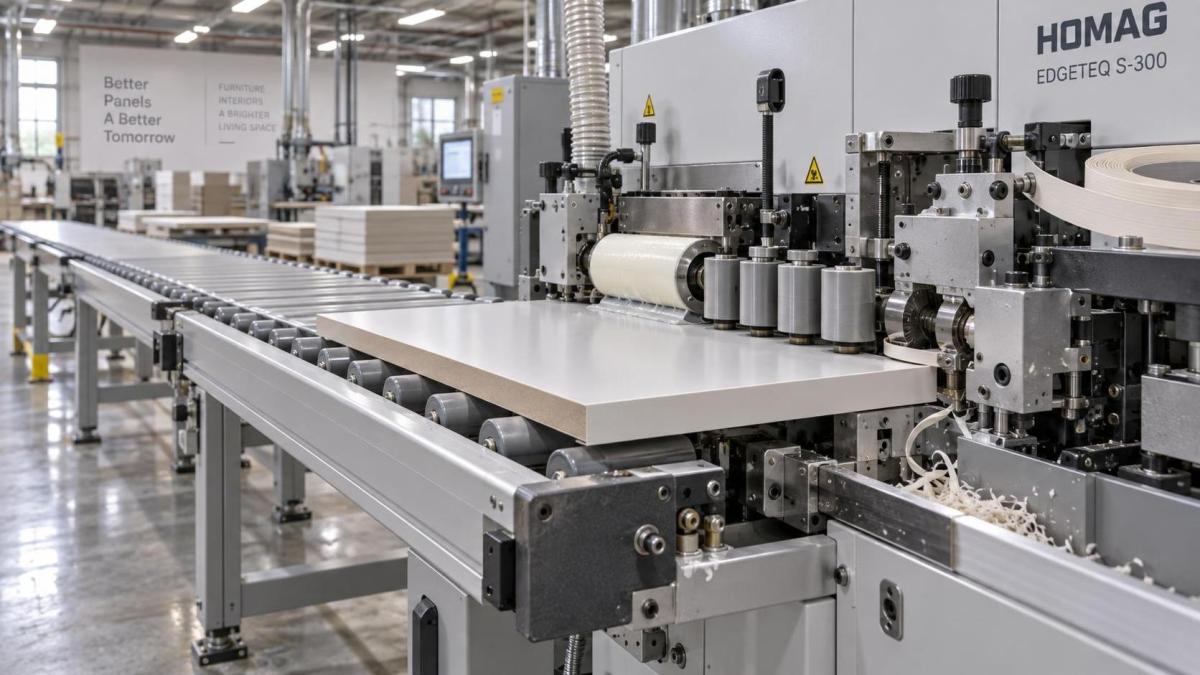
En una máquina canteadora de ABS, el acabado del canto debe evaluarse como una secuencia: suministro de cinta, transferencia de adhesivo, rodillos de presión, recorte de extremos, recorte superior e inferior, raspado y pulido. Un defecto observado en el punto de inspección final puede haberse originado mucho antes. Los operarios que aíslan la etapa causante del defecto realizarán correcciones más rápidas y desperdiciarán menos paneles que quienes ajustan todas las unidades a la vez.
Comience por el panel y el canto, no por el panel de control
Antes de modificar los ajustes de la máquina, inspeccione los materiales entrantes. La cinta de ABS debe almacenarse plana, protegida del polvo y dejarse alcanzar la temperatura del área de trabajo antes de usarla. Una cinta muy fría puede resistirse a adaptarse al borde del panel y parecer menos flexible durante la etapa de recorte de extremos. La cinta almacenada bajo tensión, expuesta al calor o dañada en el borde del rollo puede generar problemas de alimentación y alineación que ningún ajuste de los rodillos de presión resolverá por completo.
El borde del panel es igual de importante. El MDF, el tablero de partículas, el contrachapado y los tableros laminados no aceptan el adhesivo de la misma manera. Un borde de MDF recién mecanizado suele ser más uniforme que un borde poroso o dañado, mientras que una superficie de melamina astillada puede crear huecos que se manifiestan como líneas de adhesivo. El polvo es especialmente perjudicial: forma una barrera entre el adhesivo y el sustrato, reduce la transferencia de calor y puede provocar desprendimientos localizados después de que el panel salga de la máquina.
Una unidad de premecanizado es valiosa cuando los bordes de los paneles son irregulares, pero solo ayuda cuando las fresas están afiladas y correctamente posicionadas. Una herramienta desafilada puede comprimir el tablero de partículas o desgarrar el laminado en lugar de crear una superficie de unión limpia. El operario debe comprobar que el premecanizado elimine únicamente el mínimo material necesario para producir un borde limpio y a escuadra. Una eliminación excesiva modifica la dimensión del panel y puede exponer el material del núcleo más allá del perfil de borde previsto.
- Confirme que los bordes de los paneles estén secos, libres de polvo de lijado y no aplastados.
- Revise el rollo de ABS para detectar curvatura, desplazamiento telescópico, daños en los bordes o anchura irregular.
- Adapte el espesor y la anchura de la cinta al programa de recorte y a la capacidad de las fresas.
- Verifique que el grado de adhesivo sea adecuado para ABS, el tipo de tablero y las condiciones de servicio previstas.
Estas comprobaciones son especialmente importantes cuando una producción cambia de un proveedor de tableros, superficie decorativa o espesor de cinta a otro. Un ajuste que funcionó con un tablero denso y liso no debe copiarse automáticamente a un sustrato más poroso.
La velocidad de avance controla la ventana de unión
La velocidad de avance no es simplemente un ajuste de productividad. Determina cuánto tiempo permanece el borde del panel en contacto con el adhesivo y los rodillos de presión, y cuánto tiempo está disponible antes de que el adhesivo se enfríe. Cuando aumenta la velocidad, el sistema de adhesivo, la alimentación de cinta, la zona de presión y las unidades de recorte deben mantener el ritmo. Si no lo hacen, los defectos suelen aparecer como adhesión incompleta, línea de adhesivo expuesta o movimiento de la cinta en los extremos delantero y trasero.
Un método práctico de configuración consiste en establecer una calidad estable a una velocidad de avance moderada antes de aumentar la producción. Procese varios paneles de prueba en lugar de basarse en una sola muestra. Inspeccione por separado el extremo delantero, la sección central y el extremo trasero. Una unión que parece aceptable en el centro pero se abre en un extremo apunta a problemas de sincronización, presión, guiado del panel o sincronización del corte de cinta, más que a un simple problema de temperatura del adhesivo.
Cuando se reduce la velocidad de avance, los operarios no deben asumir que el resultado mejorará automáticamente. Un avance más lento puede aumentar el tiempo de exposición del adhesivo caliente antes de la compresión y provocar un mayor rebose si la presión no cambia. También puede alterar la relación entre el desplazamiento del panel y las posiciones programadas de las unidades de recorte, raspado o redondeado de esquinas. Por ello, cualquier ajuste importante de velocidad debe ir seguido de una comprobación de la aplicación de adhesivo, la acción de los rodillos y la calidad del acabado.
Las señales de que la velocidad de avance es demasiado alta para la configuración actual incluyen:
- Desprendimiento del canto más perceptible cerca de los extremos del panel.
- Cobertura de adhesivo irregular o zonas secas a lo largo del borde del tablero.
- Desviación de la cinta de ABS antes de alcanzar los rodillos de presión.
- Cortes de extremo ásperos causados por vibración de la cinta o estabilidad de sujeción insuficiente.
- Marcas de recorte que se hacen más pronunciadas al aumentar la velocidad de producción.
No existe una velocidad «correcta» universal para todas las máquinas canteadoras de ABS. El ajuste utilizable depende del tipo de adhesivo, el estado del depósito de adhesivo, la temperatura ambiente, las dimensiones del panel, el material de canto, la configuración de la máquina y el estado de cada unidad de procesamiento. La mejor velocidad de producción es la mayor velocidad a la que la máquina aún produce una unión repetible y un acabado estable en todo el lote, no el número más alto mostrado en el controlador.
El calor del adhesivo debe medirse como un proceso, no suponerse a partir de una pantalla
A menudo se culpa primero a la temperatura del adhesivo cuando falla el canteado de ABS, pero el valor mostrado en la máquina es solo una parte de la condición térmica. El adhesivo debe calentarse al rango especificado por su proveedor, mantenerse en ese rango el tiempo suficiente para fluir correctamente y llegar al borde del panel antes de enfriarse en exceso. La temperatura en el depósito de adhesivo, la temperatura en el rodillo aplicador, la temperatura del tablero y la temperatura ambiente afectan a la unión real.
Para los adhesivos termofusibles EVA, los rangos de funcionamiento se establecen habitualmente de acuerdo con la ficha técnica del fabricante del adhesivo, a menudo en una banda de temperatura relativamente alta. La cifra correcta varía según la formulación y no debe sustituirse por un ajuste genérico de la máquina. Los termofusibles PUR requieren un enfoque de manejo diferente, incluido el control de humedad y una limpieza rigurosa, porque los residuos de PUR curado no pueden tratarse como adhesivo EVA común que puede fundirse de nuevo.
El sobrecalentamiento no crea una unión más resistente. Un adhesivo mantenido demasiado caliente durante demasiado tiempo puede degradarse, decolorarse, formar partículas carbonizadas o cambiar de viscosidad. Estas partículas pueden aparecer como motas oscuras en la línea de adhesivo o provocar un patrón de aplicación irregular. Si el depósito de adhesivo se ha mantenido a temperatura de funcionamiento durante periodos prolongados de inactividad, inspeccione el estado del adhesivo antes de reanudar la producción. Siga las indicaciones del proveedor del adhesivo sobre la temperatura de espera y el tiempo abierto permitido.
El calor insuficiente crea el problema opuesto: el adhesivo puede no humectar adecuadamente el borde del tablero o el reverso del ABS antes de aplicar presión. La cinta puede parecer adherida al salir de la máquina, pero puede despegarse después de enfriarse. Una unión débil que ocurre solo durante mañanas frías o después de que los paneles se hayan almacenado en una zona sin calefacción suele indicar material frío, en lugar de un ajuste incorrecto del depósito de adhesivo.
Las comprobaciones útiles incluyen observar si la película de adhesivo es continua en el borde del tablero, si su distribución es uniforme de arriba abajo y si el adhesivo se transfiere en vez de acumularse en el rodillo aplicador. Evite probar la resistencia de la unión en un panel que todavía esté caliente. Deje que el adhesivo fragüe y después inspeccione si hay una adhesión continua a lo largo del borde. Cuando los procedimientos internos de calidad lo permitan, una prueba de pelado controlada en un recorte puede revelar si el fallo se produce en la interfaz adhesivo-tablero, adhesivo-ABS o dentro de la propia superficie del tablero.
Los rodillos de presión deben asentar la cinta, no expulsar toda la película de adhesivo
Los rodillos de presión completan la unión presionando la cinta de ABS contra la capa de adhesivo mientras esta aún es trabajable. Una presión insuficiente deja huecos de aire y contacto débil. Una presión excesiva puede expulsar demasiado adhesivo de la junta, revelar una línea de adhesivo y crear una unión con falta de adhesivo en zonas localizadas. En componentes estrechos, una fuerza excesiva de los rodillos también puede afectar al guiado del panel.
Los rodillos deben entrar en contacto con la cinta en una secuencia controlada, donde el primer rodillo establece la adhesión y los rodillos posteriores consolidan el contacto. Compruebe que sus superficies estén limpias, giren libremente y no estén endurecidas, agrietadas o recubiertas de adhesivo curado. Un rodillo contaminado puede marcar la cara de la cinta o crear bandas de presión inconsistentes.
La posición de los rodillos debe corresponder al espesor de la cinta. Pasar de ABS fino a un canto más grueso sin recalibrar el sistema de presión puede causar un escalón visible, rebose de adhesivo o un asentamiento deficiente de la cinta. Observe el borde directamente después de la zona de presión. La cinta debe quedar al ras del tablero sin oscilaciones, mientras que el rebose de adhesivo debe ser limitado y uniforme, no abundante ni intermitente.
Una línea de adhesivo visible no siempre es un problema de adhesivo
Los operarios suelen responder a una línea visible aumentando la temperatura del adhesivo o el volumen de aplicación. Esto puede empeorar la línea. La línea aparente puede deberse a una falta de correspondencia entre el color de la cinta y el decorado del tablero, un borde de panel irregular, un premecanizado deficiente, compresión insuficiente de la cinta, eliminación excesiva durante el recorte o un raspador ajustado de forma demasiado agresiva.
Primero, distinga entre un hueco real de adhesivo y un contraste de color en la junta. Un hueco real puede aparecer como una sombra oscura intermitente, vacío o abertura cuando se observa con iluminación lateral. Si la línea permanece perfectamente uniforme a lo largo de todo el borde y la cinta está completamente adherida, el problema puede ser de correspondencia visual más que de calidad de la unión. Esto requiere una decisión sobre el color de la cinta, la textura de la superficie, el decorado del panel o el método de acabado, no un depósito de adhesivo más caliente.
La visibilidad de la línea de adhesivo también cambia según el ángulo de iluminación. Inspeccione los paneles de prueba bajo las mismas condiciones de iluminación utilizadas para el control de calidad final. Una superficie de alto brillo puede revelar pequeñas diferencias geométricas que serían invisibles en un tablero texturizado o mate.
La configuración de recorte determina si una buena unión conserva un borde de buen aspecto
Las unidades de recorte de extremos y de recorte de contorno deben eliminar limpiamente el exceso de cinta sin tirar de la línea de unión. Si las fresas están desafiladas, contaminadas o funcionan a una velocidad inadecuada, pueden astillar el ABS, fundir localmente el borde o dejar material deshilachado. Una cinta limpiamente adherida puede entonces parecer defectuosa aunque las etapas de presión y adhesivo hayan sido correctas.
Ajuste la posición de la fresa de modo que la máquina elimine el sobrante previsto sin cortar la superficie del panel. Esto es especialmente importante en paneles de melamina o chapa con revestimiento fino, donde un pequeño error de alineación puede exponer el sustrato. Al cambiar de un espesor de cinta a otro, verifique la geometría de la fresa y las compensaciones de programa relacionadas antes de procesar un lote completo.
Los raspadores deben refinar el borde en lugar de compensar un recorte deficiente. Un raspador demasiado ajustado puede crear una línea brillante, eliminar demasiado material en la esquina o dejar marcas repetitivas. Un raspador con ajuste demasiado ligero puede dejar un borde afilado o leves huellas de fresado. El resultado adecuado depende del perfil y acabado de la cinta: un borde cuadrado, un radio pequeño y un perfil softforming no utilizan la misma relación de recorte y raspado.
Las ruedas de pulido son la etapa cosmética final, no una estación de reparación. Pueden eliminar residuos ligeros y mejorar el aspecto de la superficie, pero un pulido intenso puede generar calor y extender residuos de adhesivo sobre la cara del panel. Si el residuo es excesivo, rastree su origen hasta la aplicación de adhesivo, la presión o el recorte antes de aumentar la intensidad de pulido.
Cambie una variable cada vez cuando aparezcan defectos
Realizar varios ajustes simultáneos hace que la resolución de problemas sea poco fiable. Si se cambian juntos la velocidad de avance, la temperatura del adhesivo, la presión de los rodillos y la posición de recorte, resulta imposible identificar qué acción mejoró o perjudicó el resultado. Utilice una secuencia corta y controlada: anote el defecto, inspeccione la etapa correspondiente de la máquina, realice un ajuste y procese suficientes muestras para confirmar que el cambio es repetible.
Mantenga registros de configuración vinculados a los materiales, no solo a los nombres de los productos
Un registro de configuración útil identifica la construcción del tablero, el acabado de la superficie, el espesor del panel, el espesor y la anchura del ABS, el tipo de adhesivo, la velocidad de avance, los ajustes de temperatura, la posición de los rodillos de presión, el programa de fresas y las condiciones de la sala cuando sea pertinente. Registrar únicamente el modelo de armario o el número de pedido no es suficiente, porque el mismo diseño puede producirse posteriormente con diferentes lotes de tablero o cinta.
Estos registros reducen el tiempo de reinicio después del mantenimiento, los cambios de turno o los pedidos repetidos. También ayudan a separar los problemas recurrentes de materiales de la desviación de la máquina. Si un ajuste previamente estable produce de repente una adhesión débil, compruebe los cambios en el lote de adhesivo, el reverso de la cinta, el almacenamiento del tablero, la calidad del premecanizado y las condiciones ambientales antes de modificar la receta base.
La calidad del canteado debe considerarse junto con el resto del proceso de acabado del panel. Por ejemplo, la producción de puertas de armario puede utilizar tanto canteado en componentes cuadrados como prensado por membrana en superficies perfiladas. Unamáquina de laminado por membrana al vacío utiliza presión de vacío y calentamiento controlado para aplicar PVC, PET, chapa o películas decorativas a paneles conformados; no sustituye los pasos de recorte mecánico y control de adhesivo necesarios para el canteado de ABS. Tratar estos como procesos de acabado distintos evita comparaciones incorrectas de la apariencia de la unión o de los ajustes de temperatura.
Por lo tanto, la configuración más estable de una máquina canteadora de ABS es un equilibrio controlado, no un ajuste máximo. La velocidad de avance debe dejar tiempo suficiente para la transferencia de adhesivo y la consolidación por presión. El calor debe favorecer un flujo adecuado sin degradar el adhesivo. La presión debe asentar la cinta sin dejar la junta sin adhesivo. El recorte y el raspado deben conservar el perfil creado en las etapas anteriores. Cuando estas condiciones se comprueban en secuencia, los bordes limpios se vuelven repetibles en lugar de depender de ajustes reiterados por prueba y error.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.