


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo configurar máquinas para trabajar la madera para la producción de lotes pequeños
La carpintería de lotes pequeños rara vez resulta difícil por una sola máquina. Se vuelve difícil cuando un equipo de producción debe pasar de puertas de armario a paneles personalizados, de piezas de madera maciza a tableros chapados, o de las dimensiones de un cliente a las de otro, todo ello mientras protege los márgenes y las fechas de entrega prometidas.
Para los gerentes de proyecto, una eficazConfiguración de maquinaria para carpintería es la respuesta práctica a este desafío. El objetivo no es llenar un taller con la mayor cantidad posible de equipos. Es construir una célula de producción que pueda gestionar cambios frecuentes, mantener una precisión repetible y evitar que activos costosos permanezcan inactivos entre series cortas.
Una configuración bien planificada permite a un taller aceptar pedidos variados sin crear un nuevo problema de preparación cada mañana. También facilita la previsión de la capacidad, el apoyo a los operarios y el rastreo de problemas de calidad antes de que lleguen al ensamblaje o al cliente.
Comience por la combinación de pedidos, no por el catálogo de máquinas
Antes de seleccionar o reorganizar equipos, trace el trabajo que realmente entra en la fábrica. La producción de lotes pequeños se describe a menudo como «fabricación flexible», pero la flexibilidad significa cosas diferentes en distintos talleres. Un fabricante de muebles a medida puede necesitar dimensionamiento y procesamiento de cantos rápidos para muchos formatos de paneles. Un taller de madera maciza puede dar más valor al perfilado, taladrado, lijado y ensamblaje. Un contratista que suministra proyectos hoteleros o comerciales puede enfrentarse a volúmenes fluctuantes de piezas, pero con requisitos estrictos de uniformidad en conjuntos de habitaciones repetidos.
Los responsables de proyecto deben revisar al menos tres grupos de información:
- Familias de piezas: paneles, puertas, cajones, molduras, marcos, componentes de madera maciza o artículos de materiales mixtos.
- Factores de variación: dimensiones, patrones de taladros, materiales de canto, acabados superficiales, dirección de la veta y requisitos de herrajes.
- Ritmo de producción: tamaño medio de lote, frecuencia de pedidos, períodos pico, presión de fechas de entrega y revisiones de diseño previstas.
Este ejercicio suele revelar un hecho importante: el cuello de botella no es necesariamente la operación que parece más lenta. Una sierra seccionadora puede cortar rápidamente, pero crear colas en el canteado. Una fresadora CNC puede tener una gran capacidad, pero perder gran parte de su tiempo disponible en carga manual, verificación de programas o espera de material aprobado. La configuración adecuada de maquinaria para carpintería sigue el flujo de las piezas, no la popularidad de las máquinas individuales.
Construya una ruta de procesamiento flexible en torno a las operaciones comunes
En un entorno de lotes pequeños, cada pieza debe pasar por el menor número posible de transferencias innecesarias. La configuración más útil suele ser una secuencia equilibrada de corte, dimensionamiento o conformado, tratamiento de cantos, taladrado o mecanizado, lijado e inspección final. No todos los proyectos requieren todos los pasos, pero la ruta principal debe ser lo suficientemente clara para que los operarios no tengan que improvisar decisiones de encaminamiento para cada nuevo pedido.
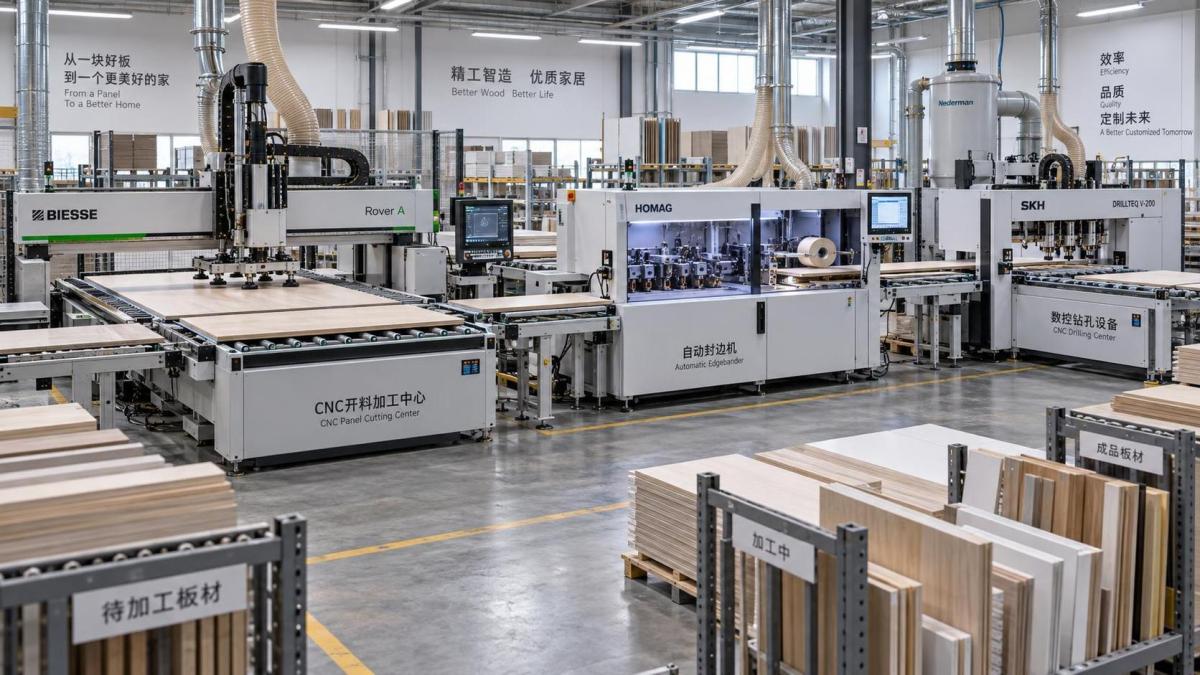
Para la producción de muebles de panel y armarios, una disposición típica puede incluir una sierra para paneles o una máquina CNC de nesting, una canteadora, un centro CNC de taladrado o mecanizado, y estaciones auxiliares de manipulación de materiales e inspección. Para muebles de madera maciza, el centro de la célula puede orientarse más hacia una cepilladora, regruesadora, sierra circular de mesa deslizante, tupí, fresadora CNC, lijadora de banda ancha y equipos auxiliares de ensamblaje.
La clave es elegir el método de procesamiento principal según la combinación de trabajos:
Una línea equilibrada no requiere tiempos de ciclo idénticos en cada estación. Requiere suficiente capacidad y almacenamiento intermedio para que una estación no obligue constantemente a otra a detenerse. Para series cortas, un almacenamiento intermedio moderado y controlado entre pasos críticos suele ser más útil que una línea teóricamente continua que se vuelve inestable cada vez que cambia el producto.
Los cambios rápidos son donde se gana o se pierde la rentabilidad de los lotes pequeños
Cuando los lotes son pequeños, el tiempo de preparación pasa a formar parte del coste del producto. Una máquina que funciona rápido después de un ajuste de 45 minutos puede ser menos adecuada que una máquina ligeramente más lenta que puede pasar de un trabajo a otro en diez minutos con resultados fiables.
La planificación de cambios debe abarcar más que los ajustes de la máquina. Incluye la selección de herramientas, carga de programas, identificación de materiales, ajuste de topes o guías, preparación de la extracción de polvo, muestras de calidad y comunicación entre estaciones anteriores y posteriores. Si alguno de estos pasos no está claro, el cambio «rápido» se convierte en una secuencia de interrupciones evitables.
Los gerentes de proyecto pueden mejorar este proceso separando las tareas en actividades de preparación externas e internas. Las tareas externas se completan mientras el pedido actual todavía está en marcha: preparar el siguiente juego de herramientas, confirmar planos, comprobar material, generar etiquetas y revisar el programa CNC. Las tareas internas requieren detener la máquina: cambiar herramientas, establecer referencias, cargar parámetros y producir la primera pieza aprobada.
El primer objetivo no es apresurar a los operarios. Es eliminar la incertidumbre antes de que la máquina se detenga. Una sencilla hoja de preparación que indique el número de pieza, material, espesor, lista de herramientas, cara de referencia, especificación de canto, versión del programa y puntos de inspección de la primera pieza puede evitar una cantidad sorprendente de desperdicio.
Utilice referencias comunes en todo el taller
Muchos problemas de calidad en series cortas comienzan con elecciones incoherentes de referencias. Un operario puede tomar como referencia el canto delantero, otro el canto trasero, mientras que un tercero sigue un plano que no se ha actualizado tras una revisión del diseño. El resultado pueden ser piezas individualmente precisas que no se ensamblan entre sí.
Establezca una regla clara para las caras de referencia, los cantos de referencia, la orientación de los paneles, la posición de las etiquetas y el flujo de piezas. Esto es especialmente importante cuando una pieza pasa entre corte, canteado, taladrado y mecanizado CNC. Las referencias estandarizadas reducen la necesidad de que el operario recuerde datos y hacen que los programas digitales sean más fiables entre turnos.
Decida qué debe automatizarse y qué debe permanecer deliberadamente manual
La automatización es valiosa en la carpintería de lotes pequeños cuando elimina trabajos repetitivos y propensos a errores o mantiene la precisión entre muchas variantes de producto. El cambio automático de herramientas, los topes programables, la selección de programas mediante códigos de barras, el posicionamiento servo y la recuperación de parámetros pueden reducir considerablemente la carga de preparación. Sin embargo, no todas las tareas manuales son un problema que espera ser automatizado.
La inspección manual, la coincidencia visual de vetas, el ajuste especial de ensamblajes y la manipulación de piezas frágiles o inusuales pueden seguir requiriendo el criterio de personal experimentado. Una automatización excesiva puede crear un sistema rígido difícil de adaptar cuando un proyecto personalizado introduce un material inesperado o una característica de diseño no estándar.
Una regla práctica es automatizar las operaciones que se repiten con frecuencia en distintos trabajos, manteniendo las tareas poco frecuentes y muy variables en un proceso manual controlado. Por ejemplo, una máquina CNC puede gestionar patrones de taladrado recurrentes y perfiles complejos, mientras que un operario capacitado se ocupa del ajuste final de herrajes especiales o piezas de madera seleccionadas manualmente.
Al evaluar maquinaria, no pregunte solo: «¿Qué puede hacer esta máquina?». Pregunte: «¿Con qué facilidad puede nuestro equipo hacer que realice el siguiente trabajo?». La respuesta depende de la claridad de la interfaz, la gestión de programas, los procedimientos de calibración, la disponibilidad de herramientas, el acceso para mantenimiento y el soporte técnico local, no solo de la ficha de especificaciones.
Ajuste la capacidad de la máquina a las herramientas, la extracción y el flujo de materiales
Una configuración de maquinaria para carpintería es tan estable como sus sistemas auxiliares. Es habitual invertir en una máquina capaz y descubrir después que la preparación de herramientas, la extracción de polvo, el aire comprimido, el suministro eléctrico o la preparación de materiales limitan su producción.
Las herramientas merecen especial atención. Los lotes pequeños pueden generar cambios frecuentes de herramientas, lo que aumenta el riesgo de seleccionar la fresa equivocada, utilizar un filo desgastado o emplear una herramienta fuera del rango de material previsto. Un sistema de gestión de herramientas debe identificar cada herramienta, su aplicación, estado de mantenimiento y ubicación de almacenamiento. Para equipos CNC, las bibliotecas de herramientas deben coincidir con las herramientas físicas realmente disponibles en el taller.
La extracción de polvo es igualmente operativa, no solo ambiental. Una extracción insuficiente puede afectar la calidad de corte, reducir la visibilidad, contaminar las zonas de canteado y aumentar el tiempo de limpieza entre trabajos. Confirme los requisitos de caudal de aire para toda la combinación operativa de máquinas, no para una máquina de forma aislada.
El flujo de materiales también debe ser visible en la distribución. Las láminas, tableros y piezas semiterminadas necesitan áreas de preparación definidas. Si los operarios caminan repetidamente alrededor de las máquinas para encontrar la siguiente pila, el tiempo de producción desaparece en pequeños fragmentos difíciles de medir, pero fáciles de percibir. Utilice ubicaciones claras para el material entrante, las piezas cortadas pendientes de procesamiento, los artículos de retrabajo, los componentes aprobados y los conjuntos terminados.
Planifique la capacidad según las restricciones, no según el rendimiento nominal
La velocidad nominal es útil, pero no representa la capacidad real de lotes pequeños. La producción real incluye carga, descarga, preparación, aprobación de la primera pieza, limpieza, cambios de herramientas, ajustes menores, confirmación de programas y retrabajos ocasionales. Los gerentes de proyecto necesitan un método de planificación que refleje estas realidades.
Para cada operación principal, estime el tiempo total por pedido, no solo el tiempo por pieza. Un lote corto puede requerir cinco minutos de mecanizado, pero veinte minutos de preparación y verificación. Esto cambia la decisión sobre si agrupar trabajos similares, ejecutar un flujo de una pieza o crear una secuencia planificada de pedidos que utilicen las mismas herramientas y materiales.
La agrupación debe realizarse con cuidado. Combinar todos los trabajos de material similar puede reducir las preparaciones, pero puede retrasar trabajos urgentes y crear confusión si se mezclan piezas de varios proyectos. Un enfoque mejor es crear ventanas de producción cortas y gestionables: agrupar trabajos compatibles cuando tenga sentido, mantener la identidad del proyecto mediante etiquetas y documentos de seguimiento, y reservar capacidad para cambios prioritarios.
Mantenga una ruta controlada para cambios urgentes
Los proyectos personalizados suelen cambiar después de que la producción haya comenzado. Pueden sustituirse herrajes, corregirse dimensiones o revisarse los requisitos de acabado. Sin un proceso controlado, estos cambios se convierten en instrucciones verbales que eluden la planificación y generan desperdicio.
Defina quién puede emitir un plano revisado, quién verifica el programa afectado, cómo se retiran las etiquetas antiguas y dónde se mantienen las piezas detenidas. El objetivo no es dificultar el cambio; es hacerlo visible. Una célula de máquinas configurada para lotes pequeños debe absorber revisiones legítimas sin permitir que información obsoleta circule sin ser detectada.
Los puntos de control de calidad deben proteger la siguiente operación
La inspección funciona mejor cuando se realiza donde un error es más económico de corregir. Comprobar las dimensiones de los paneles inmediatamente después del corte evita que piezas inadecuadas lleguen al canteado. Confirmar la adhesión del canto y la calidad del recorte antes del taladrado evita mecanizar componentes que luego serán rechazados. Verificar la ubicación de los taladros o las dimensiones del perfil antes del ensamblaje protege el calendario final.
La aprobación de la primera pieza es especialmente valiosa después de una nueva preparación, cambio de material o revisión del programa CNC. La muestra aprobada debe compararse con el plano actual y conservarse o documentarse claramente como referencia para la producción. Para productos recurrentes, una pequeña biblioteca de estándares de calidad —aspecto aceptable de los cantos, expectativas de tolerancia de los taladros, orientación de la veta y criterios de lijado listo para acabado— ayuda a los equipos a tomar decisiones coherentes sin esperar la intervención de la dirección.
No trate el retrabajo como una actividad separada e invisible. Registre su causa: programa incorrecto, error de preparación, material dañado, desgaste de herramientas, daños por manipulación o ambigüedad en el plano. Con el tiempo, estos registros muestran si el problema de configuración reside en la capacidad del equipo, la disciplina del proceso o la ingeniería previa.
Una configuración escalable no significa comprarlo todo ahora
Para muchos talleres en crecimiento, el mejor camino es una distribución por fases. Comience con máquinas que cubran las operaciones de mayor volumen y mayor riesgo, y después reserve espacio físico, capacidad eléctrica, conexiones de extracción y rutas de materiales para futuras incorporaciones. Esto evita que una inversión inicial bloquee la automatización futura o una mayor huella de maquinaria.
Qingdao Zhongding Machinery Co., Ltd. apoya a las empresas de carpintería con maquinaria y orientación orientada a la producción, respaldadas por más de 20 años en el sector. Para los gerentes de proyecto, el valor de trabajar con un socio experimentado en equipos no es solo el acceso a máquinas individuales. Es la posibilidad de analizar la compatibilidad entre máquinas, la secuenciación del flujo de trabajo, la planificación de repuestos, las necesidades de los operarios y los requisitos prácticos de servicio que afectan el tiempo de funcionamiento a largo plazo.
Antes de finalizar una compra o distribución, comparta planos representativos, tipos de materiales, tamaños de lote, cambios de producto previstos y dimensiones disponibles del taller. Una conversación sobre configuración basada en piezas de trabajo reales es mucho más útil que una basada en supuestos generales de capacidad.
Lista de verificación final antes de poner en marcha la célula
- ¿Puede el flujo propuesto gestionar las familias de piezas más frecuentes sin un desvío manual excesivo?
- ¿Se preparan las instrucciones de preparación, herramientas, programas y etiquetas antes de comenzar cada lote?
- ¿La distribución proporciona un espacio seguro y visible para la preparación de materiales y los controles de calidad?
- ¿Los probables cuellos de botella cuentan con mano de obra, capacidad de almacenamiento intermedio y atención de mantenimiento adecuados?
- ¿Los operarios pueden identificar la referencia correcta, la revisión del plano y la versión del programa sin conjeturas?
- ¿Se han incluido en el plan las necesidades de extracción, electricidad, aire comprimido, almacenamiento de herramientas y repuestos?
- ¿Existe una ruta documentada para cambios de ingeniería y ajustes urgentes de proyectos?
La mejor Configuración de maquinaria para carpintería para la producción de lotes pequeños no es la que tiene más automatización ni la mayor producción teórica. Es la que da control a los equipos de proyecto: control sobre los cambios, la identificación de piezas, la calidad, la capacidad y el crecimiento futuro. Cuando las máquinas, las personas y la información siguen la misma lógica de producción, un taller puede asumir trabajos variados con mayor confianza y convertir la flexibilidad de una interrupción diaria en una fortaleza operativa fiable.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.