


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Dónde la automatización de fábricas de muebles ofrece el retorno de inversión más rápido
Las fábricas de muebles obtienen el retorno más rápido de la automatización en operaciones donde la misma acción se repite cientos de veces por turno, un error genera desperdicios o retrabajos, y un operario cualificado está ocupado moviendo material en lugar de aportar criterio. Para la mayoría de las plantas, los primeros retornos no provienen de automatizar cada estación de trabajo. Provienen de eliminar los pocos cuellos de botella que limitan la producción en todo el flujo productivo.
El corte de paneles, el procesamiento de cantos, el taladrado y el movimiento interno de materiales suelen ser los candidatos más sólidos porque combinan demanda de mano de obra con efectos directos en el aprovechamiento de materiales, el plazo de entrega y la consistencia del producto. Una fábrica con trabajos personalizados muy variables también puede beneficiarse, pero primero debería automatizar la parte estable de su mezcla de pedidos. La pregunta correcta no es «¿Qué tan automatizada debería llegar a estar la fábrica?». Es «¿Qué restricción nos está costando hoy la mayor capacidad y margen?»
Comience donde un cuello de botella retrasa varios procesos posteriores
La automatización ofrece el retorno más rápido cuando alivia una restricción que provoca esperas en otras áreas. Una zona de corte manual es un ejemplo común. Si los paneles están en cola para el corte, el personal de canteado, taladrado, ensamblaje y embalaje puede pasar parte del día esperando piezas. Añadir mano de obra aguas abajo hace poco para resolver ese problema. Mejorar la célula de corte puede liberar capacidad en toda la fábrica.
Los responsables de la toma de decisiones deben trazar la ruta real de un pedido típico antes de comparar maquinaria. Siga un panel desde la recepción, pasando por el nesting o corte, el tratamiento de cantos, el taladrado, la clasificación, el ensamblaje y el embalaje. Registre dónde esperan las piezas, dónde los operarios buscan repetidamente información y dónde las piezas terminadas se devuelven para corrección. El proceso con la cola más larga suele ser más importante que el proceso con mayor número de empleados.
Hay una consideración importante: una cola visible no siempre demuestra que la máquina al frente tiene capacidad insuficiente. La cola puede deberse a una mala programación de lotes, falta de material, planos inconsistentes o ausencia de identificación de piezas. La automatización no puede corregir por sí sola un control de producción deficiente. Sin embargo, puede hacer que un proceso estable y bien definido sea mucho más rápido y predecible.
El corte preciso de paneles suele generar el retorno inicial más claro
Para armarios de cocina, mobiliario de oficina, guardarropas y otros productos basados en paneles, el corte afecta a casi todas las operaciones posteriores. Un corte impreciso o mal optimizado puede consumir más material, crear problemas de ajuste durante el ensamblaje y obligar a una manipulación adicional antes de que una pieza llegue al cliente. Por ello, las sierras automáticas para paneles, las sierras de viga, los sistemas CNC de nesting y los flujos de trabajo de etiquetado asociados se evalúan con frecuencia en las primeras etapas de un programa de automatización de fábricas de muebles.
La justificación financiera es más sólida cuando la fábrica maneja grandes volúmenes de paneles, utiliza tableros decorativos costosos, produce dimensiones recurrentes de armarios o experimenta errores recurrentes de preparación y medición. Un corte más rápido por sí solo es útil, pero el mayor beneficio suele provenir de un flujo controlado de piezas correctamente identificadas. Cuando cada pieza se corta a la dimensión correcta, se etiqueta en el punto de producción y se envía a la siguiente operación con información de ruta clara, los operarios dedican menos tiempo a verificar, clasificar y rastrear errores.
La automatización del corte debe seleccionarse de acuerdo con la mezcla de productos de la fábrica y no con la velocidad anunciada de una máquina. Una sierra de viga puede ser adecuada para paneles rectangulares repetitivos y una producción orientada a lotes. Un CNC de nesting puede resultar atractivo cuando la gama de productos incluye componentes con formas especiales, cambios frecuentes de diseño o la necesidad de combinar taladrado, fresado y corte en un solo programa. Ningún formato es automáticamente superior. Una fábrica que compra una arquitectura de corte inadecuada puede ganar velocidad en una etapa y, al mismo tiempo, crear congestión o una clasificación manual excesiva posteriormente.
El aprovechamiento de materiales merece mucha atención, pero debe evaluarse con cuidado. El software de optimización puede mejorar la disposición de las hojas, pero los ahorros dependen de la mezcla de pedidos, los tamaños de panel, los requisitos de dirección de veta, las políticas para retales y la fiabilidad con la que los operarios sigan los planes de corte generados. Una mejora teórica del rendimiento tiene menos valor si los retales aprovechables nunca se almacenan, identifican ni reintroducen en la producción.
Antes de aprobar una inversión en corte, la dirección debería preguntar:
- ¿Cuántas horas de trabajo se dedican a medir, ajustar topes, cargar, descargar, clasificar y corregir piezas cortadas?
- ¿Qué defectos se originan en el corte y con qué frecuencia causan retrabajo en las operaciones posteriores?
- ¿Pueden los datos de producción fluir desde el diseño o el procesamiento de pedidos hasta los programas de máquina sin introducirse manualmente de forma repetida?
- ¿La tasa de producción de la máquina superará la capacidad de etiquetado, canteado, taladrado y clasificación de piezas?
- ¿Dispone la fábrica de un sistema práctico para recortes y retales reutilizables?
Una célula de corte con carga automática puede parecer un gran avance, pero la automatización de la carga debe justificarse por el volumen real de paneles y las condiciones de manipulación. En una operación de bajo volumen con cambios frecuentes de material, un flujo de trabajo semiautomático bien organizado puede ofrecer un mejor retorno que un sistema de carga totalmente automatizado que dedica demasiado tiempo a cambiar pilas.
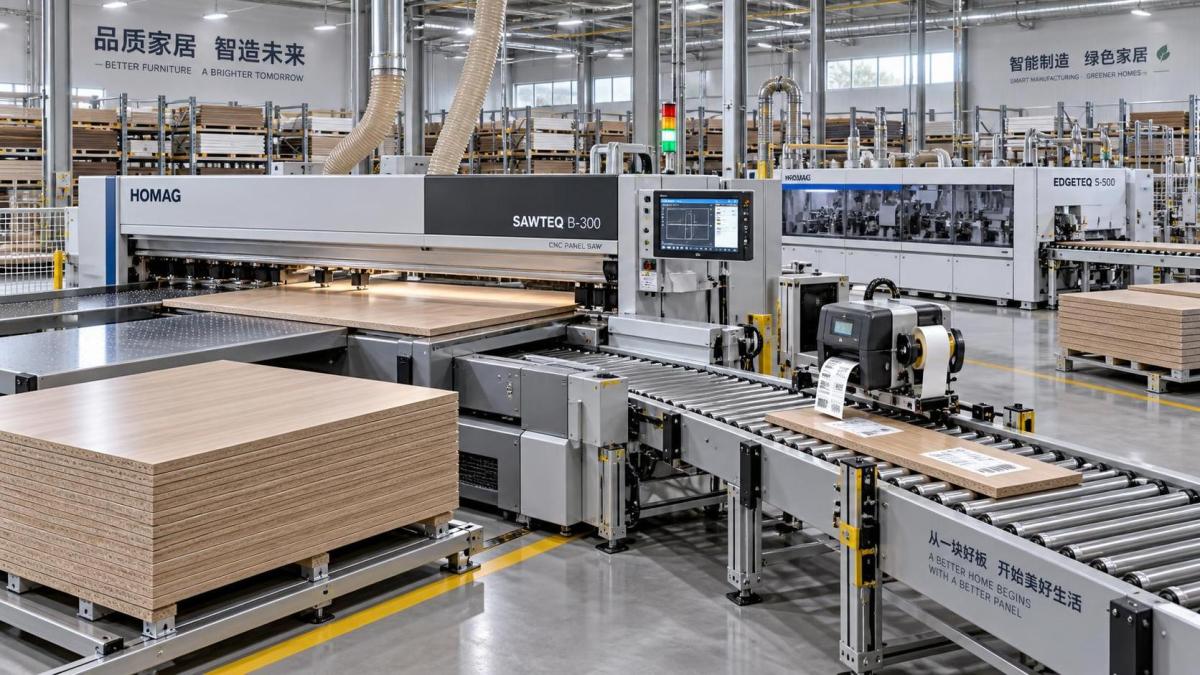
El canteado aporta valor cuando la variación de calidad es costosa
El canteado suele subestimarse porque la operación parece sencilla: aplicar el material de canto, recortarlo, acabarlo y enviar el panel al siguiente proceso. En producción, puede convertirse en una fuente persistente de defectos de calidad visibles. La inconsistencia de la línea de cola, los cantos astillados, el mal acabado de las esquinas, la selección incorrecta de la banda y los daños en los paneles pueden producir piezas técnicamente terminadas pero inaceptables para su envío.
La automatización en esta área ofrece un retorno rápido cuando una fábrica produce un gran número de paneles canteados con especificaciones repetibles. Una canteadora automática puede reducir la manipulación manual y mejorar la repetibilidad en el encolado, recorte, raspado, pulido y, cuando sea necesario, el procesamiento de esquinas. La mejora es especialmente relevante para productos en los que la apariencia del canto es muy visible para el comprador, como puertas de cocina, paneles de oficina, mobiliario comercial y componentes de armarios laminados.
La decisión de compra no debería centrarse únicamente en cuántas estaciones incluye una máquina. Más unidades de procesamiento pueden ampliar la capacidad, pero también aumentan las exigencias de preparación, los requisitos de mantenimiento y las consecuencias de un ajuste incorrecto. Una fábrica que produce paneles rectos en un rango estrecho de espesores puede lograr un mejor resultado con una máquina robusta y adecuadamente especificada que con una línea compleja cuyas funciones solo se utilicen ocasionalmente.
La calidad de los cantos también es una cuestión de sistema. Las condiciones de almacenamiento de los tableros, la escuadría de los paneles, la elección del adhesivo, la calidad de la banda de canto, la extracción de polvo, la formación de los operarios y la disciplina de mantenimiento influyen en el resultado final. Una máquina nueva no puede compensar indefinidamente paneles deformados, condiciones eléctricas inestables, una preparación deficiente de la cola o una limpieza inadecuada. Durante la evaluación, los responsables deben inspeccionar piezas de muestra en toda la gama prevista de materiales de panel, espesores, colores y tipos de canto, en lugar de aprobar una máquina basándose en una sola pieza de demostración.
El taladrado y la preparación de herrajes pueden eliminar una pérdida oculta de mano de obra
El ensamblaje de muebles se ralentiza por pequeñas imprecisiones que comienzan mucho antes. Una cazoleta de bisagra perforada ligeramente fuera de posición, un orificio para conector a una profundidad incorrecta o la ausencia de un orificio para espiga pueden no detectarse hasta que las piezas llegan al ensamblaje. Para entonces, el coste incluye más que un panel defectuoso. Los ensambladores son interrumpidos, deben identificarse piezas de reemplazo y los pedidos terminados pueden retrasarse mientras se vuelve a fabricar un solo componente.
Los centros de taladrado CNC y el mecanizado punto a punto resultan más atractivos cuando las configuraciones de productos se repiten, los patrones de herrajes son numerosos o el trazado manual consume mano de obra cualificada. Reducen la dependencia de medir cada panel individualmente y facilitan la aplicación de patrones de taladrado estándar en todas las familias de productos. El valor empresarial proviene de menos interrupciones y un ensamblaje más fiable, no simplemente de un ciclo de taladrado más corto.
Las fábricas con productos altamente personalizados deben examinar la carga de programación antes de elegir equipos de taladrado avanzados. Una máquina puede procesar patrones complejos de forma eficiente, pero cada pedido sigue necesitando datos de producción precisos. Si los planos están incompletos, el control de revisiones es débil o los programadores deben reconstruir los trabajos desde cero para cada pedido, el beneficio puede retrasarse. Establecer una biblioteca controlada de armarios comunes, reglas de herrajes y plantillas de mecanizado puede ser más valioso que adquirir capacidad adicional de maquinaria.
La manipulación de materiales puede ser la mejor inversión cuando las máquinas ya están esperando a las personas
Las fábricas suelen concentrar su presupuesto de automatización en el proceso de mecanizado, pasando por alto el tiempo dedicado a cargar hojas, girar paneles, apilar componentes, mover carros y buscar piezas terminadas. En la producción de muebles de panel, estas actividades pueden no modificar directamente el producto, pero determinan si la maquinaria costosa funciona de manera constante.
La carga y descarga automáticas, los transportadores de retorno, los sistemas de transferencia, las mesas elevadoras, los buffers de paneles y la clasificación basada en códigos de barras pueden generar retornos sólidos cuando eliminan la elevación repetitiva y mantienen los equipos abastecidos. El caso resulta especialmente convincente cuando los paneles grandes generan preocupaciones de seguridad, los operarios se alejan regularmente de las máquinas para mover material o el trabajo en curso se acumula entre operaciones.
La automatización de la manipulación de materiales debe seguir una ruta de producción definida. Instalar transportadores sin resolver la lógica de lotes puede simplemente trasladar el desorden más rápido. Las piezas necesitan un destino claro, un método de identificación y suficiente capacidad de buffer para absorber la variación normal. Un sistema de transferencia también debe adaptarse a las limitaciones físicas de la fábrica: ancho de pasillos, espacio de giro, acceso a las máquinas para servicio, patrones de carga y la forma en que los productos terminados salen de la línea.
Para muchas fábricas medianas, el primer paso práctico no es una línea de producción totalmente integrada. Puede ser un transportador de retorno en la canteadora, una estación de carga asistida por elevación, carros organizados para componentes clasificados o un proceso de etiquetado que evite que las piezas se vuelvan anónimas una vez que salen de la sierra. Estas medidas pueden liberar tiempo de los operarios y revelar dónde una inversión mayor tendría el efecto más significativo.
Calcule el retorno a partir de las pérdidas evitadas, no solo de la velocidad de la máquina
Las afirmaciones sobre el tiempo de ciclo son fáciles de comparar. El retorno es más difícil porque depende de si la fábrica puede convertir un procesamiento más rápido en producción útil. Una máquina que corta el doble de rápido no duplica automáticamente la producción si el siguiente proceso está limitado, el volumen de pedidos es inconsistente o la fábrica no tiene suficiente demanda para utilizar la capacidad adicional.
Un modelo de inversión creíble debe identificar las pérdidas específicas que el equipo reducirá. Estas pueden incluir mano de obra directa asignada a tareas repetitivas, horas extra causadas por cuellos de botella, desperdicio de material, rehacer piezas, procesamiento subcontratado, producción perdida por preparaciones frecuentes y finalización retrasada de pedidos. La capacidad debe valorarse de forma conservadora. Solo tiene valor comercial cuando la fábrica puede utilizarla para ventas adicionales, plazos de entrega más cortos, mayor fiabilidad de programación o reducción de horas extra.
El coste de propiedad es donde muchas estimaciones de retorno se vuelven demasiado optimistas. El precio de la máquina es solo una parte de la decisión. Los equipos nuevos pueden requerir trabajos de cimentación, cambios en el almacenamiento de materiales, mejoras eléctricas, capacidad de recolección de polvo, integración de software, herramientas, formación de operarios y existencias de piezas de desgaste. Estos no son argumentos en contra de la automatización; son costes que deben incluirse antes de que la dirección se comprometa con un objetivo de retorno.
No automatice un trabajo inestable antes de estandarizarlo
La automatización amplifica tanto los buenos procesos como los deficientes. Si una fábrica tiene listas de materiales poco claras, revisiones de planos sin control, identificación inconsistente de paneles o cambios frecuentes de pedidos de última hora, añadir capacidad CNC puede hacer que los errores se propaguen por la planta más rápidamente. La primera inversión puede tener que ser la disciplina de procesos: codificación de productos, datos de mecanizado aprobados, reglas de liberación de trabajos y etiquetas de piezas trazables.
Eso no requiere un gran proyecto de software antes de cada compra de maquinaria. Un esfuerzo de preparación centrado puede ser suficiente. Defina las familias de productos que pasarán por el nuevo equipo, identifique la información necesaria en cada etapa, asigne la responsabilidad de los cambios de programa y establezca cómo los operarios señalan las excepciones. El proveedor del equipo debe evaluarse por su capacidad para respaldar este modelo operativo, incluida la instalación, formación, documentación, disponibilidad de piezas de repuesto y servicio técnico tras la puesta en marcha.
La automatización de fábricas de muebles ofrece su retorno más rápido cuando se utiliza para eliminar una restricción de producción medible, proteger el material y la calidad, y estabilizar el flujo de piezas desde el corte hasta el ensamblaje. Las fábricas que comienzan con el cuello de botella de mayor coste, basan la justificación empresarial en pérdidas reales y dejan margen para que los procesos posteriores mantengan el ritmo tienen muchas más probabilidades de convertir la inversión en maquinaria en una mejora operativa duradera.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.