


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Soporte para la instalación de maquinaria para trabajar la madera: una lista de verificación de puesta en marcha para líneas de muebles
Una línea de fabricación de muebles puede estar mecánicamente completa y aun así fracasar durante su primera semana de producción. Las causas habituales no son averías graves de las máquinas: un sistema de extracción de polvo sin terminar, aire comprimido inestable, falta de material para la calibración, una entrega apresurada entre los equipos de montaje y los técnicos, u operarios a quienes se les pide ejecutar recetas que todavía no han verificado. Para un director de proyecto, el soporte de instalación de maquinaria para trabajar la madera debe tratarse como un proceso de puesta en marcha controlado, no como un servicio para el día de entrega.
La prueba práctica es sencilla: ¿puede la línea producir piezas representativas al ritmo previsto, con un flujo seguro de materiales, una calidad aceptable, parámetros registrados y un equipo capaz de recuperarse de interrupciones rutinarias? Si la respuesta es no, el proyecto sigue en fase de puesta en marcha, independientemente de que todas las máquinas se hayan encendido.
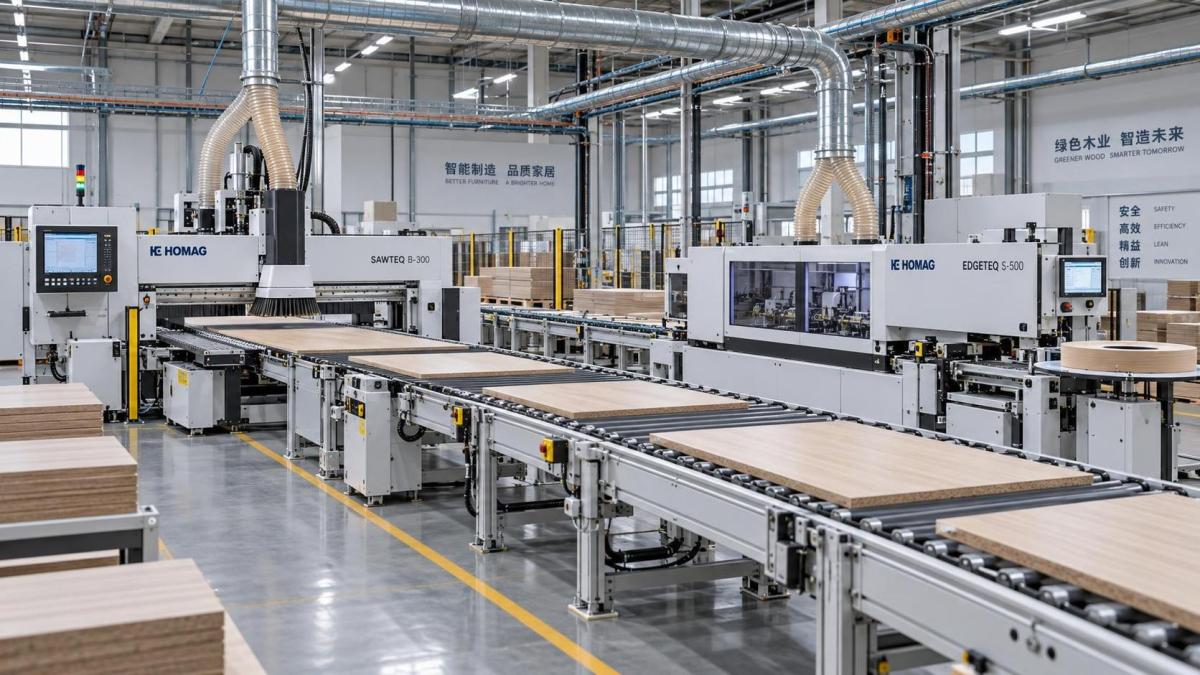
Las líneas de muebles crean dependencias que es fácil subestimar. Una célula CNC de nesting afecta al rendimiento del canteado; la calidad de corte de la seccionadora afecta a la escuadría posterior; el rendimiento del lijado puede revelar problemas que comenzaron en la preparación de los paneles. El soporte de instalación es más eficaz cuando sigue ese flujo de producción en lugar de tratar cada máquina como un activo aislado.
Comience con un responsable de puesta en marcha y un plan de aceptación compartido
Antes de que llegue el equipo, designe a una persona por parte del comprador para coordinar las decisiones relacionadas con obra civil, servicios auxiliares, producción, mantenimiento, seguridad, TI cuando corresponda y el proveedor del equipo. Esto no significa que un solo responsable deba resolver todos los problemas técnicos. Significa que existe un responsable visible de las prioridades, los asuntos pendientes, los plazos y las escalaciones.
El plan de puesta en marcha debe definir algo más que una fecha de instalación. Debe indicar qué se considera finalización mecánica, qué condiciones permiten la energización eléctrica, qué productos de muestra se utilizarán para las pruebas, quién puede aprobar cambios y qué evidencias se requieren antes de la entrega. Sin este acuerdo, los equipos suelen declarar el éxito en distintas etapas: el instalador puede considerar que la máquina está posicionada y conectada, mientras que producción espera componentes de muebles aptos para la venta.
Para una línea de muebles, los criterios de aceptación deben vincularse a la mezcla de productos prevista. Una línea destinada a fabricar estructuras de armarios, por ejemplo, debe probarse con los tamaños de panel, materiales, tipos de canto, patrones de perforación y tolerancias que importan en el trabajo diario. Una tabla de prueba genérica solo demuestra que el movimiento es posible. No demuestra que los ajustes de la máquina, las herramientas, la extracción de polvo, la manipulación de materiales y el flujo de trabajo de los operarios estén listos para la producción.
Un archivo útil de puesta en marcha suele incluir:
- Planos de distribución que muestren las posiciones de las máquinas, los espacios libres de servicio, las rutas de entrada y salida, las zonas de operarios y el acceso de mantenimiento.
- Una matriz de responsabilidades que cubra la descarga, el posicionamiento, los trabajos eléctricos, las conexiones de aire y extracción, el anclaje, la introducción de software, las comprobaciones de seguridad y la presencia de los operarios.
- Un programa de servicios auxiliares que especifique los puntos de conexión requeridos y la parte responsable de verificar cada uno.
- Un proceso de lista de pendientes con un responsable, fecha límite, estado e impacto en la puesta en marcha para cada elemento no resuelto.
- Un plan de pruebas basado en piezas de producción representativas en lugar de una muestra de demostración conveniente.
- Un paquete de entrega que cubra manuales, diagramas eléctricos, copias de seguridad de parámetros, información sobre repuestos, requisitos de mantenimiento y registros de formación.
Mantenga este archivo activo durante el proyecto. Una carpeta preparada después del arranque puede documentar la instalación, pero no puede gestionarla.
Verifique el sitio antes de que lleguen los técnicos
La preparación del sitio es donde se pierden muchos plazos de puesta en marcha. Los técnicos de maquinaria pueden ajustar una máquina, pero no deberían estar esperando a que los suelos curen, se amplíen las aberturas, se completen los cuadros eléctricos o se fabrique la canalización de extracción. Cada retraso reduce el tiempo disponible para la calibración y las pruebas de producción, que suelen ser las fases en las que aparecen los problemas relevantes.
Las condiciones del suelo requieren especial atención. Los equipos pesados de procesamiento de paneles, alimentadores automatizados, transportadores de retorno y lijadoras necesitan la nivelación y la capacidad de carga previstas en toda su superficie de trabajo, no simplemente un suelo que parezca plano a simple vista. Un apoyo desigual puede complicar la alineación y contribuir a problemas de repetibilidad. Confirme las ubicaciones de los anclajes, los servicios empotrados, los canales de drenaje y las juntas de dilatación antes del posicionamiento final. Una máquina movida después de la alineación puede requerir repetir el proceso.
El movimiento de materiales debe revisarse con la misma seriedad que la ubicación de las máquinas. Compruebe la ruta desde la descarga hasta la zona de preparación, desde esta hasta la primera máquina y entre cada proceso principal. Considere el espacio de giro para carretillas elevadoras, carros para paneles, elevadores por vacío y recogida de residuos. Una distribución puede encajar dimensionalmente y aun así obligar a los operarios a cruzar rutas de transportadores, transportar paneles alrededor de las protecciones o apilar trabajo en proceso en una zona de seguridad.
El acceso también incluye el espacio superior. Los conductos, bandejas portacables, iluminación, sistemas de rociadores y cobertura de grúas pueden entrar en conflicto con bastidores de carga, puertas de mantenimiento, puntos de elevación y equipos de manipulación de tableros. Resuelva estos conflictos utilizando los planos de instalación del proveedor antes del envío cuando sea posible. Corregir una interferencia superior después de instalar la maquinaria suele ser más lento y disruptivo de lo esperado.
Los servicios auxiliares son insumos de producción, no elementos de cierre de obra
La alimentación eléctrica, el aire comprimido, la extracción de polvo y, en ocasiones, la conectividad de red deben ponerse en marcha como sistemas. Conectar una máquina a un servicio disponible no es suficiente. El servicio debe mantenerse dentro de los requisitos operativos de la máquina en las condiciones que generan la demanda máxima.
Alimentación eléctrica
Confirme la tensión, frecuencia, disposición de fases, dispositivos de protección, dimensionamiento de cables, puesta a tierra y disposición de aislamiento requeridos según la documentación de la máquina. Verifique el sentido de rotación antes de operar motores que dependan de él. Los cuadros eléctricos deben ser accesibles, estar correctamente etiquetados y libres de polvo de construcción y humedad. Cuando varias máquinas arrancan bajo control centralizado, revise las secuencias de arranque y los efectos de carga con el equipo eléctrico responsable.
Los problemas de calidad de energía pueden manifestarse como accionamientos intermitentes, fallos de comunicación, disparos intempestivos o rendimiento inconsistente. Es fácil clasificar erróneamente estos síntomas como defectos de la máquina. Registre las condiciones de suministro desde el principio cuando sea necesario solucionar problemas, en lugar de confiar en una única lectura tomada con el equipo inactivo.
Aire comprimido
La demanda de aire suele subestimarse porque cada actuador parece pequeño de forma aislada. En una línea de muebles, las abrazaderas, topes neumáticos, cambiadores de herramientas, chorros de limpieza y dispositivos de manipulación pueden generar cambios rápidos de demanda. Confirme la presión en la entrada de la máquina durante ciclos activos, no solo en la sala de compresores. Inspeccione la filtración, la eliminación de humedad, el tendido de mangueras, las fugas y el acceso a las válvulas de cierre. La contaminación por agua o aceite puede no detener la puesta en marcha de inmediato, pero puede acortar la vida útil de las válvulas y afectar la consistencia de la operación.
Extracción de polvo
La extracción debe probarse mientras la línea corta, fresa, procesa cantos o lija los materiales que realmente procesará. El diámetro de los conductos, el diseño de las derivaciones, la lógica de las compuertas, el equilibrio del caudal de aire, la capacidad de recogida y la eliminación de virutas afectan al rendimiento. Una extracción deficiente es más que un problema de limpieza. Puede interferir con la calidad de corte, la fiabilidad de los sensores, la visibilidad de los operarios, la gestión del riesgo de incendio y la capacidad de mantener una línea en funcionamiento sin paradas repetidas de limpieza.
No acepte “el ventilador está funcionando” como prueba de extracción. Observe la acumulación alrededor de las campanas de las máquinas, dentro de los armarios cuando esté permitido, en los puntos de transferencia y sobre los componentes acabados. Confirme que la recogida de polvo siga siendo eficaz cuando varias máquinas conectadas funcionen simultáneamente.
Instale en secuencia y luego alinee con el flujo de producción
Las máquinas grandes suelen colocarse primero, seguidas de los transportadores, las conexiones de extracción, las protecciones, los servicios eléctricos y la nivelación final. La secuencia debe reflejar las dependencias físicas de la línea. Un transportador de retorno no puede alinearse de forma significativa si la canteadora conectada todavía se está moviendo. Un sistema de carga no puede calibrarse hasta que sus posiciones de referencia, zonas de seguridad y altura de transferencia aguas abajo sean estables.
La instalación mecánica debe incluir comprobaciones que a menudo se dejan implícitas: orientación de la máquina, nivel, estado de los anclajes, alineación de uniones, altura de los transportadores, separación de transferencia, posición de sensores, holgura de protecciones, alivio de tensión de cables y mangueras, puntos de lubricación y acceso a piezas de desgaste. Para maquinaria conectada, verifique cómo se transfieren las piezas en las condiciones de pieza de trabajo previstas más bajas, más altas, más estrechas y más anchas. Una transferencia que funciona con un panel de prueba puede atascar o desviar otro formato.
Asigne tiempo suficiente para el ajuste de precisión. En seccionadoras, fresadoras de nesting, centros de perforación, canteadoras, lijadoras de banda ancha y sistemas automatizados de manipulación, la calidad de la configuración afecta la calidad de salida y la capacidad de recuperación. Apresurar la alineación para iniciar la producción de prueba puede crear una falsa sensación de progreso: la línea funciona, pero los operarios compensan mediante ajustes manuales que posteriormente se convierten en una rutina no documentada.
Durante esta etapa, exija a los técnicos y al equipo interno de mantenimiento que identifiquen las tareas de servicio que serán necesarias después de la entrega. Deben poder localizar los puntos de lubricación, cambiar componentes de desgaste, restablecer alarmas habituales, aislar energía de forma segura, limpiar áreas accesibles y distinguir un ajuste normal de una incidencia que requiera soporte del proveedor. El soporte de instalación tiene un valor limitado cuando este conocimiento se va con el equipo de puesta en marcha.
Realice pruebas por etapas en lugar de buscar de inmediato la velocidad de línea completa
La puesta en marcha se vuelve más fiable cuando las pruebas avanzan desde funciones individuales estables hasta la producción conectada. Comience con los circuitos de seguridad, ejes, sensores, transferencia de materiales y movimientos manuales. Después, pruebe cada máquina con el material y las herramientas previstos. Solo cuando los equipos individuales sean estables debe el equipo intentar el flujo de línea completo y los tiempos de ciclo planificados.
Este enfoque por etapas facilita el aislamiento de fallos. Si un panel entra correctamente en una máquina CNC pero llega desalineado a una canteadora, el equipo puede inspeccionar la interfaz de transferencia, los ajustes del transportador, la lógica de orientación de piezas y el comportamiento del material sin cuestionar simultáneamente toda la línea.
Las piezas de prueba deben representar las condiciones difíciles de la gama planificada, no solo las más fáciles. Incluya paneles pequeños y grandes cuando corresponda, tiras estrechas, piezas con patrones de perforación, diferentes materiales de canto, espesores habituales de tableros y componentes que requieran un acabado visual exigente. Utilice tableros, recubrimientos, adhesivos y herramientas de calidad de producción siempre que sea posible. Sustituirlos por materiales más fáciles puede ocultar problemas de astillado, pegado de cantos, marcas de lijado, captación de polvo o estabilidad de avance.
Registre evidencias durante las pruebas. Anote los programas seleccionados, identificadores de herramientas, compensaciones, ajustes de presión, ajustes de temperatura cuando corresponda, velocidades de avance, eventos de alarma, motivos de rechazo e intervenciones manuales. Una aprobación de primera pieza debe incluir comprobaciones dimensionales y visuales adecuadas al producto, pero también debe documentar cómo se logró el resultado aprobado. De lo contrario, el primer turno después de la salida de los técnicos puede dedicar horas a recrear una configuración que ya funcionaba.
Forme al personal para tomar decisiones, recuperarse y realizar mantenimiento
La formación de los operarios no debe terminar con las funciones de arranque, parada y parada de emergencia. La producción de muebles implica variaciones frecuentes en dimensiones de paneles, materiales, estado de las herramientas, recetas y requisitos de canto. Los operarios deben comprender cómo es una configuración normal, qué comprobaciones deben realizarse antes de una ejecución y cuándo un resultado anormal debe activar una revisión de mantenimiento o del proceso.
Separe la formación por función. Los operarios necesitan conocer las secuencias de operación, los controles de calidad, la carga y descarga seguras, las rutinas de limpieza y la respuesta básica a alarmas. El personal de mantenimiento necesita instrucciones más detalladas sobre lubricación, límites de ajuste, diagnóstico de fallos, copias de seguridad, aislamiento eléctrico y neumático, y repuestos recomendados. Los supervisores deben comprender las restricciones de producción que determinan si un programa es realista: tiempo de calentamiento o configuración, prácticas de cambio de herramientas, intervalos de limpieza, mantenimiento planificado y la vía de recuperación después de una parada.
La formación es más sólida cuando utiliza las propias piezas y programas de producción del comprador. Pida a los operarios que realicen una configuración completa, ejecuten la pieza, la inspeccionen y se recuperen de una interrupción controlada mientras el técnico está presente. La mera observación puede ocultar incertidumbre. Una ejecución práctica supervisada revela dónde deben mejorarse las instrucciones, la denominación de programas, la preparación de materiales o la comunicación entre turnos.
Cierre la puesta en marcha manteniendo visibles los asuntos pendientes
Una entrega práctica no exige que desaparezcan todos los elementos menores antes de comenzar la producción. Sí exige que los elementos restantes se comprendan, se asignen y se separen de los problemas que afectan a la seguridad, la calidad, la capacidad o la fiabilidad del equipo. No permita que los defectos graves queden ocultos en una extensa lista general de pendientes.
Antes de cerrar la fase de instalación, confirme que los ajustes operativos aprobados estén guardados, que las copias de seguridad del software y los parámetros se almacenen en una ubicación accesible, que los planos eléctricos y neumáticos coincidan con la condición instalada y que el programa de mantenimiento tenga un responsable asignado. Revise los consumibles iniciales y los repuestos críticos en relación con la carga de trabajo prevista de la línea y el plazo de reposición. La falta de una fresa, banda, sensor o componente neumático puede convertir un pequeño problema posterior al arranque en una parada prolongada.
El mejor indicador de un soporte eficaz para la instalación de maquinaria de carpintería no es una aprobación ceremonial. Es un equipo de producción capaz de arrancar la línea de forma segura, producir componentes de muebles definidos de manera consistente, diagnosticar desviaciones habituales y proporcionar al proveedor información precisa cuando se necesite un soporte más profundo. Ese resultado depende de la preparación antes de la entrega, de pruebas disciplinadas durante la puesta en marcha y de una entrega organizada en torno a la forma en que la línea funcionará realmente.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.