


Una lijadora de dos cabezales suele ser adecuada para tableros contrachapados uniformes y requisitos de eliminación moderada de material. Un tercer cabezal resulta útil cuando las etapas adicionales de lijado mejoran el rendimiento, la secuencia de abrasivos o el acabado.
La mejor opción depende de la variación de los paneles de entrada, la tolerancia de espesor objetivo, la velocidad de avance y los requisitos de superficie. El número de cabezales, por sí solo, no permite determinar la precisión de calibrado ni la productividad.
Para los fabricantes de tableros contrachapados, el reto principal es lograr uniformidad dimensional sin eliminar demasiada chapa de la cara. Un cabezal adicional ofrece más opciones, pero no garantiza los resultados.
Esta guía ayuda a los responsables de producción, los equipos de compras y los ingenieros de procesos a comparar configuraciones, identificar riesgos operativos y definir una prueba significativa antes de adquirir el equipo.
¿Qué cambia realmente al añadir un cabezal de lijado?
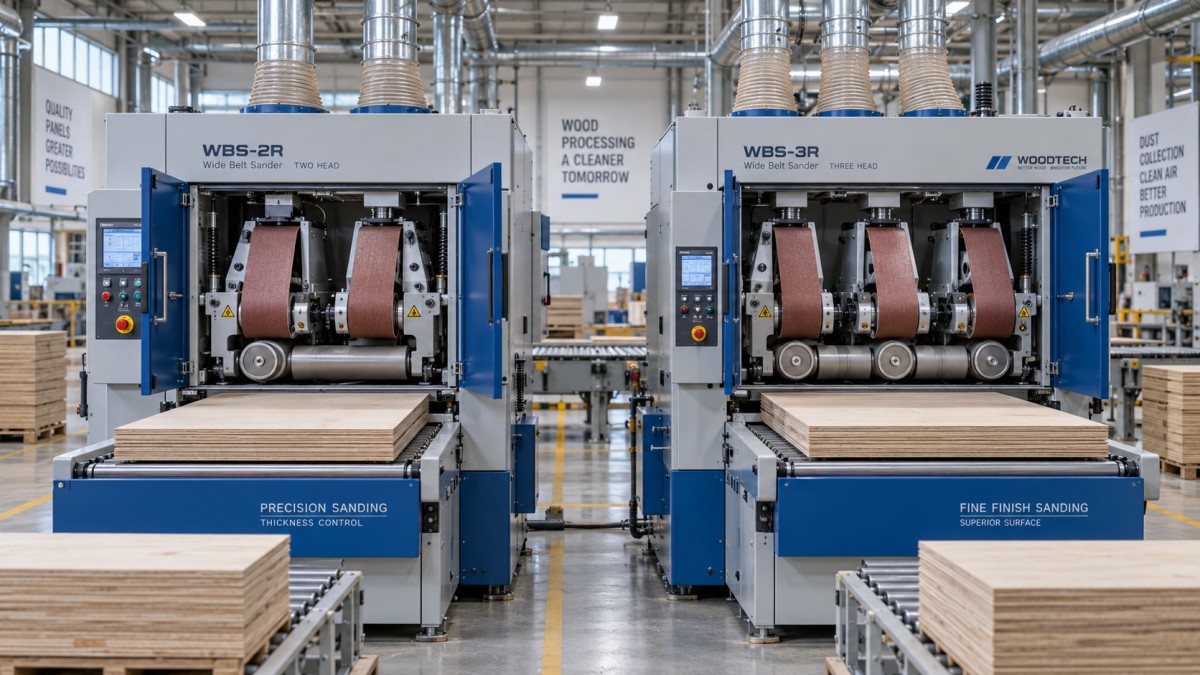
Un cabezal de lijado es una estación de procesamiento dentro de la máquina. Su función depende del elemento de contacto, la banda abrasiva, los ajustes de presión y la estructura de soporte de la máquina.
Las configuraciones de dos cabezales suelen combinar el calibrado con el lijado posterior. Según el equipo instalado, las configuraciones de tres cabezales pueden separar la eliminación más intensa de material, el refinado de arañazos y la preparación final de la superficie.
Sin embargo, tres cabezales no significan necesariamente tres etapas de calibrado. Una zapata de acabado realiza una función distinta de la de un rodillo de contacto seleccionado para controlar el espesor.
Por lo general, los rodillos de contacto concentran la presión de corte en una superficie menor. Las zapatas ofrecen un contacto abrasivo más amplio y se suelen utilizar para refinar las superficies después de corregir las dimensiones.
La dureza y el diámetro del rodillo, las características del abrasivo y los ajustes de la máquina influyen en el comportamiento de corte. Pida a los proveedores que expliquen la función de cada cabezal propuesto en relación con las especificaciones reales de sus tableros contrachapados.
Compare las configuraciones completas, incluida la rigidez del bastidor, el soporte de la cinta transportadora, los sistemas de sujeción, la potencia de accionamiento y los sistemas de ajuste. Estas características ayudan a determinar si los cabezales adicionales aportan una capacidad útil.
¿Cuándo es más conveniente invertir en una lijadora de dos cabezales?
Una máquina de dos cabezales suele ser adecuada cuando el prensado previo produce paneles razonablemente uniformes y el calibrado requiere una eliminación limitada de material antes de que la superficie alcance la condición prevista.
También puede ser adecuada para una producción en la que las velocidades de avance actuales satisfacen la demanda y una pasada bien configurada cumple tanto los requisitos de espesor como los de calidad superficial para las etapas posteriores.
Para un fabricante que vende contrachapado para construcción, los requisitos de superficie pueden diferir considerablemente de los de los paneles para muebles. Especifique el uso previsto antes de pagar por una capacidad de acabado adicional.
Las máquinas de dos cabezales suelen requerir la gestión de menos bandas abrasivas y conjuntos de procesamiento. El ahorro real depende de las especificaciones de la máquina, las horas de funcionamiento, el consumo de abrasivos y los requisitos de mantenimiento.
Un precio de compra más bajo resulta menos atractivo si los paneles suelen necesitar otra pasada. Al comparar opciones, incluya la manipulación adicional, la mano de obra, el trabajo en curso y la presión para cumplir los plazos de entrega.
Elija dos cabezales cuando las pruebas demuestren una producción uniforme de paneles aptos para la venta a la velocidad requerida. Esa evidencia es más importante que las suposiciones sobre lo que podría ofrecer una máquina de mayor tamaño.
¿Cuándo aporta valor práctico un tercer cabezal?
Un tercer cabezal resulta útil cuando dos estaciones no pueden completar la eliminación requerida de material y el refinado de arañazos en una sola pasada a la velocidad de producción deseada.
Distribuir el trabajo entre cabezales adecuados puede reducir la carga de cada banda. Debe comprobarse en condiciones de producción si esto mejora la vida útil de las bandas o la estabilidad.
También aporta más flexibilidad a la secuencia de abrasivos. Una etapa intermedia puede reducir los arañazos gruesos antes del lijado final, siempre que quede suficiente material para el refinado.
Esta flexibilidad puede ser importante para contrachapados destinados a componentes visibles de muebles o a recubrimientos sensibles. La aceptación debe ajustarse a los requisitos reales del proceso de recubrimiento, encolado o laminado.
Solo es posible aumentar el rendimiento si la potencia de corte, la extracción, el control de la cinta transportadora y la capacidad de manipulación son suficientes para respaldarlo. Una estación adicional no puede resolver todos los cuellos de botella de producción.
Tres cabezales también introducen variables de configuración adicionales. Los operarios necesitan ajustes documentados y responsabilidades claras para evitar cortes innecesarios, cargas desiguales y resultados inconsistentes entre turnos.
En una producción variada, evalúe la frecuencia de los cambios de configuración junto con el rendimiento. La flexibilidad adicional tiene un valor limitado si los ajustes complejos aumentan el tiempo de inactividad o dificultan mantener configuraciones repetibles.
¿Puede cualquiera de las dos configuraciones mantener la tolerancia de espesor sin atravesar la chapa?
Antes de comparar máquinas, defina el rango de espesor final y cómo se medirá. El espesor nominal por sí solo no aporta información suficiente para seleccionar el equipo.
Distinga la variación dentro de cada panel de la variación entre paneles. Registre también la humedad, la deformación, los defectos de la cara y cualquier cambio de espesor después del lijado y el acondicionamiento.
Por ejemplo, supongamos que los paneles de entrada miden entre 18.3 y 18.7 milímetros, mientras que el rango final requerido es de 18.0 a 18.2 milímetros en las condiciones de medición acordadas.
Para alcanzar el límite superior del rango final sería necesario reducir el espesor total aproximadamente entre 0.1 y 0.5 milímetros. Esa diferencia supone exigencias considerablemente distintas para los paneles del lote.
Estas cifras ilustrativas describen la corrección necesaria, no los márgenes de lijado recomendados. La viabilidad de la eliminación depende de la chapa de la cara disponible, la construcción del panel y el proceso de lijado.
El margen de chapa utilizable debe permitir corregir el espesor y refinar la superficie sin dejar de conservar el espesor especificado de la cara. Las caras decorativas finas pueden hacer que un calibrado agresivo resulte comercialmente inaceptable.
Si una zona del panel de entrada ya está por debajo del espesor final mínimo, el lijado no puede recuperarla. Esos paneles requieren una corrección previa, una clasificación separada o una alternativa de disposición acordada.
Un mayor número de cabezales no hace seguro un margen de chapa insuficiente. Si la eliminación requerida supera lo que permite el producto, mejore la uniformidad del prensado, el control de la chapa o la clasificación de entrada.
Distinga también la corrección del espesor del aplanado. La presión de sujeción puede contener temporalmente un panel deformado, por lo que debe evaluarse su estado después de liberarlo y durante el procesamiento.
Compare las configuraciones con los mismos requisitos de producción
Utilice una especificación común al solicitar cotizaciones. De lo contrario, las diferencias en la construcción de los cabezales, la capacidad de los motores, la automatización y los servicios incluidos pueden hacer que las comparaciones de precios principales sean engañosas.
Solicite la secuencia de abrasivos prevista, la asignación de la eliminación de material y la velocidad de avance para cada propuesta. Los proveedores deben explicar cómo esos ajustes satisfacen en conjunto los requisitos de sus productos.
Compruebe si la cotización incluye el procesamiento de una cara o de ambas caras simultáneamente. El número de cabezales, por sí solo, no indica qué superficies se procesan ni cuál será la capacidad resultante de la línea.
Si es necesario lijar ambas caras, incluya en la comparación el volteo, las pasadas adicionales y el equipo de manipulación. Evalúe el espesor resultante de ambas caras y su equilibrio.
También conviene confirmar los requisitos de extracción. Obtenga del proveedor las especificaciones de caudal de aire y conexión, y compruebe si el sistema existente puede mantener una producción continua de forma fiable.
¿Cómo debe probar una máquina antes de comprarla?
La prueba con el proveedor debe reproducir el reto de producción utilizando paneles representativos. Incluya material normal, lotes difíciles y las chapas de cara más finas que tenga previsto procesar.
Envíe por escrito los criterios de aceptación antes de la prueba. Defina los límites de espesor final, los puntos de muestreo, los requisitos de superficie, los defectos de chapa permitidos y el rendimiento mínimo sostenido de producción aceptada.
Mida los paneles antes del lijado en puntos señalados, utilizando instrumentos adecuados y verificados. Repita las mediciones después del procesamiento en las condiciones acordadas y registre los resultados por panel y ubicación.
Evalúe la calidad de la superficie por separado del espesor. Compruebe si hay arañazos gruesos, vibraciones, quemaduras, redondeo de bordes, lijado localizado hasta atravesar la chapa y defectos que se hagan visibles después del acabado posterior.
Cuando los recubrimientos o las capas superpuestas determinen la aceptación, procese los paneles de prueba mediante esa operación posterior. Una cara lijada visualmente lisa no demuestra el rendimiento del recubrimiento ni de la unión adhesiva.
Procese suficiente material para observar la carga de las bandas, el calentamiento de la máquina, el comportamiento de la extracción y la repetibilidad. Unas pocas muestras de demostración cuidadosamente seleccionadas no permiten determinar la capacidad de producción sostenida.
Registre la velocidad de avance, las especificaciones del abrasivo, el estado de las bandas, los ajustes, la demanda de potencia cuando se pueda medir y todas las pasadas adicionales. Estos registros facilitan la evaluación de las propuestas alternativas.
Pida al proveedor que documente la configuración que dio buenos resultados y el procedimiento para los operarios. Una producción repetible depende de trasladar las condiciones de prueba a ajustes prácticos que su equipo pueda mantener.
¿Se amortizará el tercer cabezal?
Compare el costo por panel aceptado, incluido el consumo de abrasivos, la mano de obra, la energía, el mantenimiento, los rechazos y los retrabajos. El precio de compra por sí solo no muestra el efecto económico de ninguna de las dos configuraciones.
Distinga la velocidad de avance teórica de la producción aceptada. Los intervalos de carga, el volteo de los paneles, los cambios de configuración, la inspección y las segundas pasadas pueden reducir las ventajas de una máquina más rápida.
Calcule el valor anual adicional de una mayor producción comercializable, la reducción de la manipulación repetida y el ahorro de material verificado. Reste los costos operativos adicionales antes de estimar el periodo de amortización de la inversión.
A modo de ejemplo, una inversión adicional de $30,000 que genere un beneficio operativo neto anual de $15,000 tiene un periodo de amortización simple de dos años, antes de financiación e impuestos.
Utilice los resultados de las pruebas y el programa de producción para realizar el cálculo. La capacidad no utilizada genera poca rentabilidad cuando la demanda, el prensado previo o el procesamiento posterior limitan la producción de la fábrica.
Incluya el servicio de asistencia en la evaluación: la disponibilidad de bandas de repuesto, las piezas de repuesto críticas, el acceso para el mantenimiento, la asistencia técnica y la formación de los operarios influyen en el tiempo de inactividad y el valor operativo a largo plazo.
¿Qué configuración debería elegir?
¿Qué es mejor para calibrar el espesor de tableros contrachapados: una lijadora de dos o de tres cabezales? Elija la configuración que cumpla los requisitos de espesor, superficie y producción con una pérdida de chapa aceptable.
Opte por dos cabezales cuando las pruebas con paneles representativos confirmen el rendimiento en una sola pasada a la velocidad de producción requerida. Opte por tres cuando la etapa adicional aporte beneficios cuantificables de calidad o productividad.
Si ninguna configuración alcanza la tolerancia sin dañar las caras, revise los paneles de entrada y los supuestos del proceso. Una mayor capacidad de lijado no puede compensar todos los problemas de fabricación previos.
Al tratar un proyecto con Qingdao Zhongding Machinery Co., Ltd., proporcione las dimensiones de los paneles, la distribución de espesores, los detalles de la chapa de las caras, los requisitos de acabado y el rendimiento de producción requerido.
Solicite una propuesta de configuración respaldada por pruebas con paneles representativos, criterios de aceptación documentados, formación y acuerdos de servicio. La mejor decisión de compra relaciona los resultados comprobados de los paneles con unos costos operativos sostenibles.