


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué debe incluir una prueba de aceptación en fábrica de una lijadora de contrachapado?
Una prueba de aceptación en fábrica de una lijadora de contrachapado debe demostrar que la máquina puede producir paneles aceptables al ritmo de producción acordado, y no limitarse a funcionar sin problemas durante una demostración. La aprobación debe basarse en mediciones de la uniformidad del espesor, la calidad de la superficie, la estabilidad de avance, el funcionamiento sostenido, las funciones de seguridad y la documentación completa de respaldo.
La condición decisiva es que estos resultados se alcancen conjuntamente con contrachapado representativo y ajustes documentados. Obtener un buen acabado reduciendo la velocidad de la cinta transportadora por debajo de la velocidad contratada no demuestra la capacidad de producción. Del mismo modo, lograr un espesor preciso en unos pocos paneles seleccionados no demuestra la repetibilidad en un lote de producción.
Acordar las condiciones de aceptación antes de poner en marcha la máquina
El protocolo FAT debe traducir las especificaciones de compra en requisitos verificables. Expresiones como «alta precisión de lijado» o «adecuada para contrachapado para muebles» dejan demasiado margen para desacuerdos. Especifique qué material se procesará, cómo se medirá el rendimiento y qué se considerará aceptable.
El acuerdo debe identificar:
- El modelo de la máquina, el número de serie, la configuración de los cabezales de lijado, el ancho de trabajo y las opciones suministradas.
- Las dimensiones y la construcción de los paneles, la especie de la chapa de la cara, el estado de humedad y el rango de espesor de entrada.
- El espesor final requerido, la variación permitida, la cantidad de material que se retirará y los criterios de aceptación de la superficie.
- El tipo de banda y la secuencia de granulometrías, la velocidad de la cinta transportadora, los ajustes de los cabezales y el número de pasadas.
- La cantidad de muestras, la duración del funcionamiento continuo, la frecuencia de muestreo y las interrupciones permitidas.
- El suministro eléctrico, las condiciones del aire comprimido y los requisitos de extracción durante las pruebas.
- La responsabilidad de las mediciones, los trabajos correctivos, las nuevas pruebas y la autorización del envío.
Distinga entre el lijado de calibración y el lijado de acabado. Una máquina destinada a controlar el espesor del panel debe demostrar que retira material de manera uniforme. Una máquina destinada principalmente a preparar una chapa de cara para su recubrimiento debe demostrar que puede mejorar la superficie sin lijar hasta atravesarla. Si se requieren ambas funciones, establezca condiciones de prueba independientes, en lugar de considerar que una única prueba satisfactoria demuestra ambas.
Utilizar paneles que pongan a prueba los límites operativos previstos
Los paneles seleccionados en fábrica pueden facilitar una demostración sin representar el material que realmente procesará la máquina. Siempre que sea posible, utilice material del suministro previsto para la producción o acuerde una alternativa equivalente y documentada antes de la FAT.
La combinación de muestras debe abarcar condiciones operativas relevantes: paneles anchos que pongan a prueba el rendimiento a lo largo de todo el cabezal de lijado, paneles más delgados que exijan un buen soporte y avance, y paneles próximos a los límites acordados de variación del espesor de entrada. Incluya las construcciones pertinentes de la chapa de cara y las tolerancias de lijado previstas. No se debe exigir procesar material deliberadamente inadecuado, a menos que esté incluido en el contrato.
Registre los defectos de entrada, la curvatura, el estado de humedad y el espesor antes del lijado. De lo contrario, se podría atribuir erróneamente a la máquina un defecto de la chapa o la deformación del panel. A la inversa, una variación excesiva en el material de entrada no debe servir de excusa para un rendimiento deficiente cuando corregir dicha variación sea una función acordada de la máquina.
Identifique cada panel de prueba y marque la dirección de avance y la cara de referencia. Disponga de material suficiente para el calentamiento, los ajustes, la prueba de aceptación presenciada y cualquier repetición de prueba necesaria. Los paneles utilizados para establecer los ajustes no deben contabilizarse automáticamente como parte del lote de aceptación.
Medir el espesor mediante un patrón de mediciones, no con una sola lectura
Una medición del espesor en un punto central no permite determinar si el panel tiene forma de cuña, si presenta desniveles a lo ancho o si se ha lijado en exceso en los extremos. Utilice una cuadrícula de medición definida que abarque ambos lados, el centro y varios puntos a lo largo de la dirección de avance. Especifique la distancia respecto de los bordes para que los distintos inspectores midan en ubicaciones comparables.
Mida las mismas posiciones marcadas antes y después del lijado. Así se distingue el espesor final del material retirado: un panel puede alcanzar el espesor medio objetivo y, aun así, presentar una retirada irregular de material o zonas localizadas fuera de tolerancia.
Utilice un instrumento de medición de espesor calibrado y adecuado al tamaño del panel, al estado de la superficie y a la tolerancia requerida. Su resolución y la incertidumbre de medición deben ser apropiadas para el límite de aceptación. Acuerde la presión de contacto o la técnica de medición cuando la compresión o la textura de la superficie puedan afectar a las lecturas. Mida los paneles calientes y enfriados respetando las mismas condiciones de tiempo definidas, en lugar de combinar resultados obtenidos en condiciones distintas.
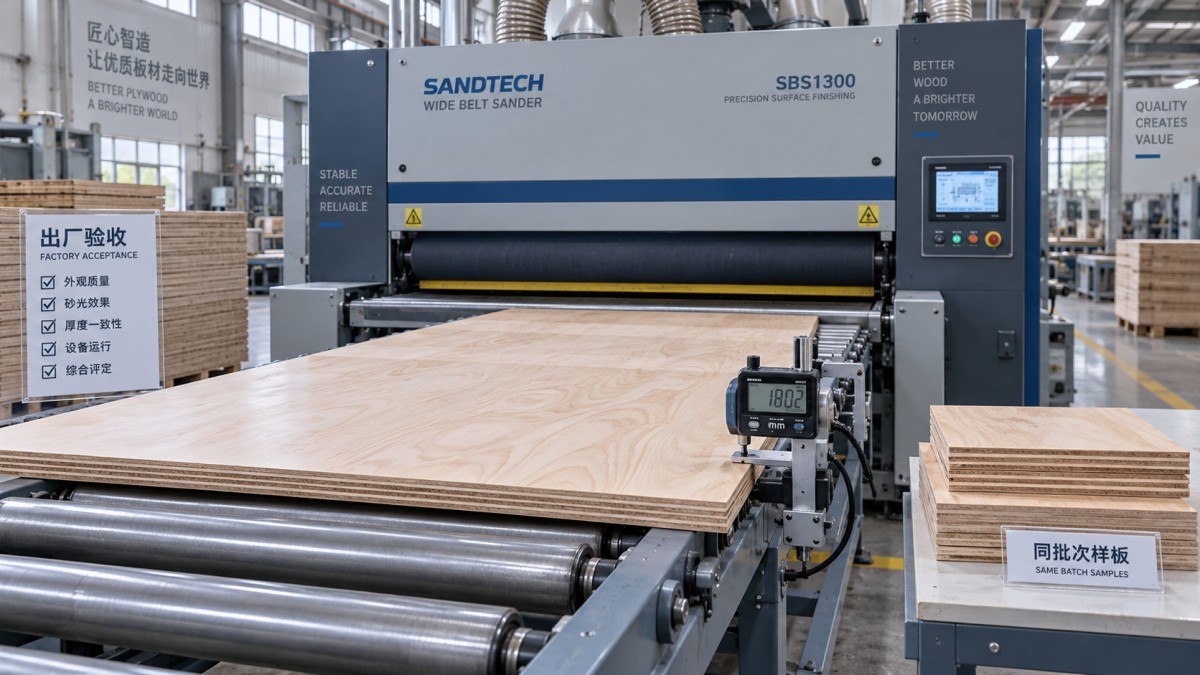
Los registros deben conservar las lecturas individuales, no solo los promedios:
Las tolerancias de aceptación deben derivarse de los requisitos del producto y de la capacidad acordada de la máquina, no de un supuesto estándar universal para el lijado de contrachapado. No sustituya la precisión demostrada del proceso por la resolución de la pantalla de la máquina.
Evaluar el acabado de la superficie en función de la siguiente operación de fabricación
Una superficie que parece lisa bajo la iluminación cenital puede revelar marcas de vibración, arañazos o bandas a lo ancho cuando se aplica un recubrimiento. Inspeccione los paneles con una iluminación uniforme, incluida la luz rasante, que permite ver los patrones de la superficie. Revise tanto la zona central como los bordes delantero, trasero y laterales.
Busque específicamente arañazos profundos de abrasión, marcas repetitivas, fibras arrancadas, quemaduras, bandas de lijado irregulares, bordes redondeados y lijado que atraviese la chapa de la cara. Evalúe cada defecto en función de la aplicación acordada. No se debe evaluar un acabado de calibración grueso con el mismo criterio que una cara preparada para recibir un recubrimiento.
Si la apariencia es fundamental, conserve un panel de referencia aprobado o un estándar visual claramente documentado. Si se especifican mediciones de rugosidad, defina el parámetro, los ajustes del instrumento, la dirección de medición respecto de la veta y las posiciones de muestreo. Un valor de rugosidad por sí solo no demuestra que la superficie sea adecuada para recubrimiento, encolado o uso decorativo.
En el caso del contrachapado con chapa fina, compruebe que el material retirado se mantenga dentro del margen de lijado disponible. Cuando el espesor residual de la chapa sea crítico, acuerde un método de verificación adecuado, que incluya, si es necesario, el corte de muestras sacrificables. Una cara de aspecto satisfactorio no permite determinar cuánto espesor de chapa queda.
Demostrar el rendimiento sin cambiar las condiciones de calidad
La velocidad de la cinta transportadora no equivale al rendimiento de producción. La capacidad real depende de la separación entre paneles, las interrupciones durante la carga, el número de pasadas, los rechazos y si es necesario procesar una o ambas caras.
Procese el lote de aceptación a la velocidad de avance y con la cantidad de material retirado acordadas. Registre el tiempo transcurrido, el número de paneles procesados y aceptados, las paradas y los retrabajos. Para una declaración de capacidad basada en superficie, calcule el área de los paneles aceptados por tiempo de funcionamiento transcurrido e indique si la cifra corresponde al procesamiento de una cara o a la producción terminada de ambas caras.
Una prueba sin carga no demuestra la capacidad de lijado. Con la carga acordada, observe la corriente del motor o los indicadores de carga del accionamiento, el seguimiento de la banda, el desplazamiento de los paneles, las vibraciones y el funcionamiento del sistema de extracción. Registre cualquier reducción de velocidad, deslizamiento, desviación, atasco o disparo por sobrecarga, junto con el estado del panel y los ajustes de la máquina.
La prueba continua debe durar lo suficiente para evaluar la estabilidad del funcionamiento después del calentamiento; su duración debe acordarse con antelación. Tome muestras del espesor y del acabado al inicio, durante la prueba y cerca del final. Si la vida útil de la banda es importante desde el punto de vista comercial, una FAT breve no puede validar una afirmación sobre la vida útil completa del abrasivo; para ello se requiere una evaluación independiente y definida.
Verificar el estado de la máquina que respalda los resultados
Antes de las pruebas de rendimiento, compruebe que la máquina se ajuste al pedido y esté lista para funcionar de forma segura. Revise la disposición de los cabezales de lijado, las dimensiones de las bandas, el estado de la cinta transportadora, las guías, los elementos de presión, las protecciones, las puertas de acceso, los controles, los puntos de lubricación y los accesorios suministrados.
Compruebe la alineación de la mesa o de la cinta transportadora y el ajuste de los cabezales de lijado según los procedimientos del fabricante. Confirme que el ajuste del espesor y la indicación de posición sean uniformes, incluso al aproximarse a un ajuste desde direcciones distintas. El juego mecánico o una referencia inconsistente pueden dificultar la reproducción de un ajuste satisfactorio.
Demuestre el procedimiento normal para sustituir la banda y ajustar su seguimiento, respetando el procedimiento de aislamiento prescrito. Compruebe que sea posible acceder para la limpieza y el mantenimiento sin anular las protecciones. Si se incluyen recetas, posicionamiento automático o funciones de datos de producción, pruebe cómo guardar, recuperar y restablecer los ajustes acordados.
Registre las especificaciones de los abrasivos utilizados en la prueba. Un resultado obtenido con un soporte de banda, una granulometría o una secuencia de lijado determinados no debe presentarse como independiente de esos consumibles.
Verificar las funciones de seguridad y el sistema de extracción en condiciones controladas
La verificación de seguridad debe seguir un procedimiento acordado, realizado por personal competente. No debe basarse en crear deliberadamente atascos peligrosos, acercar las manos a piezas en movimiento ni improvisar condiciones de fallo.
Compruebe los dispositivos de parada de emergencia, los enclavamientos de las protecciones cuando estén instalados, la prevención de un rearranque inesperado después de restablecerse el suministro eléctrico y la respuesta ante fallos pertinentes. Verifique la protección contra desviaciones y roturas de la banda, los dispositivos de protección relacionados con el avance y las demás protecciones incluidas en el diseño de la máquina. Registre la respuesta esperada y la observada para cada función. La parada de emergencia no sustituye las protecciones requeridas ni el aislamiento seguro para el mantenimiento.
El sistema de extracción de polvo requiere más que confirmar que se puede conectar un conducto. Registre cada conexión de extracción, las condiciones especificadas de caudal y presión y las condiciones alcanzadas durante la FAT. Si se mide el rendimiento, identifique el método y el lugar de medición. Inspeccione si hay escape y acumulación de polvo visibles, pero no considere que la limpieza visual demuestre el cumplimiento de los límites de exposición.
El polvo de madera supone riesgos de incendio y explosión, además de riesgos de exposición. Las interfaces de extracción de la máquina, las instrucciones de instalación y las medidas de protección suministradas deben ser compatibles con el sistema de control de polvo diseñado para las instalaciones de destino. Las pruebas realizadas con el sistema de extracción de la fábrica no demuestran que la instalación final vaya a funcionar de la misma manera.
Compruebe los requisitos del suministro eléctrico, la conexión equipotencial de protección, los medios de aislamiento y los registros de inspección pertinentes. Los requisitos de seguridad y conformidad aplicables dependen del destino y de la configuración de la máquina; una FAT satisfactoria no sustituye la evaluación de conformidad ni la evaluación de riesgos laborales que sean necesarias.
Vincular de forma trazable la aprobación del envío con las pruebas
El informe FAT firmado debe identificar la máquina, los participantes, la fecha de la prueba, la revisión del protocolo, los instrumentos, los materiales, los ajustes y las condiciones de los servicios. Adjunte las lecturas brutas de espesor, los registros de inspección de superficies, los resultados de la prueba de producción, los resultados de las pruebas de seguridad y fotografías o vídeos vinculados a los paneles y a la máquina sometidos a prueba.
Cuando sea práctico, conserve paneles de muestra aceptados con una identificación que permita vincularlos al informe. Si la supervisión es remota, una grabación continua de pruebas seleccionadas y registros de medición identificables proporcionan pruebas más sólidas que los vídeos de demostración editados, aunque no sustituyen los derechos de inspección acordados.
Documente cada desviación por separado. Indique el requisito incumplido, la acción correctiva, la parte responsable, las pruebas de repetición y el estado de cierre. Un cambio en la alineación o en los ajustes de los cabezales de lijado puede exigir repetir las comprobaciones de precisión y acabado relacionadas, no limitarse a confirmar que se realizó el ajuste.
Clasifique los puntos pendientes según su efecto en la seguridad, el rendimiento y la instalación. Los defectos críticos para la seguridad y los incumplimientos de requisitos esenciales de rendimiento acordados deben impedir la liberación. Los puntos menores de documentación o accesorios solo pueden dar lugar a una aceptación condicional cuando se hayan acordado expresamente las obligaciones pendientes y sus consecuencias.
Antes del envío, confirme también los manuales, los planos eléctricos y neumáticos, las instrucciones de mantenimiento, la identificación de repuestos, las copias de seguridad del software cuando corresponda y los requisitos de instalación. Registre cualquier trabajo de desmontaje o bloqueo para el transporte que pueda afectar al ajuste probado.
La aceptación en fábrica establece el rendimiento en las condiciones de fábrica registradas. La aceptación en las instalaciones debe abordar el nuevo montaje, los servicios locales, la extracción, las interfaces de la línea y cualquier comprobación de rendimiento afectada por la instalación. Por tanto, la aprobación de envío más sólida es específica: indica qué se aprobó, en qué condiciones, qué sigue pendiente y qué debe volver a demostrarse después de la entrega.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.