


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué debe incluir una cotización de línea de producción para carpintería para la ampliación de una fábrica?
Un presupuesto para la ampliación de una fábrica debe permitir evaluar la inversión total, el resultado de producción y los límites del proyecto antes de realizar un pedido. Una única partida como «línea de producción de paneles» o «línea automática de muebles» es demasiado imprecisa para comparar. El documento debe indicar qué material entra en la línea, qué operaciones están incluidas, qué sale de la línea y qué equipos, mano de obra, servicios auxiliares y condiciones del sitio se consideran.
Para un presupuesto de una línea de producción de carpintería, el punto de partida más útil es un escenario de producción definido: tipo de panel, dimensiones, rango de espesores, combinación diaria de productos, requisitos de canteado, patrones de perforación, condición de la superficie y disposición prevista de los turnos. Sin esta base, dos presupuestos pueden parecer similares y, sin embargo, representar niveles de capacidad muy diferentes. Una línea configurada para tableros de partículas melaminados de dimensiones regulares no es automáticamente adecuada para puertas mixtas de MDF, piezas de armarios de contrachapado o cambios frecuentes de lotes pequeños.
Defina el alcance de producción antes de comparar precios
El presupuesto debe indicar la ruta del proceso en secuencia. Para la producción de muebles de panel, esa ruta puede comenzar con el almacenamiento de tableros o la carga manual, continuar con el corte, etiquetado, canteado, perforación, clasificación y descarga, y finalizar en una zona de almacenamiento temporal designada o en un punto de transferencia al montaje. Cada punto de transferencia es importante. Si se omiten la carga, los transportadores de retorno, la clasificación de piezas o la manipulación de salida, las máquinas presupuestadas aún pueden funcionar, pero el flujo previsto de la línea estará incompleto.
Una descripción útil del alcance identifica tanto las operaciones incluidas como las exclusiones. Por ejemplo, una célula de corte puede incluir una sierra automática de paneles, un elevador de alimentación trasera, una unidad de etiquetado, un transportador de descarga y puertos de conexión para extracción de polvo, mientras excluye las estanterías del almacén de tableros en bruto, las tuberías de extracción de recortes, los equipos de embalaje y el almacenamiento de piezas terminadas. Esta distinción evita que una cifra inicial baja oculte equipos que seguirán siendo necesarios para operar la línea de forma continua.
Cuando la ampliación se conecta a maquinaria existente, el presupuesto debe describir la interfaz en lugar de limitarse a indicar «compatible con los equipos actuales». Los detalles relevantes incluyen la altura del transportador, la dirección de desplazamiento, la orientación de las piezas, las señales de comunicación, el formato de códigos de barras, la capacidad de almacenamiento temporal de piezas y si el sistema existente de captación de polvo dispone de suficiente caudal de aire. Una incompatibilidad en una interfaz puede obligar a la manipulación manual entre máquinas que, por lo demás, están automatizadas.
Las configuraciones de las máquinas requieren detalles medibles
Cada máquina principal debe identificarse mediante un modelo o código de configuración y acompañarse de una tabla de especificaciones. Descripciones generales como «máquina CNC de nesting de alta velocidad» o «canteadora premium» no establecen qué se ha presupuestado realmente. La descripción técnica debe vincular la capacidad de la máquina con las piezas de trabajo previstas.
Las declaraciones de capacidad merecen el mismo nivel de atención. La producción presupuestada debe indicar las dimensiones de panel asumidas, la geometría de las piezas, el programa de mecanizado, el número de cantos, el tipo de material y la base de tiempo de trabajo. Un tiempo de ciclo teórico medido con una pieza rectangular repetida no describe la producción de un pedido mixto de armarios con tiras estrechas, agujeros para estantes, ranuras y cambios frecuentes de programa. La capacidad también debe separarse por etapa de proceso, ya que una sección de canteado o una célula de perforación puede convertirse en el punto limitante aunque la sierra tenga capacidad disponible.
Las herramientas no deben ocultarse dentro de una partida genérica de «accesorios estándar». Las herramientas de corte, brocas, pinzas, hojas de sierra, cortadores de diamante, depósitos de cola, rodillos aplicadores de cola y ruedas de presión de repuesto tienen distintos ciclos de sustitución y pueden ser esenciales para la puesta en marcha. El presupuesto debe indicar cuáles se incluyen para la operación inicial, sus cantidades y si están destinados a tablero de partículas, MDF, contrachapado, madera maciza o materiales mixtos.
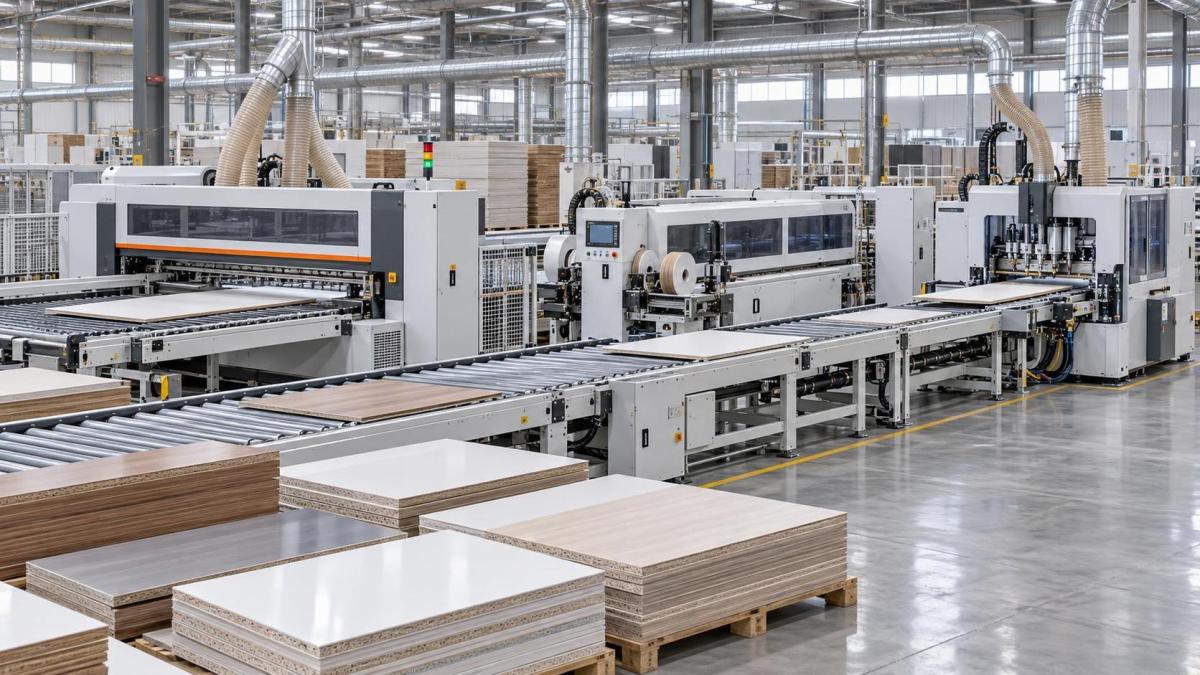
Las afirmaciones sobre automatización necesitan un límite operativo claro
La automatización suele presupuestarse como una característica general, aunque su valor depende de lo que elimina del proceso real. Por ejemplo, una impresora de etiquetas conectada a una sierra de paneles facilita la identificación, pero no crea por sí sola una clasificación automática. Un transportador de retorno en una canteadora reduce la distancia de transporte, pero aún puede requerir que un operario gire o vuelva a alimentar las piezas. El presupuesto debe indicar la secuencia de equipos y las acciones manuales que permanecen en cada etapa.
Para cada célula automatizada, el documento debe aclarar:
- cómo entran las órdenes de trabajo en el sistema de control y si el software está incluido, lo suministra otra parte o se prevé conectarlo con un sistema existente de diseño o producción;
- qué tamaños y pesos de materiales pueden cargarse automáticamente, incluidos los límites para tableros deformados, piezas estrechas y superficies revestidas que requieren una manipulación cuidadosa;
- si el escaneo de códigos de barras, el seguimiento de piezas, la selección automática de programas y las alertas de error se incluyen como funciones operativas o solo como interfaces disponibles;
- dónde se acumulan las piezas cuando se detiene una máquina aguas abajo y si la capacidad de almacenamiento temporal es suficiente para evitar detener inmediatamente la sección aguas arriba;
- qué cambios de configuración aún requieren ajuste manual, como cambios de color de cola, sustitución de cinta de canto, cambios de herramientas, colocación de ventosas o configuración de utillajes.
Este nivel de detalle es especialmente importante cuando una fábrica amplía su producción y al mismo tiempo mantiene una combinación variada de pedidos. Una alta automatización puede ser eficiente para componentes repetidos de armarios, pero un flujo complejo puede añadir tiempo de preparación cuando los productos cambian con frecuencia. La configuración adecuada está vinculada a la parte estable de la producción, al lote práctico más pequeño y al nivel de trazabilidad de las piezas necesario entre el corte y el montaje.
Separe el precio de los equipos del coste del proyecto
La sección comercial debe hacer visible la estructura de precios. Deben poder distinguirse los importes correspondientes a máquinas, transportadores, componentes de control, software, accesorios, trabajos de instalación y módulos opcionales. Un presupuesto a tanto alzado es más difícil de evaluar porque no muestra si un precio inferior se debe a menos funciones, menos trabajo en el sitio, un paquete reducido de repuestos o una condición de entrega diferente.
Los elementos opcionales deben tener precios individuales y describirse con precisión. Ejemplos habituales incluyen carga automática, pilas de descarga, transportadores de retorno, componentes de conexión para extracción de polvo, paquetes de herramientas adicionales, equipos de códigos de barras, hardware para asistencia remota, conversión de voltaje y tiempo ampliado de puesta en marcha. Las opciones deben estar vinculadas a un efecto declarado sobre el proceso, en lugar de presentarse como un añadido de catálogo sin explicación.
Los consumibles y costes operativos deben abordarse cuando afecten materialmente al proyecto. Para el canteado, esto incluye el tipo de cola especificado y si el equipo está configurado para EVA, PUR u otro sistema adhesivo. Una configuración PUR tiene requisitos de limpieza y manipulación distintos de una configuración EVA estándar. La demanda de extracción de polvo, el consumo de aire comprimido, la carga eléctrica conectada y los requisitos de refrigeración también deben mostrarse como datos por máquina o como un total documentado de la línea. Estas cifras permiten dimensionar la infraestructura del sitio antes de que llegue el equipo.
El alcance de la instalación debe describir la realidad del sitio
La instalación es a menudo el punto en que un presupuesto se vuelve ambiguo. El documento debe distinguir entre entrega, descarga, posicionamiento, montaje mecánico, conexión eléctrica, conexión neumática, conexión de conductos de polvo, nivelación, puesta en marcha y producción de prueba. «Instalación incluida» tiene poco valor a menos que se definan esas actividades.
Los planos de distribución deben mostrar la superficie ocupada por cada máquina, los espacios libres de servicio, el acceso del operario, el acceso para mantenimiento, los armarios de control, la dirección del flujo de materiales y el espacio necesario para carga o descarga. Las dimensiones físicas de las máquinas por sí solas son insuficientes. Una sierra de paneles puede caber dentro de una crujía del edificio, mientras que el elevador de alimentación, la zona de preparación de tableros y la zona de descarga no. Del mismo modo, un recorrido de retorno de canteado puede interferir con columnas, aperturas de puertas o carriles de circulación de carretillas elevadoras.
La sección de requisitos del sitio debe identificar el estado del suelo, las necesidades de cimentación cuando corresponda, el voltaje y la frecuencia disponibles, la calidad del aire comprimido, el diámetro de conexión de extracción de polvo, la responsabilidad de los conductos, los requisitos de iluminación o acceso para la instalación y las disposiciones de elevación para equipos pesados. Una línea diseñada en torno a un suministro eléctrico o una disposición de captación de polvo determinados puede requerir ingeniería adicional si la infraestructura de la fábrica es diferente.
Los términos de formación y aceptación deben indicarse por separado de la instalación. La formación debe identificar los temas cubiertos, como operación de la máquina, configuración de programas, limpieza diaria, lubricación rutinaria, sustitución de herramientas, reconocimiento de fallos y comprobaciones de dispositivos de seguridad. La aceptación debe definir el material y las piezas de muestra utilizados para las pruebas, las funciones de máquina acordadas y las condiciones bajo las cuales se considera completa una demostración. Una muestra pulida fabricada con material ideal no es una base de aceptación adecuada cuando la producción prevista incluye múltiples calidades de tableros o cambios frecuentes de tamaño.
Las condiciones de entrega cambian la comparación efectiva
Un presupuesto debe especificar la condición comercial de entrega, el origen del envío, el método de embalaje, el plazo estimado de producción, el tratamiento de envíos parciales y la parte responsable del flete, seguro, trámites de importación, descarga y transporte interior. Los equipos pueden tener un precio competitivo a la salida de fábrica, mientras que el transporte, el seguro, la manipulación en destino y el movimiento en el sitio permanecen sin presupuestar.
Los detalles del embalaje son importantes para envíos de larga distancia y equipos de control sensibles. El presupuesto debe identificar si las máquinas se embalan como unidades completas, se desmontan parcialmente para la carga en contenedores o se envían en múltiples paquetes. Cuando una máquina se desmonta, el alcance de montaje del proveedor y los equipos locales de elevación necesarios deben corresponder a esa disposición de envío. Los armarios eléctricos, las pantallas táctiles, las guías de precisión y las unidades de trabajo expuestas requieren una protección adecuada durante el transporte y el almacenamiento.
Los hitos de pago deben asociarse a eventos identificables del proyecto, en lugar de a formulaciones vagas. Los hitos habituales pueden relacionarse con la confirmación del pedido, la disponibilidad para el envío, los documentos de embarque, la finalización de la instalación o la aceptación. La cuestión útil es si los eventos pueden verificarse y si la configuración del equipo queda fijada antes de que comience la fabricación. Los cambios después del inicio de la producción pueden afectar el plazo de entrega, el cableado, la selección de herramientas y la programación de control.
El contenido posventa debe ser operativo, no promocional
La sección de servicio debe identificar el período de garantía, qué piezas o fallos están cubiertos, las exclusiones relacionadas con el desgaste normal, el método para informar de fallos y la vía prevista de asistencia técnica. También debe indicar si el diagnóstico remoto requiere una conexión a internet en la máquina y quién es responsable de proporcionar dicha conexión.
Una propuesta de repuestos es valiosa cuando separa los artículos críticos de puesta en marcha de las piezas de desgaste rutinario. Los artículos críticos pueden incluir sensores, relés, contactores, válvulas neumáticas, correas, interruptores, controladores y componentes con plazos de sustitución más largos. Los artículos rutinarios pueden incluir hojas, cortadores, brocas, ruedas de presión, insertos de recorte, filtros y piezas de mantenimiento relacionadas con la cola. La selección final debe ajustarse a la configuración instalada; una lista genérica de repuestos es menos útil cuando la máquina real tiene accionamientos, cabezales de perforación o componentes de control diferentes.
Las obligaciones de mantenimiento deben ser visibles porque influyen en la producción sostenida después de la ampliación. El presupuesto o los documentos técnicos adjuntos deben indicar los puntos de limpieza diaria, los intervalos de lubricación, el mantenimiento de filtros, la limpieza del sistema de cola, las necesidades de calibración y los requisitos de calidad del aire y eliminación de polvo. Una extracción deficiente alrededor de los equipos de corte y canteado afecta tanto al acabado de la superficie como a la limpieza de la máquina, mientras que el aire comprimido contaminado puede reducir la fiabilidad de los componentes neumáticos.
Utilice una base de comparación común
Al revisar varios presupuestos de líneas de producción de carpintería, compare cada oferta con el mismo escenario de producción y señale cada supuesto que difiera. Compare los pasos de proceso incluidos, la base de rendimiento, el rango de materiales, el límite de automatización, el alcance del software, las herramientas, los servicios auxiliares, las tareas de instalación, la condición de entrega y los términos de servicio. Una oferta de menor precio puede ser adecuada cuando los equipos existentes ya cubren las tareas omitidas. Se vuelve engañosa cuando las omisiones son necesarias para lograr el flujo planificado.
Antes de la aprobación, solicite una lista final de configuración, distribución, programa de servicios auxiliares, lista de exclusiones y términos comerciales que se refieran todos a la misma revisión. Esto crea un registro práctico de la línea acordada, en lugar de una colección de folletos, correos electrónicos y cifras provisionales. Para la ampliación de una fábrica, esta claridad suele valer más que un precio principal de equipos, porque revela el trabajo, el coste y las interfaces que determinan si la nueva línea puede iniciar la producción según lo previsto.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.