


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Máquinas CNC automáticas de anidado: ¿Qué características reducen el desperdicio de material en láminas a gran escala?
El aprovechamiento de los tableros se decide antes de que empiece el corte
Para una fábrica que procesa grandes volúmenes de MDF, aglomerado, contrachapado, paneles laminados o tableros compactos, una máquina CNC nesting automática puede reducir considerablemente el desperdicio, pero solo cuando su software, la manipulación del material y la precisión de corte funcionan como un sistema integrado. Una alta potencia del husillo o una mesa de carga automática pueden aumentar la producción, pero ninguna de estas características por sí sola garantiza un mejor aprovechamiento de los tableros.
Las características que más influyen en el desperdicio suelen ser menos visibles en una sala de exposición: cómo gestiona el software de nesting la dirección de la veta y los retales, la capacidad de la máquina para mantener un tablero completo plano e inmóvil, la repetibilidad de su sistema de referencia y la fiabilidad de la carga y descarga automáticas. Los responsables de la evaluación técnica deberían analizar estos elementos como un proceso interconectado. Una máquina que genera un nesting eficiente pero pierde precisión de posicionamiento durante el mecanizado puede convertir el rendimiento teórico en piezas que hay que volver a fabricar. Por el contrario, una fresadora rígida y precisa con una lógica de nesting deficiente puede cortar limpiamente y, aun así, dejar material aprovechable sin utilizar.
Por tanto, la primera pregunta al comprar no es: «¿Qué porcentaje de aprovechamiento puede alcanzar la máquina?», sino: «¿Puede esta máquina producir piezas utilizables, retales reutilizables y tiempos de ciclo predecibles a partir de nuestra combinación real de pedidos?»
El nesting inteligente necesita reglas de producción, no solo una promesa de optimización
El software de nesting suele presentarse como la principal característica para reducir el desperdicio, y es importante. Su valor depende de las reglas que pueda aplicar sin generar problemas en las etapas posteriores. Una disposición que minimice el espacio vacío puede no ser adecuada si no tiene en cuenta la dirección de la veta del tablero, la orientación de la cara, la orientación de los taladros, los márgenes para el enchapado de cantos, los requisitos de etiquetado o la secuencia de las piezas para el montaje.
En el caso de los componentes de armarios y los paneles para muebles, los responsables de la evaluación deberían comprobar si el software distingue entre las piezas que pueden girarse y las que no. Los frentes de puertas, los paneles de chapa combinada y las superficies de melamina texturizada suelen tener una dirección visual. Girar estos componentes puede dar como resultado un nesting matemáticamente eficiente, pero comercialmente inaceptable. El motor de nesting debería permitir definir restricciones de veta para cada pieza y, al mismo tiempo, seguir optimizando la disposición de los demás componentes.
Por el mismo motivo, son importantes las bibliotecas de materiales. El sistema debería conservar definiciones claras de las dimensiones y el grosor de los tableros, el margen de corte, el recorte de bordes, el área de corte aprovechable, la dirección de la veta y la identificación del material. Si los operarios tienen que volver a introducir estos datos manualmente para cada trabajo, la uniformidad del aprovechamiento dependerá demasiado de la disciplina de cada persona. Una base de datos de materiales controlada también reduce el riesgo de anidar un conjunto de piezas en un tablero con el grosor o el acabado incorrectos.
La gestión de retales merece una atención especial. Muchas máquinas pueden mostrar en pantalla las zonas sobrantes del tablero. Eso no equivale a gestionar retales reutilizables. Un sistema útil registra las dimensiones, el código del material, la dirección de la veta, el estado de la superficie y la ubicación de almacenamiento del retal, y luego lo ofrece para trabajos posteriores. También debería aplicar un tamaño mínimo razonable para los retales. Guardar cada tira estrecha puede mejorar la cifra de aprovechamiento que aparece en un informe, pero también aumenta el trabajo de manipulación y la confusión en el almacén.
Pida a los proveedores que demuestren cómo gestiona el software de nesting estas situaciones con datos representativos de producción:
- conjuntos mixtos de componentes de armarios con dirección de veta fija y cantidades variables;
- pedidos que incluyan tanto componentes estándar como tamaños personalizados únicos;
- piezas que requieran distintos diámetros de herramienta, patrones de taladrado o tratamientos de canto;
- un pedido repartido entre tableros completos y retales catalogados;
- un trabajo prioritario que se incorpore después de preparar el plan de nesting original.
El objetivo de este ejercicio no es forzar el mayor aprovechamiento posible en una demostración. Se trata de comprobar si la lógica de optimización sigue siendo práctica cuando se incorporan las restricciones reales de producción. Por lo general, una máquina CNC nesting automática que admite reglas controladas, seguimiento de retales y cambios de trabajo fáciles de gestionar en planta tiene más valor que una que solo consigue un resultado impresionante con una lista de muestras sencilla.
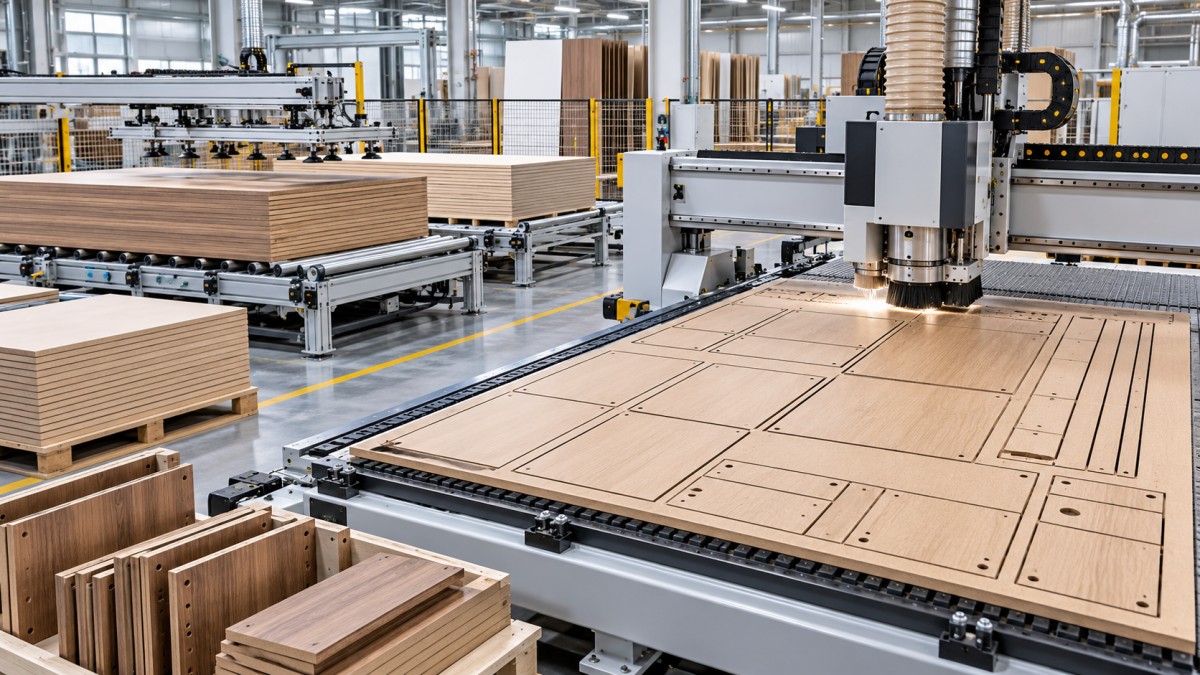
La zonificación del vacío y la estabilidad del tablero protegen el rendimiento que promete el nesting
El nesting solo tiene valor si cada pieza permanece en su posición hasta que termina la operación. Aquí es donde el rendimiento del vacío, el diseño del tablero de sacrificio, el control de las zonas y la estrategia de mecanizado influyen directamente en el desperdicio de material.
El procesamiento por nesting genera componentes pequeños o estrechos hacia el final del ciclo, sobre todo cuando la disposición está muy optimizada. Estas piezas pueden desplazarse si disminuye la cobertura de vacío, si entra aire por las ranuras de corte abiertas o si la superficie del tablero de sacrificio está desnivelada. Una pieza desplazada puede resultar dañada por la herramienta, quedar por debajo de las dimensiones previstas o chocar con ella. Incluso un solo componente defectuoso puede exigir la fabricación de una pieza de repuesto y, en conjuntos combinados, puede ser necesario sustituir la cara de un panel o un grupo de montaje completo.
La evaluación técnica debería ir más allá de la capacidad nominal de la bomba de vacío. El tamaño de la bomba es relevante, pero el resultado durante el trabajo depende de todo el sistema de sujeción: la tecnología de la bomba, las zonas de vacío, las válvulas, el estado de las juntas, la porosidad del tablero de sacrificio, la planitud de la mesa, el estado del tablero y la secuencia de corte de la máquina. Una bomba grande no puede compensar por completo las fugas no controladas ni un tablero de sacrificio desgastado.
Las zonas de vacío independientes resultan especialmente útiles cuando la combinación de producción incluye tableros de distintos tamaños o tableros parciales. Permiten que la máquina concentre la fuerza de sujeción debajo de la zona activa del material, en lugar de aspirar aire a través de zonas no utilizadas. Los controles deberían ser lo bastante sencillos para que los operarios puedan configurarlos correctamente y, a ser posible, estar vinculados al programa de nesting o a la disposición de la mesa. Una zonificación manual compleja puede convertirse en una fuente de errores de preparación durante los turnos de mucho trabajo.
Examine atentamente la estrategia de la máquina para el corte final. Entre los métodos habituales se encuentran dejar pequeñas pestañas, utilizar el mecanizado de piel de cebolla o controlar la secuencia para que el material circundante de mayor tamaño sostenga las piezas más pequeñas hasta las últimas etapas del programa. Cada método tiene sus ventajas y desventajas. Las pestañas requieren una operación secundaria de recorte. Las técnicas de piel de cebolla dependen de que el grosor del material y el estado del tablero de sacrificio sean uniformes. El corte secuenciado puede aumentar la complejidad de la programación. La elección adecuada depende de la geometría de las piezas, el tipo de material, la sensibilidad del acabado y la capacidad de mano de obra para las operaciones posteriores.
En el caso de paneles revestidos de alto valor, evalúe la calidad de corte tanto en la cara superior como en la inferior. Una selección de herramientas deficiente, velocidades de avance excesivas, una velocidad del husillo incorrecta o un apoyo inadecuado pueden causar astillado y convertir una pieza con dimensiones correctas en material de desecho. La máquina debería admitir un proceso práctico de gestión de herramientas: registros de herramientas definidos, compensación cuando corresponda, supervisión del desgaste y sustitución sencilla sin perder el control de la producción. El rechazo por una mala calidad de los cantos reduce el aprovechamiento tanto como el espacio vacío entre las piezas.
La precisión y la calibración evitan desperdicios ocultos
Al hablar del desperdicio de tableros, la atención suele centrarse en el material sin utilizar. En producción, el desperdicio oculto puede ser igual de costoso: piezas que encajan en el nesting, pero no sirven para el montaje. Una máquina nesting debe mantener un posicionamiento estable desde la carga del tablero hasta el fresado, el taladrado, la descarga y el etiquetado.
La cuestión relevante es la repetibilidad en condiciones de producción, no solo la precisión nominal de posicionamiento que figura en la hoja de especificaciones. La estructura de la máquina, la rigidez del puente, los sistemas de accionamiento, la calidad de las cremalleras o los husillos, el ajuste de los servomotores y la respuesta del sistema de control influyen en la repetibilidad. También lo hacen las condiciones del taller, las rutinas de mantenimiento y la capacidad de la máquina para mantener la calibración con el paso del tiempo.
Los métodos de referencia son especialmente importantes cuando los paneles se cargan automáticamente. Un tablero que entra torcido en la máquina o no llega a la posición de tope prevista puede afectar a todos los componentes del nesting. Compruebe si el sistema de carga utiliza elementos de alineación fiables, si el control detecta la posición del tablero y cómo responde la máquina ante una desalineación o la ausencia de un tablero. El objetivo no es simplemente automatizar el movimiento, sino registrar el material de forma fiable sin necesidad de correcciones repetidas por parte del operario.
El registro mediante visión o cámara puede ser útil para tableros impresos, paneles preprocesados y aplicaciones en las que es necesario reconocer características existentes. Debe evaluarse en función del flujo de trabajo real y no considerarse una mejora universal. Para el nesting estándar de tableros en bruto, una referencia mecánica uniforme y una gestión correcta de la carga pueden ofrecer un beneficio más directo. En trabajos complejos con tableros impresos o premarcados, la tecnología de registro puede evitar errores que, de otro modo, consumirían material costoso.
La precisión del taladrado también influye en el aprovechamiento. La producción de armarios suele combinar el fresado con el taladrado vertical, el taladrado horizontal o el mecanizado de orificios para espigas. Si la plataforma de nesting no puede mantener una relación fiable entre estas operaciones, puede ser necesario retrabajar las piezas o desecharlas durante el montaje. Evalúe la secuencia completa de mecanizado y la transferencia a cualquier equipo independiente de taladrado o enchapado de cantos. Una cifra baja de desperdicio de tableros aporta poco valor si aumentan los defectos de ajuste en las etapas posteriores.
La automatización mejora el aprovechamiento del material cuando hace más uniforme la producción
La carga, descarga, etiquetado y clasificación automáticos suelen justificarse por el ahorro de mano de obra. Su efecto en el desperdicio puede ser igual de importante. Estos sistemas reducen las variaciones en la alimentación de los tableros, la identificación de las piezas y la rapidez con la que los componentes terminados salen de la zona de corte.
El sistema de carga debe evaluarse en función de los tableros que realmente tendrá que manejar: tamaño, grosor, peso, acabado superficial, deformación y condiciones de polvo. Los paneles planos y lisos se comportan de forma distinta a los tableros de aglomerado curvados o a las láminas recubiertas con película protectora. El sistema debe separar los tableros de forma fiable. La carga de dos tableros a la vez puede alterar la sujeción por vacío, dañar las herramientas o provocar una parada costosa.
La descarga y el etiquetado deben considerarse conjuntamente. Si una máquina corta de manera eficiente, pero los operarios tienen que identificar manualmente cientos de piezas anidadas, los errores de clasificación pueden obligar a repetir la fabricación y anular el ahorro de material. Un proceso de etiquetado que vincule cada componente con su pedido, armario, estado de mecanizado y ruta de las operaciones posteriores ayuda a conservar el valor creado por el nesting. Las etiquetas deben ser legibles, lo bastante resistentes para la siguiente operación y aplicarse sin ralentizar excesivamente la célula.
En plantas con una gran variedad de productos, la automatización más útil puede ser la que reduce la dependencia de la preparación manual. La carga de trabajos mediante códigos de barras, la confirmación del material, la verificación de herramientas y la selección automática del programa pueden evitar que un operario ejecute el archivo correcto en el tablero equivocado. Estas características pueden parecer secundarias frente a las especificaciones de productividad, pero abordan una fuente habitual de desperdicio evitable: la incompatibilidad del proceso, no una geometría de corte deficiente.
La automatización no debería elegirse únicamente porque reduce el número de operarios alrededor de la fresadora. Una célula con un alto grado de automatización requiere espacio suficiente, una gestión disciplinada del almacenamiento de tableros, mantenimiento preventivo, capacidad de extracción de polvo y un procedimiento para recuperarse de los fallos. Si las paradas frecuentes dejan tableros parcialmente mecanizados o obligan a los operarios a eludir los controles, el aprovechamiento real puede disminuir. El nivel de automatización preferible es aquel que la planta puede mantener de forma uniforme en todos los turnos.
Evalúe el desperdicio en la célula, no solo en la fresadora
El aprovechamiento del material debe medirse desde la entrada del tablero hasta la obtención de una pieza terminada aceptada. Esto incluye las pérdidas por recorte y por ancho de corte, las piezas dañadas, las superficies rechazadas, los trabajos ejecutados con material incorrecto, las repeticiones causadas por errores de mecanizado y los retales que en la práctica no pueden utilizarse. Una demostración de un proveedor que solo informa del área vacía que queda en una disposición de nesting ofrece una visión limitada del resultado.
Antes de seleccionar el equipo, prepare un conjunto de muestras de pedidos recientes que represente la combinación real de trabajos. Incluya cuerpos de armario recurrentes, componentes personalizados irregulares, puertas sensibles a la dirección de la veta, piezas que requieran mecanizado en ambas caras cuando corresponda y tipos de material difíciles de sujetar o de cortar limpiamente. Procese los mismos datos con el software de nesting de cada opción, aplicando reglas de producción idénticas. Después, revise las disposiciones resultantes con el personal de producción, ingeniería, compras y montaje de las etapas posteriores.
Durante la evaluación de la máquina, solicite pruebas de cómo gestiona la configuración las variaciones normales de funcionamiento: cambios de herramienta, replaneado del tablero de sacrificio, fugas de vacío, alineación de los tableros, reutilización de retales, impresión de etiquetas y reinicio tras una interrupción. Estos detalles determinan si el equipo puede mantener el aprovechamiento previsto después de la instalación, y no solo el primer día de funcionamiento.
Una máquina CNC nesting automática bien elegida reduce el desperdicio porque genera menos espacios inutilizables, menos piezas inestables, menos errores de preparación y menos repeticiones. La configuración más sólida rara vez se define por una sola característica destacada. Es aquella cuyas reglas de nesting, rendimiento de sujeción, precisión de movimiento y flujo de materiales se ajustan a la combinación de tableros de la fábrica y pueden ser mantenidos por las personas que la utilizan a diario.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.