


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Comparativa de máquinas perforadoras de paneles: diseños de alimentación continua frente a punto a punto
Una máquina de alimentación continua suele ser una mejor inversión cuando el volumen de paneles es alto, las dimensiones son relativamente estandarizadas y el taladrado forma parte de un flujo de producción continuo. Una máquina punto a punto suele ser la opción más segura cuando la variedad de productos, las dimensiones personalizadas y los cambios frecuentes de programa son más importantes que el máximo rendimiento lineal. La decisión de compra depende menos de qué diseño es “más avanzado” y más de dónde entra la variación en la fábrica.
Para los equipos de compras, el error más costoso es comparar únicamente los cabezales de taladrado, el número de husillos o los tiempos de ciclo indicados en la oferta. Una máquina taladradora de paneles funciona dentro de un sistema más amplio: el corte de paneles, el canteado, el almacenamiento intermedio, la manipulación de materiales, el etiquetado, la programación, el control de calidad y el retrabajo influyen en su producción útil. Una máquina que parece más rápida de forma aislada puede convertirse en un cuello de botella infrautilizado si la línea que la rodea no puede mantenerla abastecida. Por el contrario, una máquina muy flexible puede generar costes innecesarios cuando la mayoría de los pedidos corresponde a componentes de armarios repetibles.
Comience por el flujo de trabajo, no por las especificaciones de la máquina
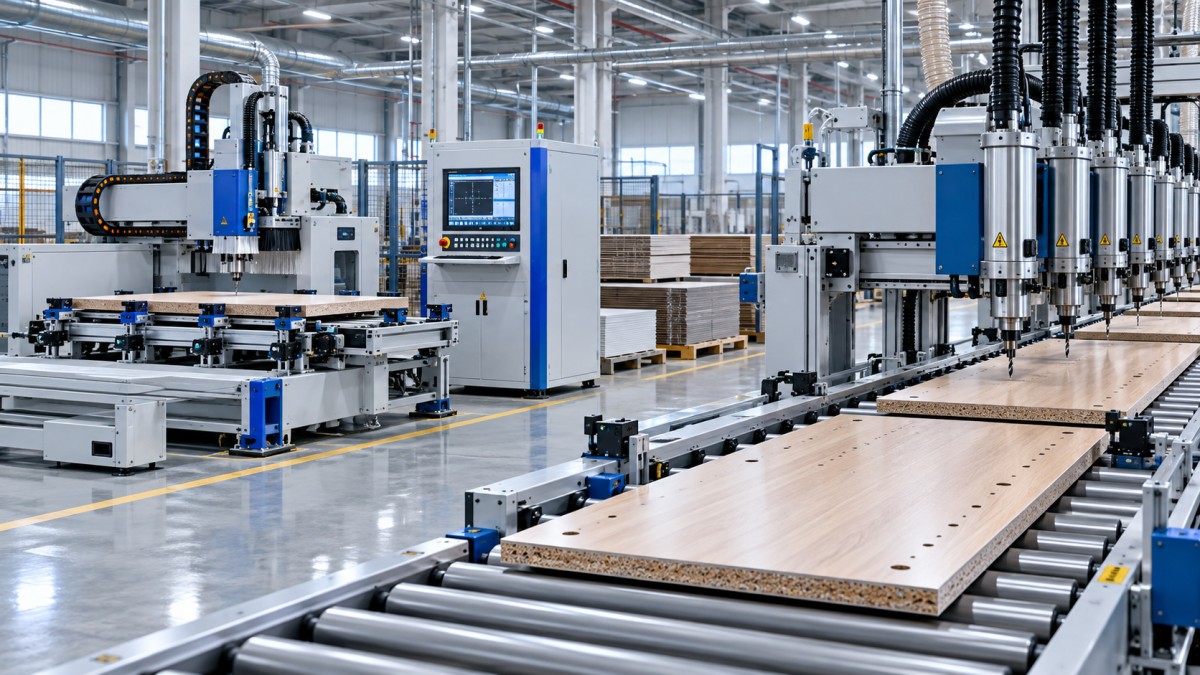
Las máquinas taladradoras de alimentación continua desplazan el panel por la zona de trabajo mediante transportadores o sistemas de transporte motorizados. Las unidades de taladrado trabajan mientras el panel pasa, procesando a menudo varias caras o bordes en una secuencia definida. Se adaptan a un modelo de producción basado en piezas repetitivas, orientación controlada y un flujo de materiales predecible.
Los diseños punto a punto colocan y posicionan cada panel para ejecutar un conjunto programado de operaciones de taladrado. La máquina puede mover sus cabezales, mordazas, pórtico o sistema de posicionamiento de la pieza para crear orificios en diferentes ubicaciones sin depender de una secuencia fija en línea. Esto los hace especialmente adecuados para muebles por lotes unitarios, armarios personalizados, piezas irregulares y fábricas donde el patrón de taladrado cambia a lo largo del día.
La línea divisoria práctica no es simplemente el tamaño del lote. Es la cantidad de variación que debe absorberse después del corte de los paneles. Un fabricante puede procesar muchos paneles al día y, aun así, beneficiarse de la tecnología punto a punto si los pedidos incluyen diferentes profundidades de armario, sistemas de herrajes, patrones de orificios y requisitos especiales de taladrado. Otro fabricante puede tener un volumen moderado y, sin embargo, encontrar más productiva la alimentación continua porque las mismas familias de componentes se repiten constantemente.
Antes de solicitar presupuestos, trace el mapa de una semana representativa de producción. Separe los componentes recurrentes de las piezas excepcionales. Registre con qué frecuencia cambian los programas, con qué frecuencia los operarios giran o reorientan los paneles, cuántos paneles esperan entre el corte y el taladrado y con qué frecuencia las piezas taladradas requieren correcciones. Estas observaciones revelarán más sobre la adecuación de la máquina que una comparación de proveedores basada en la capacidad máxima declarada.
Dónde los sistemas de alimentación continua justifican su coste
Un diseño de alimentación continua justifica su elección cuando el flujo continuo aporta un valor real. En una línea que produce armarios de cocina estandarizados, armarios roperos, componentes de mobiliario de oficina, estanterías u otros productos de panel repetibles similares, la máquina puede reducir el posicionamiento manual y mantener un ritmo constante de una operación a la siguiente. Resulta especialmente atractiva cuando el taladrado debe coincidir con los datos de corte previos y con los requisitos de ensamblaje posteriores, con una manipulación mínima.
Su ventaja no es únicamente la velocidad. Una célula de alimentación continua bien organizada puede reducir el número de veces que un operario toca cada panel. Menos transferencias pueden mejorar el ritmo, reducir la posibilidad de errores de orientación y facilitar la planificación de la producción. Cuando se combina con una identificación fiable y un enrutamiento adecuado de los materiales, el sistema puede favorecer un entorno de producción más disciplinado que un conjunto de estaciones independientes.
Este beneficio depende de mantener el flujo. Si los operarios deben detener frecuentemente la línea para resolver problemas de identificación incierta de piezas, programas faltantes, orientación incorrecta de los paneles o material dañado, la productividad prevista disminuye rápidamente. Los equipos de alimentación continua suelen tolerar peor el desorden en las etapas anteriores. Su valor aumenta cuando la producción de corte está correctamente secuenciada, las dimensiones de los paneles se encuentran dentro del rango operativo de la máquina y el material llega de forma constante.
Por lo tanto, los equipos de compras deben considerar el transporte y la manipulación de paneles como parte de la inversión, aunque la propuesta inicial los separe del precio de la máquina taladradora. Las mesas de entrada y salida, los transportadores de retorno, los dispositivos de transferencia, el almacenamiento intermedio, el escaneado de códigos de barras, las conexiones para la extracción de polvo y la integración de seguridad pueden determinar si el equipo funciona como una línea de producción o como una costosa máquina independiente con carga manual en ambos extremos.
Los diseños de alimentación continua también pueden presentar una limitación menos evidente: su productividad favorece una lógica de enrutamiento estable. En muchos sistemas modernos es posible realizar cambios frecuentes en los patrones de taladrado, pero cada excepción adicional complica la secuenciación, la gestión de programas y el control por parte del operario. Una fábrica que vende muebles altamente personalizados puede descubrir que la línea es técnicamente capaz de procesar variaciones, pero operativamente ineficiente para hacerlo.
Por qué las máquinas punto a punto siguen siendo sólidas en la producción mixta
Las máquinas punto a punto están diseñadas para gestionar la variación al nivel de la máquina. Pueden taladrar caras, bordes, orificios de construcción, orificios para soportes de estantes, ubicaciones de conectores y patrones de herrajes según el programa asignado a cada pieza. Esta flexibilidad reduce la necesidad de agrupar las piezas en series largas y uniformes antes del mecanizado.
Para un taller que produce armarios personalizados o una fábrica de muebles que gestiona una amplia variedad de pedidos, esto puede tener un valor comercial directo. Los lotes más cortos pueden avanzar sin esperar a contar con suficientes piezas coincidentes para justificar una preparación. Los cambios de ingeniería pueden introducirse con menos interrupciones. Los componentes no estándar pueden permanecer dentro de la ruta de producción normal en lugar de desviarse al taladrado manual o a un proceso secundario.
La contrapartida es que la capacidad punto a punto es sensible a la complejidad real de las piezas. Un tiempo de ciclo indicado para un panel rectangular sencillo con un patrón de taladrado básico puede no representar la producción de un lateral de armario que contenga múltiples taladros de construcción, orificios para estantes, alojamientos para bisagras, posiciones para espigas y requisitos especiales de herrajes. La carga, el posicionamiento, la sujeción, el giro y la descarga del panel, así como la gestión de excepciones, también consumen tiempo. La comparación correcta debe basarse en las piezas terminadas por turno para la propia mezcla de piezas de la empresa, no en el número nominal de orificios por minuto.
La disciplina de los operarios y la programación también son importantes. La maquinaria flexible traslada una mayor responsabilidad a la preparación de datos y al control de los trabajos. Una máquina punto a punto no puede compensar datos de taladrado incompletos, referencias incoherentes entre el corte y el taladrado ni cambios no verificados en el software de diseño de armarios. En una operación personalizada de bajo volumen, esto suele ser manejable y rentable. En una operación más grande, puede requerir procedimientos más sólidos para la liberación de programas y una mejor integración entre el diseño, el corte y el mecanizado.
La comparación de costes es más amplia que el precio de compra
Una comparación directa de precios entre una máquina taladradora de paneles de alimentación continua y una máquina punto a punto puede resultar engañosa, porque ambos diseños distribuyen los costes de forma diferente. Los equipos de alimentación continua pueden requerir una mayor superficie, más equipos conectados, trabajos de instalación y una mayor inversión en manipulación de materiales. Los equipos punto a punto pueden tener una menor carga de integración en línea, pero requerir más mano de obra por panel, una supervisión más activa de la máquina o capacidad adicional a medida que aumenta el volumen.
La mano de obra debe evaluarse considerando todo el proceso, no según el número de personas que permanecen en la estación de taladrado. Una línea de alimentación continua puede reducir la mano de obra directa de carga y descarga, pero crear nuevas necesidades de preparación de materiales, supervisión de la línea, mantenimiento y programación de la producción. Una máquina punto a punto puede parecer intensiva en mano de obra y, aun así, evitar la mano de obra oculta asociada con la clasificación, la formación de lotes, el redireccionamiento y la gestión de excepciones en una línea rígida.
La exposición a los tiempos de inactividad también es diferente. Si una máquina de alimentación continua se encuentra en el centro de una ruta de producción estrechamente conectada, una avería puede afectar al trabajo anterior y posterior. Los compradores deben preguntar cómo pueden desviarse los paneles, dónde puede acumularse el trabajo en proceso y si las piezas individuales pueden recuperarse sin perder su identificación. En los equipos punto a punto, la preocupación suele ser la pérdida de capacidad dentro de una célula: ¿pueden trasladarse las piezas prioritarias a otra máquina o una sola máquina retrasa todo el pedido?
Las afirmaciones de precisión deben traducirse a condiciones de producción
Ambos tipos de máquinas pueden ofrecer un taladrado repetible cuando están correctamente instaladas, calibradas y abastecidas con material uniforme. La pregunta de compras más útil es dónde entra el riesgo de precisión en el proceso. Una máquina taladradora puede posicionarse con precisión y, aun así, los ensamblajes terminados presentar desalineaciones porque los paneles se cortaron tomando referencias diferentes, se mezclaron las etiquetas, los tableros estaban deformados, las herramientas estaban desgastadas o los operarios cargaron la cara equivocada.
Los sistemas de alimentación continua ponen un mayor énfasis en el seguimiento y la estabilidad del transporte de los paneles. Los compradores deben examinar cómo establece la máquina su borde de referencia, cómo mantiene la posición del panel durante el proceso y cómo gestiona los paneles en los tamaños mínimo y máximo. Las piezas delgadas, estrechas, deformadas, revestidas o con formas inusuales merecen una discusión específica durante la revisión técnica. Un sistema optimizado para laterales de armario estándar puede no comportarse de la misma manera con componentes pequeños de cajones o tiras estrechas.
En los sistemas punto a punto, la sujeción, la selección de referencias y el soporte del panel son especialmente importantes. Pregunte cómo gestiona la máquina las piezas con zonas de apoyo incompletas, si la sujeción por vacío o mecánica es adecuada para el material previsto y cómo establece el programa un punto de referencia común entre las operaciones de mecanizado. En los componentes de mobiliario, la posición uniforme de los orificios con respecto a la referencia de ensamblaje suele ser más importante que una afirmación general de precisión presentada sin contexto.
Las herramientas y el mantenimiento no deben tratarse como aspectos secundarios. El estado de las brocas afecta a la calidad de los orificios, el astillado, la generación de calor y la fiabilidad de la profundidad de taladrado. Las especificaciones de compra deben aclarar la disposición de los husillos, los tipos de herramientas compatibles, el método de cambio de herramienta cuando corresponda, los requisitos de lubricación, las necesidades de extracción de virutas, el acceso para la limpieza y el proceso de sustitución de las piezas de uso frecuente. El coste de una máquina parada suele deberse a que los elementos de servicio habituales no están disponibles o son difíciles de cambiar, no a una avería mecánica importante.
Preguntas que permiten detectar una falta de adecuación antes de realizar el pedido
Una conversación útil con el proveedor debe pasar de las capacidades del folleto a las propias piezas y condiciones operativas del comprador. Proporcione tamaños, espesores, materiales y patrones de taladrado representativos de los paneles, así como la mezcla diaria y la organización prevista de los turnos. A continuación, solicite el proceso propuesto, no únicamente un modelo de máquina.
- ¿Qué piezas requerirán una carga especial, giro, manipulación manual o una operación independiente?
- ¿Qué supuestos se utilizan en la tasa de producción indicada: número de orificios, dimensiones del panel, método de carga, cambios de programa y participación del operario?
- ¿Cómo establece la máquina la referencia de un panel y qué ocurre cuando el panel está combado, es estrecho, corto o está orientado incorrectamente?
- ¿Qué componentes están incluidos en el presupuesto para la entrada, la salida, el escaneado, la seguridad, las interfaces de extracción de polvo y la integración del control?
- ¿Qué formato de datos de producción se acepta y quién es responsable de verificar los programas de taladrado posprocesados antes de su liberación?
- ¿Qué piezas de desgaste y componentes eléctricos o neumáticos críticos deben almacenarse localmente?
- ¿Qué soporte remoto, asistencia durante la puesta en marcha, documentación y formación de operarios están incluidos en el alcance del suministro?
- ¿Cómo puede la fábrica continuar procesando trabajos urgentes si esta máquina no está disponible?
Solicitar una demostración con archivos representativos proporciona más información que ver un vídeo genérico de la máquina. El objetivo no es obligar al proveedor a reproducir todos los pedidos futuros. Se trata de comprobar cómo gestiona la máquina las características de las piezas que generan la mayoría de los retrasos de la fábrica: dimensiones inusuales, alta densidad de orificios, taladrado de bordes, componentes pequeños, patrones variables de herrajes o cambios repetidos de programa.
Una regla práctica de selección
Elija la alimentación continua cuando la demanda de taladrado sea suficientemente estable como para mantener los paneles en movimiento siguiendo una secuencia planificada y cuando la fábrica pueda respaldar la máquina con un flujo fiable de entrada y salida. Su argumento empresarial más sólido se basa en la repetibilidad, una menor manipulación por panel y una línea que permanezca cargada productivamente durante gran parte del turno.
Elija el sistema punto a punto cuando la cartera de pedidos se defina por la personalización, los lotes mixtos, los cambios frecuentes de diseño y las piezas que, de otro modo, requerirían preparaciones repetidas o intervención manual. Su valor reside en convertir la variación en algo rutinario, en lugar de tratar cada excepción como una interrupción.
Para las empresas que se encuentran entre estas dos condiciones, la decisión debe basarse en un estudio de la carga de trabajo y no en una preferencia por el nivel de automatización. Revise la proporción de piezas recurrentes, el coste de retrasar los trabajos personalizados, el crecimiento previsto del volumen estandarizado, el espacio disponible en planta y la capacidad de los equipos de programación y manipulación de materiales. La mejor máquina es aquella cuya lógica operativa coincide con el trabajo probable de la fábrica, incluidas las partes inconvenientes que las ofertas y las tablas de tiempos de ciclo suelen omitir.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.