


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Puede una lijadora de puertas de armario lijar los rebajes sin redondear los bordes?
Una lijadora de puertas de armario puede lijar perfiles rebajados conservando los bordes bien definidos, pero solo cuando el abrasivo, los ajustes de contacto y las direcciones de trabajo son adecuados para la geometría de la puerta. Una máquina que deja un acabado uniforme en un panel con un rebaje poco profundo puede no llegar al fondo de ranuras profundas o redondear los hombros de un perfil más complejo.
Para los evaluadores técnicos, la diferencia importante está entre llegar a un rebaje y lijarlo eficazmente sin cambiar su forma. Los abrasivos flexibles pueden entrar en una ranura y, aun así, ejercer más acción de corte sobre los bordes expuestos que la rodean. Antes de invertir, es necesario comprobar que la máquina puede cumplir ambos requisitos al ritmo de producción previsto.
«Sin redondear los bordes» requiere una definición medible
Ningún proceso abrasivo elimina material sin afectar en absoluto a la geometría. El objetivo práctico es mantener los cambios del perfil dentro de una tolerancia acordada y, al mismo tiempo, lograr la preparación superficial necesaria. Esto no equivale a prometer que todas las esquinas afiladas quedarán completamente intactas.
De hecho, cierto suavizado de los bordes puede ser intencional. En ocasiones, las especificaciones del recubrimiento exigen un redondeo controlado de los bordes para favorecer la cobertura del acabado y reducir las esquinas frágiles. El problema es el redondeo descontrolado: un hombro pierde definición, un junquillo decorativo queda irregular o las puertas que deberían coincidir dejan de tener un aspecto uniforme.
Defina los criterios de aceptación antes de hablar de los ajustes de la máquina:
- Conservación del perfil: ¿Qué cambio en el radio del borde, la posición del hombro o la forma de la ranura es aceptable?
- Preparación de la superficie: ¿Se deben eliminar fibras levantadas, ligeras marcas de mecanizado o pequeñas protuberancias de recubrimiento curado?
- Cobertura de los rebajes: ¿Es necesario que el fondo de la ranura, las paredes laterales y las esquinas internas entren en contacto con el abrasivo?
- Aspecto: ¿La puerta llevará pintura opaca, tinte transparente u otro acabado que haga visibles los arañazos de manera diferente?
Una puerta de MDF pintada y una puerta de madera maciza teñida pueden tener perfiles parecidos, pero requerir distintas fórmulas de lijado. Evalúelas por separado en lugar de tratar las «puertas de armario» como una aplicación uniforme.
Por qué es difícil lijar uniformemente los perfiles rebajados
El hombro elevado entra en contacto con el abrasivo antes que el fondo de la ranura. Cuando las bandas de lijado flexibles se adaptan alrededor de ese hombro, la fuerza de contacto y el tiempo de permanencia pueden concentrarse en el borde expuesto. Por tanto, aumentar la penetración para llegar más adentro del rebaje puede acelerar el desgaste del borde más que mejorar el lijado del fondo de la ranura.
El acceso de la herramienta también tiene límites geométricos. Una abertura estrecha puede impedir que las bandas abrasivas entren con un ángulo útil. Las esquinas internas cerradas y los detalles con rebaje inferior pueden quedar inaccesibles aunque las superficies circundantes parezcan lijadas de manera uniforme.
La dirección también importa. Un cepillo que se acerca a un hombro mecanizado desde una dirección puede tratar un lado con mayor intensidad que el otro. En una puerta de marco y panel, la orientación de la veta, los travesaños y la intersección de perfiles añaden más variaciones.
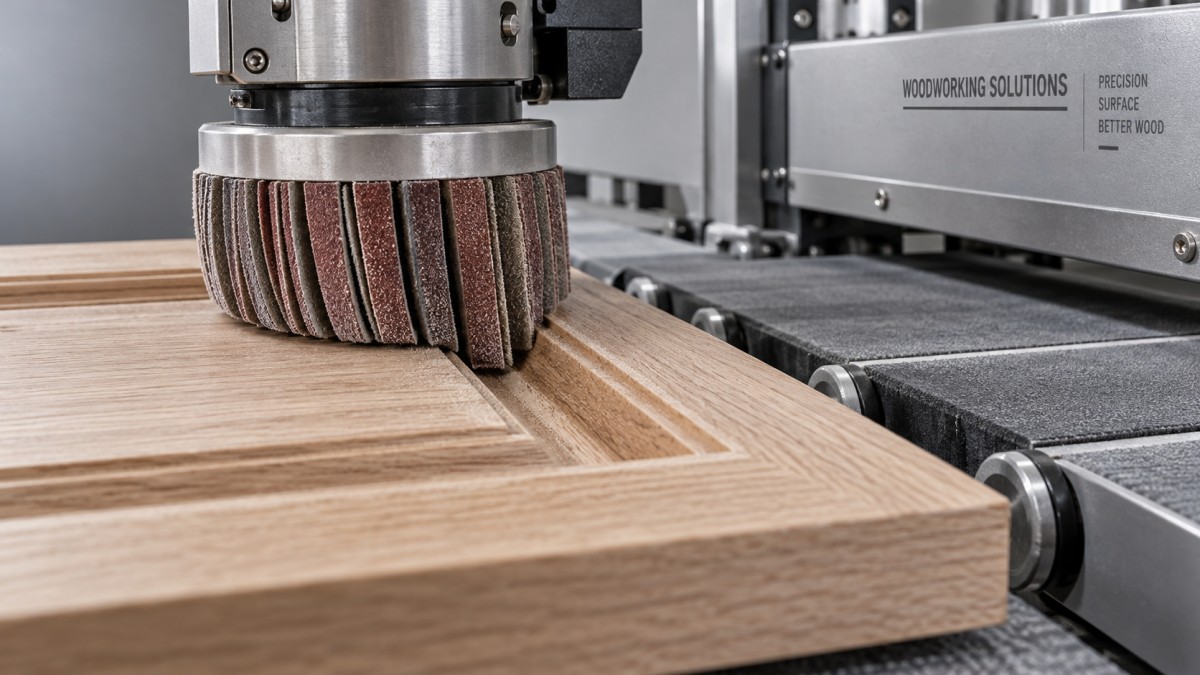
Un plano útil para la evaluación debe mostrar la abertura y la profundidad de la ranura, el ángulo de las paredes laterales, la forma del hombro y el radio interno mínimo. Estos datos informan mucho más al proveedor que el ancho y el grosor totales de la puerta.
¿Qué configuración de lijadora de puertas de armario se adapta al perfil?
Los distintos cabezales de lijado resuelven problemas distintos. La mejor opción no es necesariamente la máquina con más cabezales, sino la configuración que permite un acceso adecuado sin depender de un contacto excesivo.
El lijado con cepillos flexibles suele ser adecuado para una preparación superficial ligera y para eliminar pequeñas protuberancias. No se debe esperar automáticamente que elimine marcas importantes de fresado en un rebaje profundo sin alterar los bordes adyacentes. La eliminación de defectos profundos y la conservación cuidadosa del perfil son objetivos contrapuestos.
Las herramientas adaptadas al perfil pueden ofrecer un mejor control en formas repetitivas, siempre que coincidan con precisión con el perfil previsto. Sin embargo, los cambios en la geometría del fresado, el desgaste de la herramienta o la posición del componente pueden modificar el patrón de contacto. Solicite pruebas con el perfil de producción real, no con una muestra de aspecto parecido.
Los ajustes que determinan la conservación de los bordes
Construcción del abrasivo: la flexibilidad no lo es todo
Las bandas más largas y flexibles pueden llegar más fácilmente a los contornos, pero la longitud por sí sola no demuestra que sean adecuadas. El ancho de la banda, la rigidez del soporte, la exposición del abrasivo, la disposición de las cerdas de apoyo y el grano influyen en la forma en que la herramienta entra en el rebaje y lo trabaja.
Un grano más fino no garantiza que se evite el redondeo. Si requiere más pasadas o un contacto más prolongado para eliminar un defecto, el desgaste acumulado del borde aún puede ser inaceptable. Elija el abrasivo en función de la cantidad de material que se debe eliminar y, después, evalúe los cambios del perfil.
Contacto del cabezal: una mayor penetración no siempre es mejor
En muchas lijadoras de cepillo, el contacto se ajusta mediante la posición o la penetración del cabezal, y no con un ajuste de presión medido directamente. La presión neumática, cuando se utiliza, es solo una parte del sistema de contacto. Pregunte cómo se ajusta y se muestra el nivel de contacto, y cómo se reproduce.
Una penetración excesiva flexiona más el abrasivo alrededor de los detalles elevados. Una prueba razonable empieza con un contacto ligero y lo aumenta gradualmente, comprobando tanto la cobertura del rebaje como la geometría de los bordes. Si el fondo de la ranura no queda suficientemente preparado antes de que el hombro alcance su límite de desgaste, es necesario cambiar la herramienta o el proceso.
Velocidad de avance, velocidad del cabezal y pasadas repetidas
Por lo general, un avance más lento aumenta la exposición al abrasivo, mientras que la velocidad de giro modifica la acción de corte y la deflexión de las bandas. Estas variables interactúan, por lo que «más lento es mejor» no constituye un criterio fiable de selección.
Varias pasadas ligeras pueden mejorar el control, pero también acumulan la eliminación de material. Evalúe la secuencia de producción completa, incluida cualquier pasada en sentido inverso, en lugar de aprobar cada pasada de forma aislada. Registre la velocidad de avance, la velocidad del cabezal, el contacto, las especificaciones del abrasivo y el número de pasadas como una sola fórmula de trabajo.
Sujeción de la pieza y extracción de polvo
Si una puerta se levanta, se balancea o se desliza, el contacto será irregular aunque los cabezales de lijado estén bien ajustados. Compruebe el estado del transportador, el sistema de sujeción, las variaciones de grosor y el apoyo de las puertas más pequeñas de su gama.
La extracción también afecta a la uniformidad, además de a la limpieza. Los abrasivos saturados y el polvo acumulado pueden modificar la acción de corte o contribuir a la aparición de arañazos. Confirme los requisitos de extracción del proveedor y evalúe el rendimiento en las condiciones de funcionamiento previstas, con las protecciones y los controles de polvo adecuados.
El material y la calidad de los procesos anteriores pueden determinar el resultado
Los perfiles fresados en MDF pueden presentar fibras expuestas y una densidad superficial variable, especialmente cuando la herramienta corta a distintas profundidades. Un cepillado agresivo puede dejar un borde velloso o desgastado en lugar de prepararlo limpiamente. La madera maciza presenta cambios en la dirección de la veta y variaciones locales de dureza. Los componentes enchapados añaden el riesgo de lijar hasta atravesar la fina capa superficial en los bordes vulnerables.
Inspeccione la puerta antes de lijarla. No se debe juzgar un proceso pensado para eliminar fibras ligeras por su capacidad de borrar vibraciones graves del fresado. Las fresas desgastadas, una sujeción deficiente o una profundidad de mecanizado irregular pueden obligar a la estación de lijado a retirar más material del que el perfil puede admitir sin riesgo.
También conviene prestar atención a la preparación previa de los paneles. Por ejemplo, la escuadradora de mesa deslizante CNC de Qingdao Zhongding Machinery, modelo ZD400T-AD, está diseñada para cortar MDF, contrachapado, madera maciza y materiales para paneles, con una longitud máxima de corte de 3200 mm y un ángulo de hoja que se muestra en pantalla. Su función es preparar los tableros en bruto, no lijar rebajes. Mantener claras estas funciones ayuda a evitar que se espere que una lijadora posterior compense todas las variaciones de los procesos anteriores.
Una prueba con muestras que revela las limitaciones reales
Una puerta de demostración lisa resulta tranquilizadora, pero no basta para tomar una decisión de compra. Prepare un conjunto de muestras que incluya las partes más difíciles de su gama real: el rebaje más profundo, la ranura más estrecha, el hombro decorativo más afilado y el material más vulnerable.
- Establezca un punto de referencia. Fotografíe e inspeccione cada perfil antes del lijado. Registre los defectos existentes, el estado de humedad cuando sea pertinente y las dimensiones críticas.
- Defina criterios de aprobación por separado. Especifique la preparación superficial aceptable y el cambio de perfil aceptable. Una no debe ocultar el incumplimiento de la otra.
- Realice ajustes controlados. Durante el desarrollo, cambie una sola variable a la vez y, después, documente la fórmula final combinada.
- Compruebe todas las orientaciones. Inspeccione los hombros de entrada y salida, ambas paredes laterales, los fondos de las ranuras, las secciones a contraveta y los detalles que se cruzan.
- Aplique el acabado previsto. Examine muestras representativas con recubrimiento, ya que las superficies sin tratar pueden ocultar arañazos, fibras o una preparación irregular.
- Repita la prueba con más de una puerta. Confirme la uniformidad entre varias piezas y evalúe cómo afecta el desgaste del abrasivo a los resultados.
Use luz rasante y aumento para detectar defectos visuales. Cuando lo exijan las tolerancias, compare secciones transversales del perfil o utilice un instrumento de medición óptica adecuado. Una plantilla de perfil permite realizar una comprobación rápida durante la producción, pero quizá no detecte cambios pequeños que sean relevantes para la especificación.
Conserve una muestra de referencia aprobada junto con los ajustes registrados. Una superficie aprobada resulta más útil cuando los equipos de producción y calidad pueden comparar los resultados futuros con el mismo estándar físico.
Evalúe el proceso de producción, no solo la demostración de la máquina
El dato decisivo es el número de puertas aceptables por hora, no solo la velocidad del transportador. Incluya la carga, las pasadas adicionales, los cambios de abrasivo, la preparación entre familias de perfiles, la inspección y cualquier retoque manual. Una máquina más rápida que aún requiera mucho lijado manual en cada rebaje quizá no aporte el ahorro de mano de obra esperado.
Antes de comprar, pida al proveedor que indique qué superficies lijará la herramienta propuesta, cuáles podrían requerir un proceso secundario y cómo se restablecen los ajustes después de sustituir el abrasivo. Aclare también la disponibilidad de consumibles, los procedimientos de sustitución, el acceso para mantenimiento y el soporte técnico.
Qingdao Zhongding Machinery Co., Ltd. cuenta con más de 20 años de experiencia en maquinaria para trabajar la madera, además de ofrecer soporte técnico, suministro de repuestos y servicio posventa. En una evaluación técnica, estos recursos son más valiosos cuando se aplican al análisis de muestras reales de puertas y a la documentación de un proceso reproducible; no sustituyen las pruebas de aplicación.
El criterio de selección es sencillo: elija una lijadora de puertas de armario solo después de comprobar que prepara adecuadamente los rebajes y conserva los bordes dentro de los límites aceptables, al mismo tiempo y a un ritmo de producción realista. Si el aumento del contacto permite llegar al fondo de la ranura solo a costa de redondear el hombro, deje de ajustar la máquina para compensar esa limitación. Considere otras herramientas, una operación adicional controlada, mejoras en el mecanizado previo o una modificación del perfil. La inversión adecuada conserva el diseño y reduce el trabajo; no se limita a dar un aspecto acabado a las superficies planas visibles.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.