


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo elegir una lijadora para contrachapado para calibrar el espesor
Cómo elegir una lijadora de contrachapado para calibrar el espesor
Elegir una lijadora de contrachapado para calibrar el espesor requiere algo más que comparar el ancho de trabajo y la potencia del motor. La pregunta clave es si la máquina puede dejar los paneles reales dentro del rango de espesor requerido, a velocidad de producción y sin dañar la chapa de la cara. Esto depende tanto del material de entrada como del equipo de lijado.
Una máquina que produce una superficie atractiva aún puede dejar variaciones de espesor inaceptables. Por el contrario, una configuración que elimina eficazmente las zonas más altas puede ser demasiado agresiva para las caras decorativas delgadas. Por lo tanto, la evaluación técnica debe separar el control dimensional del acabado superficial y, a continuación, determinar cómo se conseguirán ambos en la ruta de producción propuesta.
Defina el problema de espesor antes de especificar la máquina
«Calibrar al espesor nominal» no es un requisito de compra completo. Especifique el rango de espesor final aceptable, la variación dentro de cada panel y la variación entre paneles. Son medidas diferentes, y la afirmación de precisión de un proveedor puede referirse solo a una de ellas.
Distinga también la variación de espesor de la curvatura o la torsión. Un panel curvado puede tener un espesor bastante uniforme, mientras que uno que parece plano puede presentar zonas localizadas más gruesas y más delgadas. Los rodillos de presión pueden aplanar temporalmente una lámina curvada durante el lijado; al salir de la máquina, la curvatura puede reaparecer. La calibración del espesor no es una solución fiable para contrachapados inestables o muy deformados.
Antes de solicitar cotizaciones, registre los siguientes datos de una muestra representativa del material de entrada:
- Mediciones del espesor a lo ancho y a lo largo, incluidas las zonas de los bordes.
- Espesor de la chapa de la cara y espesor mínimo aceptable de la capa superficial restante.
- Dimensiones del panel, composición, estado superficial y defectos visibles.
- Curvatura, torsión, estado de humedad e historial de almacenamiento, cuando se conozcan.
- Producción requerida e indicación de si es necesario procesar una o ambas caras.
Una regla sencilla para descartar material desde el principio: el lijado no puede añadir material a un panel demasiado delgado. Si las láminas de entrada ya están por debajo del límite inferior del espesor final, un control más preciso de la máquina no hará que ese material sea aceptable.
Determine un margen seguro de eliminación de material
El margen de lijado disponible está determinado por la cara más delgada y vulnerable, no solo por el espesor medio del tablero. Las variaciones locales de la chapa, los parches, los solapes y las zonas elevadas pueden consumir ese margen de manera desigual. Solicite al proveedor del contrachapado los detalles de su composición y verifique muestras representativas, en lugar de dar por sentado que se puede eliminar todo el espesor nominal de la chapa superficial.
Esto es especialmente importante cuando un panel necesita una calibración considerable, pero lleva una chapa decorativa delgada. La decisión adecuada podría ser calibrar el sustrato antes de aplicar la chapa decorativa, mejorar el control del contrachapado de entrada o rechazar las láminas que no sean adecuadas. Comprar una lijadora más potente no resuelve la falta de margen de material.
Para el procesamiento por ambas caras, defina la cantidad que se eliminará de cada una, además de la eliminación total. Eliminar la misma cantidad de ambas caras no es siempre lo adecuado para todas las composiciones, pero concentrar toda la corrección en una sola cara puede perjudicar la apariencia o afectar el equilibrio del panel. Confirme la secuencia prevista con la especificación del panel y examine el resultado después de liberar la lámina de la presión de la máquina.
Elija los cabezales de lijado según el trabajo, no el folleto
Para calibrar el espesor, busque una referencia dimensional claramente definida entre la superficie de corte abrasiva y el panel apoyado. Se suele utilizar un rodillo de contacto relativamente duro para eliminar material de forma controlada. Un patín de acabado flexible sigue más fácilmente los contornos de la superficie y tiene otra función; no debe considerarse un dispositivo de calibración equivalente.
Una combinación de rodillo y patín puede permitir calibrar y luego refinar las rayas, pero los detalles son importantes. Pregunte qué cabezal determina el espesor, cómo se ajusta cada cabezal y si la presión de acabado modifica la dimensión final. El diámetro y la dureza del rodillo de contacto, la especificación del abrasivo y la rigidez de la máquina deben evaluarse en conjunto.
Los sistemas de presión flotantes o segmentados pueden ayudar a proteger las superficies delicadas durante el acabado. Sin embargo, un sistema diseñado para adaptarse a las variaciones del panel puede seguir las diferencias de espesor en lugar de eliminarlas. Pida al proveedor que explique el modo de funcionamiento propuesto y demuestre su rendimiento de calibración.
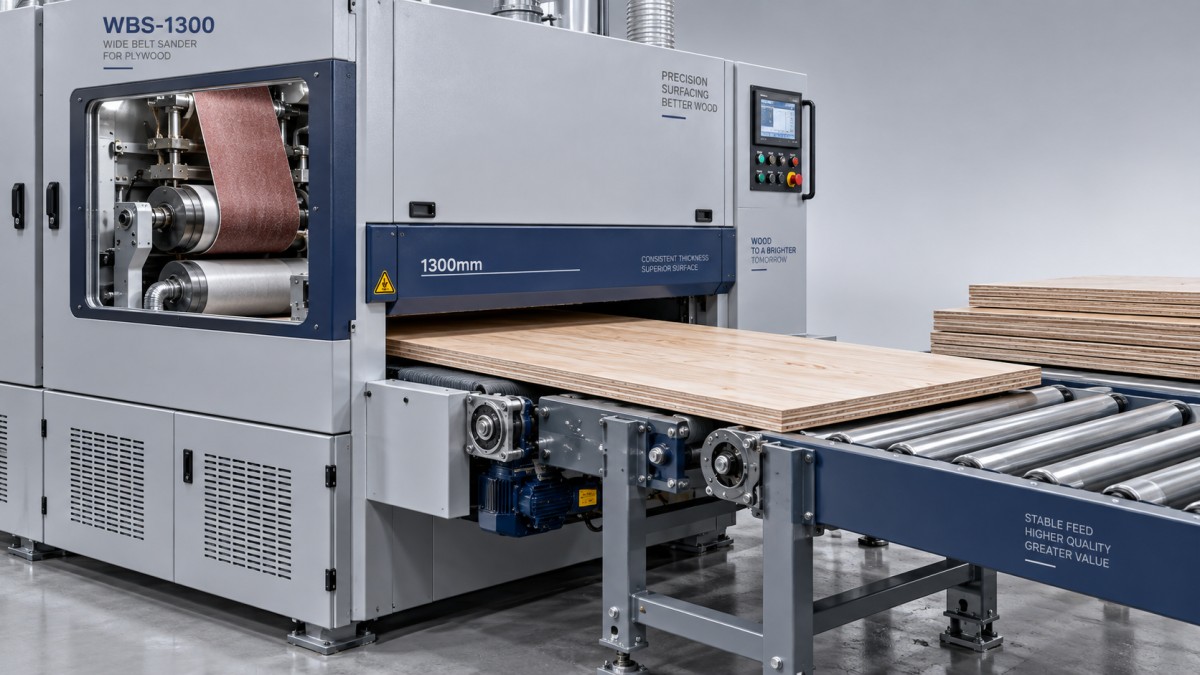
Las configuraciones de una y dos caras implican otra disyuntiva. Un sistema de doble cara puede reducir la manipulación y procesar ambas caras en una sola pasada, pero requiere coordinar cuidadosamente la eliminación de material y el apoyo del panel. Una máquina de una sola cara puede ser adecuada para un taller más flexible, siempre que el cálculo de capacidad incluya el volteo, las pasadas repetidas y la manipulación por parte del operario.
La potencia del motor es solo uno de los factores que determinan la capacidad de eliminación
Un motor grande no determina cuánto material puede eliminarse de forma segura de su contrachapado. La capacidad útil también depende del ancho de trabajo, la velocidad de avance, el estado del abrasivo, la especie de madera, las líneas de cola, la extracción de polvo y el acabado aceptable. Solicite una demostración de la tasa de eliminación en el material previsto, no una cifra máxima sin relación con las condiciones de funcionamiento.
La secuencia de abrasivos debe formar parte de esa demostración. Las bandas de grano grueso pueden eliminar material con eficacia, pero dejar rayas que requieran un margen de lijado adicional. Empezar con un grano demasiado fino puede aumentar la acumulación de residuos y el calor. La secuencia adecuada es la que cumple los requisitos de espesor y superficie sin agotar la chapa de la cara.
La estabilidad del avance suele determinar el resultado
Un cabezal de lijado rígido no puede compensar un panel que se desliza, se levanta o cambia de apoyo durante la pasada. Inspeccione el estado del transportador, el seguimiento de la banda, el apoyo de la mesa, el sistema de sujeción y el ajuste de presión. Una sujeción insuficiente permite que el panel se mueva; una presión excesiva puede comprimirlo o aplanar temporalmente una lámina deformada.
Preste especial atención a los bordes de entrada y salida. El exceso de lijado localizado en los extremos puede deberse a cambios en el apoyo o la presión cuando el panel entra y sale. Incluya esas zonas en el plan de inspección, en lugar de medir únicamente el centro, que es más fácil de alcanzar.
También conviene comprobar las dimensiones mínimas de los paneles. Una máquina puede admitir el ancho requerido y, aun así, manejar mal las piezas cortas debido al espacio entre rodillos o a la geometría del apoyo. Si la fábrica procesa tanto láminas completas como piezas cortadas, pruebe ambos formatos. No dé por sentado que una prueba satisfactoria con láminas completas demuestra que la máquina es adecuada para piezas cortas.
Realice una prueba de aceptación que ponga de manifiesto las variaciones
Envíe un lote representativo, con variaciones normales de producción e incluyendo los paneles más difíciles que aún cumplan la especificación de entrada. Unas pocas láminas inusualmente planas no demuestran gran cosa. Identifique cada panel y marque puntos de medición repetibles para poder comparar las lecturas antes y después del procesamiento.
Utilice un instrumento de medición del espesor calibrado, con resolución adecuada y presión de medición constante. Registre el estado de humedad y acuerde cuándo se tomarán las mediciones después del lijado. La incertidumbre de medición debe ser lo bastante baja para distinguir un panel aceptable de uno rechazado.
- Fije las condiciones de funcionamiento: registre el tipo y el grano de la banda, la velocidad de avance, los ajustes de los cabezales, el objetivo de eliminación y las condiciones de extracción.
- Mida todo el panel: compruebe una cuadrícula definida, incluidos los bordes y los extremos, en lugar de basarse en un promedio.
- Inspeccione la integridad de la superficie: busque lijado que atraviese la chapa, cola expuesta, rayas persistentes, depresiones localizadas y parches dañados.
- Compruebe la repetibilidad: procese paneles consecutivos y repita la evaluación cuando la máquina haya alcanzado su temperatura de funcionamiento normal.
- Compruebe la recuperación del ajuste: cambie los ajustes de espesor y restablezca la receta original para evaluar la repetibilidad de la preparación.
Cuando sea viable, incluya una prueba más larga para observar la acumulación en el abrasivo y la deriva dimensional. Una banda nueva en una máquina limpia es un punto de partida útil, pero no constituye una prueba de producción completa. Acuerde los resultados aceptables antes de la prueba para que las muestras atractivas no sustituyan a criterios de aceptación medibles.
Compruebe el proceso posterior sin confundir las especificaciones
Los objetivos de calibración deben tener en cuenta las operaciones posteriores: laminado, mecanizado, montaje o aplicación de cantos. Un espesor desigual del panel puede complicar los ajustes de presión y recorte, pero el rango de espesor admitido por la máquina posterior no equivale a una tolerancia de espesor aceptable.
Por ejemplo, laEnchapadora automática de cantos rectos ZD450C indica un rango de espesor de trabajo de 10–60 mm y velocidades de avance de 12–23 m/min, con alimentación, encolado, recorte y pulido automáticos. Estas cifras ayudan a evaluar la compatibilidad de los componentes y la planificación de la producción. No determinan cuánta variación de espesor dentro de un panel puede tolerar el componente acabado del armario o del mueble.
Tampoco debe tomarse sin más su velocidad de avance como objetivo de velocidad de lijado. La capacidad de lijado debe contemplar la separación entre láminas, el volteo, las pasadas repetidas y la inspección. Compare el número de paneles aceptables terminados por turno, no solo las velocidades de los transportadores.
Compre un proceso fácil de mantener, no solo una muestra que cumpla
Solicite los requisitos de extracción para las condiciones de funcionamiento propuestas, incluidos el caudal de aire y los detalles de conexión. Una extracción deficiente del polvo puede saturar los abrasivos y reducir la uniformidad del corte. La recogida de polvo de madera y las medidas de prevención de incendios también deben evaluarse según la instalación y los requisitos locales aplicables.
Pregunte qué tareas de mantenimiento permiten conservar la calibración: inspección del transportador, alineación de la mesa, mantenimiento de los rodillos, verificación del ajuste de espesor y cambio de abrasivos. Confirme la disponibilidad de bandas de repuesto, los plazos de entrega de las piezas de desgaste, la formación de los operarios y el acceso a asistencia técnica. Estos aspectos cobran importancia una vez que el equipo de instalación se ha marchado.
Qingdao Zhongding Machinery Co., Ltd. cuenta con más de 20 años de experiencia en maquinaria para trabajar la madera y ofrece asistencia técnica, suministro de repuestos y servicio posventa. Al evaluar su propuesta, convierta esos servicios en compromisos concretos: alcance de la puesta en marcha, repuestos recomendados, procedimientos de resolución de problemas y responsabilidades para confirmar los resultados de aceptación.
La especificación de compra más sólida vincula los límites del contrachapado de entrada, la eliminación segura de material, el espesor final, la calidad superficial y la producción sostenida. Elija la lijadora de contrachapado que demuestre el cumplimiento de esos requisitos con material representativo y documente los ajustes y las condiciones de mantenimiento necesarios para seguir cumpliéndolos.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.