


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué ancho de trabajo necesita una lijadora de paneles?
Elija una lijadora de paneles con un ancho útil de trabajo que permita procesar la pieza más ancha que necesite lijar en la dirección de avance prevista, además del espacio operativo especificado para la máquina. Tenga en cuenta las dimensiones del panel en la etapa de lijado, que pueden ser mayores que las dimensiones finales. Después, determine si los trabajos ocasionales con piezas sobredimensionadas justifican una máquina más ancha o pueden seguir una ruta de producción distinta.
Una máquina demasiado estrecha puede obligarle a modificar el proceso. Un mayor ancho también implica costes adicionales por el tamaño de la máquina, la selección de abrasivos, los requisitos de extracción y la instalación. La elección adecuada parte de las piezas reales y de la secuencia de producción, no del mayor ancho disponible en un catálogo.
Mida la dimensión que cruza la cinta transportadora
El ancho de trabajo es la capacidad útil de lijado en sentido transversal a la dirección de avance. Normalmente, el largo del panel avanza a lo largo de la cinta transportadora, mientras que el ancho del panel atraviesa la máquina. Confundir estas dimensiones puede llevar a especificar una máquina mucho más grande de lo que exige el trabajo.
Por ejemplo, consideremos un panel hipotético de 2,400 × 1,200 mm. Si se introduce con la dimensión de 2,400 mm en el sentido de la cinta transportadora, los cabezales de lijado reciben un ancho de 1,200 mm. Si se gira y se introduce de lado, el ancho pasa a ser de 2,400 mm. La primera orientación requiere menos ancho de trabajo, pero también exige un espacio adecuado de soporte y manipulación para la mayor longitud de avance.
No siempre es posible girar la pieza sin más. En la madera maciza y las superficies chapadas, la dirección de lijado puede afectar a la visibilidad de los arañazos y al aspecto final. El agarre de la cinta transportadora, la estabilidad del panel y la disposición de los cabezales de lijado también influyen en qué orientación funciona de manera fiable. Defina la dirección de avance prevista antes de comparar los anchos de las máquinas.
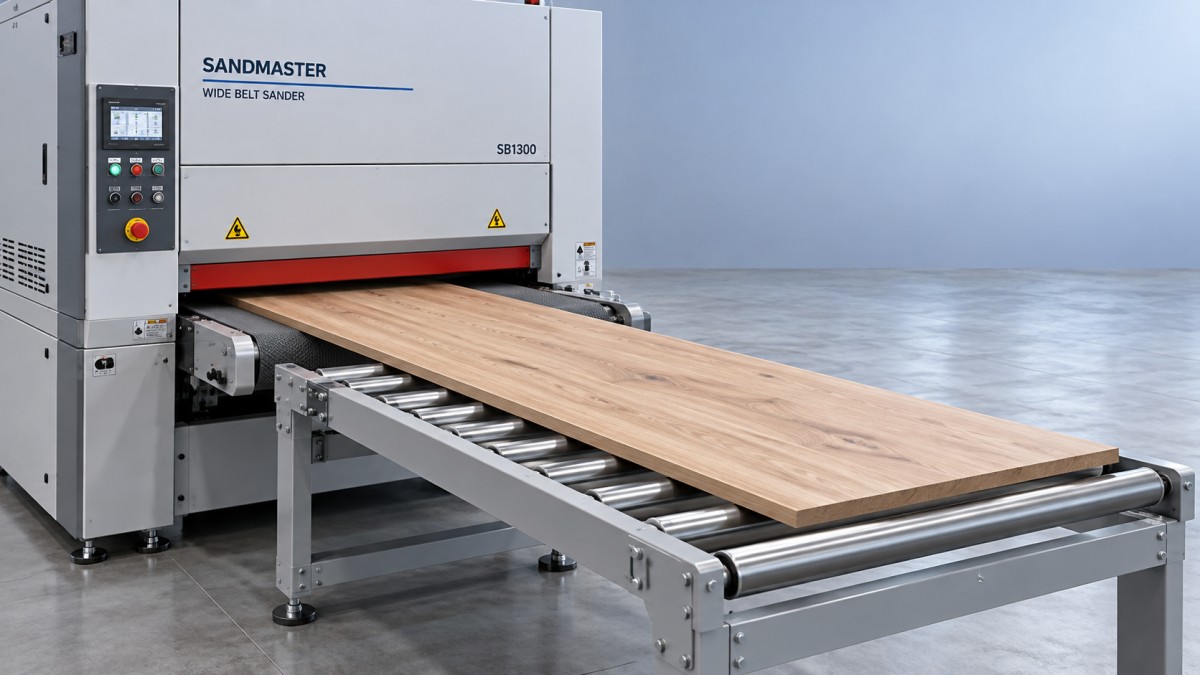
Utilice las dimensiones reales de entrada, incluido el margen previsto para el recorte. Si los paneles se lijan antes de obtener sus dimensiones finales, el plano del producto acabado no refleja el ancho que debe admitir la máquina. Incluya los portapiezas o dispositivos de fijación cuando el proceso los requiera, ya que también ocupan espacio dentro de la envolvente de trabajo.
Determine el ancho necesario a partir de la combinación de producción
Un buen punto de partida es una lista de piezas agrupadas por ancho en la etapa de lijado, material, grosor y volumen mensual. Esto permite saber si el panel más ancho forma parte de la producción habitual o es una excepción ocasional.
Divida el trabajo en tres grupos prácticos:
- Producción habitual: piezas procesadas con frecuencia que deberían pasar por la máquina sin disposiciones especiales.
- Trabajos más anchos confirmados: paneles necesarios para pedidos confirmados o una gama de productos aprobada.
- Excepciones ocasionales: dimensiones inusuales que podrían encargarse a un proveedor externo o procesarse por otra vía adecuada.
El panel habitual o confirmado más ancho suele determinar la capacidad mínima. Antes de que un trabajo sobredimensionado, poco frecuente, determine toda la inversión, conviene comparar los costes. Por otro lado, una pieza más ancha con un volumen mensual reducido puede seguir siendo esencial si el plazo de entrega depende de mantener ese proceso en las instalaciones.
La capacidad futura debe responder a un plan de producto definido. Una decisión confirmada de empezar a fabricar tableros de mesa más anchos o paneles de muebles ensamblados es una razón válida para reservar ancho. La expectativa general de que «quizá haya trabajos más grandes más adelante» ofrece mucha menos orientación y puede llevar a pagar por una capacidad que nunca se utiliza.
Compruebe dónde se integra el lijado en la secuencia de producción
Lijar antes o después del corte puede cambiar sustancialmente el ancho necesario. Procesar tableros enteros mantiene el lijado en una etapa anterior, pero exige capacidad suficiente para todo el tablero. Si primero se corta, una lijadora más estrecha puede procesar los componentes resultantes.
La decisión debe ajustarse al proceso de fabricación. Por ejemplo, lijar piezas individuales antes del encolado no elimina la necesidad de nivelar después el panel ensamblado. Además, puede resultar más difícil transportar con seguridad las piezas pequeñas, especialmente si se acercan a la longitud o el grosor mínimos permitidos por la máquina.
En un proceso que empieza por el corte, una sierra de mesa deslizante como la ZD350 puede preparar componentes de MDF, contrachapado y madera maciza antes del lijado. El ancho de corte especificado de 1,250 mm entre la hoja y la guía describe la capacidad de aserrado; no determina el ancho de trabajo que necesitará una lijadora posterior. Este requisito depende de las dimensiones de las piezas cortadas y de cualquier ensamblaje posterior.
Antes de decidir el ancho, siga un producto representativo por las etapas de corte, ensamblaje, lijado y acabado. Esto suele revelar si se necesita capacidad para paneles enteros o si el lijado de componentes se adapta mejor a la ruta de producción.
Deje espacio libre sin inventar un margen universal
El ancho máximo útil de la pieza importa más que el ancho de la banda abrasiva o de la cinta transportadora. Estas dimensiones están relacionadas, pero no son intercambiables. El guiado de la banda, las protecciones, los elementos de presión y el sistema de avance de la máquina pueden afectar a la envolvente permitida para la pieza.
No dé por sentado que un panel que coincide con el ancho anunciado dispondrá del espacio operativo adecuado. Solicite el ancho máximo permitido para la pieza y las condiciones de carga asociadas. El panel debe entrar bien alineado y mantenerse bajo control durante todo el paso; que la abertura permita introducirlo mientras está inmóvil no demuestra que pueda alimentarse de manera fiable en producción.
No existe un único margen de espacio libre adecuado para todas las máquinas. El margen apropiado depende del diseño de la máquina, las variaciones dimensionales de los paneles y la forma de cargarlos. Utilice los límites operativos del fabricante y evalúe piezas representativas cercanas al máximo previsto.
Mantenga separadas dos decisiones: el espacio necesario para procesar de forma fiable los paneles actuales y la capacidad adicional prevista para productos más grandes. La primera es un requisito operativo. La segunda es una decisión de inversión. Combinarlas en un margen arbitrario dificulta la comparación de presupuestos.
No considere que dos pasadas solapadas equivalen al lijado de todo el ancho
Una máquina estrecha puede parecer económica si un panel más ancho se puede lijar mediante pasadas solapadas. La viabilidad depende del diseño de la máquina y del acabado requerido. Una máquina cerrada puede impedir físicamente el paso de un panel sobredimensionado.
Algunos diseños abiertos por un lado pueden admitir piezas más anchas mediante pasadas repetidas, pero el solapamiento debe evaluarse cuidadosamente. Puede provocar diferencias en la cantidad de material eliminado, el patrón de rayado o la nivelación de la superficie. Estas diferencias pueden hacerse más visibles tras el recubrimiento, sobre todo cuando es importante lograr un aspecto uniforme en toda la cara.
Para calibrar el grosor con precisión o preparar superficies que exigen un acabado de alta calidad, una máquina que procese todo el ancho del panel en una sola pasada suele ser el punto de partida más sólido. Las pasadas repetidas también requieren más manipulación y ocupan tiempo de máquina que podría dedicarse a la siguiente pieza.
Si se están considerando pasadas solapadas para trabajos ocasionales, evalúe el resultado completo: grosor final en todo el panel, aspecto tras el acabado, tiempo de manipulación y repetibilidad. Una pasada de lijado basto satisfactoria no demuestra por sí sola que el proceso sea adecuado para el producto acabado.
El ancho solo mejora la productividad si el resto de la máquina está a la altura
Una lijadora de paneles más ancha no produce automáticamente más piezas acabadas por turno. El rendimiento también depende de la velocidad de avance, la eliminación de material por pasada, la secuencia de abrasivos, la configuración de los cabezales, el tiempo de carga y el estado del material de entrada.
El lijado a todo el ancho puede exigir más a los cabezales que el procesamiento de un componente estrecho con el mismo ajuste de eliminación. Compare la capacidad de los motores, la disposición de los cabezales, la capacidad de avance y los requisitos de extracción con el material y la cantidad de material que realmente necesita eliminar. La especificación de ancho indica el tamaño máximo de la pieza que puede caber, pero no describe todo el trabajo de lijado.
Alimentar varios componentes estrechos en paralelo puede aprovechar mejor el ancho disponible, pero solo dentro de las reglas de funcionamiento de la máquina. Las piezas con distintos grosores de entrada pueden recibir una presión o una eliminación de material desiguales. Las piezas cortas también pueden tener requisitos de transporte distintos a los de los paneles largos.
Evalúe la producción útil como el número de piezas aceptables por turno, teniendo en cuenta las pasadas repetidas, los cambios de abrasivo y la manipulación. En un proceso con componentes pequeños, una alimentación fiable y cambios rápidos pueden aportar más que un ancho que no se utiliza. En una producción habitual de paneles anchos, disponer del ancho suficiente puede eliminar una limitación persistente del proceso.
Compare el coste instalado y el espacio útil en planta
Evalúe las opciones de ancho como sistemas instalados. Además del precio de la máquina, compare la demanda eléctrica especificada, los requisitos de aire comprimido cuando proceda, la capacidad de extracción, los tamaños de los abrasivos, el acceso para la entrega y el espacio necesario para el mantenimiento.
Conviene comprobar la disponibilidad de abrasivos antes de hacer el pedido. Las dimensiones de la banda influyen en las opciones de suministro, el nivel de existencias y la planificación de los repuestos. Las bandas más anchas pueden costar más por unidad, pero también procesan una mayor superficie. Compare el coste de los abrasivos por panel aceptable o lote de producción, en lugar de fijarse únicamente en el precio de la banda.
La superficie que ocupa la máquina es solo una parte del espacio necesario. Los paneles largos deben poder entrar y salir en línea recta, con un soporte adecuado. Los operarios también necesitan acceso para cambiar las bandas, limpiar, ajustar y realizar el mantenimiento. Una máquina que cabe entre dos paredes puede seguir siendo poco práctica para trabajar.
En las instalaciones de exportación, incluya los repuestos y el soporte técnico en la comparación. Qingdao Zhongding Machinery Co., Ltd. suministra maquinaria para trabajar la madera con soporte técnico, repuestos y servicio posventa. Estos aspectos deben considerarse junto con las especificaciones de capacidad, ya que el acceso a componentes de repuesto y la resolución de problemas influyen en la utilidad a largo plazo de cualquier máquina seleccionada.
Incluya un requisito medible en la solicitud de presupuesto
En lugar de pedir únicamente una máquina con un ancho nominal determinado, describa el trabajo que debe realizar. Incluya las dimensiones máximas del panel en la etapa de lijado, la orientación de avance prevista, los materiales, el rango de grosores, la cantidad de material que debe eliminarse, los requisitos de acabado y el volumen de producción. Especifique si los paneles se procesarán individualmente, en paralelo o sobre portapiezas.
Para la comparación final, solicite tres cosas:
- Una envolvente de trabajo definida: ancho útil máximo, dimensiones mínimas permitidas de las piezas, límites de grosor y cualquier restricción de carga.
- Una demostración de lijado representativa: con el panel más ancho y exigente y componentes estrechos pertinentes, registrando la secuencia de abrasivos y los ajustes de avance.
- Una propuesta de instalación: que indique el espacio de manipulación, los servicios, las conexiones de extracción, el acceso para el mantenimiento y los consumibles necesarios.
La demostración debe evaluar la uniformidad del grosor en todo el ancho, la calidad de la superficie, la estabilidad de la alimentación y el número de pasadas necesarias. Cuando el aspecto tras el recubrimiento sea importante, inspeccione una muestra acabada además de la superficie recién lijada.
Elija el menor ancho de trabajo que cubra de forma fiable la producción habitual, los trabajos más grandes confirmados y el espacio operativo necesario. Opte por una máquina más ancha cuando permita fabricar una gama de productos definida, elimine un cuello de botella recurrente o reduzca suficiente trabajo externo como para justificar el coste adicional. Incluya esa razón de producción en la especificación de compra para que la capacidad seleccionada tenga una función clara.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.