


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Puede una máquina revestidora de perfiles trabajar con el radio más pequeño de sus perfiles?
¿Puede una máquina envolvedora de paneles trabajar con el radio más pequeño de su perfil?
El radio más estrecho de su perfil puede poner de manifiesto las limitaciones de una máquina envolvedora de paneles mucho antes de que comience una producción completa. La cuestión no es simplemente si una máquina puede envolver un panel, sino si puede mantener una adhesión fiable y un acabado limpio en contornos exigentes, sin que la película forme puentes, se levante o se agriete. La geometría del sustrato, el material de envoltura, el comportamiento del adhesivo y la configuración de los rodillos de presión influyen en el resultado y deben orientar las pruebas con muestras que solicite antes de elegir el equipo.
La respuesta breve es: posiblemente, pero un radio mínimo indicado en una cotización no constituye prueba suficiente. Esa cifra solo tiene sentido cuando se relaciona con un perfil, un material de recubrimiento, un sistema adhesivo y una velocidad de producción determinados. Una demostración satisfactoria con una película flexible sobre una curva exterior amplia no demuestra que la máquina pueda trabajar en su estrecha ranura interior.
Defina la geometría difícil antes de comparar máquinas
Empiece con una sección transversal acotada, no con una fotografía. Marque todos los radios convexos y cóncavos, las aberturas de las ranuras, los retornos y las transiciones. Incluya las tolerancias de fabricación: el plano nominal puede mostrar una curva manejable, mientras que el mecanizado real puede dejar una transición más pronunciada que se convierta en el punto de fallo.
Una esquina exterior y un rebaje interior plantean problemas distintos. En una esquina convexa, el recubrimiento debe doblarse sin agrietarse, blanquearse ni despegarse debido a la tensión residual. Dentro de una ranura cóncava, el material debe llegar hasta el fondo, y el utillaje debe presionarlo para que entre en contacto, en lugar de estirarlo sobre la abertura. Esta zona sin apoyo es un puente de película: puede parecer aceptable a cierta distancia y, sin embargo, dejar debajo una cavidad sin adherir.
La profundidad de la ranura y el acceso pueden ser tan importantes como el radio. Dos perfiles con el mismo radio interior pueden requerir distintas disposiciones de rodillos porque uno tiene una entrada estrecha o un hombro que obstruye el acceso. Pida al proveedor que indique cómo se aplicará presión en cada superficie crítica.
Confirme también la categoría de la máquina. Una envolvedora de perfiles de alimentación continua suele trabajar con una sección transversal constante a lo largo de la dirección de avance. Un panel con contornos variables en la superficie o rebajes tridimensionales puede requerir otro proceso de conformado. El término «envoltura de paneles» se utiliza de manera amplia, así que confirme que el proceso sea adecuado antes de hablar de la capacidad para trabajar con radios pequeños.
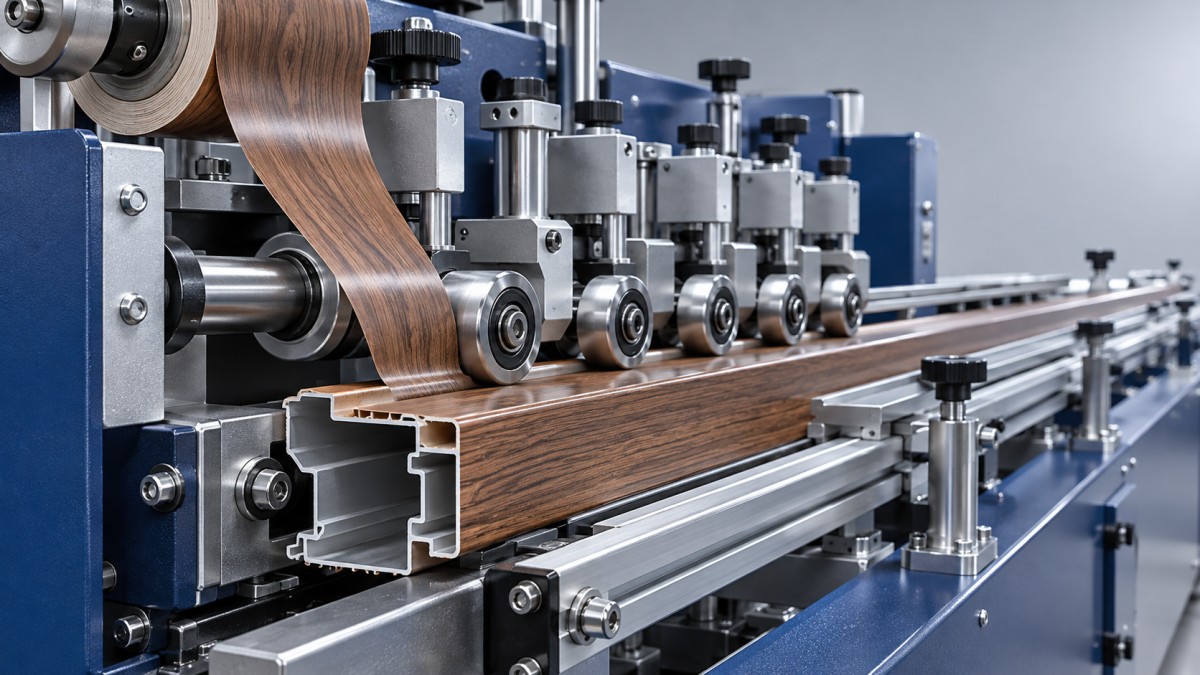
El radio mínimo depende de la combinación de material y proceso
Una máquina no tiene un radio mínimo de envoltura universal. El límite práctico varía según el grosor, la rigidez, el soporte, el acabado superficial, la respuesta a la temperatura y la deformación admisible del recubrimiento. No se deben considerar intercambiables las películas de PVC, los recubrimientos a base de PET, el papel decorativo y la chapa de madera natural.
En un doblez sencillo, un recubrimiento más grueso suele experimentar una mayor deformación con el mismo radio. Sin embargo, el grosor por sí solo no permite predecir el resultado. La construcción multicapa, la dirección de la veta de la chapa y el comportamiento de los revestimientos decorativos pueden determinar si la superficie conserva un aspecto aceptable. Una película puede adaptarse sin rasgarse y, aun así, mostrar cambios de brillo, pérdida del relieve o blanqueamiento por tensión visible.
Solicite al proveedor del recubrimiento indicaciones de conformado para el grado exacto, incluidas las restricciones direccionales y los límites de temperatura. El calentamiento puede mejorar la conformabilidad de algunos materiales, pero un exceso de calor puede dañar el acabado o provocar inestabilidad dimensional. No apruebe un proceso basándose en una película sustituta que solo parezca similar.
Esto es especialmente importante cuando una máquina debe trabajar con varias colecciones decorativas. El recubrimiento más flexible puede superar la prueba fácilmente, mientras que un acabado más grueso o frágil determina el límite operativo real. Por tanto, las pruebas deben incluir tanto la geometría más difícil como el recubrimiento aprobado menos tolerante, y no solo el material de demostración más fácil del proveedor.
Analice dónde se aplica la presión, no solo cuánta
Los contornos estrechos suelen requerir un conformado progresivo. El recubrimiento se guía hacia el perfil mediante una secuencia de contactos, en lugar de forzarlo a adoptar su forma final en un solo punto. El diámetro, la forma, la dureza y el ángulo de los rodillos, así como el espacio libre de montaje, influyen en la viabilidad de esa secuencia.
Los rodillos pequeños pueden alcanzar zonas de acceso restringido, pero su diámetro por sí solo no demuestra gran cosa. Los elementos de montaje también deben evitar los hombros adyacentes, y la dirección del contacto debe empujar el recubrimiento contra la superficie prevista. Un rodillo que presiona a través de la entrada de una ranura puede mantener el puente de película en lugar de eliminarlo.
Solicite un esquema del utillaje para su sección transversal. Debe mostrar cómo entra el recubrimiento en el rebaje, dónde se consolida y cómo los rodillos siguientes evitan volver a sacarlo. En perfiles exigentes, puede ser necesario utilizar utillaje con formas específicas o estaciones adicionales; confirme su disponibilidad en lugar de darla por supuesta.
Una mayor presión no es una solución automática. Una carga excesiva puede dejar marcas en la superficie decorativa, deformar un sustrato vulnerable o alterar la distribución del adhesivo. La pregunta pertinente es si la máquina puede aplicar una presión controlada y repetible en el lugar correcto, a la vez que sostiene la pieza de manera constante.
La velocidad modifica el tiempo disponible para la unión
El adhesivo debe conservar su capacidad de humectar las superficies cuando el recubrimiento llega a cada estación de conformado. La velocidad de avance, las condiciones de aplicación, la temperatura del sustrato y la distancia entre la aplicación y la consolidación influyen en ese intervalo. Una línea más lenta no siempre es más segura: modifica tanto el tiempo de enfriamiento como la exposición al calor.
Tanto si el proceso propuesto utiliza EVA, PUR reactivo u otro adhesivo adecuado, solicite las indicaciones de procesamiento del proveedor del adhesivo y verifique la compatibilidad con el sustrato y el recubrimiento. Durante las pruebas, registre la temperatura de aplicación, el gramaje de adhesivo, el tiempo abierto y los requisitos de manipulación. Cuando sea necesario el curado, distinga entre la resistencia inmediata para la manipulación y el rendimiento final de la unión.
No pida a la estación de envoltura que corrija una preparación deficiente
El polvo, las fibras arrancadas, las marcas de mecanizado y las dimensiones de perfil irregulares pueden hacer que una máquina capaz parezca poco fiable. Las curvas cerradas son especialmente sensibles, ya que un pequeño defecto local puede interrumpir el contacto justo donde el recubrimiento ya está sometido a tensión. Inspeccione la uniformidad dimensional y el estado superficial de las piezas en bruto antes de ajustar el adhesivo o la presión de los rodillos.
También conviene prestar atención al corte previo, aunque este no determine el radio de envoltura final. Para preparar piezas en bruto de madera maciza, la sierra de una hoja MJ163Sierra de corte al hilo de una hoja de Qingdao Zhongding está diseñada para el corte longitudinal y tiene una velocidad de avance especificada de 12–30 m/min. Su función es preparar el material; el perfilado y la preparación superficial posteriores siguen determinando el contorno que llega a la envolvedora. Las velocidades de corte y envoltura deben equilibrarse mediante la planificación de la producción, no suponerse iguales.
Compruebe la humedad y la temperatura del sustrato según las recomendaciones de los proveedores del material y del adhesivo. En bordes porosos o friables, pregunte si es necesario un tratamiento superficial y valídelo con material de producción. Una muestra de demostración seleccionada a mano y excepcionalmente lisa puede ocultar variaciones que volverán a aparecer en la fábrica.
Convierta la prueba con muestras en un requisito de compra
Una prueba útil reproduce las condiciones de producción más difíciles y registra suficiente información para poder repetirla. Envíe perfiles representativos, el recubrimiento previsto y los datos pertinentes del sustrato. Indique qué dimensiones son fijas y si es posible aumentar algún radio sin afectar al producto terminado.
- Pruebe la combinación límite: utilice el radio requerido más pequeño con el recubrimiento previsto menos tolerante, incluida una variación dimensional realista.
- Trabaje a la velocidad de producción requerida: registre la velocidad de avance real, no solo la velocidad máxima nominal de la máquina.
- Incluya las transiciones normales de operación: observe el arranque, una parada y un nuevo arranque, así como un cambio de utillaje cuando corresponda.
- Conserve los ajustes: documente las posiciones de los rodillos, las referencias del utillaje, las condiciones del adhesivo, los ajustes de calentamiento y la identificación del material.
- Acuerde cuándo se realizará la inspección: examine las piezas inmediatamente y de nuevo tras el periodo de acondicionamiento o curado especificado por el proveedor del adhesivo.
Defina los criterios de aceptación antes de la demostración. Las inspecciones visuales deben contemplar puentes de película, levantamiento de bordes, grietas, blanqueamiento, marcas de rodillos, arrugas y deformaciones del acabado decorativo. Utilice condiciones de iluminación y observación acordadas para que la expresión «acabado aceptable» no siga siendo una promesa subjetiva.
La apariencia por sí sola no demuestra la adhesión. Cuando proceda, utilice muestras sacrificables para seccionarlas o realizar pruebas destructivas acordadas, prestando especial atención a las esquinas interiores. Si el producto final estará expuesto al calor o la humedad, seleccione condiciones de acondicionamiento y pruebas de adhesión que reflejen la aplicación y los requisitos pertinentes del cliente. No invente un umbral de aprobación universal para productos distintos.
Elija una capacidad repetible, no una única muestra satisfactoria
Clasifique honestamente el resultado de la prueba. Un perfil que funciona de manera constante a la velocidad requerida con ajustes documentados no es lo mismo que uno que solo supera la prueba tras un ajuste delicado; ambos son distintos de una geometría que requiere rediseño. Si el resultado depende de un radio mayor, un recubrimiento especial o una velocidad reducida, incluya esa limitación en la decisión de compra.
A continuación, compruebe qué incluye la entrega: rodillos específicos para el perfil, documentación de ajustes, formación para operarios, elementos de presión de repuesto y asistencia para futuros cambios de material. Una muestra aprobada tiene un valor limitado si los operarios no pueden reproducir el resultado o si es difícil obtener utillaje de repuesto.
Qingdao Zhongding Machinery Co., Ltd. cuenta con más de 20 años de experiencia en la fabricación y exportación de maquinaria para trabajar la madera, además de ofrecer asistencia técnica, suministro de repuestos y servicio posventa. En un proyecto en el que el radio es un factor crítico, estas capacidades resultan más útiles cuando forman parte de un proceso documentado: validación de muestras, utillaje acordado, comprobaciones de puesta en marcha y un procedimiento claro para resolver variaciones de producción.
Antes de aprobar una máquina envolvedora de paneles, solicite pruebas con su perfil límite exacto, no una garantía general sobre curvas cerradas. El resultado decisivo es una unión repetible y un acabado aceptable a la velocidad requerida, en condiciones de operación que su equipo de producción pueda mantener.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.