

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Una enchapadora de cantos para contrachapado necesita una unidad de fresado previo?
No, no todas las máquinas enchapadoras de cantos para contrachapado necesitan una unidad de fresado previo. La elección adecuada depende del estado de los paneles que recibe, del acabado que esperan sus clientes y del costo de mantener esos resultados de forma constante. Un canto de contrachapado bien cortado puede estar listo para aplicar adhesivo y cinta de canto sin mecanizado adicional. Un canto con marcas de sierra o pequeños desprendimientos puede beneficiarse considerablemente del fresado previo.
Para los equipos de compras, la parte difícil es decidir si ese beneficio justifica la inversión adicional. Una hoja de especificaciones más extensa no significa automáticamente una mejor compra. La pregunta útil es: ¿el fresado previo resolverá un problema recurrente de producción o duplicará un trabajo que el proceso de corte ya realiza bien?
Qué cambia el fresado previo antes de aplicar el adhesivo
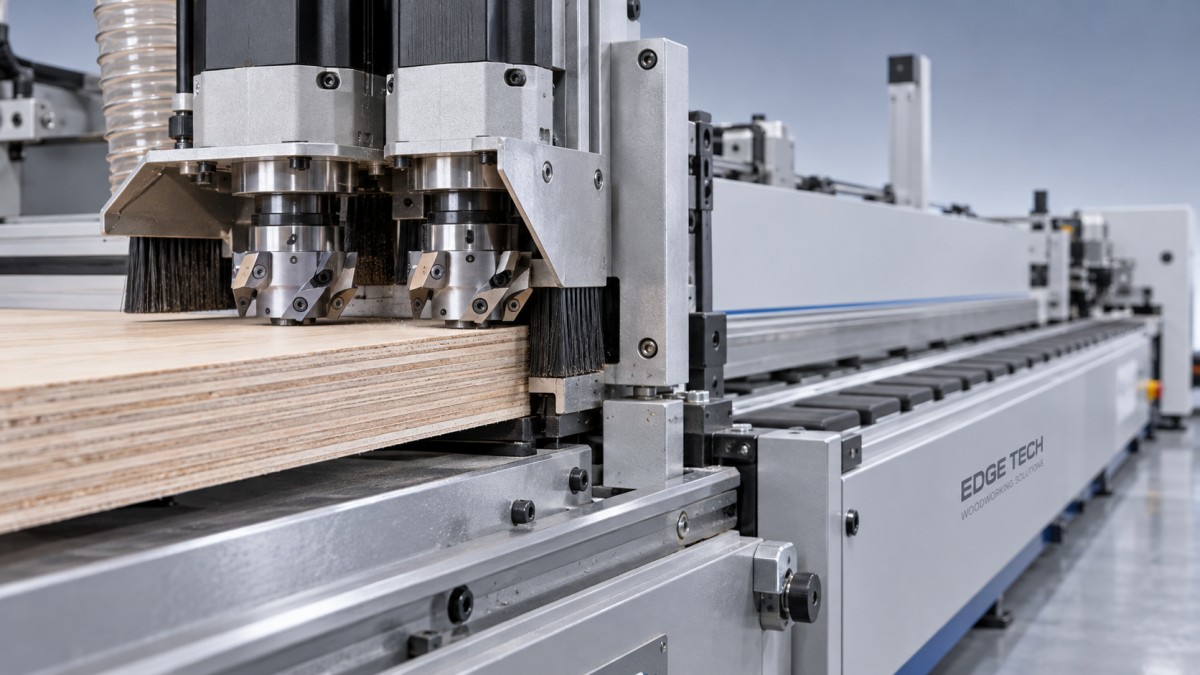
Una unidad de fresado previo elimina una cantidad controlada de material del canto del panel justo antes de la estación de encolado. Su finalidad es crear una superficie de unión nueva y recta, eliminando pequeños defectos de corte e irregularidades superficiales.
Muchos sistemas utilizan dos fresas dispuestas para reducir los desprendimientos en las esquinas de entrada y salida. El resultado real depende de la geometría de las fresas, la disposición de los husillos, el estado de las herramientas, el soporte del panel y la configuración de la máquina, no simplemente de que haya dos motores.
Esta operación requiere especial cuidado en el contrachapado. A diferencia de los tableros de material homogéneo, el contrachapado contiene capas alternas de chapa y su comportamiento durante el mecanizado varía según la especie de madera, la estructura del núcleo, el adhesivo y la calidad de fabricación. Un ajuste que funciona bien con un lote puede provocar astillamientos en otro.
El fresado previo puede mejorar la preparación del canto, pero no es un proceso para reparar contrachapado defectuoso. Los huecos profundos en el núcleo, las chapas sueltas, la delaminación y los errores dimensionales importantes requieren atención en una etapa anterior o el rechazo de los paneles afectados.
Empiece por el canto que realmente produce
Antes de comparar cotizaciones de máquinas, reúna paneles de la producción habitual. Incluya material cortado cerca del final del intervalo de servicio de la hoja de sierra, no solo muestras recién cortadas y preparadas para una demostración del proveedor. Examine varios espesores y calidades de contrachapado si su combinación de compras varía.
Las siguientes distinciones son más útiles que una afirmación general de que el canto se ve «áspero».
Revise el canto con buena iluminación y compare su escuadra con las caras del panel. Inspeccione ambas esquinas y también la zona central. Una superficie que parece lisa al tacto aún puede tener defectos que se hacen evidentes al aplicar una cinta de canto fina.
Cuándo una máquina enchapadora de cantos para contrachapado se beneficia más del fresado previo
Los estándares de apariencia admiten poca variación
En componentes visibles de armarios, estanterías y paneles para muebles, pequeños defectos en el canto pueden convertirse en un problema de acabado y no solo de mecanizado. Los materiales de canto finos son especialmente sensibles al sustrato que hay debajo, aunque las cintas más gruesas también requieren un contacto y soporte fiables.
El fresado previo puede ayudar a conseguir una línea de canto más uniforme cuando la calidad de corte de los paneles recibidos fluctúa. Por sí solo, no garantiza una junta invisible. La elección del adhesivo, la temperatura de aplicación, la cantidad de adhesivo, la presión, la calidad de la cinta y los ajustes de recorte siguen siendo importantes.
Los paneles proceden de varias fuentes de corte
Una fábrica que utiliza una línea de dimensionado bien mantenida puede obtener una calidad de canto estable. Un taller que recibe paneles de varios proveedores, sierras o routers CNC se enfrenta a una situación diferente. Aunque las dimensiones nominales coincidan, el acabado superficial y la calidad de las esquinas pueden variar.
En este caso, el fresado previo puede proporcionar una etapa adicional de preparación controlada antes del encolado. Esa uniformidad puede ser valiosa si los operarios dedican tiempo a clasificar los paneles o corregir manualmente los cantos. Sin embargo, la unidad sigue necesitando una sobremedida definida; no puede absorber una variación ilimitada.
El retrabajo supone más que el costo visible de mano de obra
Los rechazos afectan a más personas que a quien los repara. Interrumpen el montaje, consumen cinta de canto y adhesivo de reemplazo, y pueden retrasar un pedido que, de otro modo, estaría completo. Si la preparación del canto está documentada como causa de esos problemas, merece la pena considerar seriamente el fresado previo.
La palabra clave es «documentada». Una adhesión deficiente causada por polvo, ajustes inadecuados del adhesivo o una temperatura baja del panel no debe atribuirse automáticamente a la falta de fresado previo.
Cuándo la unidad adicional quizá no justifique su costo
Una máquina sin fresado previo puede ser una opción sensata cuando el contrachapado dimensionado con precisión produce de forma constante cantos encolados aceptables. Esto es especialmente pertinente cuando los volúmenes de producción son moderados, las especificaciones del material son estables y el acabado requerido ya se consigue sin correcciones manuales del canto.
Para un taller pequeño, el equipo adicional también implica responsabilidades adicionales: mantenimiento de las fresas, necesidades de extracción de polvo, comprobaciones de configuración y planificación de repuestos. Comprar una función que los operarios rara vez necesitan puede inmovilizar fondos que se aprovecharían mejor en mejorar la precisión de corte, el control del polvo o la estabilidad del proceso de aplicación del adhesivo.
También hay una opción intermedia. Puede elegir el fresado previo para disponer de más flexibilidad de producción en el futuro, aunque no siempre lo necesite para el trabajo actual. En ese caso, pregunte si la máquina propuesta puede funcionar con la unidad desconectada, cómo se cambian los ajustes y si el cambio de modo afecta al dimensionado de los paneles. No dé por sentado que todas las configuraciones ofrecen la misma flexibilidad.
El aspecto de compra que suele pasar desapercibido: la sobremedida de mecanizado
El fresado previo elimina material, por lo que el plan de dimensionado de los paneles debe tenerlo en cuenta. Es fácil pasar por alto este aspecto cuando el departamento de corte y el proveedor de la máquina hablan de las dimensiones por separado.
Aclare cómo se relaciona el tamaño especificado del panel con el sustrato mecanizado y el componente acabado, incluido el espesor de la cinta de canto. Si se mecanizan cantos opuestos, deben tenerse en cuenta ambas pasadas. La sobremedida correcta depende de la cantidad de material que se eliminará y de la secuencia de producción; no existe un ajuste universal adecuado para todos los trabajos con contrachapado.
Si se elimina demasiado poco material, pueden quedar defectos existentes. Una eliminación excesiva desperdicia material, aumenta la carga de las fresas y puede causar errores dimensionales. Pida al proveedor que demuestre el ajuste, la repetibilidad y el rango útil de eliminación de material con los materiales previstos.
Confirme también las dimensiones mínimas de los paneles que admite la máquina, el rango de espesores compatible y los requisitos de manipulación. Una configuración que funciona bien con laterales grandes de armario puede requerir una evaluación más minuciosa para travesaños estrechos o componentes pequeños.
Compare el costo total, no solo el precio de la opción
El análisis financiero debe comparar el costo anual adicional de propiedad con los costos evitables de los defectos relacionados con los cantos y de los trabajos de preparación.
Ahorros potenciales: menos preparación manual, menos rechazos, menos trabajos de recanteado y menos interrupciones atribuibles a una calidad deficiente de los cantos recibidos.
Costos adicionales: la opción de fresado previo, las herramientas, el afilado o reemplazo, la energía, la capacidad de extracción de polvo, el tiempo de mantenimiento y el material eliminado durante el mecanizado.
Utilice sus propios registros de producción en lugar de una estimación general de productividad del proveedor. Si no registra por separado los retrabajos relacionados con los cantos, haga un seguimiento durante ciclos de producción representativos antes de tomar una decisión.
El tiempo de ciclo también requiere datos. Una estación integrada de fresado previo puede funcionar dentro del proceso normal de avance de la máquina, pero el rendimiento real depende de la configuración completa, la separación entre paneles, la manipulación y las condiciones de operación. No debe darse por sentado ni un aumento garantizado de la velocidad ni una ralentización inevitable.
Qué preguntar durante una prueba con el proveedor
Una demostración convincente debe parecerse a un día de trabajo normal en su taller, no a una prueba cuidadosamente seleccionada con material excepcionalmente fácil de mecanizar. Envíe contrachapado representativo, los materiales de canto que piensa utilizar y sus criterios de aceptación antes de la prueba.
- Compare muestras equivalentes. Cuando la configuración lo permita, evalúe paneles con y sin fresado previo en condiciones comparables.
- Inspeccione el contrachapado mecanizado antes del encolado. Compruebe si quedan marcas de sierra, desprendimientos de chapa, huecos expuestos o daños en las esquinas.
- Compruebe las dimensiones finales. Confirme que los ajustes de eliminación de material y el canteado producen el tamaño previsto para el componente.
- Evalúe la junta terminada. Revise la apariencia, la calidad de las esquinas, el soporte de la cinta y la unión, una vez que el adhesivo haya alcanzado la resistencia necesaria en las condiciones especificadas.
- Procese más de un panel. Incluya distintos espesores y lotes, con suficientes repeticiones para detectar problemas de manipulación o ajuste.
- Revise el acceso para las tareas habituales. Pida al operario que demuestre la inspección de las fresas, la limpieza, el ajuste y los procedimientos de mantenimiento seguro.
Solicite un registro escrito de las herramientas, el adhesivo, los ajustes de avance y la sobremedida de eliminación utilizados. Una buena muestra es importante, pero un proceso reproducible lo es aún más.
No separe la calidad del canto del resto del proceso de fabricación del panel
En los componentes de muebles enchapados, el enchapado de cantos es solo una etapa de una secuencia de fabricación más amplia. La calidad del laminado de las caras, la planitud del panel, el curado del adhesivo y el dimensionado final influyen en el resultado que llega a la canteadora.
Cuando el enchapado de chapa se realiza en las instalaciones, una prensa de calor para chapa de madera aplica calor controlado y presión hidráulica para adherir chapa natural a contrachapado y otros sustratos derivados de la madera. Su función es laminar las caras, no preparar los cantos. Coordinar esa operación con el acondicionamiento, el dimensionado y el enchapado de cantos ayuda a evitar que se espere de una unidad de fresado previo que compense los problemas de los paneles originados en etapas anteriores.
Esta perspectiva integral del proceso resulta útil al comparar proveedores. Qingdao Zhongding Machinery Co., Ltd., fabricante y exportador de maquinaria para trabajar la madera con más de 20 años de experiencia en el sector, ofrece maquinaria junto con asistencia técnica, suministro de repuestos y servicio posventa. Los equipos de compras deben evaluar estas modalidades de asistencia con el mismo cuidado que la configuración de la máquina, especialmente cuando la disponibilidad de herramientas o los retrasos del servicio podrían interrumpir la producción.
Una recomendación práctica de compra
Elija el fresado previo cuando defectos recurrentes y corregibles en los cantos impidan obtener resultados uniformes y la reducción prevista de retrabajos justifique el costo de propiedad. Preste especial atención a esta opción cuando los requisitos de apariencia sean exigentes o la calidad de corte de los paneles recibidos varíe.
Considere una máquina sin esta función cuando el contrachapado tenga una calidad de corte uniformemente buena, las pruebas de encolado cumplan sus estándares y la estación adicional aporte pocos beneficios cuantificables. En cualquier caso, corrija las malas prácticas de corte y rechace el material defectuoso, en lugar de confiar en el mecanizado posterior para ocultar esos problemas.
La mejor máquina enchapadora de cantos para contrachapado no es necesariamente la que tiene más estaciones. Es la configuración que transforma repetidamente su contrachapado real en componentes acabados aceptables, a un costo que su producción puede asumir.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.