

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
ROI de la taladradora CNC de seis lados: ¿cuándo se amortiza la automatización?
Una taladradora CNC de seis lados se amortiza cuando elimina una limitación real de la producción, no simplemente porque pueda taladrar más rápido. El mayor rendimiento suele provenir de la combinación de menos operaciones de manipulación manual, una menor dependencia de operarios de taladrado altamente cualificados, menos errores en los paneles y un flujo más ágil desde los datos de diseño hasta los componentes terminados de los muebles.
En un taller que produce piezas repetitivas para muebles a un volumen estable, la automatización puede sustituir varias operaciones independientes: taladrado de caras, taladrado de cantos, mecanizado de ranuras o agujeros para conectores, volteo de paneles, traslado de piezas entre máquinas y comprobación de las posiciones de los agujeros antes del montaje. Cuando estas tareas ya consumen mano de obra, espacio en planta y tiempo de retrabajo, la inversión puede tener sentido comercial. Si la producción es muy irregular, la construcción de los paneles cambia constantemente o los datos de entrada no son fiables, es posible que la máquina quede infrautilizada y que el plazo de amortización se alargue.
Por tanto, la decisión de compra debe comenzar con un diagnóstico de la producción. La pregunta no es «¿Cuántos paneles puede procesar esta máquina?», sino «¿Qué costes actuales desaparecerán, cuáles se mantendrán y con qué regularidad se podrá alimentar la máquina con trabajo correctamente preparado?»
De dónde procede realmente el rendimiento de una taladradora CNC de seis lados
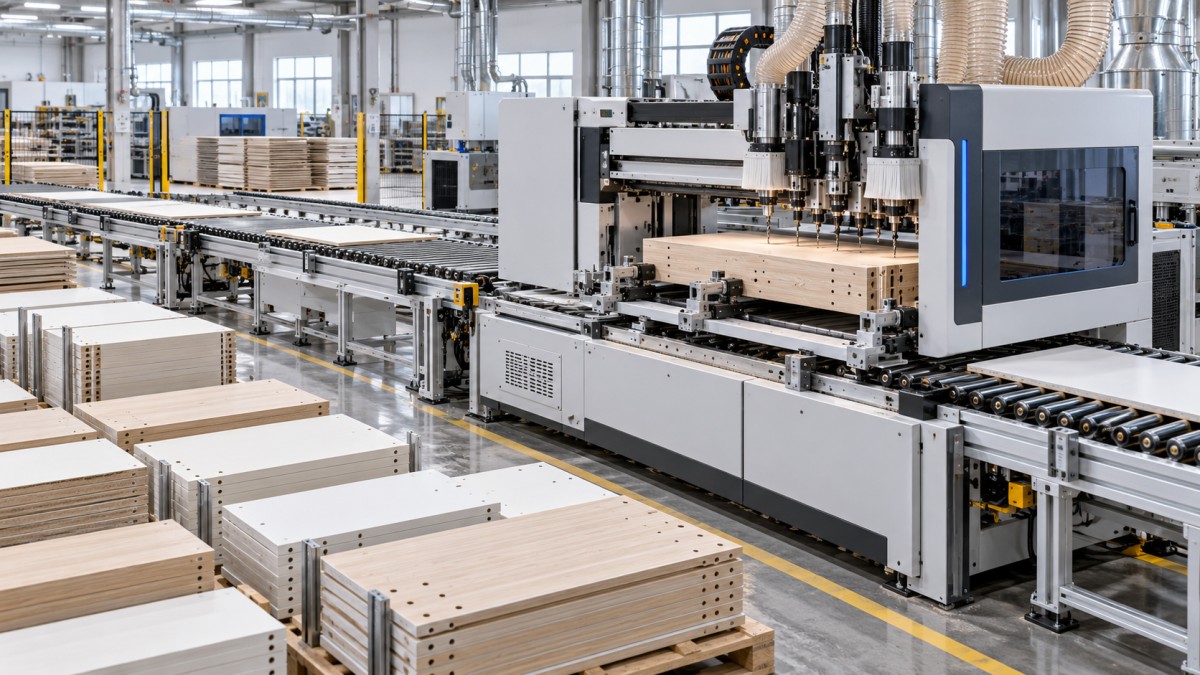
Una taladradora CNC de seis lados mecaniza varias caras y cantos de un panel en un ciclo automatizado. Según la configuración de la máquina y el programa, puede realizar agujeros para bisagras, espigas, excéntricas, soportes para baldas, conectores, guías y otros herrajes para muebles, sin tener que reposicionar repetidamente la pieza como ocurre con los métodos de taladrado convencionales.
Esta capacidad genera valor de varias maneras. La velocidad es visible, pero rara vez es la única fuente de ahorro o incluso la más importante.
El ahorro de mano de obra debe calcularse con cuidado. Una máquina no elimina todo el trabajo. Los paneles todavía deben suministrarse, inspeccionarse, descargarse, clasificarse y trasladarse al siguiente proceso. Hay que preparar los programas y mantener las herramientas, y las situaciones excepcionales siguen requiriendo atención. La comparación práctica no es «una máquina frente a cero personas». Consiste en las horas de trabajo que se eliminan de tareas de manipulación de bajo valor y de preparaciones repetitivas, más el aumento de producción que consiguen las personas que siguen trabajando en el proceso.
La precisión tiene un efecto económico similar. Un panel taladrado de forma incorrecta puede generar pérdidas que van más allá del propio panel. Puede interrumpir el montaje, retrasar un pedido, consumir material de sustitución y crear confusión si una pieza dañada se mezcla con un lote. El taladrado automatizado es valioso porque ofrece resultados más repetibles, siempre que las dimensiones de los paneles, los cantos de referencia y los datos de los programas de entrada sean correctos.
El volumen importa, pero la estabilidad de la carga de trabajo importa más
Un volumen elevado de paneles favorece una amortización más rápida, pero el volumen por sí solo no es una medida completa. Un pedido grande que aparece una sola vez y luego desaparece no justifica una inversión de capital como lo hace un flujo constante de trabajo de fabricación de muebles. La máquina debe recibir trabajo regular suficiente para cubrir su coste de propiedad durante los meses normales de producción, incluidos los periodos de menor actividad.
Comparemos dos operaciones. Una fabrica cada semana una gama limitada de muebles de cocina y armarios estándar. La otra realiza de forma ocasional interiores a medida, pequeñas reparaciones y una amplia variedad de trabajos de carpintería únicos. La segunda puede procesar paneles, pero su verdadero cuello de botella podría estar en la aprobación del diseño, el abastecimiento de materiales, el acabado o la instalación. En ese caso, una célula de taladrado sofisticada puede resultar impresionante, pero la inversión aún podría ser prematura desde el punto de vista financiero.
Una solución de taladrado de seis lados suele ser más fácil de justificar cuando se cumple una o varias de estas condiciones:
- Las piezas de los muebles se producen de forma continua, no solo en tandas breves e infrecuentes.
- El taladrado de paneles se realiza en varias máquinas o estaciones de trabajo independientes.
- La variación entre pedidos es lo bastante elevada como para que las plantillas manuales y las preparaciones repetidas provoquen retrasos.
- El montaje depende de que las posiciones de los herrajes y conectores sean precisas.
- Es difícil contratar o retener operarios de taladrado con experiencia.
- El plazo de entrega se ve limitado por el tiempo transcurrido entre el corte de los paneles y el montaje.
Resulta menos convincente cuando el volumen de producción previsto es bajo, el taladrado manual ya es rápido y está bien controlado, o el taller todavía no puede proporcionar datos digitales de producción coherentes. Esto no significa que la automatización nunca sea adecuada para una operación pequeña. Significa que el comprador debe dar más importancia a la flexibilidad, la demanda futura y la simplificación del flujo de trabajo que a un cálculo de ahorro de mano de obra a corto plazo por sí solo.
El cálculo debe basarse en la contribución, no en la capacidad teórica anunciada
Los proveedores de máquinas pueden hablar del tiempo de ciclo y la capacidad de procesamiento, pero la estimación del plazo de amortización debe basarse en la producción que realmente se puede vender y entregar. Una máquina no genera rentabilidad a partir de una capacidad teórica sin utilizar. Debe permitir completar más pedidos, reducir el coste de los pedidos existentes, disminuir los errores costosos o proteger la producción cuando escasea la mano de obra.
Un modelo práctico de amortización parte de los beneficios y costes de propiedad anualizados. La fórmula básica es sencilla:
Plazo de amortización = inversión total / beneficio neto anual
La dificultad está en definir con honestidad el «beneficio neto anual». Utilice los ahorros y la contribución adicional que puedan atribuirse al nuevo flujo de trabajo y, a continuación, reste los costes que introduce el equipo.
Incluya estos beneficios
- Horas de trabajo que se pueden reasignar del taladrado, volteo de paneles, medición y retrabajo a otras tareas productivas.
- Producción adicional completada cuando el taladrado impide que los pedidos lleguen a montaje o expedición.
- Menos pérdidas de material por patrones de agujeros incorrectos, referencias de canto o posiciones de herrajes erróneas.
- Menor tiempo de preparación al cambiar entre productos repetitivos.
- Menor dependencia de las horas extra o del mecanizado subcontratado durante los periodos de mayor actividad.
Incluya estos costes
- Compra, transporte, instalación y puesta en marcha de la máquina, así como cualquier preparación necesaria de las instalaciones.
- Integración del software, asistencia para la programación y tiempo de formación.
- Herramientas, consumibles, mantenimiento, electricidad, extracción de polvo y repuestos planificados.
- El tiempo de operario que sigue siendo necesario para la carga, descarga, controles de calidad y flujo de materiales.
- Coste de financiación, si la adquisición se financia en lugar de pagarse con el capital disponible.
- Pérdida de producción durante la puesta en marcha, el aprendizaje de los operarios o el ajuste del proceso.
Un error habitual es considerar que todas las horas de trabajo ahorradas equivalen a un ahorro en efectivo. Si los empleados siguen en nómina y no aumenta la producción, el beneficio financiero inmediato puede ser menor de lo previsto. Aun así, la inversión puede tener sentido si esos trabajadores se reasignan al montaje, acabado, embalaje u otra área con limitaciones. Pero el modelo debe identificar el aumento de producción resultante, en lugar de contabilizar dos veces el mismo ahorro de mano de obra.
La automatización solo rinde tanto como lo permiten los datos y el flujo de materiales que la respaldan
La sorpresa más costosa tras la instalación no suele ser un problema mecánico. A menudo consiste en descubrir que el flujo de trabajo existente no puede abastecer la máquina de forma constante. El taladrado de seis lados depende de dimensiones precisas de las piezas, una orientación fiable de los paneles, bibliotecas de herrajes correctas y archivos de producción depurados. Si el sistema de diseño genera datos de taladrado incompletos o incoherentes, los operarios tendrán que dedicar tiempo a editar programas, comprobar paneles y resolver incidencias en la máquina.
Antes de comprar, siga un pedido representativo desde la confirmación del diseño hasta el corte, el canteado, el taladrado, el montaje y el embalaje. Determine dónde se crean las etiquetas de las piezas, cómo se conserva la orientación de los paneles, quién libera los programas y cómo se comunican los cambios de diseño una vez iniciada la producción. Este ejercicio suele revelar si la máquina propuesta eliminará un cuello de botella o simplemente lo trasladará a una etapa anterior.
El canteado merece especial atención. Las condiciones de referencia de un panel acabado pueden variar según se cantee uno, dos o los cuatro cantos. Las posiciones de los agujeros deben coincidir con las dimensiones útiles finales, no solo con las dimensiones originales de corte. Por tanto, el programa de taladrado, el proceso de corte y el proceso de canteado deben seguir la misma lógica de producción. Cuando estos sistemas están desconectados, se pierde repetibilidad, independientemente de la calidad de la máquina.
El estado del material también afecta a los resultados. Los paneles deformados, el grosor irregular, los cantos dañados y una extracción de polvo deficiente pueden generar problemas de manipulación o mecanizado. La evaluación para la compra debe abarcar toda la célula: suministro de paneles, etiquetado, extracción, descarga, clasificación, acceso a las herramientas y recorrido hasta el montaje. La taladradora es solo una parte del sistema de fabricación.
Compare el proceso alternativo, no solo las máquinas de la competencia
La comparación pertinente puede ser entre una taladradora CNC de seis lados y un CNC punto a punto, una máquina taladradora e insertadora de espigas, una fresadora de nesting, varias estaciones de taladrado manual o la continuidad de la subcontratación. Cada opción tiene una estructura de costes distinta.
Una fresadora de nesting puede ser práctica cuando una misma máquina debe cortar formas, fresar alojamientos y taladrar paneles. Puede ser menos eficiente cuando la mayoría del trabajo consiste en componentes rectangulares para muebles que requieren patrones de agujeros densos y repetitivos. Una máquina punto a punto puede ser adecuada para determinadas tareas de taladrado, pero, dependiendo de la pieza y de la disposición de la máquina, puede exigir más manipulación o reposicionamientos. Las estaciones manuales tienen un coste de compra más bajo y pueden ser flexibles para volúmenes reducidos, pero a medida que aumenta la complejidad de los pedidos también crecen las necesidades de mano de obra, la carga de preparación y el riesgo de variaciones.
La subcontratación evita el gasto de capital y puede ser razonable cuando la demanda es incierta. Sus costes ocultos son plazos de entrega más largos, transporte, menor control de los cambios urgentes y el margen que se paga a un procesador externo. La mejor opción depende de la proporción de trabajo que corresponde al taladrado estándar de paneles, la urgencia de las entregas y si el control interno mejora lo suficiente el conjunto del negocio como para justificar la propiedad de los equipos.
Al comparar ofertas, evite elegir únicamente por el número de cabezales de taladrado o por las dimensiones máximas indicadas en la ficha técnica. Pida a cada proveedor que procese archivos de piezas representativas o que explique el flujo de trabajo exacto para ellas. Incluya costados habituales de muebles, baldas, puertas, componentes de cajones, piezas estrechas, piezas con patrones densos de herrajes y paneles que requieran referencias de canto desde diferentes lados. El objetivo es comprender el comportamiento en la producción habitual, no evaluar una pieza de demostración ideal.
Preguntas que permiten determinar si la inversión está preparada
Estas preguntas son más útiles que una promesa genérica de ROI:
- ¿Qué operación actual limita la finalización de los pedidos: la capacidad de taladrado, la disponibilidad de mano de obra, el tiempo de preparación, el retrabajo o el movimiento de materiales?
- ¿Cuántas horas de trabajo se dedican al taladrado y la manipulación de paneles durante un periodo de producción normal?
- ¿Qué proporción de los errores en los paneles se origina en el taladrado, la ubicación de los herrajes o la interpretación manual de los planos?
- ¿Puede el software de diseño generar datos de taladrado, etiquetas e instrucciones de orientación de las piezas fiables?
- ¿Qué se hará con la mano de obra liberada por la automatización: reducir las horas extra, aumentar la producción, mejorar la capacidad de montaje o dejarla sin utilizar?
- ¿Puede el taller mantener un flujo adecuado y repetible de trabajo con paneles aptos?
- ¿Dispone la planta del suministro eléctrico, el aire comprimido, la capacidad de extracción, el espacio de acceso y los medios internos de manipulación de materiales necesarios para la instalación?
- ¿Quién se encargará de la asistencia para la programación, la puesta en marcha, el mantenimiento rutinario y el suministro de repuestos una vez que la máquina esté en funcionamiento?
La última pregunta tiene un efecto financiero directo. Una máquina que se detiene por un problema de servicio evitable puede interrumpir toda una línea de fabricación de muebles. Por tanto, la selección del equipo debe incluir el alcance de la instalación del proveedor, el enfoque de formación, el proceso de respuesta técnica, la calidad de la documentación y el acceso a consumibles y repuestos. A largo plazo, el precio de adquisición más bajo puede resultar más caro si el servicio de asistencia es deficiente o el mantenimiento rutinario es difícil.
Qingdao Zhongding Machinery Co., Ltd. suministra maquinaria para trabajar la madera y soluciones de producción completas para la fabricación de muebles, talleres y líneas industriales de procesamiento de paneles. Para los compradores que evalúan una inversión en taladrado, la conversación útil no se limita a la configuración de la máquina. También debe abarcar el proceso existente, la combinación de productos prevista, las necesidades de puesta en marcha y el soporte necesario para que el equipo contribuya a reducir los costes de producción en lugar de añadir incertidumbre operativa.
Cuándo la respuesta es «todavía no»
Aplazar la compra puede ser la decisión correcta cuando los datos de producción no están controlados, la demanda es demasiado impredecible o un cuello de botella más básico está limitando la producción. Por ejemplo, añadir taladrado automatizado no resolverá la falta de capacidad de montaje, un canteado poco fiable, la lentitud en la aprobación de diseños ni una capacidad de corte de paneles insuficiente. En esas situaciones, mejorar la preparación de los trabajos, el etiquetado, la planificación o el proceso previo puede ofrecer un mejor rendimiento inicial.
También hay una opción intermedia. Una empresa puede estandarizar las reglas de herrajes, mejorar las bibliotecas de muebles, medir la mano de obra actual dedicada al taladrado y canalizar más trabajo repetitivo por un proceso controlado antes de comprometerse con una automatización completa. Estas medidas hacen más fiable el cálculo posterior del ROI y reducen el riesgo de puesta en marcha.
La compra está preparada cuando la máquina tiene una función definida dentro de un flujo de trabajo repetible: procesará un flujo constante de piezas adecuadas, eliminará una limitación medida, recibirá datos precisos y contará con operarios y asistencia técnica. En esas condiciones, la automatización no es simplemente un método de taladrado más rápido. Se convierte en una forma de estabilizar la producción de paneles, proteger la precisión y generar una capacidad que se pueda aprovechar de manera rentable.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.