


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Cuándo necesita una máquina canteadora para muebles un sistema de redondeado de esquinas?
¿Cuándo necesita una máquina enchapadora de cantos redondear las esquinas?
Una máquina enchapadora de cantos necesita redondear las esquinas cuando las puertas y los paneles enchapados requieren transiciones suaves y redondeadas en sus esquinas delanteras y traseras, no simplemente cantos recortados. La decisión depende del grosor del canto, la geometría del panel, las especificaciones de acabado y el volumen de producción. El recorte de extremos y el recorte superior e inferior estándar pueden dejar transiciones que aún requieren un acabado manual. Una unidad específica para redondear esquinas resulta conveniente cuando esas esquinas sin acabar generan problemas de calidad o un cuello de botella recurrente en la producción.
La cuestión importante no es si una máquina tiene más estaciones de procesamiento, sino si sus herramientas y movimientos pueden reproducir el acabado de esquina aprobado en toda la gama real de paneles, al rendimiento requerido y sin dañar la superficie decorativa.
El redondeo de esquinas cumple una función distinta del recorte habitual
El recorte de extremos elimina el exceso de canto que sobresale por delante y por detrás del panel. El recorte superior e inferior elimina el sobrante por encima y por debajo de las caras del panel, y produce un canto longitudinal enrasado, biselado o redondeado, según las herramientas utilizadas. Ninguna de estas operaciones garantiza automáticamente un acabado uniforme en el punto donde estas superficies se unen en los extremos del panel.
Una unidad para redondear esquinas utiliza movimientos controlados de la herramienta y el seguimiento del panel para mecanizar estas transiciones en los extremos. Su objetivo es unir el perfil del canto alrededor de las esquinas correspondientes, en lugar de dejar una intersección abrupta entre superficies recortadas por separado. El número de motores, por sí solo, no determina la capacidad: también importan la disposición del seguimiento, el acceso de la fresa, la lógica de control y los límites de la pieza.
También hay una posible confusión terminológica. En general, el redondeo de esquinas en una enchapadora de cantos rectos no significa transformar el contorno cuadrado de un panel en un panel curvo de gran radio. Una puerta con esquinas redondeadas en planta puede requerir mecanizado de contorno y un proceso adecuado de enchapado de cantos de contorno. Determine qué geometría exige el plano antes de comparar las cotizaciones de las máquinas.
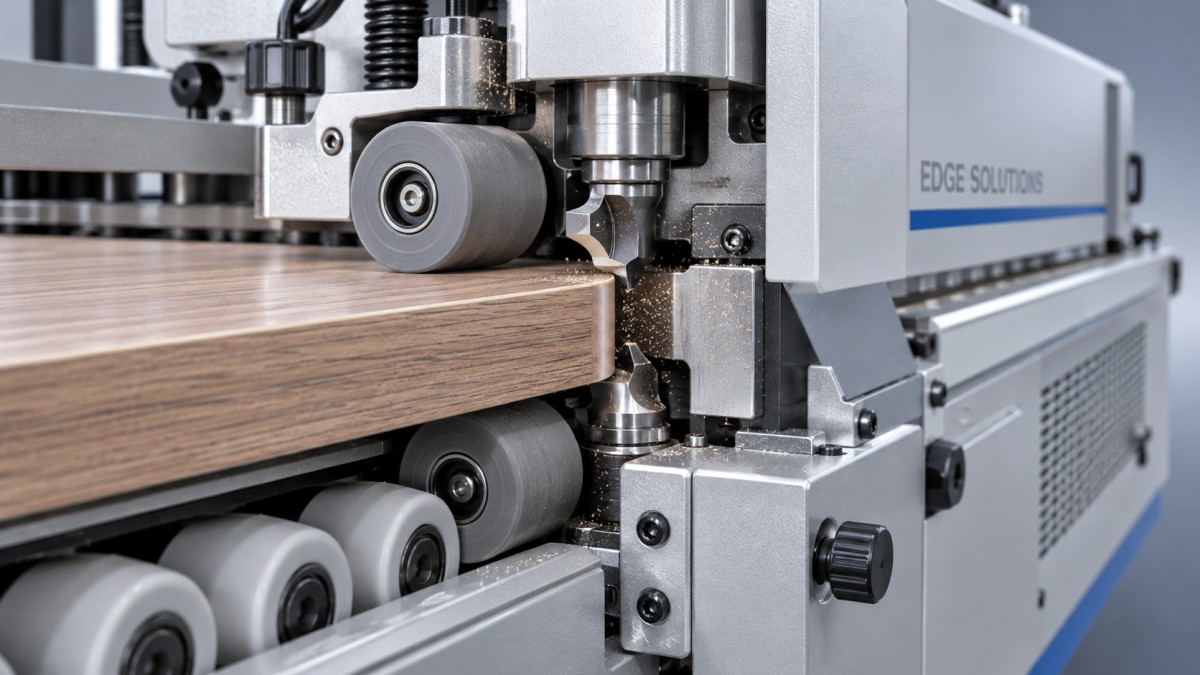
Cuándo vale la pena incorporar la unidad adicional
Las puertas de armario expuestas, los frentes de cajón y los paneles que se manipulan con frecuencia son los candidatos más indicados. Las personas perciben estas esquinas a la vista y al tacto. Un panel puede tener un aspecto aceptable a lo largo del canto recto y, aun así, parecer sin acabar donde el recorte del extremo se une con el perfil superior o inferior.
Los cantos de plástico más gruesos suelen hacer más evidente esta transición porque hay más material que conformar. Sin embargo, el grosor no es un umbral de compra universal. Los cantos delgados también pueden requerir un acabado cuidadoso de las esquinas, mientras que un canto más grueso puede estar diseñado para conservar otro perfil. Especifique la geometría final en lugar de suponer que todo canto por encima de cierto grosor requiere la misma operación.
Las siguientes distinciones ayudan a separar los requisitos reales de las funciones opcionales:
- Componentes expuestos que se repiten: Vale la pena evaluar una unidad integrada cuando se debe reproducir el mismo acabado de esquina en toda la producción habitual de armarios.
- Componentes internos ocultos: Si el acabado aprobado se consigue con el recorte habitual, el redondeo de esquinas puede aportar poco valor práctico.
- Lotes pequeños y variados: Una estación de acabado independiente puede ser suficiente cuando el trabajo de esquinas es poco frecuente y la manipulación es manejable.
- Detalles deliberadamente cuadrados o biselados: El redondeo automático puede entrar en conflicto con el diseño. Confirme que la unidad se pueda omitir o configurar adecuadamente.
Una esquina más suave puede mejorar la comodidad al manipular el panel, pero no demuestra que se cumpla un requisito de seguridad para muebles. Todo radio especificado, método de ensayo o criterio de aceptación debe comprobarse con la documentación del proyecto aplicable.
Adapte la unidad al material, no solo al folleto
Los cantos de ABS, PVC, chapa de madera y madera maciza no responden de la misma manera al corte. La rigidez del material, la dirección de la veta cuando corresponda, el filo de la fresa, la temperatura y el soporte pueden afectar el resultado. No debe aceptarse automáticamente para todos los materiales de canto de su programa una unidad que haya demostrado buenos resultados con un solo tipo de canto plástico.
El perfil de la fresa también debe ser adecuado para el radio previsto y el material disponible. Una combinación inadecuada puede dejar un escalón, retirar demasiado canto o dejar expuesto el sustrato. Cuando los cantos tienen una superficie decorativa sobre un núcleo de otro color, un perfilado agresivo puede revelar un cambio de color visible, aunque el mecanizado sea geométricamente uniforme.
Compruebe el sistema de contacto con el panel con el mismo cuidado que la fresa. Las zapatas de palpado, los rodillos y los ajustes de presión deben seguir la pieza sin marcar las caras sensibles. Las superficies de alto brillo y texturizadas deben probarse por separado. Una demostración sobre un panel mate resistente a las marcas no demuestra el rendimiento en un acabado que se marca con más facilidad.
La mala calidad de las esquinas no siempre se debe a un problema de redondeo. Los tableros sin escuadrar, los sustratos astillados, la adhesión irregular del canto y un recorte previo incorrecto pueden afectar la transición final. Añadir otra estación de mecanizado no compensará de forma fiable una preparación inestable del panel ni una unión encolada deficiente.
Compruebe el rango operativo a velocidad de producción
La especificación de una máquina puede indicar un amplio rango de espesores de panel, mientras que la función de redondeo de esquinas tiene límites más estrechos. Solicite el rango operativo del proceso completo con el redondeo activado, no solo las dimensiones máximas que pueden pasar por el transportador.
Las preguntas más útiles se refieren a límites que interactúan entre sí:
- ¿Cuáles son la longitud y el ancho mínimos del panel permitidos con esta unidad activada?
- ¿Qué combinaciones de espesor del panel, espesor del canto y radio de la fresa son compatibles?
- ¿Qué velocidad de avance y separación entre paneles se necesitan para un seguimiento fiable?
- ¿Qué transiciones de las esquinas delanteras y traseras se procesan en cada pasada?
- ¿Cambiar el espesor o el perfil requiere un ajuste manual, cambiar las herramientas o cargar una receta guardada?
- ¿Se puede omitir la unidad sin interrumpir las demás operaciones de acabado?
Es fácil pasar por alto la separación entre paneles. Una línea puede tener suficiente velocidad de transporte y, aun así, requerir espacios mayores para que el mecanismo de redondeo complete su movimiento y se reinicie. Compare el número de piezas aceptadas por turno, en lugar de basarse únicamente en la velocidad de avance anunciada.
Para componentes cortos y lotes de tamaños mixtos, solicite una secuencia de producción representativa. Procesar lentamente un panel grande demuestra mucho menos que una prueba que incluya las piezas elegibles más pequeñas, las separaciones habituales y los cambios de tamaño rutinarios.
Compare el redondeo integrado con la alternativa real
El acabado manual de esquinas no es necesariamente inadecuado. Para trabajos ocasionales, un operario cualificado con el equipo apropiado puede cumplir la especificación de forma económica. Una máquina independiente para redondear esquinas también puede ser conveniente cuando solo una parte de la gama de productos requiere esta operación.
El redondeo integrado resulta más atractivo cuando la manipulación secundaria es continua. Cuente el tiempo necesario para retirar los paneles de la línea, apilarlos, trasladarlos a otra estación, acabar las esquinas, inspeccionarlos y devolverlos a producción. Medir solo el tiempo de contacto de la herramienta subestima la carga de trabajo actual.
Para hacer una comparación práctica, calcule el coste anual de acabado manual que podría evitarse a partir de sus propios registros de producción y, a continuación, reste los costes adicionales de herramientas, mantenimiento, energía y preparación del redondeo automático. Compare el ahorro anual restante con la inversión incremental instalada. No dé por sentado que cada minuto ahorrado se traduce en un ahorro económico; puede, en cambio, liberar capacidad o reducir las horas extra.
Las adaptaciones requieren especial cautela. Es posible que una máquina enchapadora de cantos existente no tenga el espacio en la bancada, los controles, las protecciones, la capacidad de extracción o el movimiento sincronizado necesarios para incorporar otra unidad. Solicite al fabricante original que confirme la viabilidad antes de considerar la adaptación como una alternativa de menor coste.
Diseñe una prueba de aceptación suficientemente exigente para que resulte útil
Siempre que sea posible, proporcione paneles, cantos y el sistema adhesivo previstos para la producción real. Incluya las combinaciones más exigentes dentro de la especificación propuesta, no solo el material más fácil de procesar. Una muestra de referencia aprobada ofrece a ambas partes un objetivo más claro que una solicitud de «esquinas suaves».
Inspeccione las transiciones acabadas para detectar rebordes, salientes sin cortar, marcas de fresa, decoración astillada, sustrato visible y perfiles inconsistentes entre los extremos delantero y trasero. Examine los paneles después de enchapar todos los cantos previstos: la secuencia de procesamiento y los cantos que se cruzan pueden afectar el aspecto final. Mantenga la inspección de aceptación separada de cualquier retoque manual no documentado.
Solicite varias piezas repetidas y una demostración del cambio de formato. La uniformidad después del ajuste es más reveladora que una única muestra preparada cuidadosamente. Registre los datos de la fresa, los ajustes, la velocidad de avance, la separación entre paneles y cualquier raspado o pulido posterior utilizado para obtener el resultado aprobado.
El acceso para mantenimiento también debe formar parte de esta prueba. Compruebe cómo se cambian las fresas, cómo se limpian los componentes de palpado y cómo se restablecen los ajustes. Solicite una lista de piezas de desgaste y aclare qué sustituciones requieren un ajuste especializado. Estos detalles influyen tanto en la facilidad de uso a largo plazo como en el acabado inicial.
Centre la especificación en el flujo de trabajo completo
Qingdao Zhongding Machinery Co., Ltd. fabrica y exporta maquinaria para trabajar la madera y cuenta con más de 20 años de experiencia en el sector. Al evaluar el enchapado de cantos, la conversación pertinente debe abarcar la configuración propuesta de la máquina, las pruebas con muestras, el soporte técnico, el suministro de repuestos y las condiciones del servicio posventa, no limitarse a comprobar si el redondeo de esquinas aparece en la lista de opciones.
Las demás operaciones de carpintería deben tratarse por separado en esa conversación. Por ejemplo, laprensa para uniones finger joint MH1525A une piezas cortas de madera para fabricar componentes más largos destinados a la producción de madera con uniones finger joint y madera laminada. Su longitud máxima de trabajo indicada es de 2500 mm. Se ocupa de una tarea de ensamblaje de material previa, no del acabado de cantos, y no sustituye a una unidad para redondear esquinas.
Especifique el redondeo de esquinas cuando el proceso alternativo no permita conseguir la transición requerida en los extremos de forma uniforme y económica. Antes de aprobar la máquina, confirme en una prueba documentada la pieza más pequeña, el material de canto más exigente, el perfil requerido y una velocidad de producción realista. Si el recorte habitual ya cumple el acabado acordado sin trabajo secundario recurrente, prescindir de la unidad puede ser la decisión de ingeniería más acertada.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.