

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Cómo puede un proveedor extranjero diagnosticar a distancia los problemas de su lijadora para metal?
Un proveedor extranjero puede diagnosticar a distancia una lijadora para metal revisando los registros de fallos, examinando fotos y vídeos y guiando a una persona competente durante comprobaciones controladas. El proceso funciona mejor cuando cada comprobación responde a una pregunta concreta: ¿El fallo se debe a la banda abrasiva, al sistema de avance, a la pieza de trabajo, a un suministro de servicios o a los controles de la máquina?
Si se pregunta «¿Cómo puedo diagnosticar a distancia una lijadora para metal cuando el proveedor está en el extranjero?», empiece por conservar las pruebas antes de restablecer las alarmas o cambiar los ajustes. La información clara ayuda al proveedor a acotar el fallo y decidir si necesita un ajuste, una pieza de repuesto o una intervención presencial.
Decida si es seguro comprobar la máquina
Detenga la producción si hay vibraciones intensas, una banda abrasiva dañada, humo, olor a quemado, un fallo eléctrico o movimientos inesperados. No vuelva a poner en marcha la máquina solo para grabar un vídeo mejor. Describa el síntoma y comparta las pruebas que ya tenga disponibles.
Antes de abrir resguardos, tocar rodillos, retirar material atascado o inspeccionar el recorrido de la banda, aísle y bloquee las fuentes de energía pertinentes de acuerdo con las instrucciones de la máquina y los procedimientos del centro. También deben tenerse en cuenta la presión neumática, la energía mecánica almacenada y los componentes que siguen girando por inercia. Una parada de emergencia no sustituye al aislamiento de energía.
Las observaciones con la máquina en marcha deben realizarse utilizando los controles normales de funcionamiento, con los resguardos cerrados y el sistema de extracción en funcionamiento cuando sea necesario. Las mediciones eléctricas y los trabajos dentro de los armarios de control deben quedar en manos de personal cualificado. Un técnico remoto puede explicar qué información necesita, pero una videollamada no convierte en aceptable una tarea que de otro modo sería insegura.
Compruebe también que la máquina, el abrasivo y el sistema de extracción sean adecuados para el metal que se va a procesar. No dé por hecho que una lijadora para madera es apta para metal solo porque la pieza cabe en ella. El polvo metálico y las chispas pueden generar riesgos, especialmente si se comparte un sistema de recogida con polvo combustible o materiales incompatibles.
Envíe un informe de avería útil antes de concertar una llamada
Un mensaje que diga «la lijadora no funciona» deja demasiadas posibilidades abiertas para el proveedor. Un informe breve debe identificar la máquina, explicar exactamente cuándo se produce el fallo e indicar qué cambió antes de que apareciera.
- Identificación de la máquina: modelo, número de serie, foto de la placa de características y versión de control o software pertinente, si se muestra.
- Descripción del fallo: texto exacto de la alarma, cabezal de lijado afectado y si el problema ocurre al arrancar, durante el avance o después de un funcionamiento prolongado.
- Detalles del proceso: tipo de metal, dimensiones de la pieza, especificación del abrasivo, ajuste de avance y ajustes de lijado utilizados cuando apareció el fallo.
- Cambios recientes: sustitución de la banda, mantenimiento, un nuevo lote de material, cambios de parámetros, reubicación o cambios en la alimentación eléctrica, el aire comprimido o la extracción.
- Pruebas de apoyo: capturas de las alarmas, fotos de las piezas, registros de funcionamiento disponibles y vídeos grabados de forma segura.
Indique cuál fue la última condición de funcionamiento correcta. «El acabado irregular empezó justo después de instalar una banda distinta» ofrece al proveedor un punto de partida más útil que una queja general sobre la calidad de la superficie. Registre los cambios aunque parezcan no estar relacionados.
Fotografíe las piezas defectuosas, marque la dirección de avance y coloque una escala junto a la zona afectada. Indique si el defecto aparece en todas las piezas, en todo el ancho o solo en un borde. Estas diferencias ayudan a distinguir un problema general de la máquina de un problema de la pieza o de la configuración.
Use fotos y vídeos para mostrar claramente el fallo
Proporcione una foto general de la máquina, una imagen legible de la pantalla de control y fotografías detalladas de los componentes pertinentes, tomadas con la máquina aislada de forma segura. Si el problema afecta a la banda, pueden ser útiles detalles como la etiqueta del abrasivo, la unión de la banda, sus bordes y el patrón de desgaste visible. Evite primeros planos tan cerrados que impidan al proveedor identificar dónde está situado el componente.
Un vídeo de la máquina en funcionamiento solo es útil si operar es seguro. Mantenga la cámara fuera de las zonas protegidas y muestre la etapa de funcionamiento en la que aparece el síntoma. Incluya el sonido, la pantalla de control y el movimiento del material cuando sea práctico. No se acerque a una banda o un transportador en movimiento para señalar un fallo.
Utilice una orientación uniforme al describir los defectos. Acuerde términos como «lado del operario», «lado de accionamiento» y «dirección de avance», y después márquelos en las fotos. De lo contrario, las instrucciones para ajustar el «lado izquierdo» pueden tener distintos significados para quienes miran la máquina desde extremos opuestos.
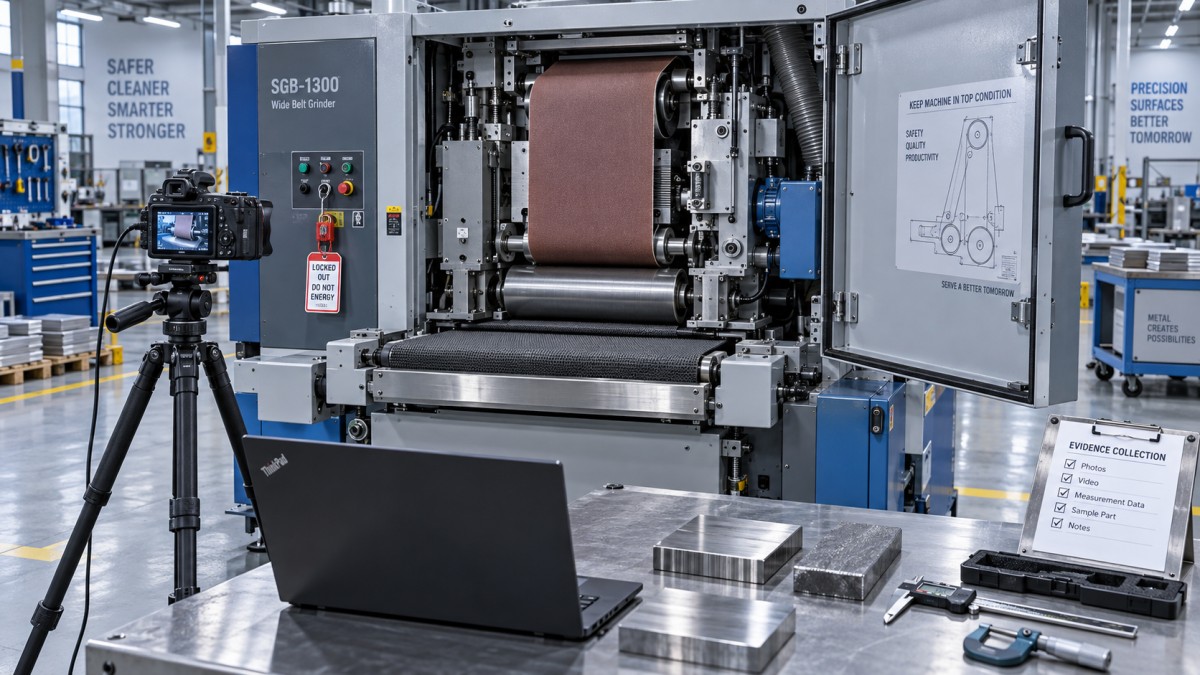
En caso de fallos intermitentes, registre la secuencia: máquina en marcha, extracción confirmada, cabezal de lijado activado, avance iniciado, pieza introducida y alarma aparecida. Esta secuencia puede revelar qué condición de funcionamiento desencadena el problema sin tener que reproducirlo repetidamente.
Relacione el síntoma con una ruta de diagnóstico específica
El proveedor debe utilizar las pruebas que usted aporte para elegir la siguiente comprobación. Síntomas similares pueden tener causas distintas; por ello, no trate la primera explicación plausible como un diagnóstico confirmado.
Por ejemplo, las marcas superficiales repetidas pueden estar relacionadas con la unión de la banda, pero eso no significa automáticamente que la banda sea defectuosa. Un componente de contacto desgastado o un ajuste de proceso inadecuado pueden hacer más visible la marca de la unión. Comparar el patrón con los cambios de banda y las condiciones de funcionamiento ayuda al proveedor a distinguir entre estas posibilidades.
Del mismo modo, una extracción deficiente del polvo puede afectar al rendimiento del abrasivo, pero cambiar los ajustes de extracción sin conocer el sistema puede causar otros problemas. Informe de la acumulación visible y de las indicaciones disponibles de caudal de aire o presión; deje que el proveedor y el responsable del sistema de extracción determinen las comprobaciones adecuadas.
Realice comprobaciones controladas y registre qué demuestra cada una
Pida al proveedor una secuencia escrita que indique el objetivo, la observación esperada y la condición de parada de cada comprobación. «Inspeccione el sistema de seguimiento» es demasiado impreciso. Una instrucción útil identifica el componente, especifica si es necesario aislar la máquina y explica qué resultado permitiría confirmar o descartar la causa sospechada.
Cambie una sola variable pertinente cada vez. Si se modifican a la vez la tensión de la banda, la velocidad de avance, la profundidad de lijado y los ajustes de presión, una mejora del acabado no permitirá saber qué cambio ha sido útil. También podría ocultar un fallo mecánico en desarrollo.
Empiece con comprobaciones que conserven la configuración existente: confirme la especificación del abrasivo, revise el historial de alarmas, inspeccione los componentes accesibles con la máquina aislada y compare los ajustes actuales con la configuración de funcionamiento documentada. Cualquier restauración de los ajustes anteriores debe seguir las instrucciones del proveedor y mantenerse dentro de los límites de funcionamiento de la máquina.
Lleve un registro de diagnóstico sencillo:
- La condición previa a la comprobación.
- La única acción realizada o el único ajuste modificado.
- El resultado observado, respaldado por una foto o una lectura cuando sea útil.
- Si se restauró el ajuste original.
- La siguiente instrucción del proveedor.
No puentee los enclavamientos, anule la protección de seguimiento ni aumente los límites de sobrecarga para mantener la producción. Restablecer repetidamente una desconexión del variador sin investigar su causa puede convertir un fallo reparable en daños en los componentes.
Si el proveedor propone sustituir una pieza, pregunte qué pruebas apuntan a ella. Un borde de banda dañado puede ser consecuencia de un fallo de seguimiento; instalar otra banda sin corregir ese fallo puede provocar que el problema se repita.
Aproveche al máximo la sesión de asistencia desde el extranjero
Envíe las pruebas antes de la reunión para que el proveedor pueda revisar los planos e involucrar al técnico adecuado. Acuerde una cita concreta indicando las zonas horarias de ambas partes y designe a una persona para coordinar las instrucciones y registrar los resultados.
Asegúrese de que esté disponible el personal local con las competencias necesarias. Si las comprobaciones previstas incluyen un diagnóstico eléctrico, contar con un electricista cualificado puede evitar tener que concertar otra cita. Tenga preparados el manual de la máquina, los esquemas eléctricos, el historial de mantenimiento y las herramientas de medición pertinentes.
Las instrucciones escritas son especialmente útiles cuando el lenguaje técnico o la traducción pueden dar lugar a ambigüedades. Pida al proveedor que identifique los componentes mediante referencias del plano o fotos anotadas. Antes de aplicar cualquier cambio de parámetros propuesto, repítalo para confirmar, incluido el valor original.
Si se necesita acceso remoto al sistema de control, utilice una conexión aprobada, con participantes identificados y un alcance definido. Mantenga a una persona responsable junto a la máquina, registre los cambios de parámetros y finalice el acceso al concluir la sesión. Determine quién controla la puesta en marcha y confirme que la zona esté despejada antes de cualquier prueba operativa.
Finalice la llamada con un informe escrito del estado: causa sospechada, comprobaciones realizadas, cuestiones pendientes, piezas necesarias y si la máquina debe permanecer fuera de servicio. Así se evita que un diagnóstico provisional se considere una reparación confirmada.
Sepa cuándo solicitar piezas o asistencia local
El diagnóstico remoto es útil para identificar errores de configuración, interpretar alarmas, comprobar la compatibilidad de los componentes y acotar un fallo a un sistema o conjunto. Sus conclusiones son menos firmes cuando el diagnóstico depende de mediciones físicas, inspecciones internas, alineación o pruebas eléctricas especializadas que nadie en las instalaciones puede realizar.
Solicite asistencia adicional si se sospecha que hay daños en rodamientos o ejes, fallos recurrentes de la banda, sobrecalentamiento sin explicación, equipos de seguridad dañados o un fallo que reaparece después de las comprobaciones indicadas. El proveedor extranjero puede ayudar al técnico local con planos, criterios de inspección e identificación de piezas.
Antes de pedir una pieza de repuesto, compruebe que sea compatible con el número de serie de la máquina y el componente instalado. Algunos sensores, variadores, bandas y componentes neumáticos de aspecto similar pueden diferir en sus valores nominales, conexiones, dimensiones o lógica de control. Solicite la referencia de la pieza, los requisitos de instalación y cualquier programación o calibración necesaria después de instalarla.
Si se trata de un componente importado, aclare su disponibilidad, las condiciones de envío y quién se encargará de la instalación. Un variador de repuesto que llegue sin la configuración necesaria puede dejar la máquina fuera de servicio aunque el equipo ya esté en las instalaciones.
Verifique la reparación en condiciones representativas
Que se borre una alarma no demuestra por sí solo que la máquina esté lista para producción. Después de las reparaciones, vuelva a instalar los resguardos y dispositivos de protección, retire las herramientas y siga el procedimiento de puesta en marcha del proveedor. Toda función de seguridad que se haya manipulado debe verificarse debidamente antes del uso.
Cuando sea seguro y las instrucciones lo permitan, pase de una comprobación sin carga a un procesamiento controlado de material representativo. Evalúe directamente el síntoma original: seguimiento de la banda, estabilidad del avance, uniformidad de la superficie, ruidos anómalos, carga indicada o reaparición de alarmas. Una prueba breve satisfactoria puede no resolver un fallo que antes solo aparecía después de un funcionamiento prolongado.
Guarde los ajustes aceptados, los detalles de la reparación, las referencias de las piezas sustituidas y las pruebas del resultado. Antes de cerrar el caso de asistencia, acuerde qué se debe supervisar y qué síntomas requieren detener de nuevo la máquina. El resultado útil es una máquina que realiza su proceso previsto de forma consistente, con una causa del fallo documentada y una base clara para volver a ponerla en servicio.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.