


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo aislar la causa de los cortes imprecisos en máquinas para trabajar la madera
Cómo aislar la causa de los cortes imprecisos en las máquinas para trabajar la madera
Los cortes imprecisos rara vez se deben a una única falla evidente. Una sierra seccionadora puede cortar a escuadra en un lado de una lámina, pero desviarse al final. Una sierra de mesa deslizante puede producir piezas limpias que no coinciden con la dimensión programada. Una línea de canteado puede parecer tener un problema de recorte cuando el problema real comenzó con la falta de escuadra del panel en la sierra. En cada caso, sustituir piezas antes de identificar el origen puede generar más tiempo de inactividad, más trabajo de ajuste y ninguna corrección duradera.
Lasolución de problemas de máquinas para trabajar la madera eficaz comienza separando el síntoma de la causa. El objetivo no es simplemente encontrar un componente que parezca desgastado; es determinar si el error se genera por la herramienta de corte, el husillo o árbol, el sistema de guía, el método de sujeción de la pieza, la geometría de la mesa, el estado del material o los ajustes de control. Una secuencia disciplinada es importante porque varias pequeñas desviaciones pueden combinarse y producir un error de corte visible.
Antes de comenzar el ajuste, registre lo que realmente está ocurriendo. ¿El error es constante o intermitente? ¿Se produce en cortes transversales, cortes longitudinales, ingletes o solo en una longitud de pieza? ¿Empeora después de que la máquina se calienta? Estas observaciones delimitan la investigación con mucha mayor eficacia que comenzar con una comprobación general de alineación.
Defina el error de corte antes de tocar la máquina
“Impreciso” puede significar varias cosas diferentes, y cada patrón apunta a un grupo distinto de causas. Un error dimensional no es necesariamente un error angular. El desgarro no demuestra que una guía paralela esté fuera de paralelismo. Un borde quemado puede deberse al estado de la hoja, la presión de avance, la tensión del material o la relación entre la hoja y la guía paralela.
Comience con una pieza de prueba controlada. Utilice un material razonablemente plano, estable y sin daños evidentes. Marque su cara de referencia y su borde de referencia. Realice cortes repetidos sin cambiar la configuración y mida en más de una ubicación. Para comprobar la escuadra, compare los dos extremos de una pieza de prueba o utilice una escuadra fiable adecuada para la tolerancia esperada de la máquina. Para la repetibilidad dimensional, mida una serie de piezas en lugar de basarse en un solo corte.
Esta clasificación inicial evita un error común: corregir la máquina por un error causado por el proceso de corte. Si una sierra produce el tamaño correcto pero deja un borde chamuscado o fibroso, cambiar la calibración del tope digital no resolverá el problema.
Descarte la hoja y el conjunto de herramientas
La hoja suele ser la primera en recibir la culpa, a veces con razón. Una hoja desafilada aumenta la fuerza de corte y puede desviarse bajo carga. La acumulación de resina modifica la acción de corte y puede aumentar el calor. Los dientes dañados, una geometría de dientes incorrecta para el material o un ancho de corte inadecuado pueden afectar la calidad del borde y la trayectoria de corte. Sin embargo, la hoja debe evaluarse como un conjunto, no solo como un consumible.
Con la alimentación eléctrica aislada de acuerdo con los procedimientos de seguridad del sitio, inspeccione el cuerpo de la hoja, los dientes, el agujero central, las superficies de las bridas y la zona de asiento del árbol. El polvo, la resina, una brida dañada o una partícula extraña atrapada entre la hoja y la brida pueden introducir descentramiento lateral. Una hoja que parece oscilar puede no estar doblada en absoluto; puede simplemente estar asentada contra una superficie de montaje sucia.
Si se dispone de equipos de medición adecuados, compruebe el descentramiento en el árbol y después en la hoja montada. El objetivo es comparar, en lugar de depender de un valor universal. Si la lectura del árbol es estable pero la lectura de la hoja cambia significativamente después del montaje, la hoja, la brida o las superficies de asiento requieren atención. Si ambas lecturas muestran un movimiento similar, investigue el husillo o el propio árbol.
No pase por alto la tensión de la hoja y la carga de corte. Una hoja puede parecer aceptable durante una comprobación de rotación sin carga, pero desviarse durante un corte longitudinal intenso. Esto es especialmente relevante al cortar tableros densos, madera maciza con tensión interna, materiales laminados o materiales con un espesor cercano a la capacidad práctica de la máquina. Una comparación controlada con una hoja en buen estado conocida suele ser más rápida que un debate prolongado sobre el estado de los dientes.
Compruebe la geometría de la máquina en el orden correcto
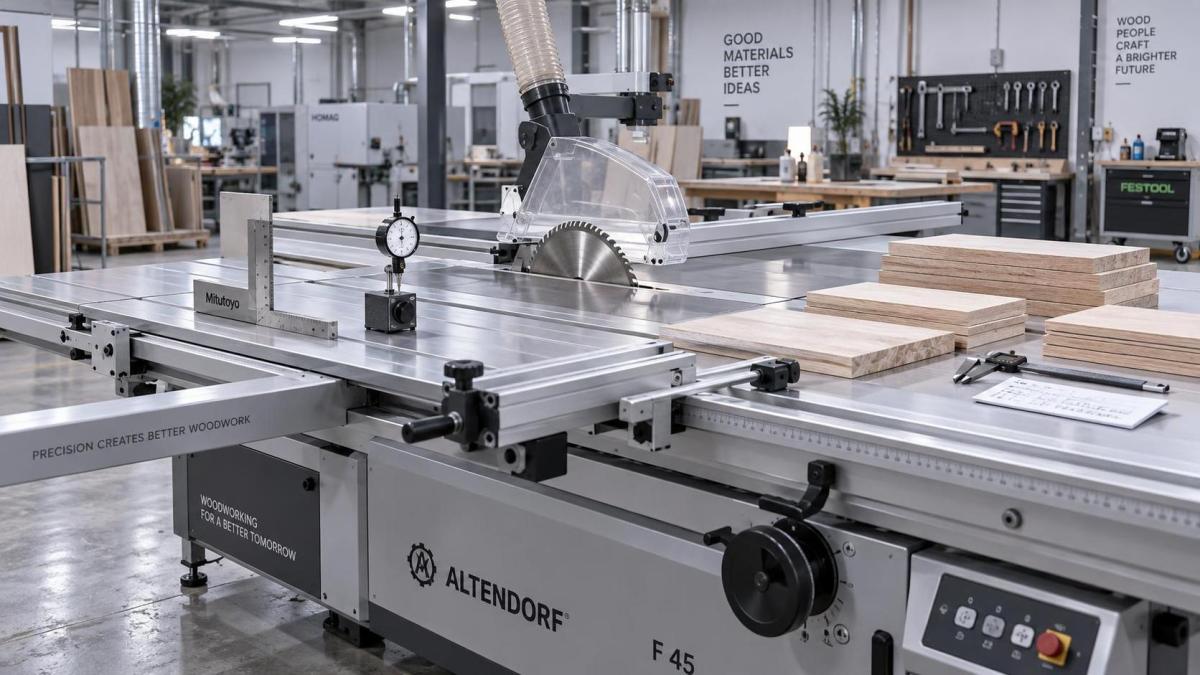
Una vez descartadas o corregidas las herramientas, avance hacia afuera desde el eje de corte. En una sierra de mesa fija, la relación crítica suele ser el plano de la hoja con respecto a la guía paralela. En una sierra de mesa deslizante, son importantes las relaciones entre la hoja, el carro deslizante, la guía transversal y el sistema de topes. Las fresadoras CNC y los centros de mecanizado añaden la escuadra del pórtico, el estado del husillo, la sujeción por vacío y el posicionamiento de los ejes a la investigación.
Evite ajustar todos los puntos de alineación al mismo tiempo. Establezca una referencia estable y trabaje a partir de ella. Por ejemplo, confirme que la hoja esté montada correctamente y que el árbol esté en buen estado antes de evaluar el paralelismo de la guía. Confirme el recorrido del carro antes de reajustar una guía transversal. Si la propia referencia es incorrecta, los ajustes posteriores pueden ocultar el problema original y dificultar el mantenimiento futuro.
Guía paralela y sistema de guía
Una guía que no esté firme, recta o correctamente posicionada con respecto a la hoja puede provocar anchuras imprecisas y una mala calidad de corte. El síntoma práctico depende de la dirección del error. Si la pieza queda comprimida entre la guía y la parte trasera de la hoja, pueden aumentar las marcas de calor, el ruido y el riesgo de retroceso. Si la pieza se aleja de la trayectoria prevista, el resultado puede ser una anchura variable en lugar de un error limpio y repetible.
Compruebe si hay holgura en el mecanismo de bloqueo, suciedad en el riel de guía, almohadillas de contacto dañadas y juego que aparezca solo al aplicar presión en el extremo de la guía. Una guía puede parecer correcta cuando se mide en reposo, pero desplazarse durante el corte de un panel de tamaño completo. Esta diferencia explica por qué una medición estática debe ir seguida de una prueba de corte práctica.
Mesa deslizante, guía transversal y topes
En los equipos de mesa deslizante, el estado del carro es fundamental para la escuadra del corte. Los residuos en la guía, el desgaste de los rodamientos, un ajuste incorrecto del carro o daños causados por la manipulación de paneles grandes pueden generar un movimiento difícil de ver, pero fácil de medir en el trabajo terminado. Compruebe el recorrido a lo largo de toda la carrera, en lugar de hacerlo en un solo punto. Algunas fallas aparecen únicamente cerca de los extremos del recorrido, donde cambian la carga y la palanca.
A continuación, la guía transversal debe comprobarse de forma independiente. Una guía recta pero no perpendicular al recorrido del carro genera un error angular constante. Una guía con un pivote, tope o extensión sueltos puede producir resultados inconsistentes. Las piezas largas hacen que estos problemas sean más visibles porque una pequeña desviación angular en la guía se convierte en una mayor diferencia dimensional en el extremo alejado.
Cuando interviene una lectura digital o un tope motorizado, distinga el posicionamiento mecánico del posicionamiento mostrado. Si el tope alcanza el mismo punto físico cada vez, pero la pantalla es incorrecta, puede ser apropiada una recalibración. Si el tope no alcanza repetidamente el mismo punto, la calibración por sí sola no es la respuesta; inspeccione el accionamiento, el acoplamiento, la realimentación del codificador, la referencia de límite y las obstrucciones mecánicas.
Considere la pieza de trabajo como parte del sistema
Las máquinas no cortan material ideal. Una tabla arqueada puede balancearse sobre una mesa. Un panel deformado puede desplazarse contra una guía. La tensión interna en la madera maciza puede liberarse durante el corte longitudinal y hacer que el corte se cierre o se abra detrás de la hoja. Los tableros laminados pueden tener bordes dañados o superficies irregulares que dificultan una referencia repetible.
Cuando un error aparece solo en determinados materiales, compare la misma configuración utilizando un panel de referencia plano. Si la máquina corta correctamente el panel de referencia, evite realizar cambios de alineación hasta que se haya evaluado la manipulación del material. Los rodillos de apoyo, el soporte de la mesa deslizante, las abrazaderas, los dispositivos de presión, las zonas de vacío y la técnica de avance del operario pueden influir en el resultado final.
Aquí también importa la secuencia del proceso. En la producción de muebles, un panel que se cortó ligeramente fuera de escuadra en la etapa de dimensionado puede generar fallas engañosas durante el taladrado, el canteado o el montaje. Localice la primera operación en la que se creó el borde o la dimensión de referencia. Reparar la máquina final de la ruta puede tratar únicamente la consecuencia visible.
Separe los errores mecánicos de los errores de configuración y control
Los equipos modernos para trabajar la madera pueden combinar ajustes manuales con escalas digitales, topes servoaccionados, secuencias controladas por PLC y programas CNC. Esto puede dirigir el trabajo de mantenimiento en la dirección equivocada: una discrepancia dimensional a veces se trata como un problema de software antes de verificar el tope mecánico, o un problema real del codificador se trata como una desalineación de la guía.
Un método útil de aislamiento consiste en comparar orden, movimiento y resultado. ¿Qué dimensión se introdujo o seleccionó? ¿En qué punto se detuvo físicamente el mecanismo? ¿Qué dimensión se cortó realmente? Si el valor introducido y la posición física discrepan de forma constante, inspeccione la calibración, los desfases de referencia, las unidades y los datos del programa. Si la posición física varía a pesar de órdenes idénticas, investigue el juego mecánico, el estado de la correa o cremallera, la seguridad del acoplamiento, el ajuste del accionamiento y la realimentación de los sensores. Si la posición física es estable pero el tamaño de corte varía, vuelva a examinar la sujeción de la pieza, la deflexión de la hoja o el movimiento del material.
Para operaciones CNC, confirme el desfase de trabajo activo, los datos de longitud de herramienta, la compensación del diámetro de herramienta, la revisión del programa y la estrategia de trayectoria de herramienta antes de modificar los parámetros de la máquina. Una entrada de herramienta incorrecta puede crear una falla dimensional repetible que parece exactamente una deriva de calibración de ejes. Por el contrario, un husillo flojo, una pinza desgastada o una sujeción insuficiente pueden producir dimensiones inconsistentes que ninguna edición del programa corregirá.
Utilice un registro de diagnóstico repetible
La solución de problemas se vuelve más rápida cuando se conservan las observaciones. Registre el modelo y la configuración de la máquina, el tipo y espesor del material, la hoja o herramienta utilizada, la dirección de corte, la dimensión esperada, el resultado medido y los ajustes realizados. Las fotografías del borde de corte y de la configuración de medición son útiles cuando se necesita asistencia técnica remota. También evitan que la siguiente visita de servicio repita las mismas comprobaciones sin contexto.
Un registro práctico debe incluir lo que se descartó, no solo lo que se encontró. “Hoja sustituida, sin cambios”, “bloqueo de la guía comprobado bajo carga” o “el error ocurre solo con paneles arqueados” proporcionan al siguiente técnico una ruta clara. Este enfoque es especialmente valioso cuando varios turnos utilizan la misma máquina y se producen cambios de configuración entre lotes de producción.
En Qingdao Zhongding Machinery Co., Ltd., el soporte a largo plazo de las máquinas se considera parte del ciclo de vida del equipo y no una tarea de posventa independiente. Con más de 20 años en la fabricación y exportación de maquinaria para trabajar la madera, la lección práctica es constante: los problemas de precisión se resuelven con mayor fiabilidad cuando los técnicos reciben información completa de la máquina, verifican el estado de referencia y cambian una variable a la vez. La disponibilidad de repuestos es importante, pero el diagnóstico correcto determina si una pieza de repuesto es necesaria en primer lugar.
Cuándo debe detenerse el ajuste y comenzar la escalada
Algunas fallas no deben corregirse mediante ajustes locales repetidos. Escale el problema cuando haya evidencia de daños en los rodamientos del husillo, componentes estructurales agrietados o deformados, fallas recurrentes de posicionamiento eléctrico, vibración anormal, movimiento inexplicable en un mecanismo relacionado con la seguridad o un cambio repentino de precisión después de un impacto o transporte. La operación continuada puede dañar las herramientas, comprometer la calidad de corte o introducir un riesgo de seguridad.
Al solicitar asistencia técnica, proporcione los resultados de los cortes de prueba, las mediciones, fotos o vídeo del movimiento relevante, detalles de las herramientas y una descripción de cuándo comenzó la falla. Esta información permite al equipo de servicio distinguir un probable problema de ajuste de un problema de componente o instalación. Los cortes imprecisos se vuelven manejables cuando el diagnóstico sigue la trayectoria de corte —desde la herramienta y el husillo, pasando por las guías y mesas, hasta el soporte del material y la lógica de control— en lugar de depender de ajustes por ensayo y error.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.