


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Qué causa burbujas durante la laminación de chapas de madera
Un panel de chapa de madera puede parecer aceptable al salir de la prensa y, tras enfriarse, presentar ampollas elevadas, zonas blandas o burbujas visibles. En otros casos, la burbuja aparece inmediatamente cuando se recorta la chapa o se presiona ligeramente con la mano. Estos defectos no son meramente estéticos: pueden reducir la resistencia de la unión, generar problemas de lijado y acabado, y obligar a retrabajar o rechazar el panel.
Las burbujas durante la laminación de chapas de madera suelen deberse a aire atrapado, vapor, contacto insuficiente del adhesivo o presión desigual en el panel. La solución práctica consiste en identificardónde se encuentra la burbuja, cuándo aparece y si la unión debajo de ella es débil. Esta información ayuda a diferenciar un problema de adhesivo de un problema de humedad, configuración de la prensa, material o manipulación. Una Máquina de Laminación de Chapas de Madera correctamente ajustada ayuda a mantener una presión uniforme y condiciones de procesamiento controladas, pero la máquina no puede compensar una chapa inadecuada, sustratos irregulares o un adhesivo preparado incorrectamente.
Comience por analizar el patrón de las burbujas
La ubicación y la forma de una burbuja suelen proporcionar la primera pista útil. No cambie el adhesivo, la temperatura y la presión al mismo tiempo. Inspeccione varios paneles defectuosos, marque las zonas afectadas y compare el patrón antes de realizar ajustes.
Una burbuja que puede presionarse temporalmente hacia abajo pero vuelve a elevarse suele indicar vapor o aire atrapado dentro de la línea de unión. Una burbuja que se siente suelta y permanece plana una vez presionada puede indicar más claramente una falla del adhesivo. Cuando sea posible, corte una pequeña muestra de un panel rechazado. El aspecto de la película adhesiva y de la superficie de fractura revelará mucho más que la inspección visual por sí sola.
El desequilibrio de humedad es una causa oculta frecuente
La chapa de madera responde rápidamente a los cambios de humedad. Una hoja de chapa almacenada en un área húmeda puede contener suficiente humedad para generar vapor al entrar en una prensa caliente. La humedad también puede provenir de un sustrato húmedo, un adhesivo a base de agua o una superficie de trabajo recién limpiada. Cuando se aplica calor, esa humedad se convierte en vapor y busca una vía de salida. Si la chapa y la película adhesiva sellan la superficie antes de que el vapor escape, se forma una ampolla.
La condición opuesta también puede causar problemas. Una chapa excesivamente seca puede volverse quebradiza, curvarse en los bordes o absorber el adhesivo de forma desigual. Puede separarse de la película de adhesivo durante la carga, dejando pequeños huecos que posteriormente aparecen como burbujas. Una diferencia importante de humedad entre la chapa y el material del núcleo puede generar tensión después de la laminación, incluso si el resultado inicial de la prensa parece liso.
Acondicione la chapa y los sustratos de los paneles en un entorno de producción estable antes de la laminación. Mantenga las pilas protegidas del flujo de aire directo, la humedad del suelo y los cambios bruscos de temperatura. Las hojas de chapa deben permanecer planas y dejarse aclimatar, en lugar de llevarlas directamente de una zona de almacenamiento fría y húmeda a una prensa caliente. Revise también el sustrato, especialmente el contrachapado, el tablero de partículas, el MDF y los núcleos compuestos que puedan haberse almacenado en condiciones diferentes.
Cuando aparezcan burbujas después de cambiar de lote de chapa, no suponga que la configuración de la prensa es la causa. Compare la sensación al tacto de las hojas, la curvatura, la uniformidad del espesor, el historial de almacenamiento y la condición de humedad. Los cambios de material a menudo explican por qué un proceso que funcionó el día anterior comienza a producir ampollas.
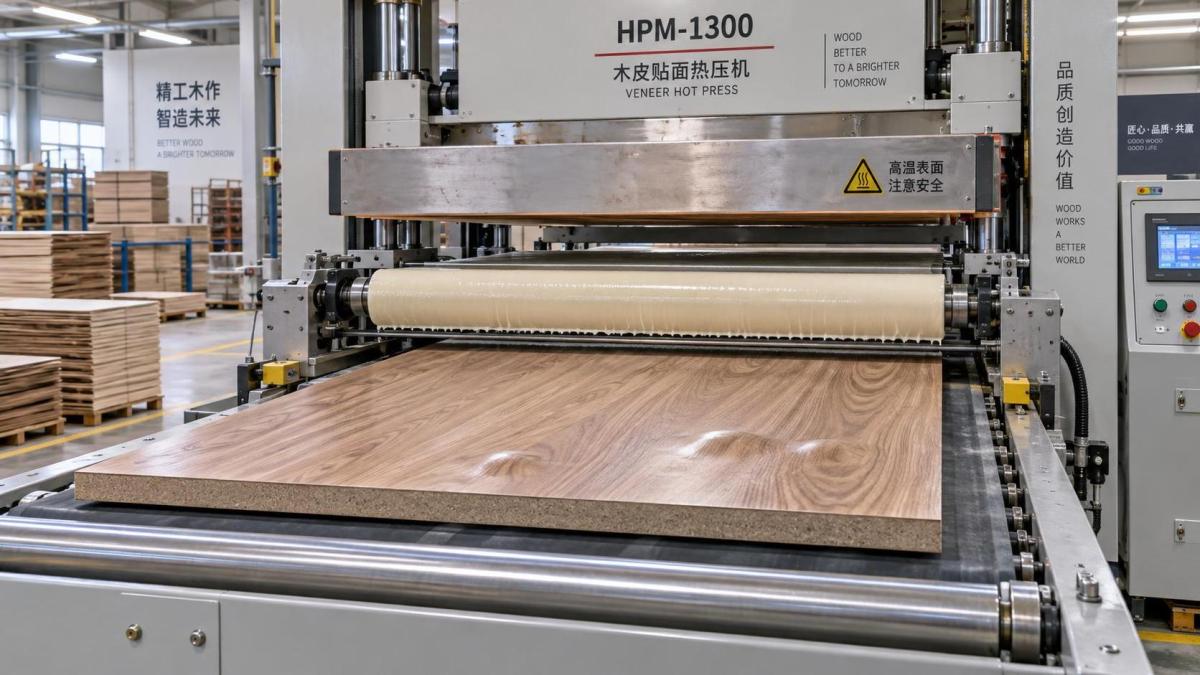
La aplicación del adhesivo puede generar huecos antes de que el panel llegue a la prensa
El adhesivo debe formar una película continua y trabajable entre la chapa y el sustrato. Una cantidad insuficiente de adhesivo deja zonas secas donde los materiales no pueden lograr un contacto completo. Demasiado adhesivo puede permanecer excesivamente húmedo, migrar a los poros o aportar humedad adicional que se convierte en vapor bajo calor. La cantidad adecuada depende del tipo de adhesivo, la porosidad de la chapa, la absorción del sustrato, el método de prensado y el tiempo de producción; no existe una cantidad única adecuada para todos los trabajos.
La aplicación desigual es especialmente perjudicial. Los rodillos aplicadores desgastados, las boquillas obstruidas, las superficies del aplicador contaminadas y las separaciones de rodillos mal ajustadas pueden dejar franjas con exceso o escasez de adhesivo. Un panel puede entonces adherirse bien en una zona y formar ampollas en otra. Revise un panel de prueba o utilice una simple comprobación visual de transferencia para confirmar que la película adhesiva sea uniforme de borde a borde.
Controle el tiempo abierto, no solo la cantidad de adhesivo
El tiempo abierto es el período entre la aplicación del adhesivo y el cierre de la prensa. Si el panel espera demasiado tiempo, la superficie del adhesivo puede secarse antes de aplicar presión. La superficie puede parecer recubierta, pero ya no fluye lo suficiente para humedecer la chapa y el sustrato. Esto produce con frecuencia una unión débil localizada o burbujas secas.
Un tiempo abierto corto puede ser igualmente problemático cuando los paneles se introducen apresuradamente en una prensa antes de que el adhesivo se haya extendido y estabilizado según lo previsto. El resultado puede ser salida de adhesivo por presión, desplazamiento de la chapa, retención excesiva de humedad o una línea de unión desigual. La temperatura, el flujo de aire, la formulación del adhesivo y la absorción del sustrato modifican el tiempo de trabajo. Registre el intervalo real durante la producción en lugar de basarse únicamente en el ciclo planificado.
- Confirme que el adhesivo se mezcle y prepare de acuerdo con las instrucciones de su proveedor.
- Inspeccione la limpieza de los rodillos y la uniformidad de la película al inicio de cada turno y después de una parada.
- Mantenga los paneles recubiertos avanzando de forma constante hacia la prensa.
- No permita que la chapa recubierta permanezca bajo un flujo de aire intenso o fuentes de calor.
- Compare la aplicación de adhesivo en especies de chapa porosas y densas; es posible que no se comporten de la misma manera.
La presión desigual deja bolsas de aire y zonas de contacto débil
La presión no es simplemente un número mostrado en el control de la máquina. La cuestión importante es si la presión llega de manera uniforme a todo el panel y se mantiene estable el tiempo suficiente para que el adhesivo desarrolle una unión. Una presión baja o irregular permite pequeños espacios entre la chapa y el sustrato. El aire permanece en esos espacios y el adhesivo puede no rellenarlos una vez que comienza a fraguar.
Las causas mecánicas comunes incluyen superficies de platina irregulares, almohadillas de prensa dañadas, bandas desgastadas, placas de apoyo contaminadas, piezas de trabajo mal soportadas y variación del espesor del panel. Una sola astilla, un punto de adhesivo endurecido o un fragmento de residuo sobre una platina puede impedir el contacto completo en parte del panel. En la laminación al vacío, las fugas en la bolsa, los sellos, las conexiones de mangueras o el sistema de vacío pueden reducir la compactación y dejar burbujas localizadas.
Los paneles con núcleos irregulares requieren especial atención. Un sustrato arqueado, rugoso, abollado o con variaciones de espesor necesita más compensación que un panel plano y calibrado. Las almohadillas flexibles o las placas de apoyo adecuadas pueden ayudar a distribuir la presión, pero deben estar limpias, planas y ser apropiadas para el método de prensado. Añadir una almohadilla no sustituye la corrección de defectos graves del núcleo.
Verifique el contacto real en toda el área de trabajo
Cuando un defecto ocurre repetidamente en la misma ubicación, pruebe la prensa en lugar de seguir ajustando la configuración del adhesivo. Utilice un método aprobado de comprobación de presión adecuado para la máquina, inspeccione el estado de la platina y compare la zona afectada con las áreas no afectadas. En una Máquina de Laminación de Chapas de Madera, las comprobaciones periódicas del rendimiento del sistema de presión, la alineación de las platinas y las superficies de operación son esenciales, ya que el desgaste gradual puede no ser evidente durante la producción normal.
Examine también la técnica de carga. La chapa debe colocarse sin arrugas, pliegues, residuos atrapados ni bordes curvados. Una hoja tensada en un lado y floja en el otro puede quedar suspendida sobre la superficie en lugar de asentarse uniformemente. La colocación previa ligera y el ensamblaje cuidadoso reducen la probabilidad de atrapar aire antes de que se cierre la prensa.
El calor puede curar el proceso o generar presión de vapor
La laminación con calor requiere un equilibrio entre la temperatura, el tiempo de permanencia, los requisitos del adhesivo y el contenido de humedad de los materiales. El calor excesivo puede convertir la humedad en vapor más rápido de lo que puede escapar. También puede hacer que la superficie del adhesivo fragüe prematuramente, atrapando gas en la línea de unión. En cambio, un calor insuficiente puede dejar algunos adhesivos reactivos al calor sin curar completamente, permitiendo que se desarrollen burbujas o delaminación más tarde.
No suponga que la temperatura mostrada por el controlador es idéntica a la temperatura de la superficie del panel. La temperatura de la platina, la temperatura del núcleo, el espesor de la chapa, el material de la placa de apoyo y la frecuencia de carga influyen en la transferencia real de calor. Un sustrato grueso o frío puede absorber calor rápidamente, mientras que una chapa delgada puede calentarse mucho más rápido de lo esperado. Verifique los ajustes mediante un método de medición adecuado durante la configuración del proceso, especialmente después del mantenimiento o al cambiar la estructura de los materiales.
La liberación de presión también es importante. Abrir una prensa caliente demasiado bruscamente puede permitir que el vapor interno se expanda antes de que la unión adhesiva se haya estabilizado. Cuando el sistema adhesivo lo permita, deje que el panel permanezca bajo presión controlada durante el tiempo de permanencia requerido y, a continuación, libere la presión conforme al proceso establecido. Evite apilar inmediatamente los paneles calientes de una manera que atrape calor y humedad entre ellos.
La preparación del sustrato suele pasarse por alto
La chapa no puede ocultar una superficie de unión deficiente. El polvo, los residuos de lijado, el aceite, la contaminación por silicona, las fibras sueltas y las marcas de mecanizado irregulares interfieren con el contacto del adhesivo. El polvo fino es particularmente engañoso porque puede no ser visible después del lijado, pero crea una capa débil entre el adhesivo y el sustrato. Limpie la superficie a fondo y mantenga las zonas de manipulación libres de contaminación.
La rugosidad de la superficie también debe ser adecuada. Un sustrato muy rugoso puede requerir más adhesivo para rellenar su textura, mientras que una superficie demasiado cerrada o pulida puede limitar la penetración del adhesivo y el agarre mecánico. El objetivo es una superficie limpia y uniforme que permita una humectación controlada, no la máxima rugosidad. Si las burbujas se concentran sobre zonas rellenadas, áreas reparadas, nudos o defectos corregidos, compare su absorción y planitud con el resto del panel.
Revise los reversos de las chapas con el mismo cuidado que el núcleo. El polvo suelto, las grietas, los daños por lijado, las reparaciones con cinta o los huecos naturales de la veta pueden impedir un contacto uniforme con el adhesivo. La chapa fina es vulnerable a la penetración del adhesivo, pero reducir el adhesivo sin revisar la calidad de la superficie puede crear zonas de unión seca. Ajuste el proceso según la combinación real de chapa y sustrato, en lugar de tratar cada hoja como si fuera idéntica.
Una secuencia práctica para detener las burbujas durante la producción
Cuando comiencen los defectos, aísle un pequeño número de paneles y realice cambios controlados. Los ajustes aleatorios pueden ocultar la causa real y crear un defecto diferente.
- Pause y clasifique el defecto. Anote el tamaño, la ubicación y el momento de aparición de la burbuja, así como si aparece antes o después del enfriamiento.
- Inspeccione la unión fallida. Abra o corte cuidadosamente una muestra rechazada. Busque adhesivo seco, adhesivo húmedo, transferencia deficiente, desgarro de fibras de madera, polvo atrapado o signos de vapor.
- Revise primero los materiales. Confirme que la chapa y el núcleo estén planos, limpios, adecuadamente acondicionados y libres de problemas evidentes de humedad o almacenamiento.
- Revise la manipulación del adhesivo. Verifique la condición de la mezcla, la uniformidad de aplicación, el tiempo de trabajo y si el recubrimiento se aplica uniformemente.
- Examine la aplicación de presión. Limpie las superficies de la prensa, inspeccione las almohadillas o placas de apoyo, compruebe las posiciones recurrentes de los defectos y confirme que el panel esté soportado uniformemente.
- Ajuste una sola variable del proceso a la vez. Según la evidencia, modifique la temperatura, el tiempo de prensado, la presión o el intervalo de carga en una prueba controlada.
- Deje que los paneles se estabilicen antes de evaluarlos. Algunas burbujas relacionadas con la humedad y el calor aparecen solo después del enfriamiento, por lo que debe inspeccionar las muestras después del período normal de manipulación.
Mantenga un breve registro de producción cada vez que se introduzca un nuevo adhesivo, especie de chapa, sustrato, espesor o configuración de prensa. Registre la condición del material, la preparación del adhesivo, el método de aplicación, los ajustes de la prensa y el resultado observado. Esto es más útil que depender de la memoria cuando un patrón de burbujas similar vuelve a aparecer más adelante.
Cuando el problema apunta a la máquina en lugar del proceso
Los defectos repetidos en una zona fija, la presión que fluctúa durante un ciclo, el calentamiento desigual de las platinas, la pérdida recurrente de vacío o una prensa que no puede mantener los ajustes de forma fiable deben tratarse como problemas de inspección del equipo. Continuar la producción con presión o temperatura inestables suele consumir más chapa y adhesivo que una parada de mantenimiento planificada.
La limpieza e inspección rutinarias de las superficies de prensado, sellos, componentes hidráulicos o neumáticos, controles de calentamiento, rodillos y puntos de alineación ayudan a prevenir estas fallas. La máquina debe adaptarse al tamaño del panel, la estructura del material, el sistema adhesivo y el método de producción utilizados. Incluso una Máquina de Laminación de Chapas de Madera bien mantenida necesita ajustes de proceso que reflejen los materiales reales de la línea.
La forma más fiable de prevenir burbujas es tratar la laminación como un proceso conectado: materiales estables, superficies limpias, una película adhesiva continua, tiempos correctos, presión uniforme y calor controlado. Una vez que el patrón de burbujas se vincula a una de estas condiciones, la acción correctiva se vuelve mucho más precisa y repetible.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.