


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Qué tareas de mantenimiento de maquinaria para trabajar la madera evitan el tiempo de inactividad
Las paradas inesperadas suelen estar precedidas por cambios menores: un husillo que funciona a una temperatura más alta de lo normal, un corte de sierra que empieza a desviarse, un rodillo de avance que patina con una especie de tablero pero no con otra, o polvo que se acumula donde debería haberse extraído. Las tareas de mantenimiento que previenen las paradas son aquellas que detectan y corrigen estos cambios antes de que se conviertan en un rodamiento averiado, un motor quemado, una pieza de trabajo dañada o una condición insegura de la máquina.
Elmantenimiento eficaz de la maquinaria para trabajar la madera debe seguir el ciclo de trabajo real de la máquina, la combinación de materiales y el entorno. Una sierra seccionadora que procesa madera blanda resinosa genera necesidades de mantenimiento diferentes a las de una chapadora de cantos que trabaja con paneles recubiertos de adhesivo, mientras que una lijadora de banda ancha produce polvo abrasivo que afecta a las piezas móviles y a los armarios eléctricos de forma distinta que una tupí. Los intervalos basados en calendario siguen siendo útiles, pero los resultados de las inspecciones deben determinar si un intervalo se acorta, se mantiene o se amplía.
Comience por las averías que detienen primero la producción
Las hojas de sierra, las herramientas de corte, las correas, los rodamientos, los sistemas de avance, los circuitos neumáticos y las conexiones de extracción de polvo merecen prioridad porque sus fallos afectan rápidamente a la calidad del mecanizado o impiden que la máquina funcione. Las conexiones eléctricas y los dispositivos de seguridad requieren la misma atención, incluso cuando su estado no cambia de inmediato la superficie acabada.
Un enfoque útil consiste en separar el desgaste normal de una avería en desarrollo. El desgaste normal es predecible y se corrige mediante limpieza, ajuste, afilado o sustitución programada. Una avería en desarrollo produce una tendencia: aumento de la vibración, mayor consumo de corriente, corrección repetida del centrado de la correa, disminución del vacío, presión de avance irregular o un ajuste que ya no se mantiene. Repetir el mismo ajuste menor sin identificar por qué ha cambiado es una vía habitual hacia paradas evitables.
Elimine el polvo donde causa daños mecánicos y eléctricos
El polvo no es solo un problema de limpieza. Las partículas finas se mezclan con el lubricante alrededor de los rodamientos y las guías deslizantes para formar una pasta abrasiva. El polvo compactado dentro del carril del carro de una sierra aumenta la resistencia y puede confundirse con un problema de accionamiento. La acumulación cerca de las aletas de refrigeración del motor eleva la temperatura de funcionamiento, mientras que el polvo dentro de los armarios eléctricos puede reducir la refrigeración e interferir con contactores, sensores y conexiones de terminales.
Limpie las superficies de la máquina, protecciones, guías, mecanismos de avance y campanas de extracción al final del turno o con una frecuencia adecuada al material y al proceso. Preste especial atención a las zonas ocultas: debajo del inserto de mesa de una sierra seccionadora, dentro de la zona de la zapata de lijado, alrededor de las unidades de presión de la chapadora de cantos y debajo de las cadenas transportadoras. La limpieza por aspiración es preferible cuando el aire comprimido pudiera introducir polvo en rodamientos, interruptores, armarios de control o conjuntos de máquinas cercanos.
El rendimiento de la extracción debe comprobarse en el punto de captación en lugar de evaluarse solo por el sonido del ventilador. Una campana puede parecer despejada mientras una obstrucción parcial en los conductos permite que las virutas se depositen en la máquina. Inspeccione las mangueras flexibles para detectar colapsos, abrasión, abrazaderas flojas y acumulación interna. Las fugas cerca de una campana reducen la velocidad de captación y permiten que el polvo alcance componentes que no fueron diseñados para funcionar en ese entorno.
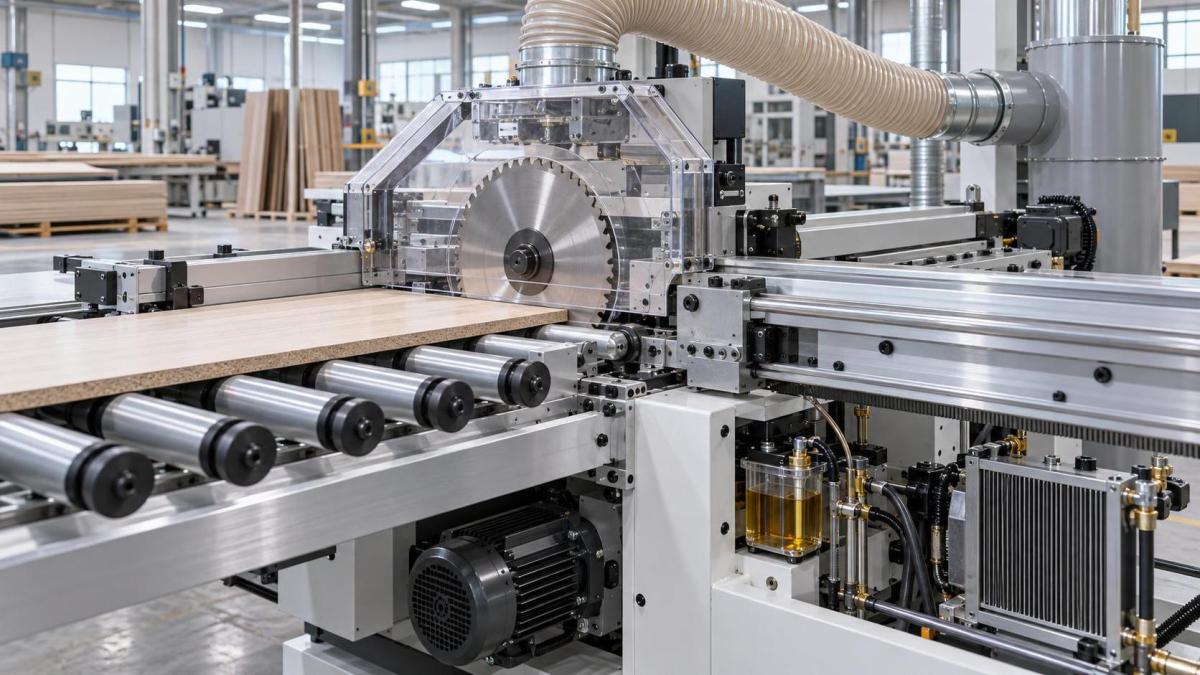
Lubrique con precisión, no en exceso
La lubricación evita el rayado y reduce la fricción solo cuando el lubricante correcto llega al punto previsto en la cantidad adecuada. La lubricación excesiva es especialmente perjudicial en los equipos para trabajar la madera porque el exceso de grasa atrae polvo. La contaminación resultante puede dañar las guías lineales, los accionamientos de cremallera y piñón y los puntos de pivote más rápidamente de lo que lo haría un intervalo de lubricación controlado.
Siga la documentación de la máquina respecto al tipo e intervalo de lubricante, especialmente cuando estén instalados sistemas de lubricación automática. Un depósito lleno no demuestra que el lubricante llegue a todos los puntos. Inspeccione las líneas de suministro para detectar grietas, dobleces, unidades dosificadoras obstruidas y racores flojos. En los puntos manuales, limpie la grasa vieja contaminada de la zona del racor antes de aplicar lubricante nuevo. Para guías deslizantes y bancadas, limpie primero la superficie y aplique después una película ligera y uniforme adecuada para el diseño de la guía.
No aplique grasa convencional a un componente simplemente porque se mueve. Algunos rodamientos están sellados de por vida, algunas cadenas requieren un aceite específico y algunos sistemas de guía expuestos requieren un lubricante de película seca o de baja adherencia en entornos polvorientos. Mezclar productos incompatibles puede reducir el rendimiento del lubricante o dañar los sellos. Cuando el lubricante aprobado no esté disponible, confirme una especificación equivalente en lugar de seleccionar basándose únicamente en la apariencia o la viscosidad.
Mantenga los sistemas de corte afilados, equilibrados y correctamente asentados
Una hoja o cabezal de corte desafilado hace más que reducir la calidad del acabado. Aumenta la fuerza de corte, incrementa la carga del motor, genera calor y puede introducir vibraciones que aceleran el desgaste en ejes, rodamientos, correas y piezas de sujeción. La acumulación de resina provoca síntomas similares, por lo que una herramienta que parece desafilada debe limpiarse e inspeccionarse antes de decidir que el afilado es la única corrección.
Antes de instalar una hoja, inspeccione el eje portaherramientas, las caras de las bridas, los orificios, las superficies de apriete y los pasadores de posicionamiento. Las virutas o la resina atrapadas entre estas superficies pueden provocar descentramiento incluso cuando la hoja está plana. Un descentramiento excesivo ocasiona mala calidad de corte, marcas de calor, anchura de corte irregular y tensión prematura en los rodamientos. Apriete los elementos de fijación conforme al método especificado; un apriete desigual o excesivo puede deformar una hoja o dañar las roscas.
La sustitución de las cuchillas de corte requiere la misma disciplina. Las cuchillas insertables deben coincidir en proyección y fijarse con la tornillería correcta. En los cabezales de cepilladora y tupí, una proyección desigual de las cuchillas produce vibración y una superficie irregular que podría atribuirse a la velocidad de avance o a la humedad de la madera. Después de cambiar una herramienta, compruebe el sentido de rotación, la posición de la protección, la holgura y pruebe la máquina con material adecuado antes de devolverla a producción completa.
Las comprobaciones de alineación deben seguir el síntoma, no solo la rutina
La alineación suele comprobarse después de un problema visible de calidad, pero una rutina limitada de verificación de referencia evita largas sesiones de diagnóstico posteriores. Una sierra seccionadora que produce repetidamente un corte cónico puede tener movimiento de guía, juego en el carro, descentramiento de la hoja o un sistema de incisión desalineado. Ajustar la guía sin comprobar las demás condiciones puede ocultar temporalmente la causa y crear un error diferente.
En las sierras, inspeccione la relación entre la hoja, la guía, la mesa, la hoja incisor y el recorrido del carro. En las cepilladoras de espesor y lijadoras de banda ancha, verifique que la elevación de la mesa y los elementos de presión permanezcan paralelos a la trayectoria de corte o lijado. En las fresadoras CNC, examine la planitud de la mesa de sacrificio, la perpendicularidad del husillo, el estado de la pinza, el descentramiento de la herramienta y la rigidez de la sujeción por vacío o mecánica. Un acabado deficiente en una zona de la mesa puede indicar un problema localizado en la mesa de sacrificio o en el soporte, en lugar de un problema general del husillo.
Registre las desviaciones medidas y el ajuste realizado. Sin un registro, es difícil distinguir un movimiento gradual de una alteración aislada tras una colisión, un incidente con la herramienta, una reubicación o una carga pesada de material. Las mediciones también protegen contra el sobreajuste: los valores de alineación solo son significativos cuando se comprueban con una máquina limpia, equipos de medición adecuados y superficies de referencia estables.
Proteja los rodamientos, las correas y los componentes de transmisión
Los rodamientos rara vez fallan sin previo aviso. El calor, el ruido, la rotación irregular, las fugas de grasa, la vibración y los daños repetidos en las correas adyacentes son indicadores útiles. Compare conjuntos similares cuando sea posible, como los rodamientos de los rodillos de avance izquierdo y derecho o unidades de husillo emparejadas. Una diferencia de temperatura es más significativa después de que la máquina haya funcionado bajo una carga comparable que inmediatamente después del arranque.
La inspección de correas debe incluir tensión, centrado, desgaste de los bordes, cristalización, grietas y estado de las poleas. Una correa que chirría durante la aceleración puede estar floja, contaminada, sobrecargada o funcionar sobre poleas desalineadas. Aumentar la tensión sin investigar la alineación de las poleas o la carga de la máquina puede transferir el problema a los rodamientos del motor y del husillo. Sustituya las correas como juegos emparejados cuando un accionamiento utilice varias correas, ya que mezclar una correa nueva con correas estiradas produce una distribución desigual de la carga.
Las cadenas, engranajes y accionamientos de cremallera necesitan inspección para verificar el engrane correcto, la presencia de residuos y una holgura anormal. Una cadena ajustada demasiado tensa puede funcionar silenciosamente al principio, pero sobrecargar los ejes y rodamientos. Por el contrario, una holgura excesiva puede causar saltos, cargas de impacto y posicionamiento inexacto. El ajuste correcto se determina mediante la especificación correspondiente de la máquina, no eliminando todo movimiento visible.
Mantenga los sistemas de avance, sujeción y neumáticos como controles de calidad
Los problemas de avance se diagnostican con frecuencia erróneamente como fallos de la herramienta de corte o del material. Los rodillos de goma desgastados, los rodillos recubiertos de resina, los muelles débiles, la presión incorrecta y los componentes neumáticos contaminados pueden causar patinaje, espaciado irregular entre tableros, rebaje de entrada o salida, colocación incorrecta de la cinta de canto o lijado inestable. Limpie los rodillos de avance con un limpiador compatible con el material que no dañe la superficie del rodillo. Los disolventes que endurecen o hinchan la goma producen un resultado de limpieza a corto plazo y un problema de tracción a más largo plazo.
En las máquinas neumáticas, drene el agua de las unidades de preparación de aire según lo requieran la calidad local del aire y las horas de funcionamiento. Inspeccione filtros, reguladores, lubricadores cuando estén instalados, cilindros, racores y mangueras para detectar fugas o respuestas lentas. Un cilindro que alcanza la posición final de forma intermitente puede tener presión de suministro insuficiente, un control de caudal restringido, desgaste interno de los sellos o una obstrucción mecánica. Sustituir el cilindro antes de comprobar el circuito de aire y el varillaje puede dejar sin resolver la avería real.
En las chapadoras de cantos, inspeccione los rodillos de presión, las unidades de recorte, los componentes de aplicación de cola y los conjuntos de rascadores como una sola cadena de procesamiento. Una presión débil puede parecer un fallo del adhesivo; una acumulación excesiva de adhesivo puede parecer un recorte deficiente. Los depósitos de cola y las zonas de aplicación deben limpiarse antes de que los depósitos se endurezcan lo suficiente como para alterar el espesor del recubrimiento u obstaculizar el movimiento.
No deje la inspección eléctrica hasta que ocurra una avería
El calor y la vibración aflojan gradualmente los terminales eléctricos, degradan los soportes de cable y someten los conectores a esfuerzos. Con la alimentación aislada de forma segura conforme al procedimiento de la máquina, inspeccione terminales, prensaestopas, portacables flexibles, conexiones de puesta a tierra y el estado del aislamiento. Busque decoloración, aislamiento quebradizo, conductos dañados, entrada de humedad y rozamiento repetido en ejes móviles o protecciones abatibles.
Las sobrecargas del motor y las alarmas de accionamiento deben tratarse como información de diagnóstico. Restablecer una sobrecarga restablece el funcionamiento, pero no explica si la causa fue una herramienta desafilada, un avance sobrecargado, una extracción bloqueada, voltaje incorrecto, agarrotamiento mecánico, un rodamiento defectuoso o un problema de refrigeración. Registre la condición de alarma, el material procesado, el estado de la máquina y cualquier sonido inusual antes de que desaparezca la evidencia.
Los interruptores de seguridad, las paradas de emergencia, los enclavamientos, las funciones de frenado y las posiciones de las protecciones también requieren pruebas funcionales a intervalos programados. Un interruptor de protección desalineado puede provocar paradas intermitentes, mientras que anularlo crea un problema mucho mayor. La limpieza, el ajuste, el montaje seguro y la sustitución de actuadores dañados son tareas de mantenimiento, no interrupciones de producción que deban aplazarse.
Utilice registros de condición para convertir averías recurrentes en trabajo planificado
Un registro de mantenimiento es más útil cuando captura los cambios, no cuando simplemente muestra que se completó una rutina. Registre la fecha, las horas de máquina cuando estén disponibles, los valores medidos, los números de pieza sustituidos, los síntomas observados y la acción correctiva. Incluya detalles como el estado de la hoja, el ajuste del centrado de la correa, la comparación de temperatura de los rodamientos, la presión de aire en la máquina u observaciones sobre la extracción. Las notas breves vinculadas a hallazgos reales son más valiosas que una larga lista de verificación genérica.
Las averías recurrentes suelen tener una causa aguas arriba. El astillado repetido de las herramientas de corte puede ser consecuencia de metal oculto en tableros recuperados, mala sujeción de la pieza, parámetros de corte incorrectos o un husillo con descentramiento excesivo. Las campanas de extracción que se obstruyen con frecuencia pueden indicar el trazado de los conductos, caudal de aire insuficiente, material húmedo o una posición inadecuada de la campana. Los eventos repetidos de fusibles fundidos o sobrecargas pueden originarse en resistencia mecánica, en lugar del componente eléctrico que se dispara.
Planifique la sustitución de consumibles y piezas de desgaste según su condición y plazo de suministro. Mantenga identificados los elementos críticos por modelo de máquina y especificación verificada, incluidas correas, rodamientos, contactores, sensores, sellos neumáticos, fusibles, lubricantes aprobados y herrajes habituales de herramientas. Un repuesto sin etiqueta que parece similar no es necesariamente adecuado; el diámetro del eje, la holgura del rodamiento, la tensión nominal, el tipo de conector, el perfil de la correa y la tolerancia a la temperatura afectan a la compatibilidad.
La prevención de paradas proviene de una atención disciplinada a los puntos donde el polvo, la fricción, el calor, la vibración, la desviación de alineación y el avance irregular empiezan a afectar a la máquina. Cuando el trabajo rutinario se relaciona con el estado visible y las tendencias registradas, el mantenimiento se convierte en una forma de programar correcciones antes de que la producción decida el momento.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.