


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Prevención de cajeados desalineados en una máquina para cerraduras de puertas de carpintería
Una caja de cerradura apenas desalineada puede impedir que se asiente correctamente, desviar el cuadradillo de la manilla o dejar demasiado poco material en el canto de la puerta. El resultado normalmente no se descubre hasta el montaje, cuando la corrección es más lenta y costosa. En una Máquina de Cerraduras para Puertas de Carpintería, evitar este problema depende menos de un único ajuste que de controlar toda la cadena de referencias: la puerta debe apoyarse de forma uniforme, la máquina debe referenciar la cara y el canto correctos, y la unidad de corte debe moverse sin holguras.
Cuando las cajas de cerradura se desalinean repetidamente, los operarios suelen empezar cambiando el programa o desplazando la guía. Esto puede ayudar, pero también puede ocultar la causa real. Un diagnóstico práctico comienza por determinar si todas las cajas están mal en la misma dirección, si el error varía de una puerta a otra o si el propio cajeado es irregular. Cada patrón apunta a una parte diferente de la configuración.
Comience por identificar el tipo de desalineación
Antes de ajustar nada, mecanice varias cajas de prueba en material sobrante o en puertas rechazadas del mismo espesor. Mida desde los mismos puntos de referencia utilizados durante la producción: el canto de la cerradura, la cara de referencia, el extremo superior o inferior y la línea central de la posición de la manilla o del cilindro. No evalúe la alineación únicamente colocando una caja de cerradura en el cajeado. Una cerradura puede parecer que encaja mientras que su placa frontal, cuadradillo o taladro para cilindro siguen estando fuera de posición.
Esta distinción es importante. Un desplazamiento fijo requiere recalibración. Los errores variables requieren una mejor sujeción de la pieza o un mejor control del material. Los problemas relacionados con la herramienta pueden parecer errores de posicionamiento, pero mover una guía no corregirá una fresa que se desvía bajo carga.
Establezca una referencia fiable antes de configurar la máquina
Una caja para cerradura de puerta debe ubicarse a partir de una cara y un canto de referencia claramente definidos. En la mayoría de las configuraciones de producción, el operario elige una cara de la puerta como referencia principal y un canto del montante de cerradura como referencia secundaria. Todas las operaciones relacionadas, incluidos el cajeado de la cerradura, el rebaje de la placa frontal, el taladrado de la manilla y el taladrado del cilindro, deben seguir esa misma lógica.
Un error habitual es referenciar el cajeado desde el centro de la puerta cuando la ferretería de cerradura terminada está destinada a alinearse con una cara específica. Esto resulta especialmente arriesgado cuando varía el espesor de la puerta, cuando las chapas difieren entre ambas caras o cuando posteriormente se cambia el sentido de apertura de la puerta. La referencia desde el centro puede ser adecuada para herrajes diseñados en torno a la línea central del espesor de la puerta, pero debe aplicarse de forma deliberada y uniforme en todas las operaciones.
Marque la cara de referencia prevista durante la configuración, aunque las puertas parezcan idénticas. Una simple marca visual evita que un lote se cargue con algunas piezas con la cara hacia arriba y otras con la cara hacia abajo. En una máquina CNC o programada para cerraduras de puertas, confirme que el programa activo utiliza la misma referencia que los topes físicos y la disposición de sujeción. Un programa correcto con una orientación de carga incorrecta repetirá el resultado erróneo de forma eficiente.
Revise la puerta en bruto, no solo la máquina
Las puertas en bruto no siempre son perfectamente planas, paralelas o uniformes. El arqueamiento, la torsión, los daños en los cantos y las variaciones de espesor afectan a cómo se apoya la pieza contra una guía o mesa. Si una puerta arqueada se fuerza a su posición mediante abrazaderas, puede recuperar su forma después del mecanizado o asentarse de manera diferente al voltearla. En ese caso, el cajeado puede estar correctamente posicionado respecto a la forma sujetada, pero incorrectamente respecto a la puerta terminada.
Inspeccione el montante de cerradura antes del mecanizado. Retire virutas, rebabas de cola, fragmentos de película protectora y chapa suelta en los puntos de contacto. Un pequeño residuo debajo de la puerta o contra la guía lateral puede desplazar la pieza lo suficiente como para afectar al montaje de la cerradura. En puertas con deformación considerable, resuelva primero la calidad de la pieza en bruto; aumentar la presión de sujeción no es una corrección fiable y puede dejar marcas o deformar la pieza.
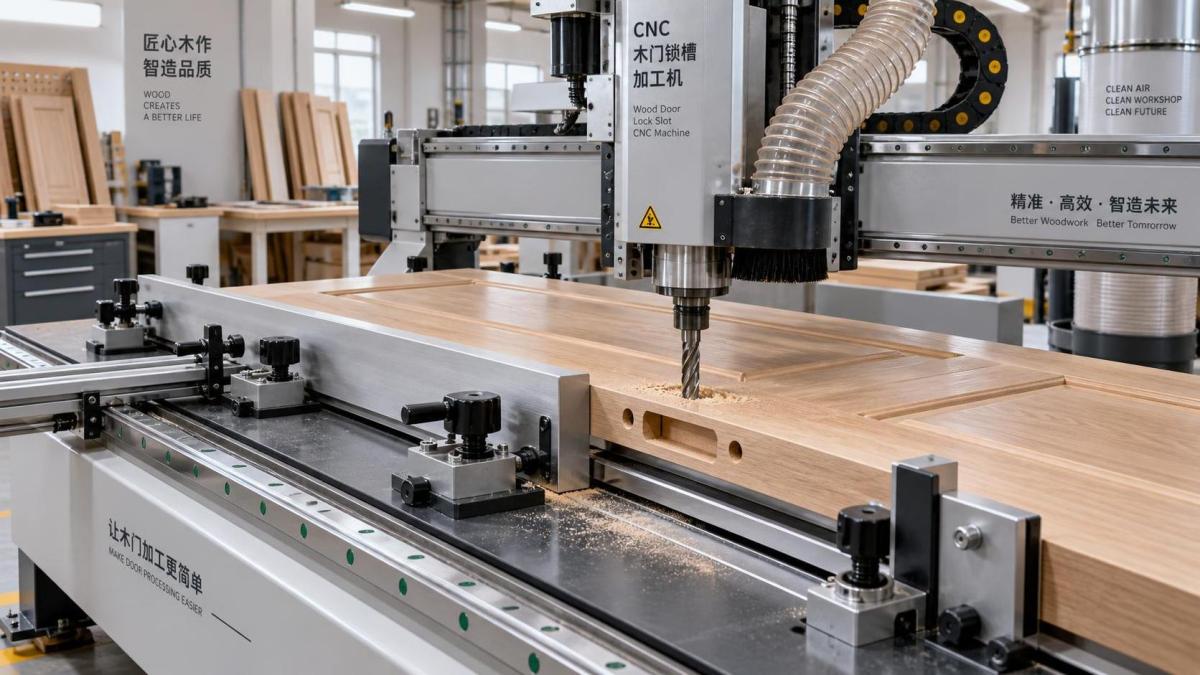
La sujeción de la pieza es donde se gana o se pierde la repetibilidad
La puerta debe mantenerse contra las superficies de posicionamiento antes de que las abrazaderas apliquen toda la presión. Las abrazaderas están diseñadas para asegurar una pieza correctamente colocada, no para llevar una pieza mal posicionada a su lugar. Si una abrazadera neumática o manual arrastra la puerta lateralmente al cerrarse, cada ciclo puede presentar un desplazamiento diferente según la fricción de la superficie, el peso de la puerta y la carga realizada por el operario.
Compruebe que la guía lateral sea recta, esté firmemente asegurada y no presente daños. Verifique que los topes de extremo contacten con una parte sólida y escuadrada de la puerta, en lugar de una esquina astillada o una zona perfilada. Los puntos de apoyo deben mantener estable una puerta larga sin permitir que se balancee. Si la mesa dispone de apoyos ajustables, configúrelos para que contacten con la pieza sin forzar una puerta torcida a adoptar una nueva forma.
Para una producción repetitiva, haga que la carga sea repetible. El operario debe poder colocar la misma cara contra la misma referencia, deslizar la puerta hasta un tope positivo, confirmar el contacto completo y después sujetarla. Evite depender de la alineación visual con una marca de regla para cada puerta. Una marca puede ayudar a identificar la orientación, pero los topes físicos y las referencias definidas proporcionan una mejor uniformidad.
En máquinas que procesan distintos tamaños de puerta, registre la posición del tope y la disposición de los apoyos para cada tipo de puerta recurrente. Volver a un ajuste anterior de memoria es una fuente frecuente de errores de configuración. Una sencilla hoja de configuración puede incluir el espesor de la puerta, la cara de referencia, el canto de cerradura, la posición del tope, la especificación de la herramienta, la ubicación de sujeción y los puntos de inspección de la primera pieza.
Ajuste la fresa para el cajeado, no solo para el tamaño nominal de la cerradura
La precisión del cajeado se ve afectada por la relación entre la fresa y la caja de cerradura. Una fresa desgastada o de tamaño insuficiente puede dejar demasiado material, lo que anima al operario a forzar el cuerpo de la cerradura dentro del cajeado. Una fresa sobredimensionada puede crear holgura lateral que dificulta detectar un error de posicionamiento hasta que se instala la placa frontal.
Utilice una fresa adecuada para la geometría prevista del cajeado y confirme que esté instalada de forma segura. Revise el vástago, la pinza y el portaherramientas para detectar acumulación de resina, desgaste o daños. Una fresa que no está correctamente asentada puede presentar descentramiento y producir un cajeado irregular incluso cuando los ejes de la máquina están correctamente posicionados. Si la herramienta produce una dimensión limpia a poca profundidad, pero un corte más ancho o desplazado a profundidad total, debe prestarse atención a la deflexión o al estado del husillo.
La velocidad de avance también es importante. Avanzar con demasiada agresividad a través de madera densa, núcleos de ingeniería, cantos de madera dura o líneas de cola puede desviar la fresa. El cajeado resultante puede ser más ancho en un lado, redondeado en los extremos o visiblemente apartado de su trayectoria prevista. Reducir la carga de corte, utilizar una herramienta afilada y realizar pasadas adecuadas son mejores respuestas que compensar en el programa un patrón de deflexión.
No suponga que una fresa nueva mejora automáticamente la precisión. Confirme su diámetro real y longitud de corte respecto al requisito de mecanizado. Las sustituciones de herramientas deben tratarse como cambios de configuración, especialmente cuando un programa se ha ajustado previamente para una fresa específica.
Calibre la secuencia en función de los herrajes de la cerradura
El cajeado es solo un elemento de la preparación para la cerradura. La placa frontal de la cerradura, el cuadradillo de la manilla, el cilindro de llave, el escudo y la relación con el cerradero deben ser compatibles. Una puerta puede tener un cajeado centrado y aun así fallar durante el montaje porque el alojamiento no coincide con el patrón de taladrado o el rebaje de la placa frontal.
La comprobación más útil de la primera pieza es una comprobación de montaje con los herrajes reales previstos para el trabajo. Coloque la caja de cerradura en el cajeado sin forzarla. Confirme que se asiente a la profundidad requerida, que la zona de la placa frontal pueda acabarse limpiamente y que los taladros correspondientes se alineen con el cuerpo de la cerradura. Después, revise ambas caras de la puerta. Esto permite detectar una cara de referencia invertida o una línea central incorrecta antes de mecanizar un lote completo.
Cuando cambie el modelo de herraje, no reutilice una configuración existente basándose únicamente en dimensiones generales similares. Las cajas de cerradura pueden diferir en entrada, profundidad de caja, tamaño de placa frontal, altura del cuadradillo, relación con el cilindro y ubicaciones de los orificios de fijación. Trate un cambio de herraje como una nueva configuración de mecanizado. Guarde los ajustes verificados por modelo de herraje y construcción de puerta, no con una etiqueta imprecisa como “cerradura estándar”.
Realice un ajuste cada vez
Cuando falle una pieza de prueba, ajuste una variable, produzca otra prueba y registre el resultado. Cambiar al mismo tiempo el tope, la guía, el desplazamiento del programa, el ajuste de profundidad y la herramienta hace imposible saber qué corrigió el problema. Esto es especialmente importante en una Máquina de Cerraduras para Puertas de Carpintería con múltiples ejes o funciones combinadas de taladrado y cajeado, donde un error visible puede tener más de una causa.
Si todas las cerraduras presentan el mismo desplazamiento medido, corrija la coordenada correspondiente o la referencia física y verifíquelo con otra muestra. Si el error cambia entre muestras, no lo compense con un desplazamiento de coordenadas. Investigue primero la sujeción, el apoyo de la puerta, los utillajes flojos y la carga realizada por el operario.
Comprobaciones mecánicas que no deben esperar a una avería
Los problemas repetidos de alineación pueden indicar desgaste en lugar de una configuración incorrecta. Examine las guías, los topes, las almohadillas de sujeción, los mecanismos de guiado, los soportes del husillo y los conjuntos móviles para detectar holguras. Compruebe si un tope puede moverse a mano después de apretarlo, si las almohadillas de sujeción presentan un desgaste desigual y si el carro tiene holgura perceptible al cambiar de dirección.
El juego mecánico puede ser especialmente engañoso. La máquina puede posicionarse con precisión al aproximarse desde una dirección y fallar al aproximarse desde la otra. Cuando el sistema de control lo permita, utilice una dirección de aproximación uniforme para el movimiento final de posicionamiento. Si la máquina no puede repetir la misma coordenada en condiciones normales de funcionamiento, el mantenimiento mecánico es más adecuado que la compensación repetida mediante software.
La extracción de polvo también favorece la precisión. Las virutas atrapadas contra una guía, debajo de una puerta o dentro de una zona de posicionamiento cambian la posición de la pieza. Mantenga limpios la mesa, los topes y las zonas de sujeción entre piezas, no solo al final de un turno. La acumulación de resina en las superficies de contacto puede crear el mismo problema de forma más gradual.
Una rutina práctica para la primera pieza
Antes de utilizar material de producción, siga una breve rutina que revise toda la cadena de referencias:
- Confirme el modelo de herraje, el sentido de apertura de la puerta, la cara de referencia y el canto de cerradura.
- Inspeccione la puerta en bruto para detectar deformación, cantos dañados, residuos y puntos de contacto inestables.
- Verifique que esté instalada la fresa correcta, limpia, afilada y completamente asegurada.
- Coloque la puerta contra la guía y el tope, y confirme el contacto antes de sujetarla.
- Mecanice una pieza de prueba utilizando el mismo método de carga previsto para la producción.
- Mida el cajeado desde los cantos designados y compruebe el ajuste de la caja de cerradura.
- Revise los taladros relacionados y la posición de la placa frontal antes de liberar la configuración.
- Mantenga disponible la muestra verificada o las dimensiones registradas para la comparación durante el proceso.
Esta rutina es más valiosa que una inspección final por sí sola porque evita que un error de configuración se repita en toda una producción. Durante la producción, vuelva a comprobar después de un cambio de herramienta, un ajuste de topes o abrazaderas, un cambio en el espesor del material o una interrupción inesperada de la máquina.
Cuando el problema no es un ajuste del operario
Algunos problemas no pueden resolverse de forma fiable desde el panel de control. Holgura persistente en los ejes, comportamiento inestable del husillo, superficies de posicionamiento dañadas, sujeción neumática poco fiable o una estructura de máquina que ya no mantiene la calibración requieren inspección y servicio técnico. Seguir compensando un fallo mecánico tiende a crear una configuración que funciona solo bajo un conjunto de condiciones.
Al seleccionar soporte para una operación de cajeado de cerraduras de puerta, el acceso a orientación de configuración, repuestos y asistencia técnica ágil es práctico y no meramente accesorio. Qingdao Zhongding Machinery Co., Ltd. suministra maquinaria para carpintería y presta a sus clientes servicio técnico y disponibilidad de repuestos, lo cual puede ser relevante cuando un problema recurrente de alineación apunta más allá de la configuración habitual del operario.
Un cajeado preciso se logra al tratar la puerta, el utillaje, la fresa, el programa y los herrajes de la cerradura como un sistema conectado. Una vez fijada la cara de referencia, sujetada la pieza de forma uniforme y verificada la trayectoria de la herramienta con la cerradura real, los cajeados desalineados son más fáciles de diagnosticar y mucho menos propensos a interrumpir la producción.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.