


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Por qué una cepilladora de espesor para madera deja una mordida en los extremos y cómo corregirla
Por qué aparece el rebaje en los extremos de una tabla
El rebaje es el corte más profundo que aparece en el extremo delantero, el extremo trasero o ambos extremos de una tabla después del cepillado de espesor. Puede parecer menor en una sola pieza, pero resulta costoso cuando los paneles, las piezas de cajón, el material para marcos frontales o los componentes cortos de muebles deben cortarse más largos para permitir el recorte. Para el personal de mantenimiento, el rebaje debe tratarse como un síntoma del estado y ajuste de la máquina, no simplemente como una característica inevitable de una Cepilladora de Espesor para Madera.
La mayoría de los rebajes se producen porque la pieza de trabajo se mueve verticalmente con respecto al cabezal de corte al entrar o salir de la máquina. El cabezal de corte puede estar correctamente ajustado, afilado y ser capaz de producir una superficie limpia en la parte central de la tabla; sin embargo, un pequeño cambio en el apoyo de la tabla o en la presión de avance en cualquiera de los extremos puede aumentar la profundidad de corte. Por lo tanto, el proceso de reparación debe comenzar por la trayectoria de avance, la alineación de las mesas y la estabilidad del cabezal antes de culpar a las cuchillas.
La trayectoria de avance suele explicar el defecto
Cuando una tabla entra en la cepilladora, el rodillo de entrada comienza a aplicar presión hacia abajo antes de que el rodillo de salida controle completamente la pieza de trabajo. En el momento en que el extremo delantero pasa bajo el cabezal de corte, la tabla puede pivotar ligeramente si la mesa de entrada, los rodillos de bancada, las barras de presión o los ajustes del rodillo de avance son incorrectos. Entonces, el cabezal de corte elimina más material de la primera sección de la tabla.
El mismo mecanismo se produce a la inversa en el extremo trasero. Una vez que el extremo trasero pierde el apoyo del rodillo de entrada, la tabla puede elevarse o cambiar de ángulo hasta que el rodillo de salida tenga el control total. El resultado es un corte más profundo cerca del lado de salida.
Por ello, la ubicación del rebaje es importante durante el diagnóstico:
- Rebaje solo en el extremo delantero suele indicar la altura de la mesa de entrada, la presión del rodillo de entrada, el ajuste del rodillo de bancada del lado de entrada o el soporte proporcionado por el operario.
- Rebaje solo en el extremo trasero se relaciona con mayor frecuencia con la mesa de salida, el ajuste del rodillo de salida, el soporte del lado de salida o la caída de la tabla después de abandonar la bancada.
- Rebaje en ambos extremos sugiere un problema más general en la trayectoria de avance, como mesas ajustadas por debajo del plano de referencia del cabezal de corte, presión excesiva de los rodillos de avance, un conjunto de cabezal de corte flojo o una base de máquina inestable.
- Rebaje que varía de una tabla a otra puede indicar material deformado, espesor irregular del material, manipulación inconsistente del material, acumulación de resina o tracción intermitente de los rodillos de avance.
Un primer paso útil es pasar una tabla de prueba recta y plana, lo suficientemente larga como para mantenerse apoyada durante todo el ciclo de avance. Mida las primeras y últimas secciones en lugar de juzgar solo por la apariencia. Después, repita la pasada sosteniendo la tabla en la entrada y la salida. Si el defecto cambia significativamente con el soporte, la geometría de las mesas y del avance merece atención antes de ajustar los componentes internos.
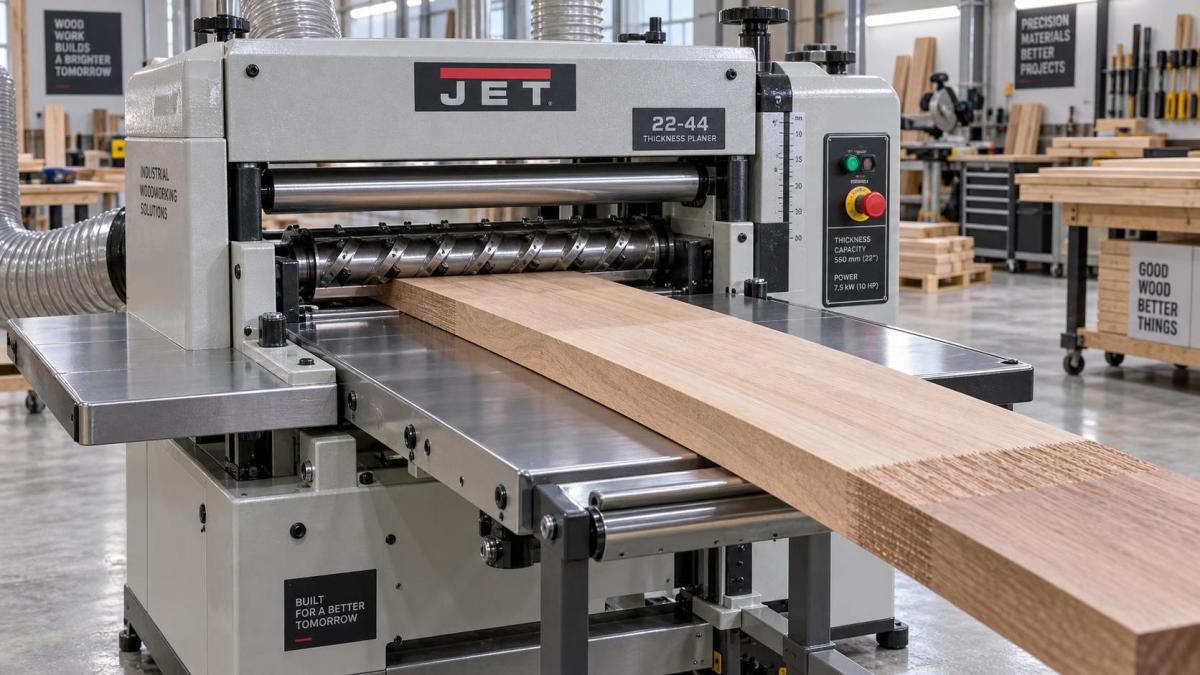
Comience por la alineación de las mesas y la bancada
Las mesas de extensión no necesitan elevarse de forma pronunciada para evitar el rebaje. De hecho, ajustarlas demasiado altas crea otra versión del mismo problema al forzar la tabla hacia arriba cuando se aproxima al cabezal de corte o se aleja de él. El objetivo es una trayectoria de avance suave y continua que mantenga estable la pieza de trabajo en el cabezal de corte.
Utilice una regla recta fiable sobre la bancada de la cepilladora y las mesas de extensión. Compruebe si la mesa de entrada está baja, si la mesa de salida está baja, si existe hundimiento debido a elementos de fijación flojos y si hay movimiento al aplicar presión manual cerca del extremo exterior de cada mesa. Una mesa que parece alineada sin carga todavía puede descender cuando se introduce una tabla pesada de madera dura.
En muchas máquinas, la corrección práctica consiste en una inclinación ascendente muy ligera en los extremos exteriores de las mesas de extensión. Esto contrarresta la flexión natural y ayuda a evitar que la tabla caiga en la entrada o la salida. La cantidad debe ser pequeña y verificarse con cortes de prueba. Un ajuste ascendente excesivo puede hacer que la tabla se desplace por encima de la línea de avance prevista, produciendo vibración, resistencia al avance o nuevos patrones de rebaje.
El personal de mantenimiento también debe inspeccionar la instalación de la máquina. Una cepilladora que se balancea sobre un suelo irregular o tiene un soporte insuficiente puede cambiar la alineación de las mesas durante el avance. Apretar los elementos de fijación de las mesas sin corregir la base puede proporcionar solo una mejora temporal.
Los rodillos de avance y las barras de presión deben sujetar el material, no doblarlo
Los rodillos de avance tienen dos funciones: mover la tabla a una velocidad estable y mantenerla asentada contra la bancada de la cepilladora. Si la presión de los rodillos es demasiado baja, la pieza de trabajo puede deslizarse, detenerse o elevarse. Si la presión es demasiado alta, especialmente en material fino o flexible, el rodillo puede obligar a la tabla a seguir una trayectoria deformada y profundizar el corte en los extremos.
No ajuste los resortes de los rodillos solo por sensación. Consulte las especificaciones de servicio de la máquina para conocer la altura de los rodillos, la compresión de los resortes y la relación entre los rodillos, las barras de presión y el cabezal de corte. Los ajustes son interdependientes. Aumentar la presión de los rodillos puede parecer que soluciona una tabla que se desliza, pero puede ocultar rodillos desgastados, superficies de bancada sucias o un ajuste incorrecto de los rodillos de bancada.
Inspeccione lo siguiente antes de cambiar la tensión de los resortes:
- Superficies de los rodillos de avance para detectar vidriado, resina endurecida, grietas, zonas planas o residuos incrustados.
- Rodamientos y ejes de los rodillos para detectar arrastre, rotación irregular y juego lateral.
- Cadena, caja de engranajes y componentes de transmisión para detectar una velocidad de avance irregular.
- Estado y ajuste de la barra de presión, cuando esté instalada.
- Rodillos de bancada para verificar uniformidad de altura y rotación libre.
- Limpieza de la bancada de la cepilladora y estado del lubricante.
Los rodillos de bancada requieren especial cuidado. Si están demasiado altos, la tabla se transporta por encima de la superficie de referencia prevista y puede oscilar al pasar bajo la presión de avance. Si están demasiado bajos, el material de alta fricción puede arrastrarse sobre la bancada, provocando un avance irregular y una mayor fuerza del operario en la entrada o la salida. Su ajuste correcto depende del diseño de la máquina y del material procesado, por lo que la documentación de servicio debe prevalecer sobre las reglas genéricas de ajuste.
Revise el cabezal de corte, el sistema de cuchillas y el mecanismo de bloqueo del cabezal
El rebaje suele ser un problema de control del avance, pero los fallos del cabezal de corte y del conjunto del cabezal pueden intensificarlo. Las cuchillas desafiladas o dañadas aumentan la resistencia al corte. Esto puede arrancar fibras, crear un acabado rugoso y hacer que la pieza de trabajo sea más sensible a pequeños cambios en la presión de avance. Una tabla con veta difícil puede entonces mostrar un defecto pronunciado en los extremos incluso cuando la alineación de las mesas es correcta.
En las cepilladoras con cuchillas rectas, inspeccione la proyección de las cuchillas y la uniformidad de su sujeción a lo largo del cabezal de corte. Un juego de cuchillas instalado de manera desigual puede crear un defecto superficial con patrón que puede confundirse con un rebaje común. En los cabezales de corte con insertos, compruebe que no haya insertos dañados, flojos o incorrectamente asentados. La acumulación de resina alrededor de los asientos de las cuchillas o cavidades de los insertos puede impedir un asentamiento adecuado y afectar la calidad del corte.
Examine también si el cabezal de corte o el conjunto móvil del cabezal permanece estable bajo carga de corte. En las cepilladoras de espesor con cabezal de corte elevable, las guías de columna desgastadas, las cuñas flojas, los tornillos de elevación dañados o los bloqueos de cabezal ineficaces pueden permitir un ligero movimiento. Ese movimiento puede ser más visible cuando la pieza de trabajo encuentra resistencia por primera vez o cuando la tabla sale de los rodillos de avance.
Una comparación diagnóstica sencilla ayuda a separar estas causas. Realice una pasada ligera de acabado y luego repita con una pasada moderadamente más profunda sobre material similar. Si el rebaje empeora mucho al aumentar la carga de corte, inspeccione el estado de las cuchillas, la presión de los rodillos de avance, el bloqueo del cabezal y las holguras estructurales. Si la profundidad del rebaje permanece casi inalterada independientemente de la profundidad de corte, la geometría de las mesas de extensión y el soporte de la tabla son factores más probables.
El estado del material puede inducir a error en el diagnóstico
Una cepilladora no puede obligar a que un material arqueado, torcido o ahuecado permanezca plano contra la bancada sin algún movimiento. Cuando entra una tabla deformada, los rodillos de avance pueden aplanarla temporalmente. Después de que cambia la posición de los rodillos, la tabla puede recuperar su forma y alterar su relación con el cabezal de corte. El defecto resultante en los extremos puede parecer un fallo de ajuste de la máquina, aunque el material sea un factor importante.
Antes de realizar ajustes mecánicos importantes, pruebe con material correctamente escuadrado y estable. Compruebe si el defecto aparece solo en una cara, si sigue el mismo extremo físico después de girar la tabla y si es peor en piezas estrechas o flexibles. Las tiras finas, las piezas cortas y las tablas largas sin soporte requieren más atención al apoyo durante el avance que el material ancho y rígido.
El movimiento relacionado con la humedad y la tensión interna también pueden complicar los resultados. Una tabla que cambia de forma después del cepillado puede parecer cepillada de manera irregular cuando en realidad la cepilladora produjo un corte uniforme. Las mediciones deben realizarse inmediatamente después del cepillado y compararse entre varias tablas con una preparación similar.
Una secuencia práctica de corrección
El ajuste aleatorio es la manera más rápida de convertir un problema de rebaje manejable en varios fallos interrelacionados. Una secuencia controlada mantiene la resolución de problemas eficiente y facilita identificar qué cambio resolvió el problema.
Después de cada ajuste, pase la misma tabla de prueba o una tabla equivalente preparada. Cambie una variable a la vez. Esto es importante porque una mejora temporal tras varios ajustes simultáneos no establece la causa real, y la máquina puede volver con la misma queja después del uso rutinario.
Cuando el rebaje no puede eliminarse por completo
Incluso una Cepilladora de Espesor para Madera bien ajustada puede dejar una ligera marca en los extremos bajo condiciones exigentes, especialmente con material corto, fino, flexible o con veta muy marcada. El objetivo es reducir el rebaje a un nivel controlado que no interfiera con la pieza terminada, manteniendo al mismo tiempo un avance fiable y una manipulación segura.
Para trabajos de producción, deje una longitud adicional razonable cuando el diseño de la pieza lo permita y luego recorte los extremos afectados después del cepillado. Para componentes que no pueden tener longitud adicional, utilice tablas portadoras, métodos de avance continuo o un soporte cuidadosamente equilibrado en los lados de entrada y salida. Estos métodos deben complementar una máquina correctamente ajustada, no compensar mesas flojas, rodillos desgastados o un conjunto de cabezal de corte inestable.
La reparación se completa cuando las tablas de prueba repetidas muestran un acabado uniforme a lo largo de la longitud útil, el avance permanece suave sin una fuerza excesiva de los rodillos y el resultado se mantiene después de restaurar las cargas de corte normales. Este criterio es más útil que buscar una mejora visual en una sola tabla favorable.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.