


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Solución de problemas de desalineación de cazoletas de bisagra en fresadoras CNC para bisagras
La desalineación de la cazoleta de bisagra debe aislarse antes de realizar cualquier ajuste general de la máquina. Una cazoleta perforada de forma constante a 1 mm de su ubicación prevista indica una falla distinta a la de una cazoleta cuya posición cambia de un panel a otro. Comience por diferenciar el error de posición repetible, el error de posición variable y la desalineación aparente causada por la bisagra o la puerta. Esto evita que un simple problema de datum o programa se confunda con un problema de husillo, servomotor o bastidor.
Utilice un panel de muestra plano con un borde de referencia claramente identificado. Ejecute el mismo patrón de bisagras varias veces sin cambiar el datum de la pieza y, a continuación, mida el centro de la cazoleta desde el borde de referencia y desde el extremo del panel. Registre los resultados X e Y, junto con la profundidad de la cazoleta y cualquier desconchado alrededor del borde. Un desplazamiento estable en cada muestra suele originarse en el sistema de coordenadas, el programa, el tope de fijación o la geometría de la herramienta. Un resultado cambiante requiere mayor atención a la sujeción, el movimiento del material, el estado del husillo, la holgura de los ejes y la contaminación en las superficies de contacto.
Comience con el patrón de error
La dirección del error proporciona información de diagnóstico útil. Si todas las cazoletas están demasiado cerca del borde de la puerta por la misma cantidad, inspeccione el desplazamiento de borde programado, el lado de mecanizado seleccionado y el tope del panel. Si la primera cazoleta es correcta pero la segunda o tercera se desvía a lo largo de la puerta, revise el posicionamiento del eje, el deslizamiento de la pieza o un programa que calcula el espaciado desde un punto de referencia incorrecto.
Una cazoleta correctamente ubicada en la entrada pero que parece desplazada en el fondo requiere una investigación diferente. Este patrón suele deberse a la deflexión de la herramienta, la excentricidad del husillo, una broca de perforación doblada o un conjunto de husillo flojo. También puede ocurrir cuando la superficie del material no se mantiene plana contra el dispositivo de fijación: la broca entra en ángulo respecto al panel, por lo que el borde visible y el fondo de la cavidad no comparten el mismo centro.
Verifique el datum antes de editar el programa
Muchas incidencias de perforación de bisagras se originan por una discrepancia entre el datum del plano y el datum físico utilizado en la máquina. Un programa puede definir los centros de las cazoletas desde el borde izquierdo, mientras que el panel se carga contra una guía derecha después de una secuencia de puertas espejada. Los valores numéricos pueden parecer correctos en pantalla y aun así colocar todas las cazoletas en el lado equivocado de la referencia prevista.
Confirme qué borde se considera cero X y qué extremo es cero Y para el trabajo activo. A continuación, verifique la orientación real del panel, el lado de la cara y la mano. Las piezas de puerta son especialmente vulnerables a este error, ya que un componente izquierdo y otro derecho pueden tener las mismas dimensiones, pero requerir posiciones de bisagra en espejo. No se base únicamente en una etiqueta o en el nombre del trabajo; compare la coordenada de trabajo seleccionada con una referencia física marcada en el panel de prueba.
Los datos de compensación de herramienta merecen el mismo escrutinio. Si el control compensa el centro de la cazoleta a partir de un valor de diámetro de herramienta, un valor incorrecto desplaza la trayectoria o modifica la relación entre la broca piloto y la fresa de cazoleta. Para un cabezal de perforación de patrón fijo, verifique que el control esté utilizando la configuración de cabezal prevista en lugar de una compensación heredada de otra configuración de herramientas. Editar los valores de coordenadas para compensar una desviación incierta puede ocultar la falla original y generar otros problemas cuando se restaure la herramienta correcta.
Detalles del programa que producen resultados convincentes pero incorrectos
Los patrones de bisagras importados a veces contienen una distancia entre centro y borde válida solo para un diámetro específico de cazoleta de bisagra o una configuración determinada de placa de montaje. El agujero puede mecanizarse con precisión en su coordenada programada, mientras que la bisagra ensamblada hace que la puerta parezca incorrecta. Antes de cambiar los parámetros de la máquina, verifique la especificación de la bisagra, el diámetro de la cazoleta, la profundidad de la cazoleta y el retranqueo requerido desde el borde de la puerta.
También inspeccione la selección de unidades y la interpretación de decimales cuando los trabajos se transfieren entre sistemas. Un error grave es fácil de detectar; un pequeño problema de conversión o una compensación redondeada incorrectamente puede pasar desapercibida hasta que se ensamblen las puertas. Realice una verificación de coordenadas en seco o marque las posiciones con una trayectoria de herramienta sin corte cuando el control admita esa función. El objetivo es confirmar los centros ordenados respecto al plano sin que el proceso de corte influya en el resultado.
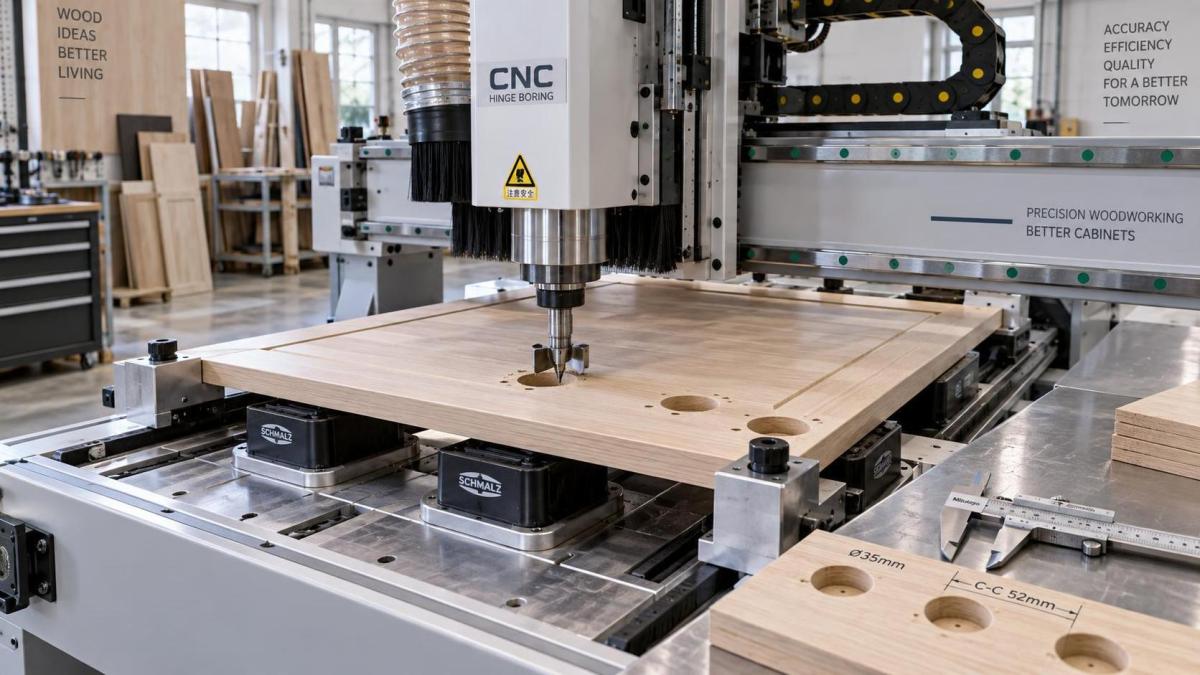
El contacto del dispositivo de fijación forma parte del sistema de coordenadas
Una precisa CNC Hinge Milling Machine no puede repetir una posición si el propio panel no se repite. Las virutas bajo el borde de un panel, el polvo comprimido sobre un tope de posicionamiento o los residuos de adhesivo en una ventosa de vacío pueden modificar la posición de la pieza lo suficiente como para afectar el ajuste de la bisagra. Esto es particularmente común con los tableros revestidos de melamina y los paneles recubiertos, donde los residuos finos permanecen sobre superficies de contacto lisas en lugar de incrustarse en el material.
Limpie la guía, los pasadores de posicionamiento, las ventosas de vacío y la parte inferior del panel de prueba. Inspeccione las caras de los topes en busca de abolladuras, fijaciones flojas o acumulaciones que impidan un asentamiento completo. Un tope retráctil desgastado puede moverse bajo la carga de colocación del panel y luego volver a su posición, sin dejar una señal evidente después del ciclo. Si la falla ocurre solo en puertas más largas o pesadas, observe si el panel se presiona de forma perpendicular contra todas las superficies de referencia antes de comenzar la sujeción.
La sujeción por vacío requiere más que un sonido adecuado de la bomba. Una ventosa bloqueada, una junta dañada, una manguera con fugas o una superficie de panel porosa pueden permitir que la pieza se desplace durante la penetración. El error resultante suele ser inconsistente y puede ir acompañado de rozaduras, un borde elevado o una ligera marca direccional en el borde de la cazoleta. Marque el contorno del panel en una superficie de respaldo de sacrificio antes del mecanizado. Cualquier movimiento respecto a esa marca identifica un problema de sujeción sin necesidad de hacer suposiciones sobre el sistema de ejes.
La planitud del panel modifica el diagnóstico. Una puerta arqueada puede tocar la guía en un punto mientras se separa de un área de apoyo. Al sujetarla, puede flexionarse y adoptar una posición distinta de la que presenta al medirse sobre un banco. Compruebe si la cara de referencia presenta torsión o arqueamiento, especialmente después de cambios de almacenamiento o al procesar componentes de madera maciza. En la madera maciza, la dirección de la veta, las variaciones de humedad y las tensiones liberadas por el conformado previo pueden alterar la planitud entre operaciones. El perfilado en unaSpindle Moulder debe ir seguido de una comprobación de planitud y del borde de referencia antes de perforar las bisagras, ya que el patrón de bisagras solo es tan fiable como las superficies utilizadas para posicionar la puerta.
Examine el conjunto de corte por separado del posicionamiento
No evalúe la precisión del husillo únicamente por si la máquina alcanza la coordenada ordenada. Una fresa de cazoleta desgastada o dañada puede tirar lateralmente al entrar en el tablero. Los filos de corte desiguales, la resina acumulada, la falta de carburo o una fresa montada incorrectamente generan fuerzas de corte desiguales. El borde puede parecer circular a distancia, mientras que el centro real en profundidad está desplazado.
Retire la herramienta e inspeccione el vástago, el cuerpo de la fresa, la pinza y las superficies de contacto del cono. La resina o el polvo atrapados en la pinza modifican el asentamiento y pueden introducir excentricidad incluso cuando la herramienta parece estar apretada. Limpie los componentes mediante un método adecuado, vuelva a montarlos correctamente y mida la excentricidad a una distancia práctica de la nariz del husillo y de nuevo cerca de la longitud de corte. Una lectura en una sola ubicación puede no detectar una broca doblada.
Los distintos materiales revelan síntomas diferentes. El MDF suele mostrar el calor, la falta de filo y la acumulación de virutas mediante paredes fibrosas u oscurecidas. El tablero de partículas puede desconcharse alrededor del borde, haciendo que una cazoleta correctamente ubicada parezca desplazada. La madera dura puede desviar una broca sin filo de manera más perceptible porque la resistencia al corte cambia según la dirección de la veta. Utilice una herramienta afilada y comprobada, así como un material de muestra estable, antes de atribuir la falla al movimiento del servomotor.
También debe confirmarse la profundidad. Una cazoleta excesivamente profunda puede debilitar la cara de la puerta y hacer que la bisagra se asiente de forma desigual, lo que a veces se comunica como un error de ubicación. Una cazoleta poco profunda impide que la bisagra se asiente completamente y desplaza la relación visual entre el brazo de la bisagra y la placa de montaje. Mida la profundidad desde la cara de referencia real, no desde una capa de virutas comprimida ni desde un borde de corte rugoso.
Pruebe la repetibilidad de los ejes con un patrón sencillo
Una vez verificados el datum, el dispositivo de fijación y las herramientas, pruebe los ejes de la máquina mediante un patrón que elimine los herrajes de bisagra de la ecuación. Perfore o marque una fila de puntos a intervalos iguales a lo largo de un eje, luego vuelva al punto inicial y repita. Mida el espaciado entre los centros de los puntos en lugar de medir únicamente desde un borde externo del panel. Las mediciones de centro a centro revelan si la máquina acumula error de posición a lo largo del recorrido.
Si la primera y la última posición son incorrectas por una cantidad similar mientras el espaciado intermedio se mantiene correcto, es más probable que el cero de trabajo o la referencia fija sean la causa que la escala del eje. Si cada punto posterior se aleja progresivamente más del valor nominal, inspeccione el sistema de transmisión y realimentación del eje. Un engrane de cremallera flojo, problemas de tensión de correa, deslizamiento de acoplamiento, componentes del encoder contaminados o un problema en el husillo de bolas pueden provocar un desplazamiento acumulativo. El diseño exacto determina el método de inspección, por lo que debe consultar la documentación de la máquina antes de modificar los parámetros de holgura o del servomotor.
La holgura tiende a manifestarse cuando el eje se aproxima a la misma coordenada desde direcciones opuestas. Programe una prueba que se aproxime a una ubicación desde el recorrido positivo y luego desde el recorrido negativo, utilizando movimientos de separación seguros. Una diferencia entre ambos resultados indica movimiento perdido o un problema de compensación del control. No compense electrónicamente hasta haber examinado las fijaciones mecánicas, los componentes de transmisión, las guías y el estado de lubricación. La compensación no puede asegurar un acoplamiento flojo ni reparar un elemento de transmisión desgastado.
Alineación mecánica y efectos del eje Z
Un montaje de cabezal de perforación flojo, una guía lineal dañada o un carro de husillo que se desplaza bajo la carga de penetración pueden crear una falla que cambia con la profundidad y el avance. Preste atención a vibraciones inusuales, pero confírmelas con una medición siempre que sea posible. Con la alimentación aislada conforme al procedimiento de la máquina, inspeccione las fijaciones, las interfaces del carro y las holguras de los protectores en busca de evidencia de movimiento. Busque marcas de contacto pulidas, pintura desplazada o marcas de contacto recurrentes alrededor del área de herramientas.
Para las comprobaciones del eje Z, coloque un conjunto indicador adecuado sobre una referencia rígida y observe la repetibilidad a la misma altura ordenada. Repita la prueba después de varios movimientos Z. Una variación de profundidad combinada con una variación lateral de la cazoleta suele significar que la herramienta entra bajo una carga cambiante o que el panel no está apoyado de manera constante. Un problema solo de profundidad no explica automáticamente un desplazamiento X-Y, por lo que debe evitar combinar fallas independientes en un único ajuste.
Restaure la precisión mediante correcciones controladas
Realice una corrección cada vez y luego repita el mismo panel de prueba y método de medición. Cambiar simultáneamente el dispositivo de fijación, la herramienta, la compensación de trabajo y el ajuste del servomotor puede producir una muestra aceptable sin establecer por qué desapareció el error. Este enfoque resulta costoso cuando el mismo síntoma reaparece con un tamaño de puerta o material diferente.
- Establezca un panel de referencia marcado y documente los centros de cazoleta ordenados, los centros reales, la profundidad, la orientación del panel y las herramientas utilizadas.
- Corrija los defectos de asentamiento físico y sujeción antes de modificar las compensaciones. Vuelva a cortar el panel de prueba solo después de que las superficies de posicionamiento estén limpias y la pieza sea estable.
- Instale herramientas verificadas y confirme la excentricidad del husillo; a continuación, repita el patrón para distinguir la deflexión de corte del error de coordenadas.
- Investigue la repetibilidad de los ejes y la transmisión mecánica solo cuando el error persista con un datum estable y una herramienta en buen estado comprobado.
- Después del ajuste, mecanice muestras en el extremo cercano, el centro y el extremo lejano del recorrido normal, incluidos ambos programas de puertas izquierda y derecha cuando corresponda.
Mantenga la verificación final vinculada al ensamblaje. Una cazoleta dimensionalmente correcta aún puede producir una mala alineación de la puerta si se utiliza una bisagra incorrecta, una altura de placa de montaje inadecuada o una ubicación de tornillo errónea durante el montaje. Instale una bisagra confirmada en la puerta de prueba, móntela en un elemento de gabinete correctamente preparado y evalúe la holgura, la profundidad y el ajuste lateral. Este paso final distingue una falla de mecanizado de una discrepancia de instalación sin modificar una máquina que ya está posicionando correctamente.
El posicionamiento estable de las cazoletas de bisagra se logra preservando toda la cadena de referencia: un datum de programa válido, un panel asentado contra posicionadores limpios y rígidos, una sujeción fiable, un conjunto de corte preciso y ejes que regresan a su posición. Cuando las mediciones identifican dónde se rompe esa cadena, la calibración se convierte en una reparación precisa en lugar de una serie de conjeturas compensatorias.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.