


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Por qué las taladradoras laterales pierden la alineación en los bordes de los paneles?
El desplazamiento de la taladradora lateral provoca agujeros desalineados en los paneles, retrabajos y fallos de ensamblaje. Descubra las causas más comunes y las comprobaciones prácticas para recuperar rápidamente la precisión.
Una taladradora lateral realiza una tarea que parece sencilla: hacer un agujero en el canto de un panel, exactamente donde indica el plano, a la profundidad correcta y en escuadra con la cara. Cuando funciona bien, nadie piensa en ella. Los tacos entran, los conectores quedan bien apretados y la estructura de un armario queda a escuadra a la primera. Cuando pierde precisión, los síntomas aparecen por todas partes, menos en la propia máquina. Y la máquina sigue taladrando, desviada una fracción de milímetro, hasta que un lote entero de paneles ya no se puede ensamblar correctamente.
El error suele ser pequeño, a menudo inferior a un milímetro, y rara vez es el mismo en todos los agujeros. El desplazamiento puede deberse a varias causas que, en un panel terminado, parecen iguales. Por eso, la pregunta útil es de dónde procede realmente la posición.
De dónde procede realmente la posición de un agujero
La posición de cada agujero que hace una taladradora lateral depende de tres factores a la vez: el canto de referencia del panel contra la guía, la cara del panel apoyada en la mesa y la posición del husillo de taladrado con respecto a esas dos superficies. Si cualquiera de ellos se mueve, el agujero también se desplaza. Una guía desgastada, un panel que no queda plano o un husillo con holgura pueden producir el mismo resultado visible —un agujero descentrado en el canto—, pero requieren soluciones completamente distintas.
Imagine la máquina como una cadena. La guía determina la distancia desde el canto. La mesa determina la altura del agujero en el espesor del panel. El husillo determina el ángulo y la profundidad. Cualquier fallo en esa cadena provoca desplazamiento, que a menudo aumenta poco a poco, una décima de milímetro cada vez, hasta que empiezan a fallar los ensamblajes. Mida la máquina con respecto a una referencia conocida, comprobando un elemento cada vez y utilizando un panel cuya planitud y escuadra ya haya verificado.
El canto de referencia suele ser el primer sospechoso
La mayoría de los desplazamientos en los cantos de los paneles empiezan en la guía, porque es la superficie en la que el operario confía sin pensarlo. El panel se empuja contra ella, baja la mordaza y empieza el taladrado. Si la cara de la guía está desgastada o abollada, o tiene restos de cola y polvo acumulados, el panel no queda apoyado contra el plano de referencia real. Se apoya en un punto elevado o bascula sobre un cordón de adhesivo seco. Entonces, el agujero se taladra tomando como referencia esa posición falsa y el error se repite en todos los paneles hasta que se limpia o se rectifica la guía.
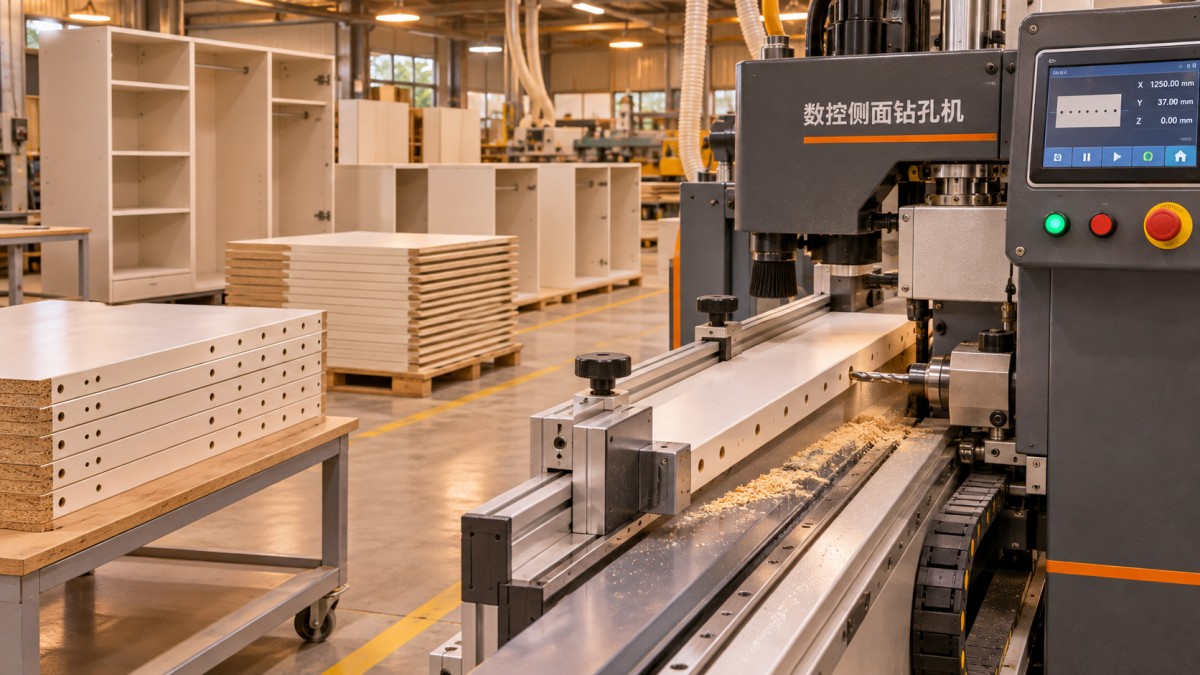
Compruebe la guía con una regla rectificada y una galga de espesores, no a simple vista. Recorra toda la longitud de trabajo y busque huecos cerca del centro, por donde pasan los paneles con mayor frecuencia. Primero limpie la cara de la guía y después mídala. Un número sorprendente de problemas de desplazamiento se resuelve con una limpieza. También hay que comprobar los topes de final de carrera: si uno se ha movido o su superficie de contacto está desgastada, todo el patrón de agujeros se desplaza a lo largo del panel; además, la vibración puede aflojar gradualmente los topes durante el turno.
El canto del panel es la otra mitad de la referencia
La precisión de una taladradora lateral no puede superar la del canto que utiliza como referencia. Si el canto del panel no es recto o no está a escuadra con la cara, el agujero se taladrará en la posición correcta con respecto a ese canto, pero en la posición incorrecta con respecto al mueble terminado. Este es el fallo que más a menudo se diagnostica mal, porque la máquina está haciendo exactamente lo que se le ha indicado. Antes de ajustar la máquina, taladre un panel de prueba que haya comprobado con una escuadra y una regla rectificada, y marque qué canto apoyó contra la guía. Si el panel de prueba es preciso y los paneles de producción no, el problema está en el material o en la operación anterior, no en el taladro.
La unidad de taladrado: desgaste que se nota antes de verse
Si la guía y el panel están en buen estado, el siguiente elemento que debe comprobar es la unidad de taladrado. Una broca desafilada o dañada no solo corta despacio: también se desvía. Al entrar en el canto del panel, el filo desgastado la empuja hacia un lado y el agujero se desvía. El efecto es mayor en tableros densos y en paneles con una capa superficial dura. Si los agujeros se desvían más al principio del lote y menos después de cambiar la broca, la broca era el problema desde el principio.
El descentramiento del husillo es una variante menos evidente del mismo problema. Un husillo con rodamientos desgastados, un portabrocas que ya no sujeta la broca de forma concéntrica o una broca que no está bien asentada pueden producir un agujero ligeramente sobredimensionado y fuera de posición. El error varía según la velocidad y el avance. Para detectarlo, gire el husillo a mano con la máquina aislada de la alimentación y sin la broca montada. Debe girar con suavidad, sin puntos ásperos ni juego lateral perceptible al tacto. Cualquier aspereza u holgura merece ser comunicada.
La profundidad es un problema distinto que a menudo se confunde con el desplazamiento de la posición. Si el tope de profundidad se ha movido o el mecanismo de avance ya no llega al mismo tope en cada ciclo, algunos agujeros quedan demasiado poco profundos y otros, demasiado profundos. Compruebe la profundidad con un medidor de profundidad en un panel de prueba, no observando el ajuste del tope. El ajuste y el resultado son dos cosas distintas.
Sujeción, polvo y paneles que se mueven durante el ciclo
Si un panel se mueve mientras la broca está cortando, el agujero siempre quedará mal, y el movimiento suele ser tan pequeño que el operario no lo nota. Si la presión de sujeción es insuficiente, el panel se desplaza cuando la broca empieza a cortar, especialmente en el primer agujero, cuando la broca empuja el panel para alejarlo de la guía. Si la presión es excesiva, un panel delgado o flexible se curva entre las mordazas y recupera su forma después del taladrado, arrastrando consigo el agujero. La presión adecuada mantiene el panel plano contra la mesa y firmemente apoyado contra la guía, sin doblarlo; no es la misma para un panel de 18 mm que para uno de 12 mm.
El polvo y las virutas son otra causa oculta. Una capa de polvo fino debajo del panel lo eleva una fracción de milímetro, lo suficiente para descentrar el agujero en el espesor. Las virutas atrapadas entre el canto del panel y la guía producen el mismo efecto en la otra dirección. Un sistema de extracción que funciona bien al comienzo del turno y mal por la tarde —porque una manguera está parcialmente obstruida o la bolsa está llena— provoca un desplazamiento que parece surgir de la nada a mitad de un lote. Limpie la zona de trabajo con aire, compruebe que la extracción aspire realmente en el cabezal de taladrado y limpie la mesa y la guía entre lotes. La velocidad de avance también influye: si se introduce la broca demasiado rápido, se desvía.
Secuencia de diagnóstico para localizar el fallo paso a paso
La forma más rápida de corregir el desplazamiento es revisar la máquina siguiendo el orden en que se determina la posición del agujero y cambiar una sola cosa cada vez. Empiece por el panel, después compruebe la guía, la mordaza y, por último, la unidad de taladrado. En cada paso, taladre un panel de prueba y mídalo antes de continuar. Si el panel de prueba está bien, deténgase. Ajustar una máquina que funciona correctamente para compensar un panel defectuoso o una broca desgastada solo crea un segundo problema que aparecerá en el siguiente trabajo.
Una prueba de diez minutos basta para separar la mayoría de estas causas. Tome un panel verificado, taladre el patrón habitual y mida cada agujero con un calibre: la distancia al canto de referencia, la altura del centro en el espesor y la profundidad. Anote las medidas. Un desplazamiento constante indica que se ha movido un ajuste. Un error que aumenta a lo largo del panel indica que algo se flexiona o que la guía no está recta. Un error aleatorio indica que algo se mueve durante el corte, lo que apunta a la broca, la mordaza o el polvo. Sin medidas, todos los fallos parecen iguales. Mida el primer panel del lote y otro de la mitad.
Cuando el problema está en el panel y no en la máquina
El material del panel merece una comprobación propia, porque es la única variable que la máquina no puede controlar. Los tableros almacenados de canto o apilados de forma irregular pueden combarse lo suficiente como para separarse de la mesa por el centro. También importa la variación del espesor. Un lote de tableros con un espesor nominal de 18 mm que en realidad varía entre 17,6 y 18,4 mm mostrará agujeros que parecen desplazarse dentro del espesor, incluso cuando la máquina está ajustada correctamente para el valor medio del lote. En ese caso, la solución no consiste en ajustar la máquina, sino en tomar una decisión: ajustarla para el promedio medido, clasificar los paneles por espesor o plantear el problema al proveedor.
Cómo mantener la alineación después de corregirla
Corregir el desplazamiento una vez no es lo mismo que mantener la precisión de una taladradora lateral. Las piezas que lo provocan se desgastan gradualmente, así que las comprobaciones deben ser periódicas y no limitarse a reaccionar ante los problemas. Una breve rutina semanal cubre la mayoría de los puntos: limpiar la guía y la mesa, comprobar la guía con una regla rectificada, verificar los topes con una escala, inspeccionar las brocas y taladrar un panel de prueba para medirlo. Esta rutina lleva menos tiempo que rehacer un mueble defectuoso.
Cambie las brocas según su estado, no según un calendario, pero no espere a que estén claramente desafiladas. Una broca que empieza a desviarse ya produce agujeros defectuosos y, además, somete el husillo a más carga, lo que acorta la vida útil de los rodamientos. La formación es tan importante como el mantenimiento. Un operario que comprueba por costumbre el primer panel de cada lote detectará pronto cualquier desviación. Enseñe a los nuevos operarios a medir un agujero, reconocer una broca desgastada y saber cuándo detener la máquina y pedir ayuda, en lugar de cambiar un ajuste que no comprenden. Los ajustes más costosos suelen ser los que se hacen con prisas y sin medir.
Qingdao Zhongding Machinery Co., Ltd. lleva más de 20 años trabajando con fabricantes de muebles y talleres de paneles, y conoce bien un patrón que se repite en muchas instalaciones: rara vez la máquina que pierde precisión es una máquina averiada. Más a menudo, se trata de una guía que hay que limpiar, una broca que hay que cambiar o un panel que nunca estuvo a escuadra. Los proveedores que más ayudan son los que pueden guiarle en la secuencia de diagnóstico y suministrarle las piezas de desgaste y las brocas necesarias para mantener la máquina bien ajustada.
El desplazamiento en los cantos de los paneles se puede corregir y, por lo general, con rapidez, una vez localizada correctamente la causa. Empiece con un panel de prueba medido, compruebe en orden el canto de referencia, la mordaza y la unidad de taladrado, y cambie una sola cosa cada vez. Cuando las medidas del panel de prueba sean correctas, deje de ajustar. Después, anote cuál era el problema y cómo lo solucionó, para que la próxima vez que los agujeros empiecen a desviarse, la respuesta ya esté escrita en la pared junto a la máquina.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.