


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Planificación de una línea de producción de carpintería para pedidos de armarios de alta variedad
Una fábrica de muebles puede parecer muy ocupada y, aun así, perder tiempo en los puntos más importantes: paneles esperando la siguiente operación, operarios buscando el programa adecuado, paquetes de herrajes separados de sus piezas y muebles terminados bloqueados por la falta de un solo componente. Estos problemas se hacen más evidentes cuando la variedad de pedidos es alta. Un plan de producción que funciona bien para una serie larga de módulos de cocina idénticos puede fallar cuando el siguiente turno incluye armarios, muebles de baño, almacenamiento de oficina, puertas curvas y medidas especiales.
Por tanto, planificar unalínea de producción para el trabajo de la madera destinada a pedidos de muebles con una amplia variedad de referencias no consiste simplemente en elegir máquinas. Es un reto de flujo y control. Los responsables del proyecto deben decidir qué procesos conviene estandarizar, dónde merece la pena invertir en flexibilidad, cómo se desplazarán los paneles entre los puestos de trabajo y cómo podrá la línea absorber cambios frecuentes en los pedidos sin generar confusión en la planta.
El mejor resultado rara vez es la línea más automatizada sobre el papel. Es la que se adapta a la gama real de productos del fabricante, las competencias disponibles, el perfil de los pedidos, el espacio de planta y el crecimiento previsto. El siguiente enfoque de planificación ayuda a convertir un conjunto de máquinas para trabajar la madera en un sistema práctico de producción de muebles.
Empiece por la variedad de pedidos, no por la lista de máquinas
Antes de hablar de sierras seccionadoras, centros CNC de nesting, chapadoras de cantos o taladradoras, analice los pedidos que realmente recibe la fábrica. «Muebles a medida» puede implicar condiciones de producción muy distintas. Una empresa puede fabricar principalmente estructuras estándar con distintos colores de puertas. Otra puede procesar cada panel con dimensiones, patrones de taladrado, materiales y especificaciones de canto diferentes.
Para planificar el proyecto, clasifique los pedidos según las características operativas que afectan al flujo de producción:
- Materiales de los paneles: MDF, tableros de partículas, contrachapado, componentes de madera maciza, tableros laminados, paneles revestidos de acrílico o tableros compactos.
- Tamaño de lote: lotes repetitivos, series pequeñas, proyectos individuales o pedidos diarios variados.
- Complejidad de los paneles: piezas rectangulares, componentes en ángulo, ranuras, puertas de formas especiales y perfiles integrados para tiradores.
- Requisitos de los cantos: sin cantear, un canto, dos cantos, canteado perimetral completo, adhesivo PUR, acabado tipo láser sin junta o cintas de canto gruesas.
- Taladrado y herrajes: estantes, bisagras, guías de cajón, conectores, espigas, excéntricas y características de montaje personalizadas.
- Prioridad de entrega: si los trabajos se agrupan por proyecto, material, tipo de mueble o fecha de entrega.
Esta información pone de manifiesto el verdadero cuello de botella. En algunas plantas, la capacidad de corte es suficiente, pero los programas de taladrado provocan retrasos. En otras, el canteado se convierte en una limitación porque los operarios cambian constantemente el color y el grosor de la cinta, así como los ajustes del adhesivo. Si el equipo de planificación parte de las especificaciones de cada máquina en lugar de estos datos de producción, la línea puede parecer capaz, pero seguirá siendo difícil de programar.
Elija un modelo de flujo que admita variaciones
La producción con una gran variedad de referencias necesita estructura, pero no debe obligar a que todos los pedidos sigan el mismo recorrido. Una línea de producción de muebles eficaz suele combinar un flujo principal controlado para los paneles rectangulares habituales con rutas secundarias flexibles para las excepciones.
Por ejemplo, los paneles estándar de las estructuras pueden pasar por el corte, el etiquetado, el canteado, el taladrado, la clasificación y el embalaje siguiendo una secuencia relativamente predecible. Las puertas de formas especiales, las piezas de madera maciza o los paneles que requieren ranuras poco habituales pueden dirigirse a una célula de mecanizado CNC sin interrumpir el flujo principal. Así se evita que las excepciones de bajo volumen detengan los trabajos de mayor volumen.
Un principio práctico de encaminamiento: estandarice el 70–80 % más habitual
La proporción exacta varía según la fábrica, pero el principio es válido: identifique las familias de piezas más recurrentes y establezca un flujo estable para ellas. Los laterales, estantes, bases, traseras, puertas y componentes de cajones estándar deben pasar por el menor número posible de manipulaciones innecesarias. El resto de los trabajos variados debe contar con una ruta alternativa definida, en lugar de gestionarse informalmente «cuando haya tiempo».
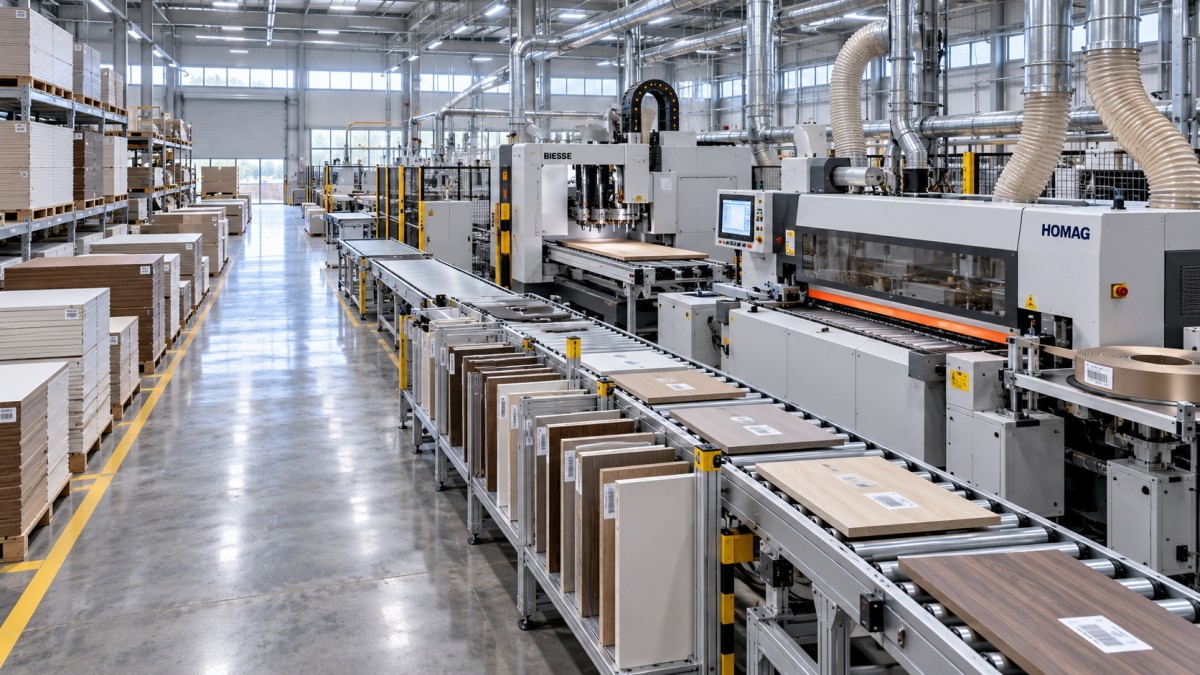
Esto no significa que una línea de transporte rígida sea siempre la solución adecuada. En los pedidos variados, un exceso de automatización fija puede dificultar los cambios de formato y reducir la libertad para reordenar los trabajos urgentes. Las mesas de rodillos, las zonas de almacenamiento intermedio, los transportadores de retorno alrededor de una chapadora de cantos, las estaciones de clasificación controladas por códigos de barras y los carros móviles pueden ofrecer una flexibilidad más útil que un sistema de transferencia totalmente integrado.
Diseñe la línea teniendo en cuenta el flujo de información con tanto cuidado como el flujo de materiales
Un panel solo se desplaza de manera eficiente si la información de producción lo acompaña. Cada componente debe poder rastrearse desde la fase de corte hasta la preparación final de los kits. En la fabricación de muebles a medida, las marcas manuscritas o la memoria visual dejan de ser fiables rápidamente cuando hay varios proyectos en curso a la vez.
Como mínimo, el sistema de producción debe conectar los datos de diseño, la optimización del corte, los programas de mecanizado, las etiquetas y el estado de las órdenes de trabajo. Una etiqueta puede incluir el número de pieza, el número de proyecto, la ubicación en el mueble, las dimensiones, el código del material, las instrucciones de canteado, el programa de taladrado y el destino posterior. El objetivo no es añadir papeleo, sino reducir las decisiones que el operario debe tomar repetidamente.
Para el responsable del proyecto, la pregunta clave es:¿Qué ocurre cuando un panel se desvía de la ruta prevista? Una buena respuesta incluye un método claro de identificación, una ubicación designada para los retrabajos y una forma de actualizar el estado sin crear piezas duplicadas. Sin estos controles, la producción a medida puede resultar costosa por pérdidas ocultas, en lugar de por paradas evidentes de las máquinas.
Estrategia de corte: ¿seccionadora, nesting o una solución combinada?
El corte suele ser la primera decisión importante al planificar una línea de producción para el trabajo de la madera, porque influye en el etiquetado de los paneles, la preparación de lotes para las operaciones posteriores, el control de desperdicios y el ritmo de toda la fábrica. La mejor opción depende del diseño del producto y de la variedad de pedidos, no de una preferencia universal por una tecnología concreta.
Una seccionadora de tableros es adecuada para grandes volúmenes de piezas rectangulares, especialmente cuando las hojas de material se manipulan en lotes y es necesario mantener una precisión de corte estable. Permite optimizar el corte de laterales, estantes y puertas de muebles con geometrías previsibles. Equipada con opciones de carga, etiquetado y descarga automáticos, puede proporcionar un inicio rápido al flujo principal de producción.
Un centro CNC de nesting ofrece otro tipo de flexibilidad. Puede cortar, dar forma, ranurar y taladrar componentes en una sola configuración, lo que resulta útil para piezas irregulares, características de diseño integradas o cambios frecuentes de dimensiones. En una fábrica que produce muchas puertas especiales, paneles con formas particulares y componentes de mobiliario únicos, el nesting puede reducir la manipulación y simplificar el flujo de producción.
Muchos fabricantes de muebles con una amplia variedad de referencias se benefician de una estrategia combinada: una seccionadora de tableros para los componentes rectangulares habituales, complementada con una célula CNC de nesting o mecanizado para las piezas complejas y las excepciones. Así se evita sobrecargar la máquina flexible con trabajos sencillos y se mantiene una ruta rápida para los diseños personalizados.
No pase por alto las zonas de almacenamiento intermedio del corte
Un alto rendimiento de corte puede generar desorden si las operaciones posteriores no pueden absorberlo. Los paneles deben liberarse en función de la capacidad de canteado, taladrado y clasificación, no solo de la disponibilidad de la seccionadora. Un almacenamiento intermedio moderado y bien gestionado resulta útil. Una pila de paneles sin control no es una zona de almacenamiento intermedio: es inventario cuyo estado de producción no está claro.
El canteado suele ser el punto donde los planes para una alta variedad de referencias triunfan o fracasan
El canteado suele subestimarse al planificar la línea. Los paneles de los muebles pueden requerir distintos materiales, colores y grosores de cinta, sistemas adhesivos, tratamientos de esquinas y calidades de acabado. Incluso una chapadora automática de cantos de alto rendimiento pierde productividad si los procedimientos de cambio no están claros o si la fábrica libera los pedidos en una secuencia que obliga a cambiar constantemente la cinta.
Al especificar una solución de canteado, evalúe algo más que la velocidad máxima de avance. Tenga en cuenta el patrón diario real de tamaños de panel y requisitos de canto. Entre los aspectos importantes se incluyen:
- La rapidez con la que pueden cambiarse los rollos de cinta, los sistemas adhesivos y los ajustes de presión.
- Si la configuración de la máquina permite realizar el fresado previo, el retestado, el desbaste y el acabado, el rascado, el pulido y el redondeo de esquinas necesarios para el acabado previsto.
- Si el sistema de retorno es adecuado para que una sola persona opere determinados trabajos.
- Cómo se procesarán de forma segura los paneles estrechos, pequeños o de formas poco habituales.
- Si la cinta de canto y la identificación del panel se mantienen asociadas durante todo el proceso.
La programación de la producción es tan importante como la capacidad de la máquina. Agrupar colores o grosores de canto similares puede reducir los cambios, pero la agrupación no debe retrasar la entrega de un proyecto urgente. Un sistema de planificación práctico equilibra ambos objetivos, a menudo estableciendo franjas de producción controladas para las familias de materiales habituales y reservando un espacio flexible para los trabajos prioritarios.
Separe la capacidad de taladrado de la complejidad del taladrado
La producción de muebles depende de la precisión de los patrones de taladrado. Un pequeño error en los taladros para bisagras, la posición de los conectores o los agujeros para las guías de cajón puede pasar inadvertido hasta el montaje, cuando corregirlo resulta costoso. Sin embargo, a veces los equipos de proyecto eligen el equipo de taladrado basándose únicamente en el número de husillos o la velocidad nominal.
En trabajos con una gran variedad de referencias, la facilidad de programación, la selección automática de herramientas, la precisión de referencia y la capacidad para trabajar con paneles de distintos tamaños suelen ser más importantes que la velocidad máxima. Los centros CNC de taladrado y fresado pueden procesar diversos patrones de herrajes con menos ajustes manuales. Las taladradoras de avance continuo pueden ser eficaces cuando las familias de piezas están estandarizadas y el volumen de producción justifica un flujo estable.
También puede ser conveniente una distribución híbrida. Los paneles habituales de las estructuras pueden seguir una ruta de taladrado específica, mientras que los paneles especiales se dirigen a una célula CNC. La decisión debe basarse en el porcentaje de piezas que realmente se repite, no en la suposición de que todos los componentes de un mueble son similares.
Planifique las células de trabajo en función de la preparación para el montaje
Un mueble no está terminado cuando se han mecanizado los paneles por separado. Está terminado cuando todos los componentes, herrajes, etiquetas e instrucciones necesarios llegan juntos al montaje o al embalaje. Por eso, la clasificación y la preparación de kits son algunas de las áreas más importantes de la línea, aunque sean poco llamativas.
En lugar de permitir que los paneles se acumulen junto a cada máquina, establezca un punto claro donde se agrupen los componentes por mueble o proyecto. Según el volumen de producción, puede tratarse de un sistema manual de estanterías, una zona de clasificación guiada por códigos de barras, un almacén intermedio automatizado o una combinación de estas soluciones. El diseño debe permitir detectar pronto las piezas que faltan.
Considere en qué punto se incorporan los herrajes. Algunos fabricantes preparan los kits de herrajes junto con los conjuntos de paneles una vez confirmado el taladrado. Otros mantienen los herrajes separados hasta el montaje final. Cualquiera de los dos métodos puede funcionar, pero la responsabilidad debe estar claramente definida. La situación más perjudicial es que un proyecto parezca terminado en el área de paneles, pero no pueda avanzar porque no se han preparado los herrajes, las bisagras o los elementos de fijación correctos.
Planifique la distribución para reducir los cruces de circulación
La distribución de una línea debe mostrar algo más que la ubicación de las máquinas. Debe tener en cuenta el almacenamiento de tableros sin procesar, la carga de hojas, la gestión de recortes, el acceso de los operarios, el espacio para mantenimiento, las rutas de carretillas elevadoras, las zonas de espera de piezas terminadas, la extracción de polvo, el suministro eléctrico, el aire comprimido y las zonas de seguridad. Un paso estrecho que parece suficiente en un plano puede convertirse en un punto de colisión diario tras la instalación.
Siempre que sea posible, mantenga un flujo en una sola dirección, desde la materia prima hasta los kits terminados. Evite distribuciones en las que los paneles terminados se crucen repetidamente con los tableros que entran o con la retirada de residuos. Si las características del edificio obligan a adoptar una disposición en forma de U, defina claramente los puntos de transferencia y deje espacio suficiente para el almacenamiento temporal sin bloquear los accesos.
La extracción de polvo requiere atención desde las primeras etapas. La elevada producción de las operaciones de corte, mecanizado CNC y lijado no puede tratarse como una cuestión secundaria. Las rutas de los conductos, los requisitos de caudal de aire, la capacidad de captación y los puntos de conexión de las máquinas influyen tanto en el diseño de la instalación como en la estabilidad operativa a largo plazo.
Decida dónde la automatización aporta resiliencia y dónde añade rigidez
La automatización resulta valiosa cuando elimina manipulaciones repetitivas, protege la precisión, mejora la trazabilidad o estabiliza un cuello de botella conocido. La carga automática de paneles, el etiquetado, la alimentación, los transportadores de retorno, el escaneo de códigos de barras y la clasificación inteligente pueden reforzar una línea de producción para el trabajo de la madera cuando se adaptan al ritmo de producción de la fábrica.
Sin embargo, toda conexión automatizada también genera dependencias. Si una sección de transferencia se detiene y bloquea varias máquinas, la línea puede ser menos resiliente que una distribución de células bien organizada. Para los fabricantes con una gran variedad de referencias, una automatización por fases suele ser una opción más segura: primero se establecen procesos fiables y un control adecuado de los datos, y después se automatizan las transferencias que consumen mano de obra repetidamente o provocan errores.
La expansión futura debe planificarse desde el principio. Deje espacio para una unidad CNC adicional, una segunda chapadora de cantos, una mayor capacidad de almacenamiento intermedio o un sistema de clasificación mejorado. Reserve capacidad para los servicios auxiliares siempre que sea posible. Estas decisiones cuestan poco en un plano de distribución y mucho más una vez que la fábrica está en funcionamiento.
Lista de verificación de puesta en marcha para responsables de proyectos
Antes de aceptar la línea terminada, pruébela con pedidos variados y realistas, no solo con paneles estándar de demostración. Incluya distintos materiales de tablero, componentes pequeños, laterales de tamaño completo, cintas de canto variadas, cambios urgentes y una pieza que requiera retrabajo. Observe no solo el rendimiento de las máquinas, sino también la comunicación entre los puestos de trabajo.
- ¿Pueden los operarios identificar cada panel y su siguiente proceso sin depender de la memoria?
- ¿Están documentados los procedimientos de cambio y son realistas para el horario de turnos previsto?
- ¿Puede incorporarse un pedido prioritario a la línea sin perder la trazabilidad?
- ¿Existe un proceso definido para las piezas dañadas, incorrectas o faltantes?
- ¿Coinciden los programas de las máquinas, las etiquetas y la información de los herrajes con los datos de diseño aprobados?
- ¿Se han tenido en cuenta el acceso para mantenimiento, la captación de polvo, la protección de seguridad y la planificación de repuestos?
Estas pruebas permiten determinar si la solución es realmente adecuada para la producción de muebles con una gran variedad de referencias o si solo funciona bien en condiciones ideales.
Convertir el equipo en una operación de fabricación de muebles eficaz
Una línea de producción eficaz para fabricar muebles a medida se basa en decisiones bien planificadas: mantener el flujo de los procesos frecuentes, establecer una ruta controlada para las excepciones, proteger la identidad de cada pieza y evitar añadir una automatización que el sistema de programación no pueda gestionar. El resultado no tiene por qué ser una línea perfectamente recta. Puede consistir en una red cuidadosamente coordinada de estaciones de corte, canteado, mecanizado CNC, taladrado, clasificación y preparación para el montaje.
Para los fabricantes que planifican una nueva planta o modernizan un taller existente, es conveniente involucrar a los proveedores de equipos con suficiente antelación para analizar el flujo de materiales, las prioridades de proceso, los servicios auxiliares, el personal y los planes de expansión, no solo los modelos de máquinas. Qingdao Zhongding Machinery Co., Ltd. aporta a estas conversaciones más de 20 años de experiencia en maquinaria para trabajar la madera y ofrece a sus clientes apoyo en la selección de máquinas, la planificación de líneas de producción, la orientación técnica, el suministro de repuestos y el servicio posventa. El objetivo es práctico: ayudar a los fabricantes de muebles a crear un sistema de producción que gestione los cambios en los pedidos con mayor control, menos manipulaciones evitables y una calidad constante del producto terminado.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.