


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Maquinaria para la fabricación de muebles: ¿router CNC de nesting o seccionadora para el corte de paneles?
Maquinaria para la fabricación de muebles: ¿router CNC de nesting o seccionadora para el corte de tableros?
Elegir entre un router CNC de nesting y una seccionadora requiere algo más que comparar velocidades de corte. Al evaluar maquinaria para trabajar la madera destinada a la fabricación de muebles, la decisión depende del tamaño de los lotes, las especificaciones de los tableros, los requisitos de mecanizado y el flujo de trabajo posterior. Un router de nesting puede combinar el corte, el taladrado de la cara y el fresado en una sola preparación, mientras que una seccionadora suele ofrecer ventajas en el corte rectilíneo y repetitivo de tableros.
La comparación útil no es «¿Qué máquina corta más rápido?», sino «¿Qué proceso de producción entrega piezas correctamente mecanizadas e identificadas a la siguiente operación al menor costo práctico?». Una máquina de corte rápida puede, aun así, obligar a los operarios a clasificar tableros, esperar a que haya capacidad de taladrado o manipular las piezas dos veces.
Empiece por la combinación de piezas, no por las especificaciones de la máquina
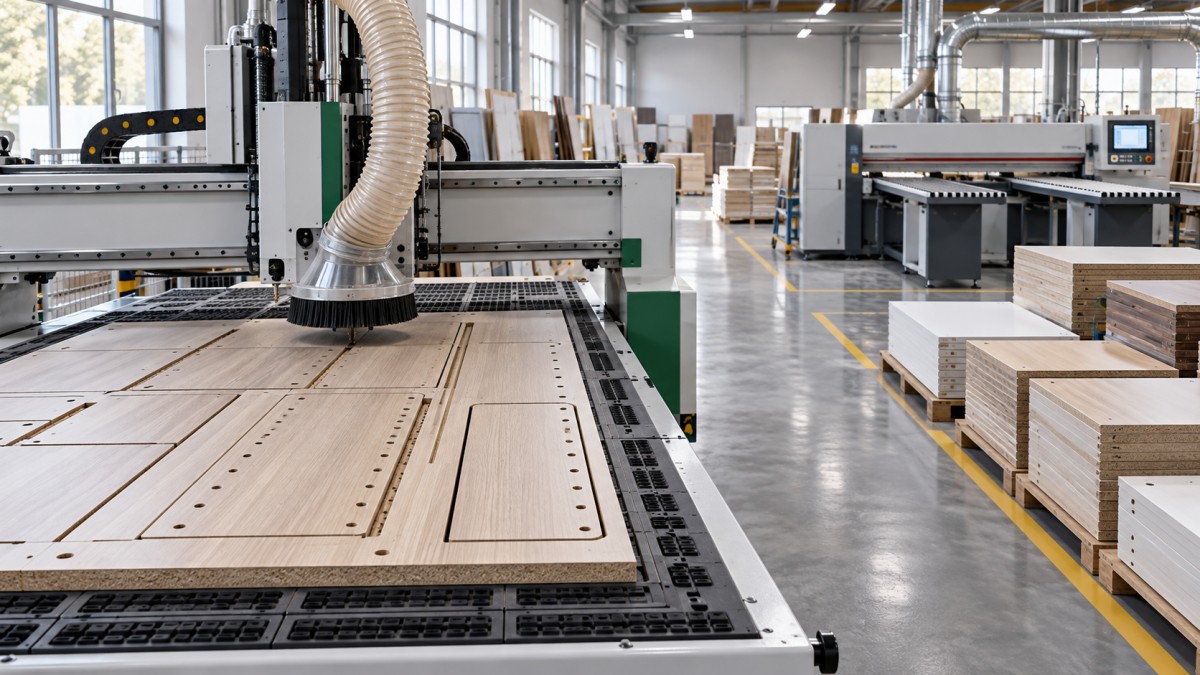
Un router CNC de nesting sujeta un tablero sobre una mesa de vacío y sigue trayectorias de herramienta programadas para separar los componentes. Según las herramientas y la configuración de taladrado, también puede mecanizar ranuras, cajeras, orificios en la cara y perfiles conformados antes de que las piezas salgan de la mesa. Esto lo hace atractivo para pedidos variados de muebles con cambios frecuentes de dimensiones.
Una seccionadora sujeta y posiciona los tableros para realizar cortes rectos. Los modelos adecuados pueden cortar paquetes, siempre que las propiedades de los tableros, la altura del paquete, la sujeción y los requisitos de calidad de corte lo permitan. Su punto fuerte es producir piezas rectangulares de manera eficiente, especialmente cuando varios pedidos utilizan materiales, espesores y dimensiones comunes.
Considere dos patrones de producción. Un taller fabrica muebles a medida, con cambios en las dimensiones de los estantes, recortes para instalaciones y posiciones de herrajes. Otro produce repetidamente componentes estándar para estructuras de muebles. En general, el primer patrón favorece la flexibilidad del nesting; el segundo merece una evaluación seria de una seccionadora. Son puntos de partida, no conclusiones automáticas: la capacidad de taladrado y la planificación de pedidos pueden cambiar el resultado.
Compare los procesos completos dentro del taller
La diferencia entre los procesos se aprecia mejor siguiendo el mismo lateral de mueble desde el almacenamiento del tablero hasta el montaje. Un router de nesting puede cortar su contorno, taladrar los orificios para los soportes de estantes y fresar una ranura para el panel posterior en una sola preparación. Una seccionadora produce la pieza rectangular en bruto; después, el taladrado y el ranurado se realizan en otros equipos.
Esto no significa que el nesting elimine todas las operaciones de mecanizado posteriores. Los orificios horizontales para espigas, el taladrado de cantos, las características de la cara inferior y algunos preparativos para herrajes aún pueden requerir otra máquina o una segunda preparación. Compruebe qué caras y cantos puede alcanzar realmente la configuración propuesta.
Evalúe el proceso en el orden que exige el producto. Algunos taladros se realizan después del canteado; otras características se mecanizan antes. Las etiquetas deben seguir siendo legibles y no interferir con las superficies acabadas. Si una seccionadora alimenta sin problemas un centro de taladrado CNC existente, incorporar nesting puede aportar menos ventajas de las esperadas. Si el taladrado y la clasificación ya están saturados, el mecanizado integrado adquiere más valor.
Compruebe también cómo se liberan las órdenes de trabajo. Cortar juntas todas las piezas de un mueble simplifica el montaje de los kits, pero puede reducir las oportunidades de agrupar paneles idénticos. Agrupar por material puede mejorar la eficiencia del corte, pero aumentar la clasificación y el trabajo en curso. La máquina adecuada debe respaldar la política de planificación que la fábrica pueda mantener de forma realista.
Rendimiento: mida las piezas aceptadas, no la velocidad anunciada
La velocidad máxima de avance es una base poco fiable para comparar estas tecnologías. El tiempo de ciclo del router incluye el taladrado, los cambios de herramienta, la aceleración, el posicionamiento, el corte, la carga, la descarga y el mantenimiento de la mesa de sacrificio. Un trabajo con muchas piezas pequeñas y orificios puede comportarse de manera muy diferente de un tablero con paneles rectangulares grandes.
La producción de una seccionadora depende del patrón de corte, de la idoneidad de los paquetes, del reposicionamiento de los tableros, de la manipulación de las tiras y de los métodos de descarga. El corte en paquetes puede multiplicar la producción por ciclo, pero los materiales variados, los lotes pequeños o las exigencias de calidad superficial pueden limitar esa ventaja.
Pida a los proveedores que procesen los mismos archivos de producción representativos, en lugar de realizar demostraciones optimizadas por separado. Incluya trabajos habituales, una distribución difícil con piezas pequeñas y un pedido repetitivo de gran volumen. Registre lo siguiente:
- Tiempo transcurrido desde la carga hasta la descarga y la identificación.
- Piezas aceptadas producidas, incluido cualquier mecanizado secundario necesario.
- Intervención del operario, tiempo de clasificación e interrupciones.
- Rechazos, reprocesos y el motivo de cada fallo.
Una demostración de la máquina debe dejar al descubierto el cuello de botella, no ocultarlo. Si la descarga no puede seguir el ritmo del corte, la capacidad de mecanizado anunciada no se traducirá en una producción sostenida en fábrica.
El rendimiento del material depende de distribuciones aprovechables y una sujeción fiable
El software de nesting puede distribuir componentes con formas dentro de un tablero y aprovechar posibilidades que los patrones de corte rectilíneo no permiten. Sin embargo, para piezas rectangulares de muebles, un patrón de seccionadora bien optimizado también puede lograr un alto aprovechamiento. Ninguna de las dos tecnologías garantiza un mejor rendimiento para todas las combinaciones de pedidos.
Compare las distribuciones con las mismas restricciones: dirección de la veta, coincidencia de los patrones decorativos, recorte de cantos, exclusión de defectos, rotación de piezas y tolerancia para la herramienta. El diámetro de la herramienta del router y el ancho de corte de la sierra afectan el espaciado, pero la geometría de la distribución suele importar más que una cifra aislada de ancho de corte.
En el nesting, la distribución más compacta no siempre es la más fiable. Las piezas pequeñas pueden desplazarse a medida que se divide el tablero y la sujeción por vacío pierde eficacia. El estado de la mesa de sacrificio, las fugas, la planitud del tablero, las zonas de vacío, la secuencia de corte y las fuerzas de la herramienta afectan la estabilidad. Dejar una fina capa de material para una pasada final puede ayudar en algunas aplicaciones, pero añade consideraciones al proceso y debe probarse con el sustrato real.
Los retales también merecen atención. Un sobrante reutilizable solo tiene valor si se registran sus dimensiones, material y ubicación de almacenamiento, y si el software puede asignarlo a trabajos posteriores. De lo contrario, un atractivo informe de rendimiento puede limitarse a generar un estante cada vez más lleno de sobrantes sin identificar.
La calidad de corte debe ser adecuada para el canteado y el montaje
Ambos sistemas pueden producir componentes con calidad para muebles si se especifican y mantienen correctamente. Sus modos de fallo son diferentes. El rendimiento de una seccionadora depende de la selección de la hoja, la alineación de la incisor cuando corresponda, el estado de la hoja, el soporte del tablero y la sujeción. La calidad del router depende de la geometría y el filo de la fresa, el descentramiento, la estrategia de avance, la extracción de polvo y la sujeción segura de la pieza.
Pruebe los materiales que realmente compra, incluidos los tableros revestidos de melamina, el MDF, el contrachapado o los laminados pertinentes. Inspeccione ambas caras para detectar astillado y compruebe después la escuadra, las dimensiones y el estado de los cantos. Un corte de aspecto limpio no es suficiente si las piezas se desvían dimensionalmente o requieren recortes adicionales.
Pase las piezas de prueba por la canteadora prevista. El refilado previo puede corregir ciertos defectos de los cantos, pero también elimina material y debe tenerse en cuenta en las dimensiones finales. Compruebe la posición de las ranuras y la distancia entre los orificios y el canto con respecto al componente acabado, no solo a la pieza recién cortada. Así se evita que un proceso de corte aparentemente preciso provoque problemas de montaje más adelante.
El ahorro de mano de obra depende del software y la manipulación
Una célula de nesting puede reducir los traslados entre máquinas, pero la descarga manual, la separación de piezas, el etiquetado y la limpieza de la mesa de sacrificio siguen consumiendo tiempo. Un proceso con seccionadora puede requerir más manipulación entre operaciones, aunque el almacenamiento automatizado, la elevación, el etiquetado y el flujo de materiales pueden cambiar considerablemente el equilibrio de mano de obra.
Cuente al personal que interviene en todo el proceso. No compare una célula de nesting automatizada con una instalación de seccionadora de manipulación manual y atribuya todas las diferencias a la tecnología de corte. Incluya el trabajo de programación necesario para preparar los pedidos y la formación requerida para resolver errores.
La compatibilidad del software requiere una prueba práctica. Confirme cómo se convierten los datos del diseño del mueble en instrucciones de mecanizado, si los postprocesadores son compatibles con los equipos seleccionados y cómo se controlan las revisiones. Un flujo de trabajo con códigos de barras solo es útil si la etiqueta, el registro de la pieza y el programa de taladrado posterior permanecen sincronizados. Rehacer una pieza dañada debe ser sencillo y no debe liberar accidentalmente una versión obsoleta.
Compare los costos teniendo en cuenta el proceso instalado
El precio de compra es solo una partida de la evaluación. Incluya la extracción de polvo, la instalación eléctrica, el aire comprimido cuando sea necesario, los equipos de vacío, las ayudas para la carga, el software, la formación, el transporte, la puesta en marcha y el espacio para la manipulación segura de materiales. Confirme los requisitos eléctricos, de seguridad y de control del polvo aplicables en la zona antes de finalizar la instalación.
Los costos operativos deben incluir fresas o hojas, afilado, mesas de sacrificio, repuestos de mantenimiento, energía, mano de obra directa y reprocesos previstos. Para un proceso con seccionadora, incluya las máquinas secundarias necesarias para obtener componentes acabados equivalentes. Para el nesting, incluya cualquier taladrado de cantos o mecanizado de la segunda cara que aún sea necesario. Comparar alcances de producción desiguales puede hacer que cualquiera de las opciones parezca artificialmente barata.
Utilice el costo por componente aceptado o por kit de mueble terminado como medida común. Base el cálculo en una utilización realista, no en una producción continua según la capacidad nominal. Calcule un segundo escenario con lotes más pequeños o demanda reducida: un sistema que depende de paquetes completos y trabajos repetitivos sin interrupciones puede ser menos económico cuando cambia la combinación de pedidos.
También son importantes el acceso para el mantenimiento y el tiempo de respuesta del servicio técnico. Pregunte qué componentes están disponibles localmente, qué acceso de diagnóstico se ofrece y qué repuestos conviene tener en las instalaciones. Un precio de compra más bajo ofrece poca protección frente a una parada prolongada causada por un componente no disponible.
Tome la decisión con un plan de aceptación de producción
Elija un router de nesting cuando el trabajo se caracterice principalmente por cambios frecuentes de diseño, piezas con formas y mecanizado integrado de las caras. Elija una seccionadora cuando el corte rectangular repetitivo pueda aprovechar paquetes adecuados y la ruta de taladrado posterior tenga capacidad suficiente. Si ambos tipos de trabajo son importantes, una configuración híbrida puede tener sentido, pero solo si el volumen justifica la inversión adicional y la complejidad de planificación.
Qingdao Zhongding Machinery Co., Ltd. fabrica y exporta maquinaria para trabajar la madera, con más de 20 años de experiencia en el sector. Su enfoque en soluciones integrales para trabajar la madera, asistencia técnica, repuestos y servicio posventa es pertinente para esta decisión: la selección del equipo debe tener en cuenta cómo se instalará, respaldará y mantendrá el proceso de producción, no solo qué máquina se suministrará.
Antes de aprobar maquinaria para la fabricación de muebles, prepare con el proveedor un plan de aceptación conjunto. Especifique planos representativos, sustratos, tolerancias dimensionales, criterios de calidad de los cantos, supuestos de personal y operaciones incluidas en la prueba cronometrada. Confirme por escrito las interfaces de software, los servicios necesarios, el alcance de la formación, los acuerdos sobre repuestos y las responsabilidades de puesta en marcha. Elija el proceso que supere esas pruebas en sus condiciones de producción, no el que ofrezca la demostración de corte aislada más impresionante.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.