


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Distribución de la maquinaria de una fábrica de muebles: conexión entre corte, aplacado de cantos y perforado
Una línea de producción de muebles funciona bien cuando los paneles pasan de una máquina a otra con el mínimo de esperas, levantamientos y reorganizaciones. Al seleccionar maquinaria para trabajar la madera destinada a las operaciones de una fábrica de muebles, planifique las conexiones entre el corte, el enchapado de cantos y el taladrado antes de fijar la posición de las máquinas. Una máquina rápida puede aportar poco a la producción si su zona de descarga está bloqueada o si las piezas llegan en una secuencia incorrecta.
Para muebles de panel, corte → enchapado de cantos → taladrado es una ruta inicial útil. La distribución adecuada depende de la construcción del producto, el tamaño del lote, los requisitos de los cantos y la estrategia de mecanizado. Defina primero estas condiciones y, a continuación, elija la disposición, los equipos de manipulación y la capacidad de acumulación necesarios para mantener el flujo de trabajo.
Empiece por la ruta que sigue realmente cada panel
El plano de planta debe reflejar las piezas que se van a producir. Un lateral de armario, una balda, un frente de cajón y un panel posterior pueden seguir rutas distintas aunque pertenezcan al mismo pedido. Algunas piezas requieren cuatro cantos acabados y varias operaciones de taladrado; otras pueden pasar directamente sin enchapado de cantos.
Elabore una lista representativa de piezas para la gama de productos prevista. Registre las dimensiones de los paneles, el material, el tratamiento de los cantos, los patrones de taladrado y las cantidades de producción. Incluya piezas difíciles de manipular, como travesaños estrechos, puertas grandes y paneles con ranuras o rebajes. Estas suelen revelar problemas de manipulación que no se aprecian con piezas rectangulares estándar.
A continuación, determine dónde se realiza cada operación. Una fresadora CNC de nesting puede cortar componentes y mecanizar algunos orificios en la cara en una sola preparación, mientras que el taladrado horizontal se realiza más adelante. En una ruta con seccionadora de paneles, es posible que más trabajo de mecanizado se derive a un centro de taladrado independiente. Ninguna disposición es universalmente preferible: la elección depende de la eficiencia del nesting, los requisitos de taladrado, la manipulación y la combinación de productos.
Defina también si las dimensiones de mecanizado se refieren al soporte cortado o al panel acabado después del enchapado de cantos. El grosor del canto, el recorte y las referencias de la máquina deben coincidir con los datos de diseño. De lo contrario, las máquinas pueden ser precisas por separado y, aun así, producir componentes que no encajen correctamente durante el montaje.
Equilibre la capacidad con trabajo de producción representativo
Comparar las velocidades anunciadas de las máquinas no permite determinar la capacidad de la línea. La producción de corte suele expresarse en hojas o piezas, el enchapado de cantos en velocidad de avance y el taladrado en ciclos. Estas medidas deben convertirse en un requisito de producción común, como el número de conjuntos de armarios acabados por turno.
Para cada lote representativo, calcule el trabajo total en cada etapa. Incluya la carga, la descarga, los cambios de herramienta o material, el volteo de paneles, el escaneado, la inspección y las interrupciones habituales. Utilice el tiempo de producción disponible después de las pausas y el mantenimiento planificados, en lugar de suponer que cada minuto programado produce piezas.
Un lote de paneles pequeños puede generar una gran demanda de manipulación en la enchapadora de cantos, aunque utilice relativamente poca superficie de tablero. Otro lote puede cortarse y enchaparse rápidamente, pero requerir mucho taladrado. Dimensione la capacidad según la combinación prevista e identifique qué estación limita la producción en cada escenario importante.
Evite comprar la misma capacidad nominal en todas las etapas solo para que la propuesta parezca equilibrada. Una cierta capacidad de reserva puede ayudar a una estación a recuperarse después de una parada. Sin embargo, un exceso persistente de producción aguas arriba genera colas crecientes, a menos que se controle la liberación de producción.
Elija la distribución de planta teniendo en cuenta el movimiento y el acceso
Las distribuciones en línea recta, en L y en U pueden conectar las mismas máquinas. Sus diferencias prácticas tienen que ver con el desplazamiento de los paneles, el movimiento de los operarios, las limitaciones del edificio y el acceso para el mantenimiento.
Una distribución en línea recta es adecuada para un edificio con una dirección de producción despejada y espacio suficiente para la alimentación, la descarga y la transferencia. Facilita el seguimiento del flujo de materiales y permite incorporar transportadores. Compruebe todo el espacio operativo necesario: una máquina que cabe en el plano puede no dejar espacio suficiente para el panel más largo a la salida.
Una distribución en L puede adaptarse a columnas o separar el corte del mecanizado posterior. La esquina requiere un método de transferencia definido. Los paneles deben voltearse, acumularse o transportarse en carros sin obstruir ninguna de las máquinas.
Una distribución en U acerca entre sí algunas partes del proceso y puede reducir los desplazamientos a pie cuando la dotación de personal y los tiempos de ciclo permiten una supervisión compartida. Su idoneidad depende de que el material entrante, los componentes acabados, los peatones y los vehículos no compitan por el mismo espacio. La proximidad por sí sola no permite que un operario atienda varias máquinas ocupadas.
Dibuje las máquinas a escala e incluya las posiciones de carga, las protecciones abiertas, el acceso para servicio, las conexiones de extracción y los armarios eléctricos. Trace por separado las rutas de los paneles y las de los operarios. Una ruta corta para los paneles que obligue a los operarios a cruzarse repetidamente puede funcionar peor que otra algo más larga y despejada.
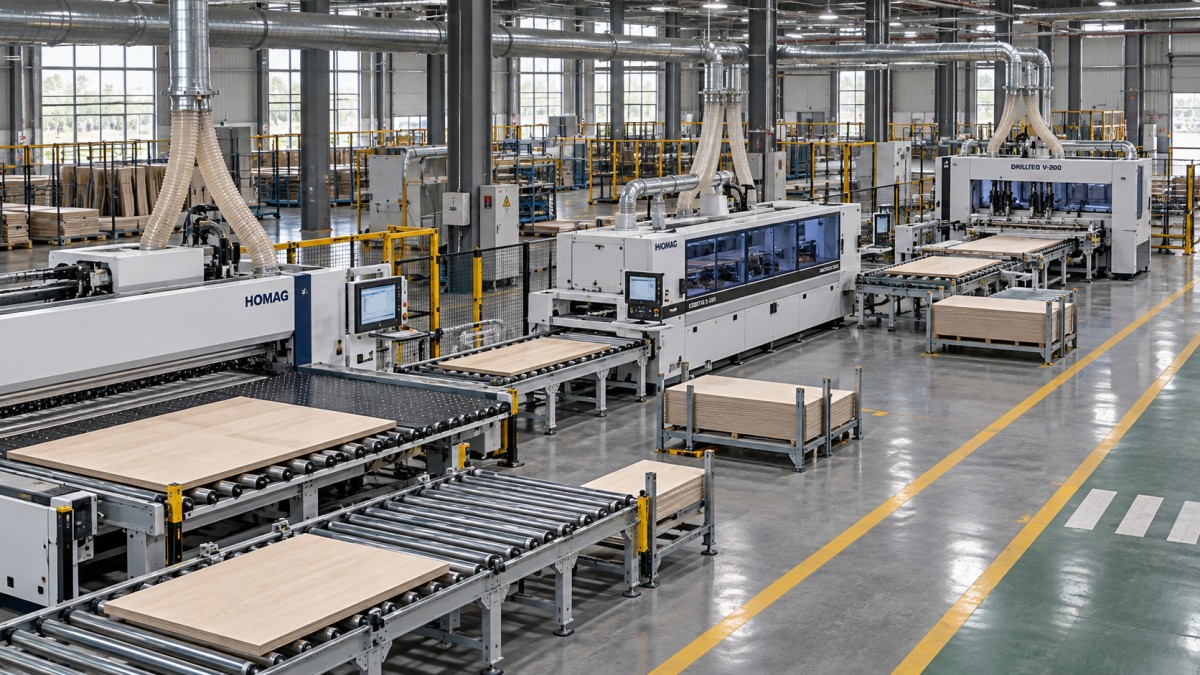
Resuelva en detalle la transferencia entre el corte y el enchapado de cantos
La zona de descarga del corte suele determinar si el trabajo posterior se mantiene organizado. Las piezas pueden salir de una seccionadora o de una mesa de nesting en un orden conveniente para el corte, pero inadecuado para el tratamiento de los cantos. Es necesario identificarlas y agruparlas sin ocultar componentes urgentes bajo piezas que no les corresponden.
Elija el método de transferencia según el tamaño de las piezas, la sensibilidad de las superficies, la producción y la variación entre lotes. Los carros ofrecen flexibilidad para pedidos mixtos y rutas cambiantes. Las mesas de rodillos reducen el transporte manual cuando los paneles siguen una ruta uniforme. Los transportadores pueden mantener un flujo continuo, siempre que sus controles, dimensiones y superficies de transferencia sean adecuados para toda la gama de paneles.
Especifique cómo se transportarán las piezas pequeñas y estrechas. Un sistema de transferencia que funciona bien con laterales de armario puede dejar tiras estrechas sin apoyo. Los paneles grandes necesitan un soporte suficiente durante el volteo, mientras que las superficies decorativas requieren puntos de contacto limpios y protección contra daños por deslizamiento. Incluya los rechazos y los retales reutilizables en el plan para que no ocupen la zona de descarga habitual.
En la enchapadora de cantos, cuente cada pasada necesaria. Una máquina de una sola cara suele requerir que el panel vuelva para aplicar los cantos restantes. El retorno manual, un transportador de retorno y una disposición más automatizada requieren distinto espacio y mano de obra. Compruebe toda la trayectoria de volteo para el panel más grande, incluida la posición del operario y el lugar donde se acumulan las piezas en espera.
Agrupar el trabajo por material de canto puede reducir los cambios, pero los lotes demasiado grandes retrasan los pedidos completos. Defina una regla de liberación que equilibre la eficiencia de preparación con las prioridades de montaje. Una gran pila de paneles con los cantos enchapados sirve de poco si a cada armario todavía le falta un componente esencial.
Utilice zonas de acumulación para absorber interrupciones sin ocultar problemas
Una zona de acumulación proporciona trabajo al proceso siguiente durante una interrupción breve y ofrece al proceso anterior un espacio para descargar. Su capacidad debe corresponderse con la duración de la interrupción que la línea necesita absorber y con la velocidad a la que llegan los paneles.
Como cálculo de planificación, multiplique la tasa de llegada de la etapa anterior por el tiempo de cobertura previsto. Después, compruebe el resultado en términos físicos: número de paneles, dimensiones, estabilidad de las pilas, posiciones de los carros y espacio de acceso. En el enchapado de cantos, distinga entre los paneles entrantes y las pasadas repetidas para que el cálculo no confunda el inventario de paneles con la carga de trabajo de la máquina.
Separe el trabajo pendiente de la primera pasada de enchapado de los componentes con cantos parcialmente acabados y de los paneles listos para taladrar. Mezclar estos estados dificulta ver el progreso y aumenta la posibilidad de omitir operaciones. Utilice carriles, carros o bastidores claramente asignados, con una cantidad máxima visible.
La disposición de las zonas de acumulación también afecta a la recuperación de las piezas. Las pilas planas pueden resultar incómodas cuando el siguiente panel está en la parte inferior. Los carros compartimentados o los bastidores adecuados pueden facilitar el acceso, siempre que sujeten los componentes sin dañar los cantos ni las superficies. Mantenga organizada la zona posterior al taladrado según el destino de montaje para que las piezas acabadas puedan salir de producción rápidamente.
Mantenga la identificación y la orientación de los paneles durante el taladrado
Los paneles que parecen iguales pueden requerir patrones de taladrado distintos. Los laterales izquierdo y derecho de un armario pueden tener dimensiones idénticas, pero mecanizados simétricos. Por ello, la identificación fiable debe mantenerse durante el corte, la manipulación, el enchapado de cantos y cualquier retrabajo.
Una etiqueta útil para el panel vincula el componente con su pedido, material, instrucciones para los cantos, orientación y programa de mecanizado. El escaneado de códigos de barras puede reducir la selección manual de programas si el software y las máquinas lo permiten. La etiqueta debe colocarse en una posición legible, alejada de las zonas de mecanizado, el recorte y las superficies en las que los residuos de adhesivo puedan causar problemas.
Defina una cara y un canto de referencia uniformes para toda la ruta. Los operarios deben saber cómo cargar una pieza después de voltearla para el enchapado de cantos. Cuando el taladrado tome como referencia los cantos acabados, confirme que las dimensiones del programa y la configuración de la máquina tengan en cuenta esas dimensiones finales.
Si el software de diseño, la optimización del corte y los controles de las máquinas son de distintos proveedores, compruebe el intercambio real de datos antes de la aceptación. Pruebe piezas simétricas, distintos grosores de canto y pedidos revisados. Que la importación de un archivo se realice correctamente no demuestra por sí sola que la orientación, las herramientas y las instrucciones de mecanizado sean correctas.
Establezca una ruta controlada para el retrabajo. Puede que un componente dañado deba volver al corte mientras el resto del pedido sigue su curso. La identificación de la pieza de sustitución debe permanecer vinculada al pedido, y la pieza rechazada debe retirarse del flujo normal para evitar un montaje duplicado o incorrecto.
Compruebe los servicios y el mantenimiento en función de la distribución operativa
La extracción de polvo, el aire comprimido, el suministro eléctrico y el acceso para servicio pueden modificar un plano de planta que, de otro modo, sería viable. Planifique las derivaciones de extracción según los requisitos de conexión de las máquinas y los equipos que se prevé utilizar simultáneamente. Coordine el trazado de los conductos con las puertas, el acceso para elevación y las futuras posiciones de las máquinas.
Revise la demanda y la calidad del aire comprimido según los requisitos de los equipos, especialmente cuando la sujeción neumática y la limpieza funcionen al mismo tiempo. Ubique los puntos de aislamiento eléctrico y de servicio donde sigan siendo accesibles durante la producción habitual.
Los sistemas de cola de las enchapadoras de cantos, las fresas, las unidades de taladrado y los puntos de extracción requieren acceso para mantenimiento. Reserve espacio para abrir cubiertas, retirar conjuntos, cambiar herramientas y acercar equipos de servicio a la máquina. Mantenga las zonas de almacenamiento de materiales y las rutas de vehículos despejadas. Reserve espacio de ampliación donde probablemente aparezca la futura limitación; puede ser difícil conectar más adelante el espacio libre situado en otra parte.
Valide la distribución antes de aceptarla
Pida a los proveedores de equipos que revisen el mismo documento de producción: archivos de piezas representativas, gama de materiales, producción objetivo, supuestos sobre el personal, plano del edificio y ampliación prevista. Así será más fácil comparar las propuestas y detectar diferencias en lo que incluye cada proveedor.
Qingdao Zhongding Machinery Co., Ltd. fabrica y exporta maquinaria para trabajar la madera, y suministra asistencia técnica y repuestos. Al estudiar una solución integral para trabajar la madera, utilice el documento de producción para determinar la idoneidad de los equipos, las responsabilidades de transferencia, las interfaces de software y los requisitos de servicio.
La aceptación debe demostrar el proceso conectado con trabajo representativo. Incluya piezas grandes y pequeñas, varios requisitos de cantos, patrones de taladrado simétricos y un cambio de pedido. Observe las esperas, las intervenciones manuales, los errores de identificación y si las piezas acabadas llegan al montaje en una secuencia utilizable.
Antes de aprobar la distribución, siga un componente exigente por cada posición que ocupará, desde la descarga del corte hasta su carro final de montaje. Determine quién lo mueve, cómo se voltea, dónde espera y cómo se selecciona la siguiente operación. Cualquier transferencia sin resolver es un problema práctico que conviene solucionar mientras todavía sea fácil modificar la distribución.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.