


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo afecta la presión de la platina a la calidad de adhesión en una prensa de laminación para madera
La presión de las platinas tiene un efecto directo en si un panel laminado sale de la prensa con una línea de encolado duradera o con defectos que quizá solo se hagan visibles posteriormente durante el mecanizado, el acabado o el uso. En una prensa de laminación para madera, la presión debe ser lo suficientemente alta para poner las superficies adheridas en contacto continuo, pero no tan alta como para expulsar un exceso de adhesivo de la junta, dañar el sustrato o crear una compresión desigual en el panel.
Para los evaluadores técnicos, la cuestión práctica no es simplemente cuántas toneladas puede generar una prensa. Es si la máquina puede aplicar la presión requerida de manera uniforme, repetible y dentro de un rango que se ajuste a los materiales, el sistema adhesivo, la construcción del panel y el método de producción considerados. Una prensa con una elevada presión nominal máxima aún puede producir uniones débiles si la distribución de presión, la planitud de las platinas, el control de temperatura o las prácticas de carga son deficientes.
La presión genera contacto, pero no crea por sí sola la resistencia de la unión
El adhesivo necesita un contacto íntimo entre las dos superficies durante su tiempo abierto y periodo de curado. Las superficies de madera rara vez son perfectamente lisas a nivel microscópico. La chapa de madera, el contrachapado, el tablero de partículas, el MDF, las tiras de madera maciza y los laminados presentan variaciones superficiales, porosidad local, marcas de mecanizado y movimiento dimensional. La presión aplicada por las platinas cierra estas separaciones y ayuda a extender el adhesivo en el área de contacto.
Esta función es especialmente importante al laminar chapa fina, fabricar paneles para mobiliario, adherir caras decorativas a tableros de ingeniería o ensamblar construcciones multicapa. Si la presión es demasiado baja, algunas partes del panel pueden no entrar en contacto por completo. La línea de encolado resultante puede contener huecos o discontinuidades. Un panel puede parecer aceptable inmediatamente después del prensado, pero posteriormente presentar levantamiento de chapa, separación de bordes, ampollas o delaminación localizada después del corte y acabado.
Sin embargo, una fuerza de prensado mayor no produce automáticamente un panel más resistente. Una presión excesiva puede dejar la línea de encolado sin adhesivo al expulsar demasiado antes de que cure. También puede hacer penetrar el adhesivo profundamente en un sustrato absorbente, dejando demasiado poco material en la interfaz real de unión. El riesgo es mayor con adhesivos de baja viscosidad, materiales de núcleo porosos, paneles de superficie rugosa o tiempos de permanencia prolongados antes de que el adhesivo alcance un curado suficiente.
Una forma útil de plantear la cuestión es que la presión debe superar las irregularidades superficiales y mantener inmóvil el conjunto, al tiempo que preserva una película continua de adhesivo. El ajuste correcto se encuentra dentro de una ventana de proceso, no en el extremo superior de la capacidad de la máquina.
La presión requerida depende de toda la composición del conjunto
Los valores objetivo de presión no pueden seleccionarse de forma responsable únicamente a partir de la especificación de la prensa. El mismo tamaño nominal de panel puede requerir condiciones muy diferentes según la combinación de material de cara, sustrato, adhesivo y temperatura de proceso.
Densidad del sustrato y condición de la superficie
Los sustratos de contrachapado denso y madera dura maciza tienden a resistir la compresión y pueden necesitar suficiente presión para garantizar un contacto total, especialmente cuando sus superficies no han sido mecanizadas o lijadas recientemente. Al mismo tiempo, los materiales de alta densidad pueden limitar la penetración del adhesivo. El objetivo es obtener una línea de encolado completa sin simplemente introducir el adhesivo en defectos superficiales aislados.
El tablero de partículas y algunos tableros ligeros se comportan de manera diferente. Sus caras pueden ser relativamente lisas, pero el núcleo puede comprimirse bajo carga. Una presión excesiva puede dejar variaciones permanentes de espesor, depresiones alrededor de los bordes o daños bajo una superficie decorativa. Al evaluar una prensa para estos tableros, el control de presión y el paralelismo de las platinas suelen ser indicadores más útiles que una cifra de presión máxima muy elevada.
El MDF presenta otro caso común de evaluación. Su superficie uniforme puede favorecer una laminación consistente, pero su absorción y densidad varían según el grado y el espesor. Un ajuste de presión estable puede funcionar bien para un proveedor de tableros y producir una línea de encolado diferente con otro. Por tanto, la validación del proceso debe utilizar los grados de tablero reales destinados a la producción habitual.
Espesor y flexibilidad de la chapa
La chapa fina puede adaptarse a pequeñas variaciones superficiales, lo que ayuda a la prensa a establecer contacto, pero también hace que los defectos sean más visibles. La variación local de presión puede marcarse en la superficie como huellas, transparencia de irregularidades o apariencia desigual después del acabado. Las chapas más gruesas y las capas decorativas de ingeniería pueden salvar cavidades poco profundas en lugar de seguirlas, por lo que la prensa debe proporcionar suficiente presión para cerrar esas áreas sin aplastar el tablero inferior.
Las chapas rizadas, muy veteadas, frágiles o sensibles a la humedad introducen otra preocupación. Pueden agrietarse o abombarse cuando el conjunto está mal equilibrado, acondicionado incorrectamente o se fuerza con demasiada agresividad sobre un sustrato no uniforme. En esos casos, aumentar la presión suele ser una respuesta equivocada. La causa raíz puede ser la humedad de la chapa, la planitud del panel, la consistencia de aplicación del adhesivo o la insuficiencia de placas de apoyo y materiales de soporte.
Química y viscosidad del adhesivo
Los distintos adhesivos responden de manera diferente a la presión, la temperatura y el tiempo. Algunos sistemas necesitan una sujeción firme para lograr un contacto estrecho, mientras que otros requieren mayor moderación porque pueden desplazarse fácilmente. Las instrucciones del proveedor de adhesivo deben establecer el rango inicial del proceso, pero estas instrucciones deben probarse con los materiales y el ciclo de prensa reales.
La presión también debe considerarse junto con la cantidad de adhesivo aplicada. Una baja tasa de aplicación combinada con alta presión puede crear una unión con falta de adhesivo incluso cuando el panel parece limpio y plano. Una aplicación generosa no siempre puede compensar una presión insuficiente, ya que pueden permanecer zonas de contacto deficiente. Por tanto, el ajuste de la prensa y la tasa de aplicación del adhesivo deben tratarse como variables vinculadas durante las pruebas.
En el prensado en caliente, la temperatura modifica aún más el comportamiento. El calor puede reducir la viscosidad del adhesivo, acelerar el curado y afectar el movimiento de humedad en los materiales a base de madera. Si un proceso pasa de prensado en frío a platinas calefactadas, o si se aumenta la temperatura de las platinas para reducir el tiempo de ciclo, el ajuste de presión establecido puede dejar de proporcionar la misma línea de unión. Los cambios deben validarse conjuntamente, en lugar de introducirse uno por uno en la planta de producción.
La uniformidad en toda la platina importa más que un único valor de presión
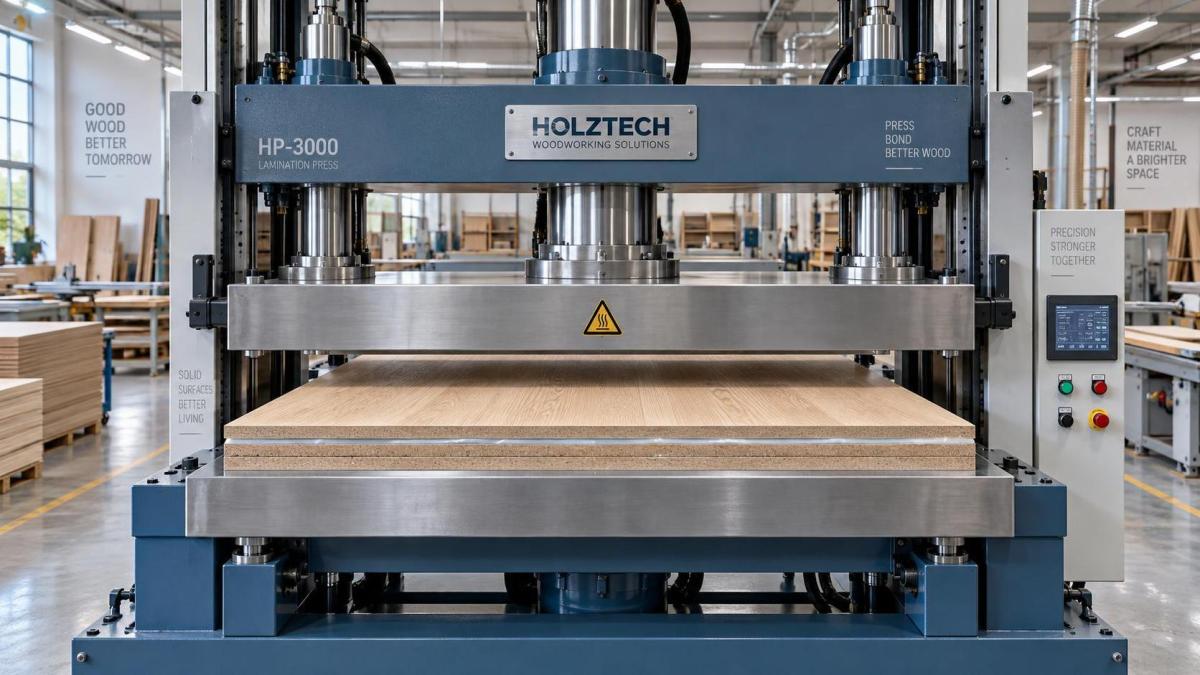
Las especificaciones técnicas suelen indicar la fuerza total de prensado, las dimensiones de las platinas y la presión hidráulica. Estos valores son necesarios, pero por sí solos no muestran cuán uniformemente llega la fuerza a cada parte de un panel. Los fallos de unión comienzan habitualmente en zonas que reciben menos presión: esquinas, bordes exteriores, áreas próximas a superficies de platina dañadas o ubicaciones afectadas por una disposición desigual del conjunto.
La planitud de las platinas y su movimiento paralelo son fundamentales para esta cuestión. Si un lado de la platina se cierra antes que el otro, el área de primer contacto puede recibir una carga desproporcionada mientras otra área permanece insuficientemente comprimida. Una prensa puede alcanzar la presión indicada del sistema y, sin embargo, el panel puede salir con una unión deficiente en un borde. Por ello, un manómetro hidráulico no debe considerarse una prueba de la distribución de presión.
La construcción del sistema de prensado afecta a la repetibilidad. Los evaluadores deben analizar la rigidez de las platinas, la disposición de las guías, la configuración de los cilindros, la rigidez del bastidor y el mecanismo utilizado para mantener un cierre paralelo a plena carga. Para paneles más grandes, estas características adquieren una importancia creciente, ya que una pequeña desviación en una platina ancha puede cambiar materialmente la carga en los bordes del panel.
La pila de piezas también influye en la distribución. El polvo, el adhesivo curado, los recortes de chapa, las placas de apoyo dañadas, los tableros deformados o el espesor inconsistente de los paneles pueden crear puntos altos. Un punto alto recibe presión concentrada de forma temprana y puede impedir que el resto del conjunto se cierre uniformemente. En una prensa de múltiples aperturas o múltiples luces, también deben considerarse las variaciones entre aperturas; un ajuste en el sistema hidráulico no garantiza condiciones idénticas en cada luz.
Cuando una presión mayor provoca resultados engañosos
Aumentar la presión es una reacción común cuando aparece delaminación. Puede resolver un problema real de bajo contacto, pero también puede ocultar la causa efectiva el tiempo suficiente para que aparezca un defecto más costoso.
- Falta de adhesivo: La expulsión excesiva reduce el adhesivo que queda entre las superficies. El panel puede parecer bien prensado mientras su resistencia de unión es deficiente.
- Aplastamiento del núcleo: Los tableros de menor densidad pueden perder espesor o desarrollar compresión local, reduciendo la calidad del panel y creando problemas en el ensamblaje posterior.
- Transparencia de irregularidades superficiales: La presión puede revelar defectos del sustrato, partículas, juntas o desniveles a través de chapas finas o caras decorativas.
- Respuesta desigual a la humedad: El prensado en caliente y la alta compresión pueden intensificar la migración de humedad o las tensiones internas del panel, contribuyendo al arqueamiento o la deformación después de la liberación.
- Diagnóstico erróneo: Un aumento de presión puede mejorar temporalmente una zona mientras deja sin corregir la aplicación del adhesivo, el tiempo abierto, la contaminación superficial o la alineación de las platinas.
Por tanto, la calidad de unión debe evaluarse después del acondicionamiento y mediante una prueba destructiva o funcional adecuada, en lugar de solo mediante inspección visual a la salida de la prensa. El recorte de bordes puede ser revelador porque expone la línea de encolado. Las pruebas de pelado, separación con cincel y otros controles internos de calidad deben seleccionarse según la construcción del producto y los requisitos pertinentes del cliente o del producto.
El tiempo de prensado y la presión deben evaluarse como un único proceso
La presión tiene una dimensión temporal. Una presión adecuada mantenida durante un periodo demasiado corto puede no permitir que el adhesivo fragüe lo suficiente para la manipulación. Un periodo largo de prensado con carga excesiva puede aumentar la expulsión de adhesivo, la compresión del panel o la exposición al calor sin mejorar la unión.
El tiempo abierto antes del cierre es igualmente importante. Una vez que el adhesivo ha perdido demasiada capacidad para humectar las superficies de unión, una presión adicional no puede restablecer una unión adecuada. Esto es particularmente relevante para paneles grandes, colocación manual, ensamblajes complejos y condiciones de alta temperatura, en las que el tiempo de trabajo efectivo puede ser menor de lo esperado. Una prensa con cierre rápido y control de presión estable puede favorecer un proceso más fiable que una máquina más lenta con una capacidad teórica de fuerza superior.
La planificación del ciclo también debe considerar el aumento de presión. Algunos procesos de laminación se benefician de un cierre controlado que permite que el conjunto se asiente antes de alcanzar la presión total. Otros requieren un cierre rápido para mantenerse dentro del tiempo abierto del adhesivo. La secuencia adecuada depende del sistema adhesivo y de la composición del conjunto, pero una prensa técnicamente adecuada debe permitir al operador controlar y repetir la secuencia prevista, en lugar de depender de ajustes manuales aproximados.
Qué verificar al evaluar una prensa de laminación
Para la selección de equipos, la capacidad de presión debe traducirse en presión útil sobre el panel. La fuerza total debe considerarse frente al área máxima de trabajo, ya que una fuerza adecuada para un panel pequeño puede ser insuficiente cuando se distribuye sobre una platina de tamaño completo. La mezcla de productos prevista es importante: una prensa utilizada principalmente para componentes estrechos de armarios se evalúa de forma diferente de una empleada para puertas chapadas de tamaño completo o paneles anchos para mobiliario.
Una revisión técnica significativa debe incluir los siguientes puntos:
- El rango de presión requerido por las combinaciones previstas de adhesivos y materiales, incluido el ajuste estable más bajo y la carga máxima disponible.
- Si el tamaño, la rigidez, la planitud y el sistema de guiado de las platinas permiten una carga uniforme sobre el panel más grande previsto.
- Cómo se mide, ajusta, muestra y mantiene la presión durante todo el ciclo.
- Si la prensa puede repetir la velocidad de cierre, el tiempo de permanencia y los ajustes de presión de lote a lote.
- El estado y la facilidad de mantenimiento de los componentes hidráulicos, sellos, mangueras, controles y superficies de las platinas.
- Cómo la prensa admite placas de apoyo, láminas protectoras, espesores mixtos y el método de carga real utilizado en la planta.
- Si el control de temperatura de las platinas calientes, cuando corresponda, es lo suficientemente uniforme para el proceso adhesivo seleccionado.
También es sensato distinguir entre el máximo nominal de una máquina y el rango operativo que puede mantenerse día tras día. Una prensa de laminación para madera se selecciona por su estabilidad de producción, no por una demostración aislada de fuerza máxima. La deriva de presión, la respuesta hidráulica desigual, la contaminación de las platinas y una disciplina de carga deficiente pueden erosionar esa estabilidad con el tiempo.
Un enfoque práctico para ajustar la presión
Comience con el rango recomendado por el proveedor de adhesivo para la especie de madera, el tipo de tablero y la condición de temperatura pertinentes. A continuación, realice pruebas controladas utilizando materiales destinados a producción. Mantenga constantes la cantidad de adhesivo aplicada, el tiempo abierto, el tiempo de prensado, la temperatura y la pila de paneles mientras ajusta la presión en incrementos deliberados. Evalúe la integridad de la unión, la apariencia de la superficie, el cambio de espesor y la planitud del panel después de que el conjunto haya tenido tiempo de estabilizarse.
El ajuste preferido suele ser la presión más baja que produzca de forma consistente contacto total y un rendimiento de unión aceptable frente a la variación normal de materiales. Esto deja margen de proceso sin imponer tensión innecesaria al sustrato, la chapa y la prensa. También hace más clara la posterior resolución de problemas: cuando surgen defectos, el equipo puede investigar el estado del material, la aplicación del adhesivo, los tiempos y la alineación del equipo antes de elevar la presión por encima del rango validado.
La presión de las platinas merece atención porque influye tanto en la calidad visible como en la fiabilidad oculta de la unión. Sin embargo, debe tratarse como parte de un sistema de laminación controlado. Cuando se alinean la distribución de presión, el comportamiento del adhesivo, la construcción del material y el tiempo de prensado, la prensa se convierte en una herramienta de producción repetible en lugar de una fuente de defectos intermitentes en los paneles.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.