


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Planificación de una línea de producción de carpintería: equilibrio entre corte, canteado y perforación
Una sierra seccionadora rápida no puede evitar los retrasos en las entregas si el canteado y el taladrado no pueden absorber su producción. Una línea de producción equilibrada para carpintería se dimensiona según la carga de trabajo necesaria para completar un producto comercializable, no para igualar las velocidades anunciadas de cada máquina. El objetivo práctico es obtener de forma fiable juegos completos de componentes, manteniendo controlado el trabajo en curso entre operaciones.
Para ello, no basta con comparar paneles por hora. La capacidad de corte depende de la disposición de las piezas en las placas y de su manipulación; el canteado, del número y la longitud de los cantos, los cambios de material y las pasadas de retorno; y el taladrado, de los patrones de perforación, las caras mecanizadas y el posicionamiento. Las soluciones eficaces para líneas de producción de carpintería traducen estas distintas cargas de trabajo a un programa de producción común antes de seleccionar las cantidades de equipos y los niveles de automatización.
Defina la combinación de productos antes de calcular la capacidad
Un objetivo como «100 armarios por turno» no basta para planificar la línea. Un armario con estantes regulables, cajones y laterales vistos genera una carga de mecanizado distinta de la de una estructura sencilla. Incluso cuando dos pedidos contienen el mismo número de paneles, sus requisitos de canteado y taladrado pueden diferir considerablemente.
Por ello, la base de planificación debe ser una lista de materiales y un archivo de rutas representativos. Cada componente debe incluir dimensiones, material del sustrato, espesor, sentido de la veta cuando corresponda, tratamiento de cantos, patrón de taladrado y cantidad requerida. Las piezas que no pasan por una operación deben seguir figurando en el cálculo; suponer que todos los paneles siguen la misma ruta puede llevar a invertir innecesariamente en equipos.
Agrupe los componentes según las características que determinan la carga de trabajo de las máquinas, no solo por el nombre del producto terminado:
- En el corte: formato de la placa, espesor, tipo de material, patrón de anidado o de corte en sierra y dimensiones mínimas de las piezas.
- En el canteado: número de lados tratados, longitud del canto, material de la cinta, sistema adhesivo, perfil y requisitos de apariencia.
- En el taladrado: cantidad y disposición de los orificios, caras mecanizadas, ranuras, alojamientos para herrajes y requisitos de sujeción.
Utilice más de un escenario de demanda. Una combinación promedio ayuda a establecer la capacidad base, mientras que una combinación con mucho taladrado o canteado permite determinar si la línea propuesta puede cumplir los plazos de entrega sin recurrir a horas extras. Estos escenarios deben basarse en los pedidos previstos o en planes de venta fiables, no en un porcentaje arbitrario añadido a las especificaciones de cada máquina.
Convierta el rendimiento de las máquinas en cargas de trabajo comparables
La medida común más útil es el tiempo de máquina requerido por turno. Para cada proceso, calcule la carga de trabajo a partir de la combinación de componentes y compárela con el tiempo realmente disponible para la producción.
Tiempo de proceso requerido = tiempo total de procesamiento dependiente de la cantidad + tiempo programado para preparación y cambios.
El tiempo dependiente de la cantidad debe incluir las actividades que ocupan la máquina o impiden que entre la siguiente pieza: carga, posicionamiento, mecanizado, descarga y cualquier manipulación de retorno necesaria. Si un ciclo medido ya incluye estas actividades, no las vuelva a sumar. Del mismo modo, diferencie las pausas programadas, el tiempo de preparación, las paradas imprevistas y las pérdidas de calidad para no descontar dos veces la misma pérdida.
Considere un turno ilustrativo con 420 minutos disponibles después de las pausas planificadas, pero antes de las preparaciones específicas de cada proceso. Las siguientes cifras son supuestos de planificación, no referencias de rendimiento de equipos.
En este ejemplo, el canteado es la restricción de capacidad, aunque nominalmente los tres procesos caben dentro del turno. Su margen de 35 minutos debe absorber las interrupciones y las variaciones de la carga de trabajo. Aumentar la velocidad de corte no incrementaría la producción terminada si no se aliviara la restricción del canteado; principalmente aumentaría la cola delante de esta operación.
El cálculo también debe identificar los recursos compartidos. Si una persona carga la sierra y transfiere los paneles al canteado, es posible que las capacidades de máquina calculadas por separado no puedan alcanzarse simultáneamente. El mismo problema se presenta cuando las máquinas comparten un transportador de retorno, un dispositivo de elevación o una zona de almacenamiento temporal limitada.
Resuelva los distintos factores que determinan la capacidad en cada operación
Corte: la producción de placas no equivale a la producción de componentes
La velocidad de corte de una sierra seccionadora no determina directamente cuántos componentes utilizables llegan al siguiente proceso. La carga de placas, la altura de las pilas, los patrones de corte, la clasificación, el etiquetado y la retirada de recortes afectan al ritmo de salida. El corte de pilas puede producir rápidamente un lote grande, pero también puede liberar piezas idénticas más deprisa de lo que necesitan las operaciones posteriores.
Una fresadora de anidado modifica el equilibrio. Cuando resulta adecuado, puede combinar el corte con cierto taladrado de caras o ranurado, reduciendo la carga de una máquina de taladrado posterior. Sin embargo, los cambios de herramienta, el rendimiento de la sujeción por vacío, la estabilidad de las piezas pequeñas y la descarga deben incluirse en el ciclo de anidado. El trabajo transferido a una etapa anterior no desaparece: su tiempo y sus requisitos de calidad pasan a otro recurso.
Por tanto, la elección entre corte con sierra y anidado debe evaluarse considerando la ruta completa. Un mayor costo de corte por panel puede seguir estando justificado si elimina una operación posterior restringida o reduce la manipulación lo suficiente para aumentar la producción de juegos completos.
Canteado: cuente las pasadas, no solo los paneles
Una canteadora de un solo lado puede requerir varias pasadas para un componente. Su velocidad de avance describe el desplazamiento por la máquina, no el tiempo total necesario para terminar todos los cantos requeridos. La separación entre piezas, las dimensiones mínimas, la rotación, el recorrido de retorno y el acceso del operario pueden determinar el rendimiento efectivo.
Calcule la carga de canteado a partir de la secuencia real de pasadas. Separe las series largas con una misma especificación de canto de los lotes cortos que requieren cambios de cinta, espesor, adhesivo o ajustes de acabado. Una línea dimensionada solo para series largas e ininterrumpidas puede quedarse corta cuando la combinación de pedidos incluye numerosos acabados.
Antes de añadir una segunda máquina, identifique qué consume el tiempo restringido. Mejorar la manipulación de retorno, la preparación de materiales o la secuencia de preparación puede liberar capacidad. Estas medidas no resolverán una verdadera falta de capacidad de mecanizado, pero pueden evitar invertir en equipos que sigan estando limitados por la misma disposición de manipulación.
Taladrado: paneles de tamaño idéntico pueden ocultar ciclos distintos
El tiempo de taladrado depende del programa de mecanizado, no simplemente de la superficie del panel. Un lateral con filas de orificios para soportes de estantes, características para bisagras, ranuras y orificios en los cantos puede requerir mucho más tiempo que un estante de tamaño similar.
Confirme si la máquina propuesta puede mecanizar todas las caras y características en una sola carga. El reposicionamiento, el volteo manual, las sujeciones adicionales o una operación independiente de taladrado horizontal modifican tanto el tiempo de ciclo como los requisitos de personal. También deben incluirse la recuperación del programa y la orientación de las piezas cuando la línea procesa componentes variados.
Utilice programas de piezas representativas para validar la capacidad. Un promedio calculado a partir de componentes sencillos puede ocultar los trabajos con una carga elevada de taladrado que determinan el rendimiento de las entregas.
Utilice los buffers para proteger el flujo, no para ocultar el desequilibrio
Conectar directamente todas las máquinas puede reducir la manipulación, pero también permite que una interrupción detenga las operaciones adyacentes. Los buffers limitados entre el corte, el canteado y el taladrado pueden desacoplar perturbaciones breves sin convertir la fábrica en una zona de almacenamiento.
Un punto de partida práctico es expresar cada buffer en minutos de consumo de la operación siguiente, en lugar de usar un número arbitrario de palés. Si el canteado consume dos paneles por minuto con una combinación de productos definida, una interrupción de 20 minutos en la etapa anterior requeriría 40 paneles secuenciados correctamente para mantenerlo abastecido. Este es un cálculo ilustrativo; la cobertura real depende de la combinación de componentes, la capacidad de los bastidores y las limitaciones de manipulación.
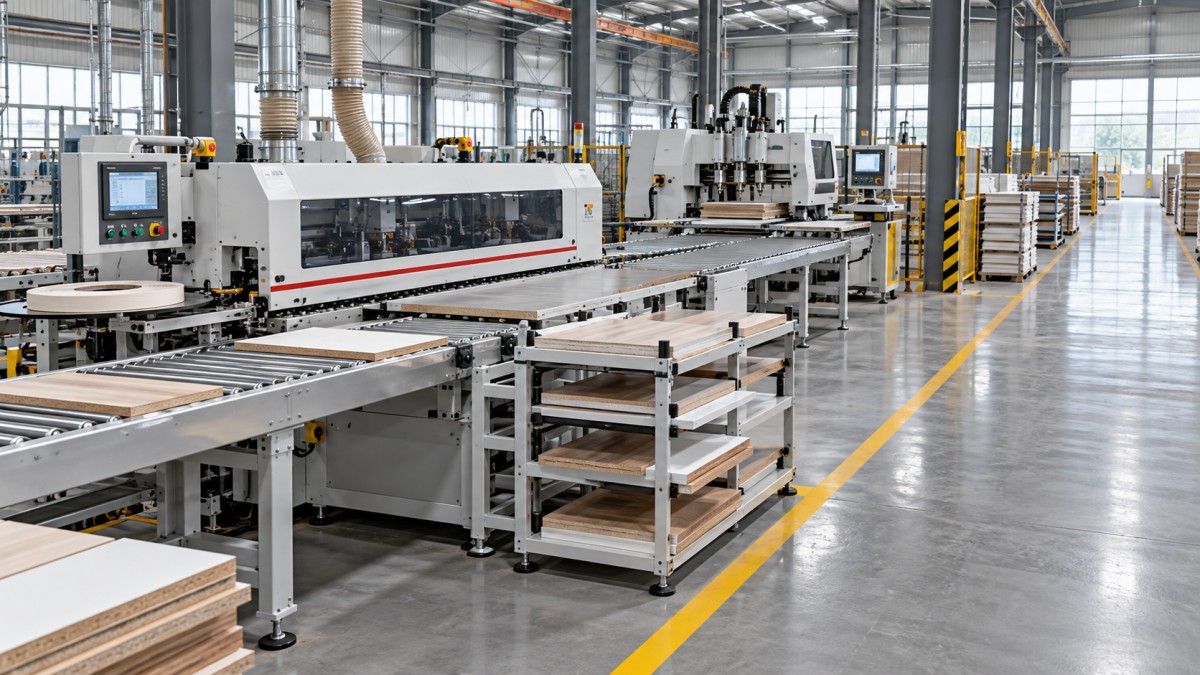
El buffer debe contener el trabajo adecuado. Cuarenta paneles de un pedido que no está programado para el canteado no protegen el siguiente trabajo programado. Separe los carriles según el estado o la secuencia de producción, haga visibles los límites de las colas y defina qué hacer cuando un carril esté lleno. De lo contrario, el corte puede seguir liberando material mientras la restricción queda sepultada bajo trabajo sin clasificar.
Proteja también el espacio después de la operación restringida. Una canteadora puede perder tiempo productivo si no se pueden descargar los paneles terminados porque la zona de entrada del taladrado está llena. Por ello, la planificación de buffers debe analizar tanto la falta de suministro como el bloqueo.
Los buffers no pueden corregir un déficit de capacidad persistente. Si el canteado requiere todos los días más tiempo del que ofrece el turno, los bastidores adicionales solo retrasan el momento en que el desequilibrio se vuelve inevitable.
Libere el trabajo según la entrega de juegos completos
La optimización del corte y las prioridades de montaje pueden entrar en conflicto. Agrupar las placas por material puede mejorar el rendimiento y reducir las preparaciones, pero dejar a las áreas posteriores con juegos de armario incompletos. En cambio, liberar cada pedido como un lote pequeño independiente puede aumentar los cambios de material y reducir la capacidad efectiva de las máquinas.
Una política de liberación viable define cuánto trabajo puede entrar en la línea y cómo pueden agruparse los pedidos. Agrupe los materiales y acabados compatibles cuando esto ahorre un tiempo de preparación significativo, pero mantenga la identidad de los componentes y la secuencia de entrega. Las etiquetas u otros medios de identificación equivalentes deben vincular cada pieza con su ruta, programa, orientación y pedido.
La regla de programación también debe contemplar las excepciones. Un panel dañado que requiera un nuevo corte necesita una ruta controlada de regreso por el canteado y el taladrado; de lo contrario, un pedido casi completo puede quedar esperando detrás de lotes recién liberados. Cuando haya datos operativos disponibles, reserve capacidad de recuperación basándose en patrones de pérdidas medidos, en lugar de suponer que toda la producción nominal se convertirá en piezas conformes.
Registre los juegos completos junto con los recuentos de cada máquina. Un alto volumen de paneles no es un logro útil si el montaje está esperando unas pocas piezas faltantes, como laterales o estantes.
Mantenga la preparación de madera maciza en una ruta independiente
En una producción que combina estructuras de paneles con componentes de madera maciza, la preparación del espesor debe incluirse en el cálculo de la ruta, pero no debe confundirse con el dimensionado de paneles. Una cepilladora de doble cara mecaniza las superficies superior e inferior de la madera en una pasada y permite controlar el espesor antes de las operaciones posteriores. No sustituye al corte de paneles, al canteado ni al taladrado.
Su carga de trabajo debe evaluarse únicamente para la línea de madera maciza, teniendo en cuenta el material de entrada, la cantidad de material que debe eliminarse, las dimensiones permitidas, las condiciones de avance y las tolerancias previstas para el mecanizado posterior. Incluir esta etapa de preparación en el cálculo del flujo principal de paneles cuando estos no la requieran distorsionaría tanto la planificación de capacidad como la del espacio de planta.
Valide la línea como sistema operativo antes de aceptarla
La aprobación de la disposición debe incluir el movimiento de materiales, no solo las dimensiones de las máquinas. Prevea longitudes de entrada y salida, giro de paneles, acceso para mantenimiento, reposición de consumibles, manipulación de recortes y separación segura entre las personas y los equipos de transferencia. La extracción de polvo, el aire comprimido, el suministro eléctrico y las conexiones de red deben permitir el funcionamiento simultáneo con la carga prevista.
Las demostraciones del proveedor deben utilizar archivos y materiales de componentes representativos, incluidos especificaciones de canto y patrones de taladrado exigentes. Registre el tiempo transcurrido desde la disponibilidad del material hasta la obtención de piezas correctamente terminadas, no solo el tiempo de funcionamiento del husillo. Cuando las máquinas intercambien datos de producción, verifique la legibilidad de las etiquetas, la selección de programas, el control de revisiones y la recuperación tras la interrupción de un trabajo.
Los criterios de aceptación deben distinguir la capacidad de cada equipo del rendimiento de la línea integrada. Antes de las pruebas, acuerde la combinación de productos, el personal, los requisitos de calidad, el tiempo previsto para las preparaciones, la duración de la prueba y el tratamiento de las interrupciones. Una demostración breve con un solo componente sencillo no permite establecer la capacidad sostenida con pedidos variados.
A continuación, las decisiones de inversión deben basarse en la restricción verificada. Si una mayor capacidad de corte no aumenta la cantidad de juegos completos de componentes aceptados, no es la prioridad. El plan más sólido es el que entrega la combinación requerida dentro del turno disponible, con márgenes explícitos para las variaciones y una respuesta definida cuando el corte, el canteado o el taladrado se retrasen.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.