

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo afecta la temperatura del plato a la calidad de la unión en el prensado en caliente de tableros de madera
La temperatura de la platina es una variable de adhesión, no solo un ajuste térmico
En una prensa en caliente para tableros de madera, la temperatura de la platina influye directamente en si un adhesivo alcanza la condición de curado necesaria para formar una unión duradera. También afecta a la forma en que el calor se transmite a través de chapas, tableros de partículas, MDF, ensamblajes de contrachapado, recubrimientos y otros conjuntos de tableros. Una prensa puede mostrar con precisión la temperatura de platina seleccionada mientras la línea de unión dentro del panel sigue estando demasiado fría, demasiado caliente o demasiado irregular para una producción fiable.
Para los equipos de calidad y seguridad, la pregunta práctica no es simplemente: «¿Qué temperatura de platina debe utilizarse?». La pregunta más útil es: «¿El historial real de temperatura en la línea adhesiva coincide con el sistema de resina, la construcción del tablero, la condición de humedad, el tiempo de prensado y el estándar de calidad objetivo?»
Cuando la temperatura de la platina es demasiado baja, la resina puede no curar suficientemente antes de que se abra la prensa. El resultado inmediato puede ser una baja resistencia de unión interna, levantamiento de bordes, delaminación del núcleo o fallos que solo aparecen después del mecanizado, acondicionamiento, transporte o exposición a la humedad. Cuando la platina está demasiado caliente, la línea de producción puede parecer más rápida, pero el proceso puede generar otro conjunto de defectos: curado prematuro de la superficie, falta de adhesivo en la interfaz, agrietamiento de la chapa, decoloración superficial, reventones relacionados con el vapor, liberación excesiva de formaldehído durante el prensado cuando corresponda y mayor riesgo de quemaduras alrededor del área de la prensa.
Por lo tanto, una temperatura estable de la platina es necesaria, pero no suficiente. La calidad de la unión depende de la combinación de temperatura, tiempo, presión, transferencia de calor y condición del material.
Por qué la temperatura mostrada puede inducir a error en un control de calidad
La platina de la prensa es la fuente de calor, no la propia línea de unión. El calor debe pasar de la platina a las capas exteriores del tablero y después desplazarse hacia el centro del conjunto. La velocidad y uniformidad de esa transferencia varían según el espesor del tablero, el perfil de densidad, el contenido de humedad, la especie de chapa, el acabado superficial, la aplicación de adhesivo, las placas de apoyo, las hojas de liberación y la calidad del contacto entre el panel y la platina.
En una laminación de chapa fina, la línea adhesiva puede aproximarse a la temperatura de curado con relativa rapidez. En un conjunto multicapa más grueso o un panel denso con un núcleo más frío, la línea de unión interna puede quedar considerablemente por detrás de la platina. Aumentar el punto de ajuste de la platina puede acortar la etapa de calentamiento, pero no soluciona automáticamente una mala transferencia de calor. En algunos casos, amplía la diferencia de temperatura entre las caras del tablero y el centro, haciendo más probables los defectos superficiales antes de que el núcleo haya alcanzado una condición de curado adecuada.
Esta distinción es importante al investigar fallos aparentemente inconsistentes. Si un panel supera una prueba de pelado o cizallamiento a corto plazo mientras otro se delamina posteriormente, la causa puede no ser una variación del lote de adhesivo. Puede ser un perfil térmico irregular causado por una variación local de la temperatura de la platina, humedad no uniforme del tablero, condiciones de carga en frío, mal contacto con la platina o un ciclo de prensado desarrollado en torno a ajustes nominales en lugar de la temperatura real del panel.
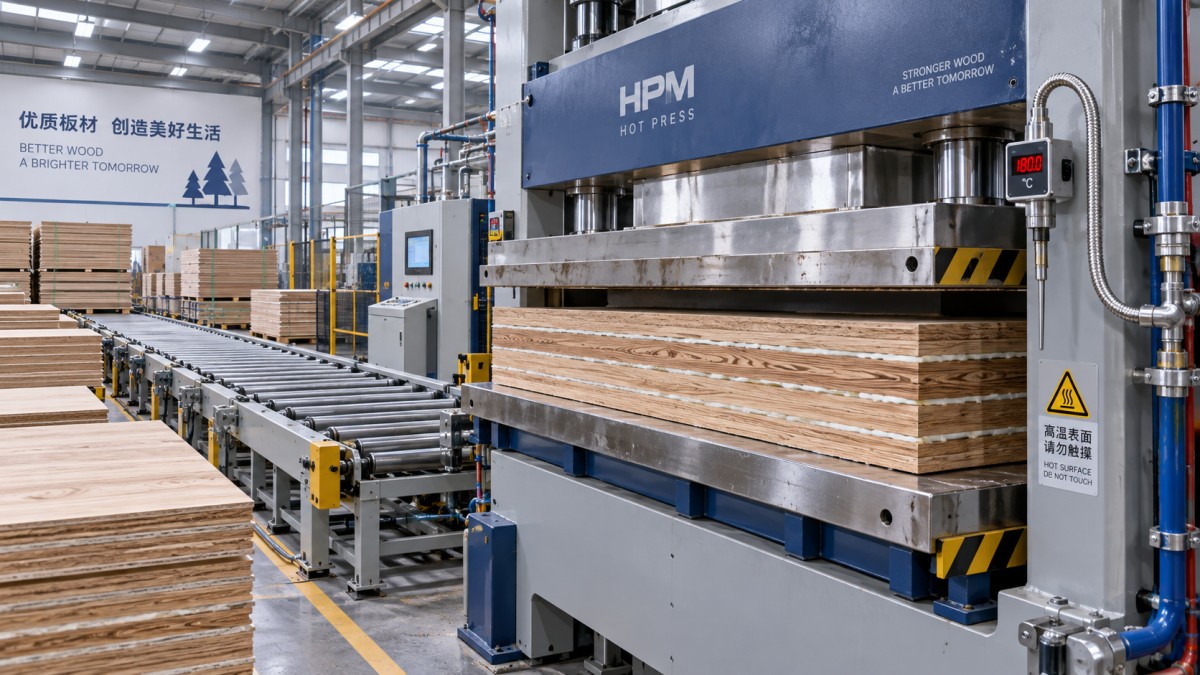
Por lo tanto, una prensa en caliente para tableros de madera debe evaluarse como un sistema térmico controlado. El punto de ajuste, la lectura del sensor, la temperatura del aceite o vapor, la temperatura superficial de la platina y la temperatura de la línea de unión están relacionadas, pero no son mediciones intercambiables.
Demasiado fría: el modo de fallo suele ser un curado insuficiente, pero la evidencia puede retrasarse
Una temperatura baja de la platina ralentiza la activación y el curado de la resina. El riesgo es evidente para los sistemas adhesivos termoendurecibles que requieren calor para desarrollar la resistencia prevista, pero también puede afectar a sistemas de unión que dependen del calor para la reducción de viscosidad, el movimiento de humedad, la formación de película o la reticulación. Un panel puede salir de la prensa con un aspecto aceptable porque la presión mantiene temporalmente unidas las capas. El defecto puede surgir después del recorte, lijado, taladrado, mecanizado CNC, embalaje o cambios en la humedad ambiental.
Las señales de calidad comunes asociadas con un aporte térmico insuficiente incluyen:
- Juntas abiertas o chapa levantada cerca de los bordes del panel.
- Bajos resultados de unión interna o superficies de fallo irregulares durante ensayos destructivos.
- Delaminación después del acondicionamiento o la exposición a la humedad.
- Adhesión débil concentrada en el centro del panel o en secciones más gruesas.
- Mayores tasas de rechazo después del procesamiento secundario, en lugar de inmediatamente después del prensado.
- Gran variación entre paneles producidos en el mismo ciclo nominal.
El curado insuficiente no debe diagnosticarse únicamente a partir de la temperatura de la platina. Una baja aplicación de adhesivo, mala transferencia de cola, resina caducada o mal mezclada, presión inadecuada y un tiempo abierto de ensamblaje excesivo pueden producir síntomas similares. Sin embargo, la temperatura merece atención temprana porque interactúa con cada una de estas variables. Una resina con un tiempo de trabajo limitado puede haber perdido ya su fluidez antes de que el panel reciba suficiente calor; un tablero más frío puede requerir un período de prensa cerrada más prolongado incluso cuando el ajuste de la platina no ha cambiado.
El control de calidad también debe evitar basarse únicamente en la temperatura media de una platina. Los promedios pueden ocultar zonas frías cerca de los bordes, esquinas, áreas de entrada y salida, o regiones afectadas por el diseño de los canales internos. Un tablero producido sobre una zona más fría puede presentar un patrón de debilidad predecible que se confunda con un fallo aleatorio del adhesivo.
Demasiado caliente: un curado más rápido puede producir un conjunto más débil
Aumentar la temperatura de la platina suele considerarse la forma más sencilla de reducir el tiempo de prensado. Este enfoque solo puede funcionar dentro de la ventana de curado del adhesivo y la tolerancia térmica del conjunto del tablero. Más allá de esa ventana, el calor puede mejorar el curado del lado superficial mientras perjudica las condiciones necesarias para la formación de la unión en zonas más profundas del panel.
Un problema frecuente es el curado prematuro en la superficie del panel o cerca de ella. Si la resina gelifica antes de haberse distribuido adecuadamente en la interfaz prevista, la unión resultante puede ser frágil, discontinua o estar deficientemente anclada al sustrato. Esto es especialmente relevante cuando la estructura de materiales presenta porosidad variable, lijado irregular, diferencias locales de densidad o una capa de recubrimiento que restringe la absorción.
La temperatura excesiva también puede convertir rápidamente la humedad en vapor. Los tableros derivados de la madera contienen humedad, y los adhesivos pueden aportar agua adicional. Durante el prensado, se desarrolla presión de vapor dentro del panel. Si el calor aumenta demasiado rápido, la presión se libera de forma demasiado brusca o la construcción del tablero restringe la salida del vapor, el panel puede ampollarse, agrietarse internamente o separarse cuando se abre la prensa. Estos eventos generan tanto pérdidas de calidad como problemas de seguridad, ya que una liberación repentina puede proyectar vapor caliente, fragmentos o material caliente hacia el personal cercano.
Otros indicios de que el proceso puede ser térmicamente agresivo incluyen oscurecimiento de la superficie, agrietamiento de la chapa, compresión excesiva cerca de las caras, marcas transferidas de los componentes de la prensa, olor intenso durante el prensado y una ventana de proceso más estrecha entre paneles aceptables y rechazos visibles. Estos síntomas deben desencadenar una revisión de todo el perfil de temperatura-tiempo-presión, en lugar de un simple ajuste del punto de ajuste de la platina.
La uniformidad de temperatura suele importar más que un punto de ajuste más alto
Para obtener una calidad de unión repetible, una superficie de platina uniforme puede ser más valiosa que una temperatura nominal de funcionamiento más elevada. Si una zona funciona caliente y otra fría, los operarios pueden aumentar el punto de ajuste general para proteger la zona fría. Entonces la zona caliente se vuelve más propensa al curado excesivo, defectos superficiales o daños relacionados con el vapor. El resultado es un proceso que solo puede hacerse aceptable aceptando variaciones.
La falta de uniformidad de temperatura puede deberse a circuitos de transferencia de calor contaminados, mala circulación de fluido térmico, incrustaciones, problemas en las válvulas de control, elementos calefactores dañados, aislamiento desigual, desviación de sensores, desgaste de la platina o calentamiento insuficiente. También puede introducirse por la práctica de carga. Paneles fríos, tableros húmedos, pilas irregulares, placas de apoyo dañadas y residuos sobre la superficie de la platina alteran la transferencia local de calor.
Un enfoque de control útil separa tres verificaciones:
Estas verificaciones deben estar vinculadas. Un mapa de temperatura sin ensayos de unión no demuestra la capacidad del proceso. Los ensayos de unión sin verificación de temperatura pueden identificar un defecto sin revelar si la prensa es la fuente. En conjunto, permiten al personal de calidad distinguir la variación del equipo de la variación del material.
La receta de prensado debe ajustarse al adhesivo y a la construcción del tablero
No existe una temperatura de platina universalmente correcta para el prensado de tableros de madera. La química del adhesivo determina el comportamiento de curado requerido, mientras que la construcción del tablero determina cuánto tarda el calor en alcanzar la línea de unión relevante. Un ajuste adecuado para una chapa decorativa fina puede no ser adecuado para un ensamblaje de contrachapado grueso, un sustrato de alta densidad o un panel con capas superficiales sensibles a la humedad.
Al revisar una receta de prensado, los equipos de calidad deben establecer las condiciones que rodean el ajuste en lugar de registrar únicamente un valor de temperatura:
- Tipo de adhesivo, proporción de mezcla, condición de viscosidad y requisitos de curado indicados.
- Espesor del tablero, número de capas, densidad, preparación superficial y temperatura de entrada.
- Rango de humedad de cada componente, no solo el objetivo nominal de humedad.
- Consistencia de la aplicación de adhesivo y si la cola se transfiere uniformemente en la interfaz.
- Nivel de presión, aumento de presión, tiempo de permanencia, secuencia de descompresión y práctica de apertura de la prensa.
- Temperatura de la platina en múltiples ubicaciones y su comportamiento de recuperación entre ciclos.
- Tiempo de acondicionamiento posterior al prensado antes de los ensayos de unión, mecanizado, apilado o embalaje.
Este marco evita un error común: considerar una unión fallida como prueba de que «la temperatura era incorrecta» sin identificar si la temperatura era demasiado baja, irregular, se aplicó durante un período demasiado corto o no correspondía a la estructura de materiales. También evita el error contrario de resolver todos los defectos añadiendo calor. Una platina más caliente puede ocultar un síntoma mientras incrementa otro mecanismo de defecto.
Utilice los ensayos de unión como controles de proceso, no solo como inspección final
Los ensayos destructivos de unión son más útiles cuando están diseñados para revelar la variación térmica. Tomar muestras de un solo tablero del centro de una producción puede pasar por alto problemas relacionados con el arranque, la recuperación de la platina, las zonas exteriores de la prensa, los cambios de material o los ajustes entre turnos.
Los planes de muestreo deben incluir paneles de diferentes posiciones de la platina y, cuando el producto lo permita, probetas de los bordes y las áreas centrales del tablero. El aspecto del fallo es importante junto con el resultado medido. Un fallo que ocurre principalmente dentro del sustrato de madera puede indicar una condición distinta de una separación limpia en la línea adhesiva. Una debilidad repetida en el centro de un conjunto grueso apunta a cuestiones de penetración de calor o tiempo de prensado; una debilidad repetida cerca de un lado de la prensa apunta con mayor fuerza a la temperatura local, la presión o la consistencia de carga.
Los registros de inspección son más útiles cuando conectan los resultados de prueba con el estado real del proceso: número de prensa, tiempo de ciclo, punto de ajuste, temperatura superficial medida, lote de material, humedad del tablero, tiempo de preparación del adhesivo y ajustes del operario. Esto no es un detalle administrativo. Permite a un responsable de calidad determinar si los defectos se correlacionan con el rendimiento térmico o con otra fuente de variación.
Los controles de seguridad deben formar parte del plan de control de temperatura
La temperatura de la platina afecta al riesgo para el personal, además de a la calidad de la unión. Las superficies calientes, las placas de apoyo calentadas, las fugas de fluido térmico, la liberación de vapor, los reventones de tableros y la manipulación de paneles calientes requieren controles que sigan siendo eficaces durante la producción normal y durante las averías. Una prensa que funciona más cerca del límite superior de su receta puede tener menor tolerancia ante una válvula de control atascada, un error de sensor, una descarga retrasada o una interrupción inesperada del ciclo.
La gestión de seguridad debe verificar que los sensores de temperatura se mantengan y calibren de acuerdo con el sistema de control de la instalación, que las alarmas de sobretemperatura funcionen, que las protecciones y los enclavamientos sigan siendo efectivos y que los operarios tengan una respuesta definida ante olores anormales, humo, liberación de vapor, quemaduras superficiales o ruidos inusuales de la prensa. Los procedimientos de bloqueo son especialmente importantes antes de realizar mantenimiento en platinas calentadas, circuitos de fluido térmico, sistemas hidráulicos o mecanismos de prensa.
Los tableros no deben considerarse inofensivos inmediatamente después de la descarga. Un panel con calor atrapado o presión interna de vapor puede comportarse de manera diferente a un tablero estable y acondicionado. Las rutas de manipulación, las prácticas de apilado y el momento de inspección deben tener en cuenta esta condición, especialmente después de cambios en la receta o cuando los niveles de humedad hayan variado.
Cómo es una decisión defendible de control de temperatura
Una decisión de prensado sólida no comienza con la temperatura más alta que puede alcanzar la máquina ni con el ciclo más corto mostrado en una receta teórica. Comienza con los requisitos de curado del adhesivo y confirma que el ciclo seleccionado proporciona calor adecuado y suficientemente uniforme a la línea de unión sin dañar el tablero.
Para el control de calidad, el objetivo práctico es una ventana operativa documentada: temperaturas de platina verificadas en toda el área de trabajo, una relación establecida entre tiempo de prensado y la construcción específica del tablero, límites definidos de humedad y preparación del adhesivo, y ensayos de unión capaces de detectar desviaciones antes de que se conviertan en un problema de envío. Para los responsables de seguridad, la misma ventana debe incluir respuestas ante condiciones anormales y comprobaciones de mantenimiento que protejan a los trabajadores de riesgos térmicos, de presión y mecánicos.
Cuando la calidad de la unión se vuelve inconsistente, aumentar la temperatura de la platina debe considerarse una hipótesis que debe probarse, no una corrección automática. Las decisiones de proceso más sólidas provienen de confirmar dónde llega realmente el calor, con qué uniformidad se suministra y si la línea adhesiva recibe las condiciones de curado para las que el producto fue diseñado.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.