


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Diseño de una línea de producción de canteado para pedidos mixtos de gabinetes
Diseño de una línea de producción de encolado de cantos para pedidos mixtos de gabinetes
Los pedidos mixtos de gabinetes son el punto en el que un departamento de encolado de cantos demuestra su valor o se convierte en la fuente diaria de retrasos de la fábrica. Una línea puede necesitar procesar piezas estrechas para cajones por la mañana, paneles laterales altos para armarios después del almuerzo y componentes de cocina resistentes a la humedad antes de que termine el turno. Los materiales de los tableros pueden cambiar de tablero de partículas revestido de melamina a MDF, contrachapado, paneles lacados o laminado compacto. El grosor de la cinta de canto, los requisitos de adhesivo, las dimensiones de los paneles y las expectativas de calidad cambian con ellos.
Por eso, diseñar unalínea de producción de encolado de cantos para pedidos mixtos de gabinetes no consiste simplemente en comprar la canteadora más rápida disponible. Una máquina de alta velocidad puede permanecer inactiva si el sistema de retorno está mal dispuesto, si la clasificación de paneles no es clara o si los operarios dedican demasiado tiempo a reajustar las guías y cambiar los ajustes del adhesivo. El objetivo práctico es un flujo estable: los paneles llegan preparados, la línea gestiona las variaciones sin intervenciones excesivas y las piezas terminadas salen listas para el siguiente proceso.
Para un jefe de proyecto, la pregunta más útil no es «¿Cuántos paneles por minuto puede procesar esta máquina?», sino «¿Qué combinación de paneles pasará por ella en un día normal y difícil, y qué interrumpirá ese flujo?». La respuesta suele determinar la configuración adecuada con mayor precisión que una clasificación de velocidad destacada.
Comience con la mezcla real de pedidos, no con el objetivo de producción ideal
Muchos planes de línea comienzan con una estimación de producción mensual. Esa cifra es importante, pero no revela la complejidad operativa que hay detrás de la producción. Dos fábricas pueden procesar una cantidad similar de paneles para gabinetes y, sin embargo, necesitar diseños de línea muy diferentes. Una puede fabricar lotes repetitivos de gabinetes de cocina estándar. La otra puede gestionar armarios a medida, pequeños proyectos comerciales, piezas de repuesto y varios colores de tableros cada día. Es probable que la segunda fábrica pierda más tiempo en clasificación, cambios de cinta, selección de programas y manipulación manual.
Antes de definir los equipos, trace el perfil de pedidos durante un período representativo. Revise los rangos de longitud y anchura de los paneles, los espesores, los tipos de cinta de canto, los sustratos de los tableros y la proporción de piezas con uno, dos y cuatro lados. Identifique también las piezas problemáticas: tiras estrechas, paneles muy largos, encimeras pesadas, piezas curvas y paneles con superficies acabadas sensibles. Estas piezas a menudo no son las de mayor volumen, pero determinan los límites prácticos de la línea.
Una operación de pedidos mixtos también debe separar la «variación frecuente» de la «variación excepcional». Si predominan los paneles de 18 mm, pero el trabajo de 25 mm aparece una o dos veces por semana, la línea debe admitir ambos; sin embargo, la configuración diaria debe mantenerse optimizada para el trabajo predominante. Diseñar cada estación en torno a trabajos poco frecuentes puede hacer que el flujo principal sea innecesariamente caro y complicado.
Diseñe el flujo en torno a los cuellos de botella que realmente se producen
Una línea de encolado de cantos rara vez está limitada solo por la canteadora. Los cuellos de botella suelen aparecer antes y después de ella. Los paneles pueden llegar sin clasificar desde el área de anidado o de la sierra seccionadora. Los operarios pueden necesitar inspeccionar las etiquetas manualmente porque los lotes están mezclados en el mismo carro. Los paneles terminados pueden acumularse porque el taladrado, la limpieza o el montaje no pueden recibirlos al mismo ritmo. En estas condiciones, añadir otra unidad de acabado de altas especificaciones no resuelve el problema real.
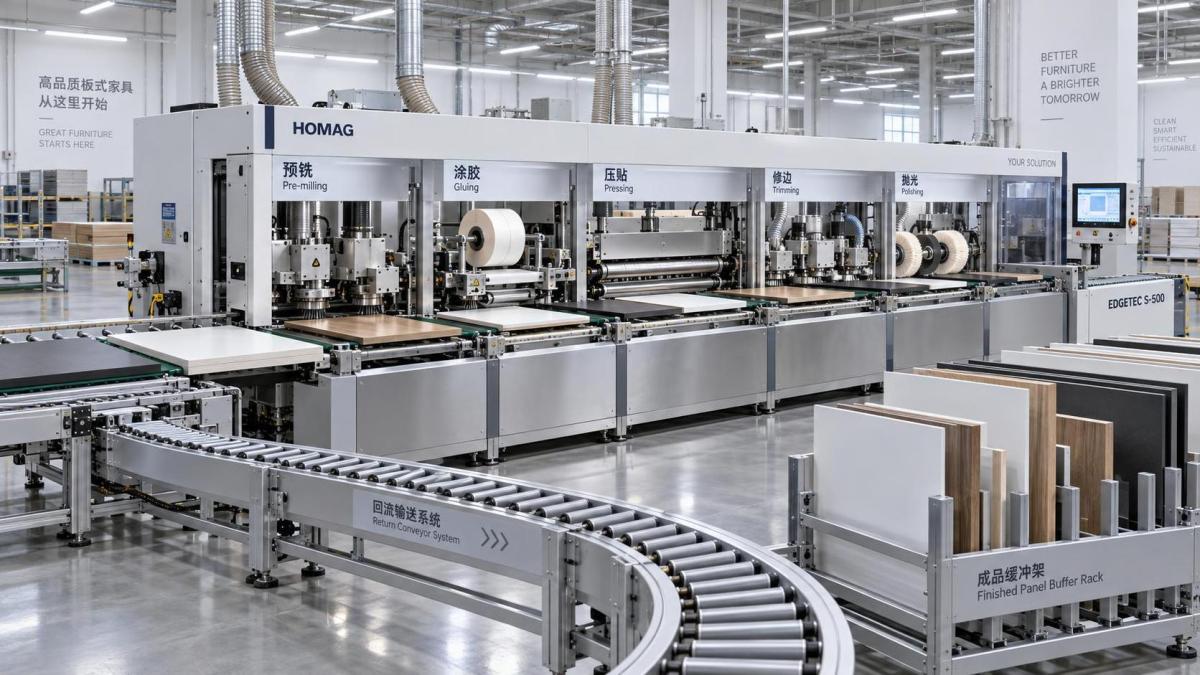
Un flujo de trabajo razonable normalmente incluye cuatro zonas conectadas: preparación e identificación de paneles, encolado de cantos, manipulación mediante retorno o transferencia y almacenamiento intermedio posterior. La disposición exacta depende de las limitaciones del edificio, pero la lógica debe permanecer visible. El material no debe cruzar repetidamente el mismo pasillo, y los operarios no deben caminar alrededor de la máquina para recoger cada panel terminado. Esos pequeños desplazamientos se vuelven costosos cuando se repiten cientos de veces durante un turno.
Para un solo operario que procesa lotes de tamaño medio, un transportador de retorno puede ser más valioso que añadir una unidad avanzada de uso poco frecuente. Permite al operario alimentar y recibir paneles desde un área de trabajo controlada, reduciendo los desplazamientos y disminuyendo la probabilidad de recoger el panel equivocado. Sin embargo, un sistema de retorno no es automáticamente la respuesta adecuada. Los paneles muy largos, pesados o flexibles pueden requerir más apoyo, mayor espacio para girar o una segunda persona. La trayectoria de retorno debe revisarse considerando la pieza de trabajo más grande y menos estable, no solo un lateral de gabinete estándar.
Elija las funciones de la máquina según los requisitos de acabado y la carga de cambios de configuración
Para la producción mixta de gabinetes, la secuencia central de encolado de cantos normalmente necesita un premecanizado fiable, aplicación de adhesivo, rodillos de presión, recorte de extremos, recorte superior e inferior, redondeo de esquinas cuando sea necesario, raspado y pulido. La cuestión importante no es si cada módulo puede incluirse en una propuesta. Es si los módulos pueden mantener un acabado uniforme en los materiales y las cintas de canto utilizados en la fábrica.
El premecanizado merece especial atención. Las marcas de sierra, los pequeños desconchados y los bordes irregulares de los paneles pueden comprometer la adhesión del pegamento y hacer que un canto terminado tenga un aspecto inconsistente. En un taller que procesa paneles bien cortados procedentes de un proceso previo estable, una corrección más ligera puede ser suficiente. En un entorno de producción donde los paneles provienen de diferentes sierras, máquinas de anidado o proveedores, una capacidad de premecanizado más potente y estable puede evitar disputas posteriores sobre la calidad.
La selección del adhesivo debe considerarse una decisión de producción, no simplemente una elección de consumible. El adhesivo EVA sigue siendo habitual para muchas aplicaciones de gabinetes porque es conocido y práctico para trabajos estándar. El adhesivo PUR puede considerarse cuando la resistencia al calor, a la humedad o las condiciones exigentes del sustrato justifican la disciplina adicional del proceso. Sin embargo, PUR cambia el enfoque del mantenimiento: los procedimientos de limpieza, el almacenamiento, las prácticas de parada y la formación de los operarios se vuelven más críticos. No debe seleccionarse únicamente porque parezca más avanzado.
Del mismo modo, los sistemas de ajuste automático pueden reducir el tiempo de preparación cuando los espesores de los paneles y las especificaciones de la cinta cambian con frecuencia. Sin embargo, la automatización solo resulta rentable cuando los datos de los pedidos y las prácticas de los operarios están suficientemente organizados para utilizarla de forma constante. Una fábrica con un etiquetado deficiente y listas de corte revisadas manualmente puede seguir sufriendo paradas, incluso con una máquina altamente automatizada. La línea debe corresponderse con la madurez del sistema de producción circundante.
No subestime la identificación de paneles y la disciplina de lotes
Los pedidos mixtos generan un problema de trazabilidad. Una vez que los paneles se separan de su lote de corte, las piezas de aspecto similar pueden confundirse fácilmente. Un lateral de gabinete con canto de PVC blanco puede parecer casi idéntico a otro lateral destinado a un proyecto, patrón de taladrado o especificación de herrajes diferente. El encolado de cantos puede ser correcto, mientras que el gabinete final sigue siendo incorrecto.
La solución más fiable suele ser sencilla: asignar una identidad clara al panel antes del procesamiento de cantos y mantener esa identidad legible después. Puede tratarse de una etiqueta impresa, un flujo de trabajo con códigos de barras u otro método de control de producción adecuado al software y los hábitos de la fábrica. Lo importante es que el operario de la línea pueda verificar el tratamiento de canto requerido sin depender de la memoria ni de instrucciones verbales.
En la práctica, resulta útil definir un número reducido de familias de producción en lugar de tratar cada pedido como completamente único. Por ejemplo, los paneles estándar de estructuras de gabinetes, los paneles visibles de puertas y extremos, los componentes de cocina resistentes a la humedad y las piezas decorativas gruesas pueden seguir configuraciones o requisitos de inspección diferentes. Agrupar el trabajo de este modo reduce los cambios innecesarios y, al mismo tiempo, permite que los pedidos personalizados avancen por el sistema.
Integre el control de calidad en la línea en lugar de situarlo al final
Un defecto de canto descubierto durante el montaje final es costoso porque el panel ya ha consumido tiempo de corte, mecanizado, manipulación y posiblemente taladrado. Por tanto, los controles de calidad deben situarse cerca del proceso en el que la corrección aún es manejable. Los operarios necesitan un estándar claro para comprobar las líneas de pegamento, la alineación de los cantos, el acabado de las esquinas, los arañazos superficiales, las marcas de recorte y la adhesión de los cantos.
El método de inspección debe reflejar el producto. Un componente de gabinete utilitario puede tener expectativas visuales diferentes a las de una puerta de armario de alto brillo. Los cantos oscuros y los paneles claros suelen hacer más visibles las variaciones en la línea de pegamento. La cinta fina puede revelar imperfecciones del sustrato, mientras que el canto grueso de ABS o acrílico puede exigir un acabado de esquinas más cuidadoso. Estas no son razones para sobredimensionar todas las máquinas; son razones para definir el resultado aceptable antes de la instalación y la producción de prueba.
También existe un aspecto de mantenimiento relacionado con la calidad. Las fresas desafiladas, los sistemas de pegamento contaminados, las herramientas de raspado mal ajustadas y una extracción de polvo insuficiente pueden reducir gradualmente la calidad del acabado sin activar una alarma inmediata de la máquina. Una línea que parece productiva en un panel de control puede estar generando retrabajo en el banco de trabajo. Las comprobaciones rutinarias del estado de las herramientas, la aplicación de pegamento, los sistemas neumáticos y el rendimiento de la extracción deben formar parte del plan operativo desde el primer día.
Deje espacio para la expansión, pero evite adquirir complejidad sin uso
La escalabilidad es importante en la producción de gabinetes porque los patrones de pedidos cambian. Una empresa puede comenzar con una canteadora compacta y un transportador de retorno sencillo, y posteriormente añadir carga automática, transferencia de paneles o una manipulación de materiales más integrada. Planificar con antelación las conexiones de servicios, el espacio de suelo, las rutas de acceso y las interfaces de control puede hacer que esa expansión posterior sea mucho menos disruptiva.
Aun así, la planificación de la expansión no debe convertirse en compras especulativas. Una línea más grande requiere más espacio de suelo, más limpieza, mayor disciplina de preparación y más capacidad técnica del equipo de mantenimiento. Si los pedidos actuales son muy variables pero el rendimiento total sigue siendo moderado, la flexibilidad y los ajustes accesibles pueden ser más valiosos que un sistema automatizado extenso. La mejor línea suele ser la que elimina las restricciones reales de hoy y conserva opciones razonables para la siguiente etapa.
Aquí es donde un proveedor experimentado de maquinaria puede aportar más allá de la especificación de la máquina. Qingdao Zhongding Machinery Co., Ltd., con más de 20 años de experiencia en la fabricación y exportación de maquinaria para trabajar la madera, aborda la planificación de líneas como una conexión entre los equipos, el flujo de materiales, el soporte técnico, la disponibilidad de repuestos y las condiciones reales de producción del cliente. Para proyectos de pedidos mixtos, la conversación sobre la instalación debe incluir planos de distribución, muestras de paneles, variación esperada de materiales, niveles de habilidad de los operarios y futuras conexiones de proceso, no solo la configuración de la máquina.
Preguntas que conviene resolver antes de pedir la línea
- ¿Qué tamaños, espesores y materiales de panel representan la mayor parte de la producción diaria, y qué piezas difíciles establecen el verdadero límite operativo?
- ¿Con qué frecuencia cambiarán la cinta de canto, el tipo de adhesivo, el espesor del panel o el color durante un turno normal?
- ¿Puede el proceso de corte previo entregar paneles con bordes suficientemente limpios y uniformes para el acabado requerido?
- ¿Gestionará la carga y descarga un operario, dos operarios o un sistema automatizado de manipulación?
- ¿Dónde esperarán los paneles cuando el taladrado o el montaje posteriores sean temporalmente más lentos que el procesamiento de cantos?
- ¿Qué requisitos locales de electricidad, extracción, seguridad e instalación deben confirmarse antes del envío y la puesta en marcha?
Estas preguntas pueden parecer operativas más que estratégicas, pero son precisamente los puntos en los que las líneas de producción tienen éxito o fracasan. Una distribución que ignore el acceso para mantenimiento, la preparación de paneles o la captación de polvo puede generar problemas recurrentes que ningún ajuste de software resolverá posteriormente.
Una línea de pedidos mixtos debe diseñarse para una variación controlada
El objetivo no es eliminar la variación; la fabricación de gabinetes a medida siempre la tendrá. El objetivo es hacer que la variación sea lo suficientemente predecible como para que no interrumpa todo el taller. Una línea de producción de encolado de cantos bien diseñada combina módulos de acabado adecuados con una clara identificación de paneles, una manipulación práctica de materiales, zonas de almacenamiento intermedio planificadas y rutinas de mantenimiento que protegen la calidad del acabado.
Antes de comprometerse con una distribución, haga pasar paneles representativos por el proceso propuesto sobre el papel y, cuando sea posible, durante las pruebas de la máquina: la tira más pequeña, el panel lateral más largo, la superficie visible más exigente y el material que requiere el rendimiento adhesivo más estricto. Si la línea puede gestionar esas piezas sin soluciones improvisadas incómodas, será mucho más probable que admita la mezcla diaria de gabinetes con menos sorpresas.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.