


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo la maquinaria para el procesamiento de contrachapado reduce el desperdicio de chapa en la producción de gabinetes
El desperdicio de chapa en la producción de gabinetes rara vez proviene de un único fallo grave. Con mayor frecuencia, se acumula a través de pequeñas pérdidas: márgenes de recorte excesivos, bordes desportillados, paneles cortados en la dirección incorrecta de la hoja, caras decorativas desalineadas, piezas dañadas durante la transferencia y tableros laminados rechazados. Para un responsable de proyecto, estas pérdidas afectan a mucho más que el coste del material. Consumen tiempo de máquina, interrumpen el montaje posterior, complican las compras y hacen que las fechas de entrega sean menos fiables.
La maquinaria para el procesamiento de contrachapado reduce el desperdicio cuando se trata como un sistema de producción conectado, en lugar de una colección de máquinas individuales. La preparación precisa de los paneles, la manipulación estable, el prensado controlado y los datos de producción útiles permiten a una fábrica convertir una mayor proporción de cada hoja de chapa en componentes de gabinete aceptables. El objetivo no es simplemente cortar más rápido. Es evitar que un panel se convierta en desecho después de que ya se le haya añadido valor.
Comience por separar los desperdicios según el punto en el que se producen
Antes de seleccionar equipos o modificar la distribución de una línea, clasifique el material rechazado por etapa de producción. Esto evita un error habitual: comprar una máquina de corte más precisa cuando la principal pérdida ocurre en realidad durante la laminación o la manipulación de paneles.
Esta clasificación también cambia la forma en que debe evaluarse un proyecto. Un cálculo de optimización de corte puede mostrar un excelente aprovechamiento del material sobre el papel, pero ese resultado tiene poco valor si los paneles se rechazan posteriormente porque su superficie decorativa está dañada o mal adherida. El rendimiento utilizable es la proporción de material que llega al montaje en condiciones aceptables, no el área teórica restante después del corte.
La precisión de corte importa, pero la disciplina de anidamiento importa más
Los componentes de gabinetes suelen incluir una combinación de grandes paneles laterales, estantes, travesaños estrechos, puertas, frentes de cajón y piezas de relleno. Cuando la planificación de la producción trata cada pedido como una tarea de corte independiente, las piezas sobrantes tienden a quedar inutilizables. Un enfoque mejor agrupa las piezas por espesor del sustrato, acabado decorativo, dirección de la veta y calidad de borde requerida antes de emitir el programa de corte.
La precisión de la máquina hace entonces que ese plan sea repetible. Una sierra para paneles o un proceso de anidamiento CNC necesita referencias fiables, herramientas en condiciones adecuadas, sujeción estable y un programa de corte que respete la dirección de la veta y los requisitos de cara visible. Una máquina precisa no puede compensar una lista de piezas que ignora la orientación de la chapa ni que los operarios sustituyan manualmente el material sin una regla clara.
El margen de recorte merece especial atención. A veces se utiliza un margen excesivo como medida de seguridad ante una alimentación inestable o dimensiones inconsistentes de los tableros. Puede evitar algún componente ocasionalmente demasiado pequeño, pero convierte cada pieza en una fuente de recorte innecesario. La mejor acción correctiva es identificar por qué el borde de referencia no es fiable: escuadrado del tablero, alineación de la pila, calibración de la sierra o movimiento del panel durante el corte. Una vez controlada la causa, el margen puede reducirse sin crear un nuevo riesgo de calidad.
Proteja la cara visible durante cada transferencia
Las superficies de chapa y papel decorativo pueden dañarse mucho antes de la inspección final. Un lateral de gabinete rayado puede seguir siendo estructuralmente sólido, pero a menudo queda inutilizable cuando el defecto se encuentra en una cara expuesta. La transferencia manual entre las estaciones de corte, limpieza, prensado y apilado crea puntos de contacto inconsistentes y aumenta la probabilidad de arrastrar un panel sobre otro.
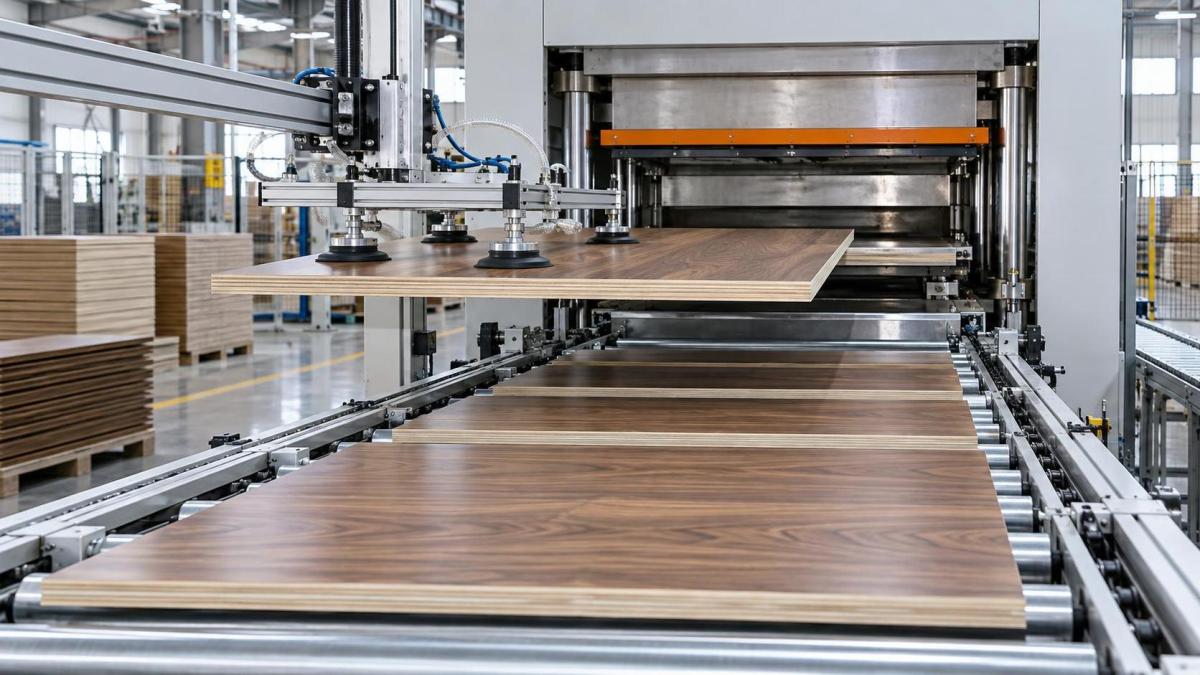
La carga y descarga automatizadas son útiles aquí por motivos que van más allá de la reducción de mano de obra. Los elevadores por vacío, alimentadores de tableros, estaciones de alineación y sistemas de apilado controlado reducen la manipulación no controlada. Son especialmente relevantes cuando los paneles tienen grandes formatos, caras acabadas o producción repetitiva de alto volumen. En trabajos de menor volumen, puede que un paquete completo de automatización no esté justificado, pero unas reglas claras de transferencia, mesas protegidas y superficies de apoyo adecuadas siguen evitando rechazos evitables.
La laminación es una fuente importante de desperdicio oculto de chapa
Un tablero laminado puede parecer aceptable inmediatamente después del prensado y aun así fallar más tarde durante el recorte, el mecanizado o la instalación. La adhesión deficiente, el aire atrapado, el brillo irregular, las marcas en la superficie y el movimiento de la chapa resultan costosos porque el sustrato, la capa decorativa, la mano de obra y el tiempo de máquina ya se han invertido.
Por tanto, la etapa de prensado debe evaluarse como un punto de control de calidad, no solo como un punto de capacidad de producción. Una temperatura y presión uniformes en toda el área de las placas ayudan a lograr una adhesión consistente. Los ciclos de cierre y prensado controlados reducen la posibilidad de que la chapa o el papel de melamina se desplacen antes de que el tablero se estabilice. Una alineación precisa antes de la prensa es igualmente importante; ningún sistema de presión puede corregir una hoja que entra descentrada.
Para líneas de gabinetes que laminan grandes cantidades de tableros con papel impregnado de melamina, una prensa de ciclo corto puede formar parte de la estrategia de control de desperdicios. LaMáquina de prensa en caliente de ciclo corto para laminación de papel de melamina en MDF, tablero de partículas y contrachapado está diseñada para aplicaciones de chapado a doble cara y utiliza control PLC y pantalla táctil, zonas de control de temperatura independientes para las placas calefactoras superior e inferior, y velocidad de entrada y salida ajustable. Sus placas calefactoras rectificadas con precisión y almohadillas de acero inoxidable están destinadas a favorecer un acabado superficial uniforme.
Eso no significa que una prensa de alta capacidad sea la respuesta adecuada para todas las operaciones de fabricación de gabinetes. Su valor es mayor cuando el formato de tablero, el programa de acabados y el volumen de producción justifican un proceso de laminación controlado y repetible. Un taller que produce con frecuencia lotes pequeños con muchos cambios de acabado puede beneficiarse más de procedimientos de preparación disciplinados, métodos de cambio más rápidos y una mejor identificación de materiales que de elegir una capacidad superior a su carga de trabajo práctica.
Elija la automatización en función del cuello de botella real
Es fácil invertir en exceso en la máquina más visible de una línea. Una sierra más rápida puede crear una cola mayor en la prensa. Una prensa automatizada puede quedar esperando porque la preparación del material es inconsistente. La pregunta útil no es “¿Qué máquina es la más avanzada?”, sino “¿En qué punto deja de ser recuperable el material?”.
Si predominan el desportillado de bordes y las dimensiones incorrectas, priorice la referencia de corte, el mantenimiento de herramientas y el control de anidamiento. Si los paneles en buen estado se rayan o desportillan entre estaciones, priorice la manipulación y el apilado. Si los tableros se rechazan después del acabado superficial, investigue la consistencia de temperatura, la distribución de presión, el acondicionamiento del papel o de la chapa, la limpieza y la alineación antes de aumentar la velocidad de producción.
Los equipos de proyecto también deben examinar las interfaces entre máquinas. Los tamaños de panel, la dirección de alimentación, la altura de apilado, el tiempo de ciclo y la capacidad de almacenamiento intermedio deben funcionar conjuntamente. Una línea con máquinas individuales técnicamente capaces aún puede desperdiciar material cuando la sincronización de transferencia obliga a los operarios a apresurarse, apilar los tableros de forma inadecuada u omitir pasos de alineación para mantener el flujo de producción.
Una secuencia práctica de puesta en marcha
La reducción de desperdicios es más fácil de mantener cuando se integra en la puesta en marcha y el control diario, en lugar de tratarse como un proyecto ocasional de mejora. Una secuencia útil es:
- Registre los rechazos por tipo de defecto y etapa de producción para pedidos representativos de gabinetes.
- Confirme qué piezas requieren coincidencia de veta, protección de la cara visible, tolerancias dimensionales ajustadas o acabados de alta calidad.
- Establezca planes de corte en torno al aprovechamiento de hojas completas y recortes reutilizables, manteniendo intactos los requisitos de dirección de veta y canteado.
- Valide cada interfaz de máquina con tamaños reales de tablero, no solo con las dimensiones nominales indicadas en los planos de distribución.
- Establezca ajustes aprobados para cada tipo de tablero y acabado, incluidas las condiciones de alimentación, las comprobaciones de alineación y los parámetros de prensa cuando corresponda.
- Inspeccione los primeros paneles después del corte, después de la laminación y después del recorte final. Detectar una desviación a tiempo protege el resto del lote.
- Revise conjuntamente los defectos recurrentes con mantenimiento y producción. Una herramienta de corte desgastada, una guía inestable, una placa contaminada o una ventosa de vacío deficiente pueden parecer “errores del operario” si no se rastrea el modo de fallo.
Este enfoque también proporciona a compras y planificación de producción una base más clara para tomar decisiones. En lugar de evaluar la maquinaria únicamente por su capacidad nominal, compárela con el coste de los tableros acabados rechazados, las interrupciones en la manipulación de materiales, la estabilidad de preparación, la disponibilidad de repuestos y el soporte necesario para mantener fiables la calibración y los controles a lo largo del tiempo.
No confunda ciclos rápidos con un uso eficiente del material
Un ciclo más corto puede reducir la exposición a daños por manipulación y disminuir el trabajo en proceso, pero la velocidad por sí sola no reduce el desperdicio de chapa. Si el alimentador entrega tableros desalineados o el material superficial está mal preparado, un ciclo más rápido simplemente produce defectos con mayor rapidez. El proceso debe ser estable antes de acelerarlo.
El mismo principio se aplica a la automatización. La carga por vacío, la alineación, la alimentación y el apilado automáticos pueden mejorar la consistencia cuando se adaptan al formato de panel y al ritmo de la línea. Pueden ser menos útiles cuando los materiales entrantes varían mucho, la disciplina de mantenimiento es deficiente o los cambios frecuentes de preparación no se gestionan adecuadamente. La automatización debe eliminar una fuente conocida de variación, no ocultar un problema de proceso sin resolver.
Qué confirmar antes de aprobar un plan de maquinaria
Para un proyecto de producción de gabinetes, la decisión inicial más valiosa es definir el flujo de materiales desde la recepción de las hojas hasta el componente terminado. Confirme los tamaños máximos y mínimos de panel, los tipos de sustrato, los requisitos de acabado en chapa o papel, las reglas de dirección de veta, la mezcla de lotes prevista, el margen de recorte permitido y el punto en el que se inspeccionan los paneles. Estos detalles determinan si el equipo debe priorizar la flexibilidad, la producción continua, la protección de superficies o la consistencia del prensado.
Confirme también quién mantendrá la precisión de referencia después de la instalación. El acceso para calibración, los controles del operario, el soporte de repuestos y la respuesta ante fallos afectan al desperdicio durante toda la vida útil de la línea. Qingdao Zhongding Machinery Co., Ltd. suministra maquinaria para carpintería y soluciones completas para talleres de mobiliario y líneas industriales, con soporte técnico y servicio de repuestos como parte del valor operativo a largo plazo. Para los proyectos en los que la pérdida de material se ha convertido en un coste recurrente, este soporte continuo es relevante porque el rendimiento estable depende de más que la especificación inicial de la máquina.
El programa más eficaz para reducir el desperdicio de chapa no suele consistir en una sola compra de equipos. Es un flujo de producción en el que los planes de corte preservan el material utilizable, la manipulación protege las caras visibles, el prensado crea una adhesión fiable y la inspección detecta variaciones antes de que se vea afectado un lote completo. Cuando estos controles trabajan conjuntamente, una mayor parte de cada hoja llega a la línea de montaje de gabinetes como componente utilizable en lugar de salir de la fábrica como desecho.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.