


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo especificar una línea de laminación de paneles de madera para plantas de fabricación de muebles de alto volumen
Para una planta de muebles de alto volumen, especificar una línea de laminación es principalmente un ejercicio de capacidad y control. Una línea que parece rápida en el diseño de un proveedor aún puede convertirse en un cuello de botella si la preparación de paneles, la aplicación de adhesivo, el tiempo de permanencia en la prensa, la carga, la descarga o el recorte posterior no están equilibrados en torno al mismo ritmo de producción.
Por lo tanto, la primera decisión no es la velocidad nominal de la línea. Es determinar si la Línea de Laminación de Paneles de Madera propuesta puede producir la combinación requerida de paneles con una calidad de adhesión estable durante turnos normales, cambios de materiales e intervalos de mantenimiento rutinario. Para la mayoría de las evaluaciones técnicas, cuatro áreas merecen la mayor atención: la gama de paneles y materiales de superficie, el adhesivo y el método de curado, el modelo real de rendimiento y el nivel de automatización necesario para mantener abastecida la línea.
Comience por la combinación de producción, no por el catálogo de equipos
Una línea de laminación debe especificarse en función de los paneles que realmente pasarán por ella. Las plantas de muebles pueden laminar MDF, tableros de partículas, contrachapado, tableros de listones, paneles alveolares o sustratos compuestos. Estos materiales difieren en suavidad superficial, densidad, comportamiento frente a la humedad, tolerancia de espesor y capacidad para soportar la presión de prensado. Una línea adecuada para paneles de MDF planos y uniformes puede requerir un control de presión, un diseño de manipulación y ajustes de adhesivo diferentes cuando la planta también procesa tableros ligeros o menos uniformes.
El material de superficie es igualmente importante. El papel decorativo, el papel impregnado de melamina, la película de PVC, la película de PET, la chapa, el HPL y los productos de lámina no se comportan de la misma manera durante la alimentación, la aplicación de cola, el prensado, el enfriamiento y el recorte. Una planta que espere incorporar nuevas superficies decorativas en el futuro debe evitar especificar una línea demasiado limitada a un único espesor de película o ancho de rollo. La flexibilidad futura no exige todas las opciones posibles, pero sí requiere que se hayan considerado los rangos de anchura, los sistemas de desenrollado, el control de tensión, los ajustes de prensa y la capacidad de temperatura antes de la instalación.
El equipo técnico debe preparar una matriz de paneles antes de solicitar cotizaciones a los proveedores. Debe identificar:
- Tipos de sustrato, rango de espesor, rango de longitud y anchura de los paneles, y tamaño mínimo de panel.
- Materiales de superficie que se van a laminar, incluidos el formato en rollo o en hoja, el espesor, el estado del reverso y la tolerancia de anchura.
- Requisitos de laminación a una o dos caras.
- Criterios de calidad de los paneles terminados, como planitud de la superficie, condición de los bordes, defectos visuales, resistencia de adhesión y retrabajo permitido.
- Proporciones de producción previstas, en lugar de considerar únicamente el producto de mayor volumen.
Esta matriz revela una cuestión importante: la producción de alto volumen suele provenir de un grupo limitado de productos repetibles, mientras que las interrupciones de producción a menudo se deben a series cortas, tamaños inusuales, cambios de color o sustituciones de materiales. La línea debe optimizarse para el patrón de producción dominante, pero su proceso de cambio debe ser realista para la combinación secundaria. Un sistema que requiere ajustes mecánicos prolongados o una limpieza difícil después de cada cambio de adhesivo o película puede perder gran parte de su ventaja teórica.
Especifique la capacidad como un proceso equilibrado
Las cifras de velocidad publicadas solo son útiles cuando sus supuestos operativos están claros. Un transportador puede ser capaz de mover paneles rápidamente, mientras que la prensa, la estación de adhesivo, la sección de curado o la célula de descarga determinan la producción real. La capacidad debe calcularse a partir de las dimensiones de los paneles, el espaciado entre paneles, el ciclo de prensa o el tiempo de permanencia en una prensa continua, la combinación de productos y el tiempo necesario para los cambios planificados.
Los evaluadores técnicos deben pedir a los proveedores que describan la estación de cuello de botella para cada grupo de productos previsto. La respuesta debe distinguir entre la velocidad mecánica máxima y la velocidad de producción sostenible. También debe indicar qué ocurre cuando los paneles llegan con variaciones dimensionales normales, cuando un operario necesita empalmar un rollo o cuando la aplicación de adhesivo necesita inspección y ajuste.
Un enfoque de evaluación útil consiste en trazar el flujo completo de materiales:
- Entrada de paneles desde el lijado, el almacenamiento o el mecanizado previo.
- Eliminación de polvo y preparación de la superficie antes de la aplicación de adhesivo.
- Dosificación, mezcla, suministro, recubrimiento y recuperación de adhesivo cuando corresponda.
- Desenrollado, alineación, corte y colocación de película o chapa.
- Prensado, calentamiento o curado, enfriamiento y estabilización.
- Apilado, transferencia, recorte, procesamiento de bordes, inspección y almacenamiento intermedio.
Cada etapa debe contar con suficiente capacidad de acumulación para absorber variaciones normales sin permitir que los paneles esperen demasiado tiempo después de la aplicación de cola. El tiempo abierto del adhesivo es especialmente importante. Si la acumulación aguas arriba puede dejar los paneles recubiertos expuestos más allá de la ventana efectiva de trabajo del adhesivo, pueden aparecer inconsistencias de adhesión incluso cuando la prensa funciona correctamente.
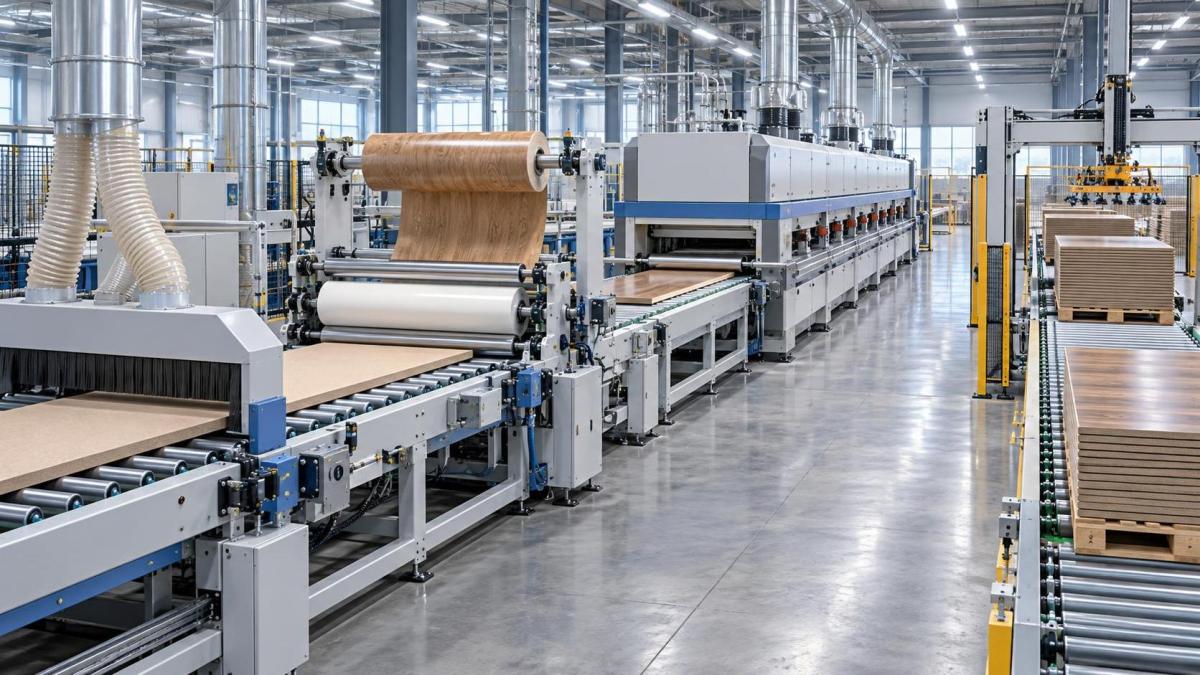
La capacidad de la línea también debe comprobarse frente a las operaciones posteriores. Una línea de laminación que produce paneles más rápido de lo que pueden aceptarlos el recorte, el nesting CNC, el canteado o la manipulación en almacén genera inventario oculto de trabajo en proceso. Por el contrario, un proceso lento de lijado o limpieza de paneles aguas arriba puede dejar sin suministro a una costosa línea de laminación. La especificación correcta suele ser el diseño de una célula coordinada, no la compra de una prensa aislada.
Adapte el sistema adhesivo al producto y a la disciplina operativa
La elección del adhesivo define gran parte del diseño de la línea. Los sistemas base agua, los adhesivos termofusibles, los adhesivos termofusibles reactivos, los sistemas de urea-formaldehído, los adhesivos basados en PVAc y otras formulaciones tienen requisitos diferentes de control de temperatura, gestión de viscosidad, tiempo abierto, desarrollo del curado, limpieza y almacenamiento. La elección adecuada depende del material de superficie, el sustrato, las propiedades de resistencia requeridas, el tipo de prensa, las expectativas de acabado y el entorno de producción.
Es arriesgado tratar la selección del adhesivo como una decisión de consumibles que pueda finalizarse después de la instalación de la maquinaria. El adhesivo afecta la configuración de las bombas, el calentamiento de mangueras, el diseño del aplicador, la selección de rodillos, la precisión de dosificación, los sistemas de limpieza, las necesidades de ventilación y la longitud o el perfil de temperatura del proceso de curado. Una línea diseñada para una familia de adhesivos puede no cambiar fácilmente a otra sin modificaciones tanto en el hardware como en los procedimientos operativos.
Para la evaluación técnica, solicite una ventana de proceso clara en lugar de una declaración general de que la máquina es “compatible” con un adhesivo determinado. La evaluación debe cubrir la condición aceptable del sustrato, la cantidad de adhesivo aplicada, el rango de temperatura, el tiempo de ensamblaje, la presión de prensa, la duración del prensado y las condiciones de manipulación posteriores al prensado. La ventana de proceso es más útil que un único ajuste recomendado porque muestra cuánto margen tiene la planta para gestionar la variación ordinaria de producción.
La humedad del sustrato y la limpieza de la superficie merecen especial atención. El polvo, las fibras sueltas, la contaminación por aceite, la variación excesiva de humedad y las superficies mal lijadas pueden reducir la fiabilidad de la adhesión. Una sección automática de eliminación de polvo puede justificarse cuando el lijado de paneles genera residuos significativos o cuando los materiales de superficie de alto brillo hacen muy visibles los defectos menores. Si se incluye la limpieza, su eficacia debe evaluarse junto con toda la línea, no únicamente por la presencia de cepillos o cuchillas de aire en un diseño.
El diseño de la prensa debe seguir los requisitos de calidad
La prensa es donde un proceso nominal de laminación se convierte en un panel terminado. Su diseño debe adaptarse a los materiales seleccionados y al estándar visual requerido. Las preguntas importantes incluyen la uniformidad de presión en toda la anchura de trabajo, la planitud de las placas de prensa, la uniformidad de calentamiento cuando se utiliza calor, la respuesta a la variación de espesor y la capacidad de repetir ajustes de una producción a otra.
La presión por sí sola no garantiza una adhesión resistente. Una presión excesiva puede forzar el adhesivo hacia un sustrato poroso o causar distorsión superficial, mientras que una presión insuficiente o desigual puede dejar zonas con adhesión débil, burbujas o mala adherencia en los bordes. En paneles de muebles grandes, una distribución desigual de la presión puede generar defectos que solo se hacen visibles después del mecanizado posterior o durante la manipulación posterior.
Por lo tanto, la selección de la prensa debe estar vinculada a un método de inspección definido. La planta debe decidir cómo verificará la uniformidad del recubrimiento, la alineación de los paneles, el aspecto superficial, la planitud y la integridad de la adhesión durante la producción. Dependiendo de los materiales y del estándar de calidad, esto puede incluir inspección visual con iluminación controlada, comprobaciones en los bordes y esquinas de los paneles, muestras destructivas rutinarias o medición de la geometría del panel después del enfriamiento.
Una propuesta del proveedor debe identificar cómo se almacenan, recuperan y protegen los ajustes de la prensa contra cambios no autorizados. Las recetas solo tienen valor cuando los operarios pueden reproducir las condiciones asociadas: tipo de panel, material de superficie, parámetros del adhesivo, ajuste de prensa, velocidad de línea y cualquier requisito de curado o enfriamiento. Una interfaz de control con muchas recetas no proporciona por sí sola repetibilidad si dichas recetas se crean sin un control disciplinado de parámetros.
Elija la automatización para la estabilidad del flujo, no para la apariencia
Las plantas de muebles de alto volumen suelen necesitar carga automática, orientación de paneles, transferencia, apilado y conexión con transportadores aguas arriba y aguas abajo. Sin embargo, la automatización debe seleccionarse según el problema operativo que resuelve. La alimentación automática es útil cuando la manipulación manual no puede mantener el espaciado entre paneles, daña las superficies decorativas o genera una limitación ergonómica y de personal. Los apiladores automáticos y los sistemas de retorno son útiles cuando evitan la acumulación de producción y reducen el riesgo de daños en los paneles después de la laminación.
Para la producción mixta, la capacidad de identificar las dimensiones de los paneles y encaminarlos correctamente puede ser más importante que la mayor cadencia automática posible. Para una producción repetible de lotes grandes, una disposición de manipulación más simple y robusta puede ser más productiva que un sistema muy complejo que requiere intervenciones frecuentes.
Los requisitos de integración deben documentarse desde el principio. Normalmente incluyen la altura del transportador, el sentido de desplazamiento de los paneles, la interfaz de comunicación, la lógica de parada de emergencia, el intercambio de datos de códigos de barras u órdenes de producción y el espacio físico necesario para el mantenimiento. Las líneas de producción existentes también pueden imponer límites al suministro eléctrico, aire comprimido, extracción, vías de acceso y carga del suelo. Estas son restricciones de instalación, pero afectan directamente a la capacidad de una línea para operar a la capacidad planificada.
Evalúe la mantenibilidad antes de comparar precios
El precio de compra más bajo puede resultar costoso cuando los circuitos de adhesivo son difíciles de limpiar, los rodillos requieren ajustes prolongados, los componentes críticos son de difícil acceso o las piezas de desgaste comunes tienen largos plazos de reposición. Las líneas de laminación funcionan mejor cuando las tareas de limpieza, inspección y sustitución se integran en las rutinas operativas normales, en lugar de aplazarse hasta que aparezcan problemas de calidad.
Una evaluación técnica debe solicitar un programa de mantenimiento que separe las tareas diarias, semanales y periódicas. Debe identificar las piezas consumibles, los repuestos recomendados, los puntos de lubricación, los métodos de limpieza y el acceso requerido alrededor de la máquina. Los componentes en contacto con adhesivo requieren especial revisión porque la acumulación de residuos puede afectar la uniformidad del recubrimiento y, con el tiempo, generar paradas evitables.
Los controles y diagnósticos también son importantes. Los mensajes de fallo deben ayudar al personal de mantenimiento a identificar si un problema proviene de la alimentación de material, la tensión, el suministro de adhesivo, el calentamiento, la presión, los enclavamientos de seguridad o la transferencia de paneles. La asistencia remota puede ser útil, pero no sustituye la documentación, los esquemas eléctricos, los planos mecánicos y un plan de repuestos que la planta pueda utilizar de forma independiente.
Utilice criterios de aceptación que reflejen las condiciones de fábrica
Antes de realizar un pedido, convierta las expectativas generales en condiciones de aceptación medibles. Esto evita una brecha común entre una demostración con materiales de muestra cuidadosamente preparados y la producción normal con los propios paneles, películas, operarios y cambios de producto de la planta.
El plan de aceptación debe definir qué combinaciones de paneles y superficies se probarán, la condición de producción requerida, los criterios de inspección, los tipos de defectos aceptables y el procedimiento para documentar los ajustes. También debe establecer si el proveedor demostrará el cambio de formato, la preparación del adhesivo, la limpieza de la línea, las funciones de seguridad y el procedimiento de recuperación después de una parada.
Una especificación sólida no exige por defecto la mayor velocidad, el formato más ancho ni el mayor nivel de automatización. Define el ámbito de producción que la planta debe mantener de forma fiable y, a continuación, selecciona equipos, controles, manipulación y soporte de servicio capaces de mantener dicho ámbito. Para una operación de muebles de alto volumen, esa disciplina es lo que convierte una Línea de Laminación de Paneles de Madera de un diseño de máquina prometedor en un activo de producción fiable.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.