


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo los sistemas automatizados para el trabajo de la madera rastrean las piezas desde el corte hasta el ensamblaje
Los sistemas automatizados de carpintería rastrean las piezas vinculando cada componente físico con un registro digital único y actualizando ese registro a medida que el componente pasa por las operaciones de corte, canteado, perforación, inspección y montaje. Un código de barras, un código bidimensional o una etiqueta RFID proporciona el identificador. El software de producción suministra las instrucciones de mecanizado y el destino, mientras que los lectores, los controles de las máquinas y los terminales de los operarios informan de lo que ha ocurrido con la pieza.
Esta conexión solo es fiable cuando el sistema gestiona los cambios de secuencia, los componentes rechazados y las piezas de repuesto. Una línea que identifica correctamente los paneles durante una demostración ininterrumpida puede perder el control cuando un operario retira una pieza dañada o separa una pila. Para los evaluadores técnicos que comparan soluciones automatizadas de carpintería, la pregunta clave es si la pieza física y su registro de producción siguen sincronizados durante estas interrupciones.
La identidad de la pieza comienza con los datos de producción
Antes de que un panel llegue a la sierra o a la fresadora nesting, el sistema de producción necesita un registro que lo distinga de todos los demás componentes. Un panel lateral de armario puede tener las mismas dimensiones que varios otros y, aun así, requerir un patrón de perforación, un tratamiento de cantos, un acabado o un destino de montaje diferentes. Las dimensiones por sí solas no permiten una identificación fiable.
El registro debe vincular cada componente individual con su pedido, conjunto, especificación del material, requisitos de mecanizado y revisión del diseño. También necesita una ruta de producción definida. Algunos paneles pasan del corte al canteado y la perforación; otros requieren un procesamiento adicional de la superficie o una inspección. El identificador funciona como una clave de consulta que permite a cada estación recuperar las instrucciones pertinentes sin codificar todo el registro de fabricación en una etiqueta.
El tipo de pieza y cada unidad física deben tratarse por separado. El tipo de pieza describe el componente requerido; una unidad representa un intento de fabricación. Si se vuelve a cortar un panel dañado, el sistema debe distinguir el repuesto del original. De lo contrario, un panel rechazado que vuelva a aparecer más adelante podría aceptarse junto con su repuesto, lo que generaría inventario duplicado y un estado de montaje engañoso.
Los cambios de diseño requieren la misma rigurosidad. Una vez iniciada la producción, un plano revisado no debe sobrescribir silenciosamente las instrucciones asociadas a los componentes ya fabricados. El sistema debe conservar la revisión utilizada para cada pieza y determinar si las piezas existentes siguen siendo utilizables. Escanear un identificador sirve de poco si recupera instrucciones que ya no describen el panel que tiene delante el operario.
Elegir un identificador que resista todo el recorrido
Los códigos de barras y bidimensionales impresos son adecuados para flujos de trabajo en los que un lector puede ver la etiqueta en una posición predecible. El texto legible por personas ofrece una alternativa útil si falla el escáner. La colocación de la etiqueta debe tener en cuenta el recorte, el procesamiento de cantos, la perforación, el apilamiento y la protección de la superficie; una etiqueta que resiste el corte puede desaparecer durante una operación posterior.
RFID permite identificar piezas etiquetadas sin visibilidad óptica directa, pero plantea otras cuestiones de ingeniería. Las zonas de lectura deben distinguir el panel previsto de las piezas cercanas, y el rendimiento de la etiqueta debe evaluarse junto a las estructuras de las máquinas, los materiales apilados y la disposición de manipulación real. Leer varias etiquetas a la vez no determina automáticamente el orden ni la posición de los paneles correspondientes.
Por tanto, la elección depende del proceso. Una etiqueta accesible puede ser suficiente para una estación de perforación con carga manual. Un identificador oculto puede resultar útil en otra disposición de manipulación, siempre que el sistema pueda determinar qué componente etiquetado está entrando en la máquina. En ambos casos, el soporte del identificador debe validarse frente al polvo, la abrasión, el calor, la presión y la exposición a adhesivos que encontrará en condiciones reales.
Cómo acompaña la identidad al panel entre máquinas
En la operación de corte, el software asocia cada componente resultante con su registro de producción. Una fresadora nesting puede utilizar etiquetas aplicadas a la plancha antes del mecanizado, mientras que un flujo basado en sierra puede etiquetar los componentes al salir de la operación de corte. Ambos enfoques requieren una asociación fiable entre el plan de corte, el panel físico y la etiqueta correcta.
Las etiquetas aplicadas previamente deben corresponder a la disposición final del nesting y permanecer adheridas a las piezas previstas. Las etiquetas aplicadas después del corte dependen de una descarga y manipulación controladas. Si un operario reorganiza paneles similares antes de etiquetarlos, el sistema puede asignar identificadores válidos a componentes equivocados. Una lectura correcta del código de barras confirmaría entonces la etiqueta, pero no detectaría el error subyacente.
Una secuencia de seguimiento eficaz acompaña al panel en estos traspasos:
- Corte: establecer la identidad de la pieza física y registrar su salida de la operación de corte.
- Canteado: recuperar el tratamiento de cantos requerido, establecer la orientación y registrar el resultado pertinente del procesamiento.
- Perforación o fresado: verificar que la pieza puede someterse a la operación y cargar el programa de mecanizado adecuado.
- Inspección o retrabajo: registrar la aceptación, una retención por calidad o el retorno autorizado a una operación anterior.
- Preparación para el montaje: asignar el componente a su kit o conjunto y comprobar que están disponibles todas las piezas requeridas.
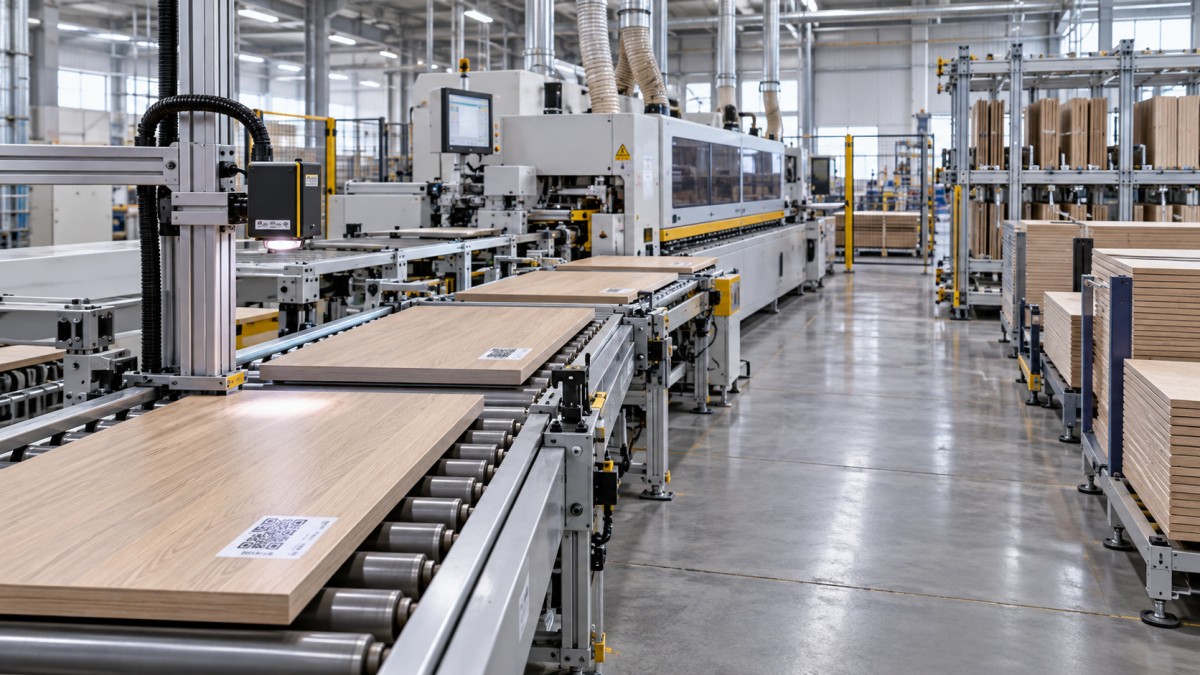
En cada traspaso, la identificación debe conducir a una decisión. La estación comprueba si la pieza debe estar allí, si se han completado las operaciones previas y qué instrucciones se aplican. Leer un código y mostrar un número de pedido aporta visibilidad, pero para controlar la autorización de la máquina se necesita lógica adicional.
El canteado pone de manifiesto una limitación importante: la identidad no determina la orientación. El sistema puede saber qué panel ha llegado y, aun así, no saber qué cara está hacia arriba ni qué canto entra primero en la máquina. Según el equipo, la orientación puede controlarse mediante guías, dispositivos de manipulación, confirmación del operario o sensores. El registro debe describir los cantos previstos y el proceso físico debe presentarlos correctamente.
El seguimiento de la posición puede mantener la identidad a través de una sección de transportador cerrada después de un escaneo de entrada. Esto solo funciona mientras la relación entre las piezas y las posiciones del transportador sea fiable. La retirada, la reinserción, el adelantamiento o el desvío manual pueden romper esa relación. Si estos sucesos son posibles, el diseño necesita otro punto de identificación o un procedimiento explícito para restablecer la asociación.
El procesamiento por lotes requiere otro tipo de traspaso
Algunas operaciones procesan varios paneles a la vez, lo que dificulta el seguimiento individual en la entrada y la salida. El prensado de chapas es un ejemplo. UnaPrensa de calor para chapas de madera aplica calor y presión hidráulica para adherir chapas de madera natural a sustratos como MDF, contrachapado o tablero de partículas. La función de prensado, por sí sola, no garantiza la trazabilidad de los componentes.
En una operación de prensado multicapa, el flujo de trabajo circundante puede asociar cada panel con una carga de prensa y una posición de carga y, después, conciliar las piezas durante la descarga. La ubicación de la etiqueta y el método de identificación deben adaptarse a las condiciones de prensado y a la superficie acabada. Si la identidad se mantiene mediante un mapa de carga, la secuencia de carga y descarga debe conservarlo. Los datos de ciclo disponibles deben vincularse a la carga correcta mediante una interfaz verificada; nunca debe darse por supuesto el intercambio automático de datos basándose únicamente en la capacidad de procesamiento de la máquina.
El software debe distinguir entre un escaneo y una operación completada
Un escaneo confirma que se ha leído un identificador en un punto determinado. No demuestra que la máquina haya procesado correctamente el componente. Un seguimiento fiable distingue eventos como la llegada, la aceptación de instrucciones, el inicio del ciclo, la finalización del ciclo y la liberación de calidad. Estas distinciones permiten que las estaciones posteriores diferencien un panel que espera junto a una máquina de uno listo para el montaje.
La plataforma de producción, la interfaz de la máquina y el controlador deben coincidir en el significado de cada estado. Una señal del controlador de «ciclo completado» puede confirmar que ha terminado una secuencia programada, pero no que las dimensiones o la calidad del acabado sean correctas. Si se requiere una inspección, su resultado debe ocupar un lugar independiente en el flujo de trabajo. De lo contrario, el sistema de montaje puede indicar que un kit está completo aunque sus componentes aún estén pendientes de aceptación.
La evaluación técnica debe examinar varias interfaces:
- Correspondencia entre pieza y programa: cómo selecciona el sistema el programa correcto y comprueba su revisión antes del procesamiento.
- Retroalimentación de la máquina: qué eventos comunica el equipo y cómo se representan los ciclos interrumpidos o abortados.
- Gestión de mensajes: cómo afectan los mensajes retrasados, repetidos o ausentes al registro de la pieza.
- Pérdida de conexión: qué trabajos pueden continuar localmente y cómo se concilian los registros cuando se restablece la comunicación.
- Cambios manuales: quién puede anular una ruta, sustituir un identificador o liberar un componente retenido, y qué historial se conserva.
Un protocolo de comunicación declarado solo responde a una parte de la cuestión de integración. Aunque el equipo admita una interfaz común como OPC UA, es necesario acordar los campos de datos disponibles, el significado de los eventos y los permisos de los comandos. La transferencia de programas basada en archivos también puede ser viable, pero transferir un archivo de mecanizado no proporciona automáticamente información de finalización ni garantiza el cumplimiento de la ruta de producción.
Los mensajes repetidos son una cuestión práctica. Si una máquina vuelve a enviar un evento de finalización después de reconectarse, el sistema de producción debe reconocer el duplicado y conservar un único resultado válido. Los eventos también necesitan contexto suficiente para identificar la unidad, la operación, la máquina y la secuencia pertinente. Una marca de tiempo por sí sola puede no resolver la ambigüedad cuando los mensajes llegan tarde.
El funcionamiento desconectado requiere una política definida. Una estación podría continuar con instrucciones previamente autorizadas y almacenadas localmente, mientras que otro proceso quizá deba detenerse porque no está disponible la información más reciente sobre la ruta o el estado de calidad. La decisión adecuada depende de las consecuencias de utilizar información desactualizada. Los evaluadores deben pedir al proveedor que demuestre tanto la interrupción como la conciliación posterior.
La preparación para el montaje depende de las excepciones y de que el kit esté completo
En el montaje, el seguimiento debe responder a una pregunta más útil que «¿Dónde está este panel?». Debe determinar si están presentes todos los componentes requeridos para un conjunto concreto, si han sido aceptados y si son compatibles con la revisión de diseño aplicable. Un carro con el número esperado de paneles todavía puede carecer de un componente y contener un duplicado de otro.
El kit puede tener su propio identificador y cada pieza puede escanearse al incorporarse. A continuación, el sistema compara el contenido real con los requisitos del conjunto y señala los componentes que faltan, han sido rechazados o son incorrectos. Si se retira un panel para repararlo, su pertenencia al kit o su estado de preparación debe actualizarse con la suficiente rapidez para impedir que se libere prematuramente al montaje.
Las excepciones deben probarse deliberadamente porque revelan si el sistema comprende el estado de producción. Una demostración de aceptación útil debe incluir una etiqueta ilegible, un panel presentado en una estación incorrecta, un ciclo de mecanizado interrumpido, un componente rechazado seguido de uno recortado y una interrupción de la red. También debe incluir una pieza retirada de un transportador o kit bajo seguimiento. Cada evento necesita una vía de recuperación visible que conserve el historial del componente.
El reetiquetado requiere especial cuidado. Los operarios necesitan una forma de recuperar la identidad sin seleccionar un registro que parezca plausible solo porque las dimensiones coinciden. La recuperación puede basarse en una ubicación controlada, la información del plan de corte, otras marcas legibles o una inspección conforme a los requisitos de producción. Cuando no sea posible establecer la identidad con confianza, retener o volver a fabricar el componente puede ser más fiable que asignarle una identidad incierta.
Para pedidos mixtos, recortes frecuentes y varias rutas de mecanizado, el seguimiento individual de las piezas puede ofrecer un control valioso sobre la preparación para el montaje. Una operación más sencilla con lotes estables puede obtener una visibilidad adecuada mediante una manipulación controlada por lotes y puntos de escaneo seleccionados. El alcance apropiado depende de dónde pueda perderse la identidad y de las decisiones que dependan de ella.
Antes de aceptar un sistema propuesto, siga un componente a través de su ruta normal, rechácelo, fabrique su repuesto y complete el kit de montaje. Los registros deben explicar qué unidad física fue aceptada, qué operaciones completó y por qué se liberó el kit. Esta demostración proporciona al evaluador técnico pruebas concretas de que el seguimiento puede respaldar la producción cuando cambia la secuencia prevista.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.