


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿CNC nesting o seccionadora? ¿Qué configuración se adapta a su fábrica de muebles?
Elija una fresadora CNC de nesting cuando los pedidos de armarios incluyan piezas variadas, cambios frecuentes de diseño y una cantidad considerable de taladrado o fresado en la cara. Una seccionadora de vigas es más adecuada cuando la producción se centra en paneles rectangulares, dimensiones repetidas y suficientes patrones de corte idénticos para que resulte rentable cortar en pila. Si ambos tipos de trabajo tienen un volumen considerable, conviene evaluar una configuración combinada, pero solo después de confirmar que el taladrado, el canteado y la manipulación de materiales pueden absorber la capacidad de corte adicional.
La comparación más útil es el número de componentes de armario terminados por turno. La velocidad de corte por sí sola no tiene en cuenta la clasificación, el taladrado, el etiquetado ni los retrabajos. Al comparar soluciones para el trabajo de la madera en fábricas de armarios, comience con los archivos de pedidos reales y trace las operaciones necesarias desde los tableros completos hasta las piezas listas para el montaje.
Deje que la combinación de pedidos determine el método de corte
Una fábrica que produce cocinas a medida se enfrenta a un problema de corte distinto al de otra que fabrica repetidamente estructuras de armario. Ambas procesan MDF, contrachapado y paneles laminados, pero sus posibilidades de agrupar la producción son muy diferentes.
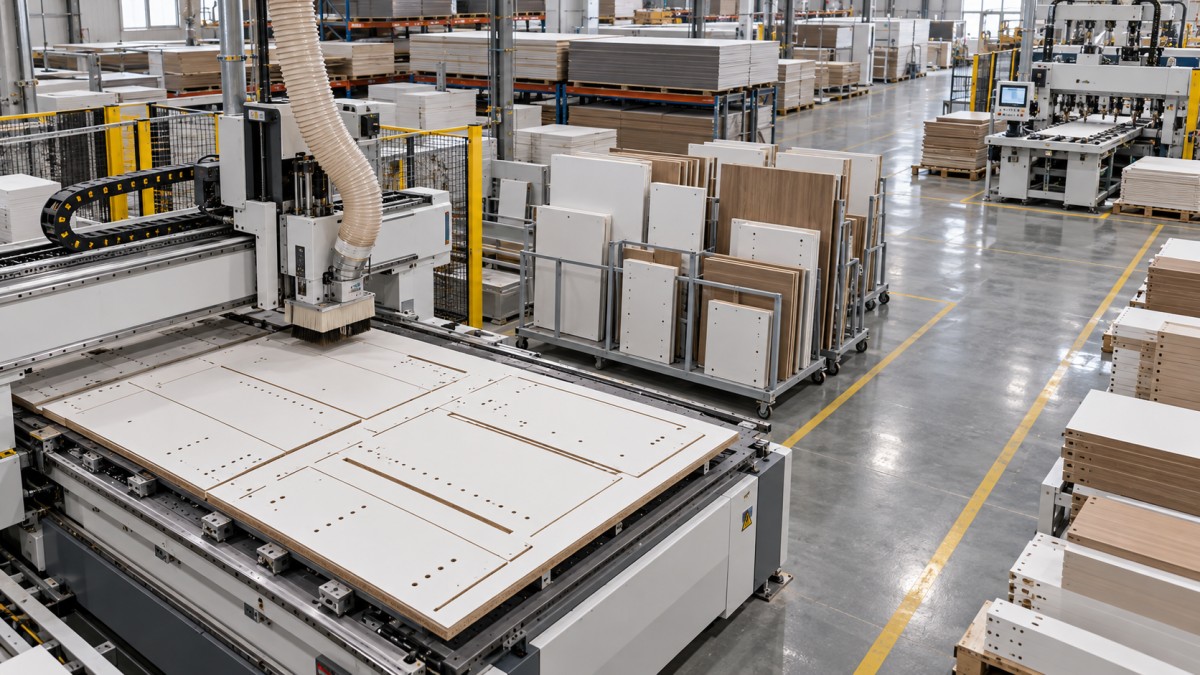
El nesting distribuye los componentes sobre un tablero y los mecaniza con una fresadora. Los estantes rectangulares pueden compartir el tablero con paneles perfilados, aberturas para instalaciones y piezas que requieren ranuras en la cara. Cuando la configuración de la máquina permite realizar las operaciones necesarias, el corte y el mecanizado utilizan la misma preparación y referencia de coordenadas. Esto reduce la manipulación por separado, aunque los cambios de herramienta y el taladrado siguen consumiendo tiempo de ciclo.
Una seccionadora de vigas divide los paneles mediante secuencias de cortes rectos. Su principal ventaja de producción se manifiesta cuando se pueden apilar y cortar juntos tableros compatibles. Para ello, deben coincidir el material, el espesor, la orientación del acabado y el patrón de corte. Un gran volumen diario de paneles no permite formar automáticamente pilas útiles: la variedad de diseños y dimensiones puede hacer que la seccionadora procese casi exclusivamente tableros individuales.
La compatibilidad de los lotes también tiene un coste de programación. Esperar a reunir suficientes pedidos coincidentes para completar una pila puede retrasar los armarios urgentes. Evalúe el corte en pila en función de las cantidades de lanzamiento que la fábrica realmente acepta, en lugar de suponer que todos los tableros compatibles estarán disponibles al mismo tiempo.
Compare el recorrido hasta obtener una pieza lista para el montaje
Considere un lateral de armario que requiere un corte perimetral, orificios para soportes de estantes, una ranura para el panel posterior y orificios para conectores en los cantos. Una fresadora CNC de nesting equipada con herramientas de taladrado adecuadas puede realizar las operaciones accesibles en la cara mientras el tablero permanece en la mesa. Los orificios en los cantos pueden requerir otra máquina o un cabezal angular apropiado. Las características en la cara inferior requieren una segunda preparación, salvo que la disposición de producción esté diseñada específicamente para resolverlo.
Después del corte en la seccionadora de vigas, el mismo lateral debe pasar por equipos de taladrado y ranurado. Una taladradora dedicada puede realizar estas operaciones de forma eficiente, especialmente con componentes repetidos, pero su tiempo de carga, las colas y su capacidad deben incluirse en la comparación. Una seccionadora rápida que alimenta una estación de taladrado sobrecargada aumenta el trabajo en curso, pero no la producción de armarios.
Para cada familia de piezas representativa, registre el recorrido completo: extracción del tablero, corte, descarga, identificación, mecanizado secundario y entrega al canteado. Mida tanto la ocupación de las máquinas como la mano de obra directa. Un ciclo de corte automático puede seguir requiriendo atención continua durante la descarga, mientras que un ciclo de nesting más largo puede dejar tiempo para otras tareas si la distribución y los procedimientos de trabajo seguro lo permiten.
Es especialmente fácil subestimar la clasificación. Un tablero anidado puede contener piezas de varios armarios, mientras que una pila cortada en seccionadora produce piezas repetidas que deben separarse por pedido. Ninguna de las dos disposiciones garantiza un flujo ordenado en las operaciones posteriores. Las etiquetas deben seguir siendo legibles durante las operaciones posteriores e identificar la pieza, su orientación y su siguiente destino.
El rendimiento del material varía según las herramientas y la manipulación
El software de nesting puede distribuir eficientemente formas irregulares, pero el diámetro de la fresa determina la separación entre componentes. Por lo general, la hoja de una seccionadora elimina una franja de material más estrecha, aunque la secuencia de cortes rectos permitida limita la distribución. Ninguno de los dos procesos ofrece una ventaja automática de rendimiento para todos los pedidos de armarios.
Compare los resultados de optimización con las mismas cantidades de pedido, tamaños de tablero, restricciones de veta, márgenes de recorte y reglas para retales. Incluya el diámetro real de la fresa o el ancho de corte de la sierra. Una distribución que gira los frentes con veta para mejorar el porcentaje de aprovechamiento no es viable si el diseño exige una dirección de veta uniforme.
Los retales también deben definirse de forma realista. Un retal rectangular solo se convierte en inventario útil cuando se registran su material, espesor, dimensiones y ubicación de almacenamiento, y queda disponible para optimizaciones posteriores. De lo contrario, el rendimiento declarado puede ocultar montones crecientes de material sin controlar. Los pequeños restos de nesting y las tiras estrechas de la seccionadora deben evaluarse en función de las prácticas reales de reutilización de la fábrica.
Las piezas pequeñas ponen de manifiesto distintos límites del proceso
En una mesa de nesting, una pieza pequeña ofrece menos superficie para la sujeción por vacío. La planitud del tablero, el estado del tablero de sacrificio, las fugas, la permeabilidad del material y el orden en que se retira el material circundante influyen en la sujeción. Un desplazamiento al final del corte puede afectar las dimensiones o la calidad del canto, aunque el posicionamiento de la máquina siga siendo preciso.
Dejar una fina capa de material para una pasada final, utilizar puentes de sujeción o cambiar la secuencia de corte puede mejorar la estabilidad. Cada método implica una contrapartida: una pasada adicional lleva tiempo, los puentes deben retirarse y la separación final debe preservar el canto acabado. Valide el método con las piezas más pequeñas que se repiten en la producción.
En el procesamiento con seccionadora de vigas, evalúe la manipulación de tiras estrechas, las dimensiones mínimas de sujeción y el soporte durante los cortes finales. La altura de la pila debe respetar los límites de trabajo de la máquina y garantizar una calidad aceptable en toda ella. La altura máxima de corte indicada no demuestra que cualquier material y disposición de pila produzcan piezas aceptables.
Pruebe la calidad de los cantos en condiciones de producción
Los tableros revestidos de melamina, los paneles chapados y el contrachapado plantean distintas exigencias a las herramientas. En una fresadora de nesting, la geometría de la herramienta, la dirección de corte, el avance, la velocidad del husillo y la profundidad de corte afectan al astillado superficial y al acabado del canto. Una fresa de compresión debe trabajar con el acoplamiento adecuado a su geometría de corte; instalarla sin más no garantiza caras limpias.
En una seccionadora de vigas, la elección de la hoja, la alineación de la incisor, la aplicación de presión y el soporte del panel influyen en el resultado. Inspeccione las caras superior e inferior y, durante las pruebas de corte en pila, las piezas de distintas posiciones. Un panel superior limpio puede ocultar astillados en las piezas de abajo.
La aceptación debe evaluarse hasta el canteado. Un canto fresado visiblemente rugoso no es necesariamente inadecuado, y un canto aserrado de aspecto liso no demuestra que las dimensiones o la escuadra sean correctas. Procese piezas de prueba con la canteadora prevista, utilizando el margen de acabado planificado, y evalúe el canto resultante y la línea de cola conforme a las especificaciones del armario.
Las pruebas dimensionales deben incluir paneles largos, piezas estrechas y componentes que requieran una segunda preparación. Registre las dimensiones finales y la escuadra, además de la posición de los orificios con respecto a los cantos. En el nesting, confirme la referencia del canto acabado después del premecanizado de la canteadora: el material eliminado en esa etapa modifica la relación entre los orificios taladrados previamente y el canto final.
El lugar de una sierra de mesa deslizante
Una sierra de mesa deslizante desempeña una función distinta a la de una seccionadora automática de vigas. En una fábrica cuya producción se basa en nesting o en una seccionadora de vigas, puede encargarse de piezas de muestra, cortes angulares ocasionales y retrabajos que interrumpirían los lotes programados.
Por ejemplo, laZD3200 tiene una longitud máxima de corte de 3200 mm, un ancho de corte de 1250 mm entre la hoja y la guía paralela, y una inclinación manual de la hoja de 45° a 90°. Su altura máxima de corte especificada es de 80 mm a 90° y de 55 mm a 45°. Estas dimensiones describen su capacidad de corte; no demuestran posicionamiento automático, rendimiento en el procesamiento de pilas ni una productividad comparable a la de una seccionadora de vigas.
Mantener los trabajos ocasionales en una sierra separada puede proteger el programa de producción principal. Aun así, esta disposición requiere espacio para mover paneles de forma segura y un método claro para devolver las piezas de sustitución al pedido correcto.
El software y el espacio de planta pueden cambiar la configuración preferida
Una instalación de nesting requiere algo más que archivos de diseño compatibles. La conexión entre el diseño del armario, las reglas de mecanizado, las definiciones de herramientas y el postprocesador de la máquina debe conservar las dimensiones, las profundidades de taladrado, las ranuras y la orientación de las piezas. Una importación correcta del archivo sirve de poco si las características de mecanizado requieren correcciones manuales repetidas.
Para la producción con seccionadora de vigas, evalúe la optimización del corte junto con los datos del taladrado posterior. Los identificadores de las piezas deben vincular la lista de corte con el programa de mecanizado correcto. De lo contrario, el tiempo ahorrado durante el dimensionado se pierde al seleccionar programas, medir y clasificar.
Incluya en la demostración una modificación tardía del diseño. Cambie el ancho de un armario o la disposición de los conectores y siga la actualización a través de la optimización, las etiquetas y los archivos de mecanizado. El flujo de trabajo necesita un método fiable para evitar que piezas o programas obsoletos sigan en producción.
Las comparaciones de espacio de planta deben basarse en distribuciones operativas. Incluya el almacenamiento de tableros, el acceso para la carga, las mesas de descarga, el almacenamiento de retales, las conexiones de extracción y las colas antes de las máquinas secundarias. El nesting requiere un rendimiento de vacío adecuado y mantenimiento del tablero de sacrificio; las distribuciones con seccionadora de vigas necesitan espacio para mover los paneles y para el sistema de alimentación elegido. Confirme los requisitos eléctricos, de aire comprimido y de extracción para las configuraciones propuestas.
Utilice una prueba de producción para decidir
Una prueba útil incluye un pedido normal, uno exigente y piezas de sustitución emitidas por separado. Proporcione los mismos datos de origen y criterios de aceptación para cada configuración propuesta. Incluya paneles laminados o contrachapado representativos, los componentes recurrentes más pequeños, piezas sensibles a la dirección de la veta y las características de taladrado o fresado que generan más trabajo secundario.
Registre las piezas aceptadas por hora transcurrida, el tiempo de mano de obra directa, el material consumido y el trabajo pendiente después del corte. Identifique el motivo de cada pieza no conforme: desplazamiento, astillado, datos incorrectos, error dimensional o problemas de identificación requieren soluciones distintas. Mantenga visibles en los resultados la preparación, los cambios de herramienta, la descarga y la clasificación.
Una configuración combinada se justifica cuando una carga de trabajo rectangular y repetible mantiene ocupada la seccionadora, mientras que las piezas variadas o con mucho mecanizado ocupan la fresadora CNC de nesting. Defina la regla de asignación antes de añadir ambas máquinas y confirme que la capacidad de las operaciones posteriores puede soportar la producción combinada. La elección final debe basarse en el flujo demostrado de piezas conformes a través de la fábrica y en una capacidad suficiente en la siguiente operación para convertir la producción de corte en armarios terminados.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.