

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Vale la pena invertir en una línea de producción de carpintería llave en mano?
Una línea de producción de carpintería llave en mano merece la inversión cuando el proceso existente pierde tiempo en los puntos de transferencia, la calidad varía entre estaciones o la producción está limitada por el movimiento manual de materiales en lugar de por la capacidad real de mecanizado. La inversión es más difícil de justificar cuando los diseños de los productos cambian constantemente, los tamaños de lote siguen siendo muy reducidos o las operaciones anteriores y posteriores no se han definido con suficiente claridad para respaldar equipos conectados.
El términollave en mano debe describir algo más que un grupo de máquinas entregadas al mismo tiempo. Una línea operativa cuenta con un flujo de materiales definido, capacidades equilibradas, lógica de control compatible, conexiones de extracción de polvo, planificación eléctrica, acceso seguro, coordinación de la instalación y procedimientos de puesta en marcha. Su valor proviene de reducir las interrupciones entre el corte, el procesamiento de cantos, el taladrado, la preparación para el ensamblaje, el lijado u otras operaciones necesarias. Una línea que contiene máquinas individuales capaces, pero genera esperas, remanipulación o clasificación entre ellas, aún no funciona como un sistema de producción integrado.
Dónde la inversión genera valor medible
El caso más sólido se presenta cuando componentes repetibles de paneles o madera maciza avanzan a través de una secuencia estable. Las piezas de armarios, paneles de guardarropas, puertas, cajones, componentes de mesas y productos similares suelen requerir dimensionado repetido, tratamiento de cantos, patrones de perforación, ranuras u operaciones de conformado. Cuando estas actividades están separadas por transferencias manuales, se acumulan varios pequeños retrasos: los paneles se apilan, identifican, trasladan, inspeccionan, reorientan y vuelven a ponerse en cola. Ninguno de estos retrasos parece importante de forma aislada, pero pueden determinar la producción diaria real.
Una línea conectada reduce el número de transferencias no controladas. La dirección de alimentación es uniforme, se mantienen las referencias de las piezas y una máquina posterior recibe el material a un ritmo predecible. Esto es tan importante para la calidad como para la velocidad. Un panel que ha pasado por varios carros o pilas tiene más probabilidades de sufrir daños en los cantos, arañazos en la superficie, etiquetas mezcladas o errores de orientación antes de que finalice el mecanizado.
La eficiencia de la mano de obra debe evaluarse cuidadosamente. La automatización no simplemente elimina mano de obra de un taller. Desplaza el trabajo de la carga, descarga y búsqueda de materiales repetitivas hacia la verificación de la configuración, la gestión de herramientas, la inspección de calidad, el control de programas, el mantenimiento preventivo y la gestión de excepciones. El beneficio económico es más creíble cuando la misma cantidad de mano de obra cualificada se destina actualmente a tareas repetitivas sin corte. Es menos convincente cuando una línea se compra principalmente para sustituir una operación manual flexible que ya procesa trabajos variados con poca espera.
La uniformidad también tiene un efecto financiero directo. Si el canteado, las posiciones de perforación o las dimensiones de corte varían, el coste no se limita a la pieza rechazada. Los paneles de sustitución consumen material, tiempo de máquina, etiquetas, herrajes, atención de embalaje y, a menudo, alteran la secuencia del pedido. Una línea estable mejora la repetibilidad solo cuando se controlan conjuntamente las superficies de referencia, las dimensiones de las piezas, los programas, las herramientas y el estado del material.
El punto de partida es el cuello de botella, no la lista de máquinas
Antes de evaluar una línea llave en mano, trace el recorrido real de un pedido representativo desde el tablero en bruto hasta la siguiente etapa de producción. Incluya el tiempo de preparación, la inspección, la configuración de la máquina, el retrabajo, la identificación de piezas y el movimiento entre estaciones. El mapa debe distinguir el tiempo de ciclo de la máquina del tiempo transcurrido. Una máquina CNC de nesting puede terminar una lámina rápidamente, mientras que las piezas resultantes esperan porque faltan etiquetas, la capacidad de canteado es menor o los componentes perforados no se clasifican para la siguiente operación.
Una línea debe diseñarse en torno a su operación limitante. En la producción de muebles de panel, esa restricción puede ser el canteado, ya que las piezas con varios cantos expuestos requieren múltiples pasadas y una alimentación cuidadosa. En otros trabajos, la perforación o el fresado pueden limitar el flujo debido a patrones complejos de herrajes. Para la madera maciza, el acondicionamiento y el lijado pueden convertirse en las etapas limitantes porque la variación de humedad, la dirección de la veta y los requisitos de superficie afectan a las velocidades de avance aceptables.
La capacidad nominal suele malinterpretarse. La velocidad máxima de avance de una máquina o las piezas teóricas por hora no equivalen a la producción útil de la línea. El rendimiento real cambia según las dimensiones de los paneles, el número de cantos, la complejidad del mecanizado, los cambios de herramienta, el calentamiento de la cola, la separación entre piezas, los ciclos de limpieza, la eliminación de defectos y la combinación de productos. Las piezas muy estrechas o de formas irregulares pueden requerir una manipulación diferente a la de los paneles rectangulares estándar. La pregunta útil es si la línea mantiene el flujo requerido para la mezcla real de piezas, en lugar de si cada máquina tiene una especificación independiente impresionante.
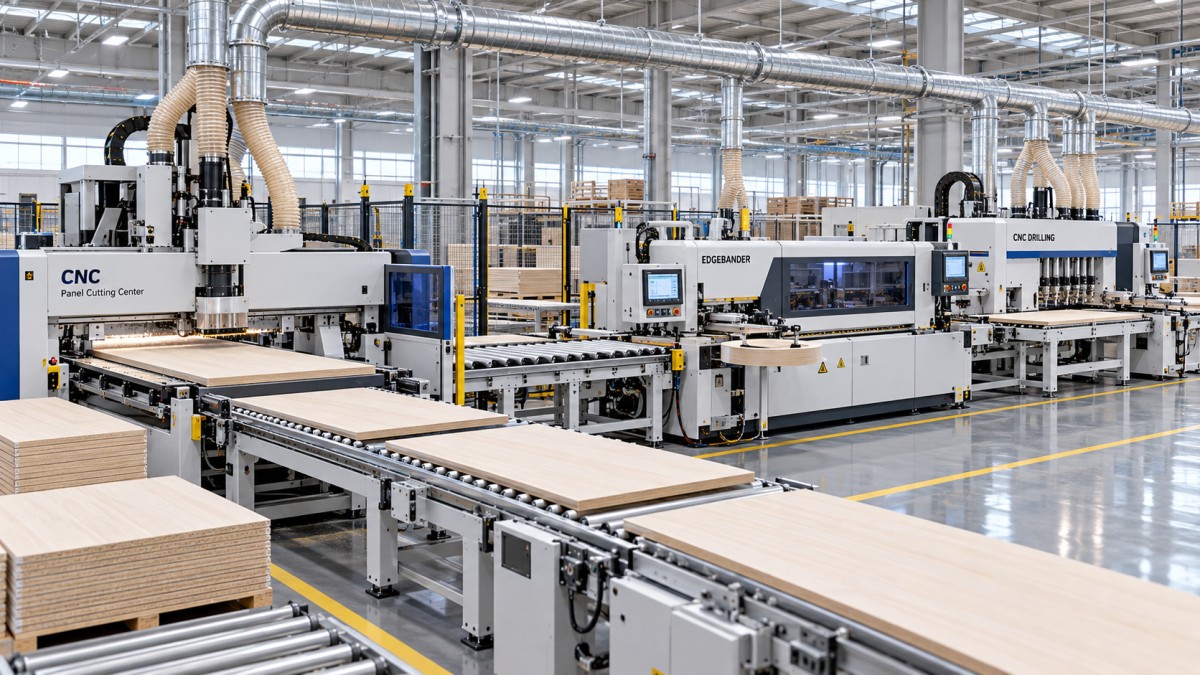
La adecuación de capacidades también requiere prever paradas breves. Si una estación anterior produce piezas más rápido de lo que las acepta el siguiente proceso, puede ser necesario un búfer de acumulación. Si no hay búfer, la máquina anterior permanece inactiva; si el búfer es demasiado pequeño, los operarios comienzan a crear pilas informales que reintroducen errores de clasificación y daños superficiales. Los búferes no son espacio desperdiciado por definición. Bien ubicados, absorben la variación normal sin ocultar un cuello de botella persistente.
Cómo la combinación de productos cambia la respuesta
Una línea de producción funciona mejor cuando el trabajo sigue una familia de procesos repetible. Esto no exige que todos los armarios o puertas sean idénticos. Requiere suficiente similitud en el espesor de los tableros, el rango de tamaños de paneles, el material de canto, los patrones de perforación, la secuencia de mecanizado y el método de manipulación para que los ajustes del equipo y la lógica de recorrido permanezcan estables.
Una alta variación cambia el cálculo. Un taller que produce con frecuencia piezas únicas puede necesitar una configuración rápida, programas flexibles, puntos de intervención manual y espacio para piezas inusuales. Una disposición de transportadores excesivamente rígida puede entonces ralentizar el trabajo porque cada excepción debe retirarse de la ruta normal. La flexibilidad aún puede incorporarse a un proyecto llave en mano mediante rutas de desvío, transportadores de retorno, programas controlados por códigos de barras, guías ajustables o células independientes. El diseño debe reconocer las excepciones en lugar de asumir que no existen.
La elección del material también importa. Los tableros de partículas revestidos de melamina, MDF, contrachapado, paneles chapados y madera maciza no se comportan de la misma manera durante el corte y el procesamiento de cantos. El tablero de partículas puede dejar expuestos núcleos débiles en un canto mal cortado. El MDF requiere una extracción de polvo adecuada porque el polvo fino puede afectar tanto a la fiabilidad de la máquina como a las condiciones del lugar de trabajo. Los paneles chapados requieren atención al desgarro, la protección de la cara y la concordancia de la veta. La madera maciza cambia de dimensión con la humedad y puede presentar variaciones naturales que impiden una manipulación automatizada completamente uniforme.
Una línea destinada a una sola categoría de tableros puede configurarse de forma precisa para obtener velocidad y repetibilidad. Una línea que se espera que procese varios tipos de materiales necesita herramientas adecuadas, bibliotecas de parámetros, ajustes de cola, control de alimentación y procedimientos claros para cambiar de una condición de material a otra. Tratar todos los tableros como intercambiables suele provocar cantos astillados, uniones débiles, mala calidad de los orificios o confusión evitable en la configuración.
El coste de capital es solo una parte de la inversión
El precio de compra importa, pero no representa el coste total de poner una línea en uso productivo. La preparación de las instalaciones puede requerir cambios en el suministro eléctrico, la capacidad de aire comprimido, los conductos de extracción de polvo, las medidas de protección contra incendios, la distribución de la planta, la iluminación y el acceso para el servicio. Las máquinas grandes y los transportadores también requieren una ruta de entrega que permita la descarga, el movimiento interior y el posicionamiento final. Una línea que llega antes de que estas condiciones estén listas puede perder un tiempo valioso esperando trabajos de infraestructura.
También existe un coste de transición. Puede ser necesario mantener los pedidos existentes mientras se instala el equipo, se validan los programas y el personal de producción se familiariza con el nuevo flujo. El primer periodo operativo debe incluir tiempo para calibración, cortes de prueba, ajustes de cola, comprobaciones de códigos de barras o etiquetado y confirmación de que las piezas terminadas llegan al lugar posterior correcto. Suponer una producción completa inmediata crea presión para omitir estas comprobaciones, lo que puede convertir pequeños errores de configuración en un lote mayor de retrabajo.
Detalles técnicos que merecen un examen más detallado
La distribución de la línea debe seguir el flujo de las piezas en lugar de encajar los equipos en el espacio libre disponible de la planta. Los paneles en bruto necesitan almacenamiento adecuado y una ruta clara hasta la primera operación. Los componentes terminados necesitan un punto de salida que no cruce la ruta de entrada. Las rutas que se cruzan generan congestión, dificultan el seguimiento del etiquetado y aumentan la probabilidad de que las piezas se muevan antes de completar una operación.
La extracción de polvo requiere una perspectiva de ingeniería, no una conexión de última hora. Las distintas máquinas generan diferentes volúmenes y tipos de residuos. El corte y el fresado generan polvo fino suspendido en el aire; las canteadoras producen recortes y residuos relacionados con adhesivos; el lijado produce grandes cantidades de partículas finas. Un caudal de aire insuficiente puede reducir la calidad de corte, dejar residuos en las superficies de referencia, contaminar sensores y acortar el intervalo entre tareas de limpieza. El recorrido de los conductos, el control de compuertas, la capacidad de recolección y el acceso para la limpieza deben revisarse con toda la línea en funcionamiento, no máquina por máquina.
Las herramientas son otra dependencia oculta. La producción automatizada amplifica el efecto de hojas de sierra desafiladas, fresas desgastadas, montaje incorrecto de pinzas, rodillos de presión mal mantenidos o ajustes inadecuados de la cola de canteado. Un operario manual a veces puede detectar un acabado deteriorado y compensarlo de inmediato. En una línea, el mismo defecto puede continuar en muchas piezas antes de hacerse visible. Los registros de vida útil de las herramientas, la aprobación de la primera pieza tras un cambio y los puntos de inspección definidos reducen esa exposición.
La gestión de datos debe ser proporcional a la operación. El seguimiento mediante códigos de barras o etiquetas es útil cuando las piezas tienen múltiples etapas de mecanizado, patrones de perforación variables o riesgo de mezclar componentes de apariencia similar. Solo funciona cuando la etiqueta permanece legible, sigue adherida durante los procesos necesarios y está vinculada a una revisión fiable del programa. Un sistema de control sofisticado no puede corregir una revisión de plano incorrecta ni un panel mal etiquetado introducido antes de la primera máquina.
La instalación y la aceptación deben demostrar el proceso
La aceptación debe basarse en condiciones de producción representativas, no solo en una prueba en seco. Las piezas de prueba deben incluir los espesores, dimensiones, configuraciones de cantos, patrones de perforación y materiales que generan dificultades normales. Un panel rectangular simple con un canto no demuestra que un sistema pueda procesar laterales estrechos de cajones, estantes largos, paneles con múltiples cantos o componentes que requieren distintos patrones de herrajes.
Los criterios de inspección deben ser visibles antes de que comience la puesta en marcha. Pueden incluir precisión de longitud y anchura, escuadría, apariencia y adhesión del canteado, ubicación de los orificios, limpieza del mecanizado, protección de superficies, legibilidad de las etiquetas y recorrido correcto de las piezas. El propósito no es exigir una perfección arbitraria; es establecer qué significa una producción aceptable para el producto previsto e identificar qué controles de ajuste determinan cada resultado.
La alineación mecánica y la lógica del software deben probarse conjuntamente. Una estación de perforación correctamente calibrada seguirá produciendo piezas inutilizables cuando un programa indique la cara o el punto de referencia equivocados. A la inversa, unos datos precisos no pueden compensar una pieza deformada, una guía floja, un sensor contaminado o un panel que no está sujeto de forma segura. Cuando aparece un defecto, la investigación debe separar el estado del material, la configuración, el programa, las herramientas, la alineación de la máquina y la manipulación. Cambiar varias variables a la vez dificulta encontrar la causa real.
Cuándo una línea llave en mano no es la decisión inmediata adecuada
La inversión puede ser prematura cuando la demanda es incierta, el recorrido del proceso sigue cambiando cada semana o los problemas básicos de calidad se originan antes del mecanizado. Los tableros mal almacenados, el material entrante inconsistente, los planos poco claros y los cambios de ingeniería no gestionados seguirán siendo problemas después de instalar la automatización. Una línea desplaza estos problemas más rápido y hace más visibles sus efectos.
También puede tener una escala inadecuada cuando una operación aislada limita claramente la producción. Sustituir o mejorar esa estación, mejorar la preparación de materiales o estandarizar programas puede liberar capacidad a menor coste. Una línea más amplia se justifica cuando las ganancias de las mejoras aisladas ya se han absorbido y las pérdidas restantes proceden de las conexiones entre operaciones.
Una decisión de inversión sólida surge de ajustar la línea a un proceso definido: materiales reales, dimensiones reales de las piezas, cambios de producción realistas, cuellos de botella conocidos, servicios disponibles y una rutina de mantenimiento sostenible. Cuando se establecen estas condiciones, una línea integrada de carpintería puede transformar el tiempo disperso de las máquinas en un flujo de producción predecible. Cuando no se han resuelto, el equipo puede ser técnicamente capaz mientras la operación que lo rodea sigue sin estar preparada para aprovechar su valor.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.